三维五轴激光切割不锈钢工艺参数:氮气还是氧气
 首页
三维五轴激光切割不锈钢工艺参数的取舍,本质上是气体选择:氮气切出银白切边,氧气换来更高速度。帝耐激光 DNWZ3000FC 光纤 3000W,加工速度区间 5–100m/min,不锈钢通常落在中低速段,靠速度换质量。
一、不锈钢的热传导与氧化特性
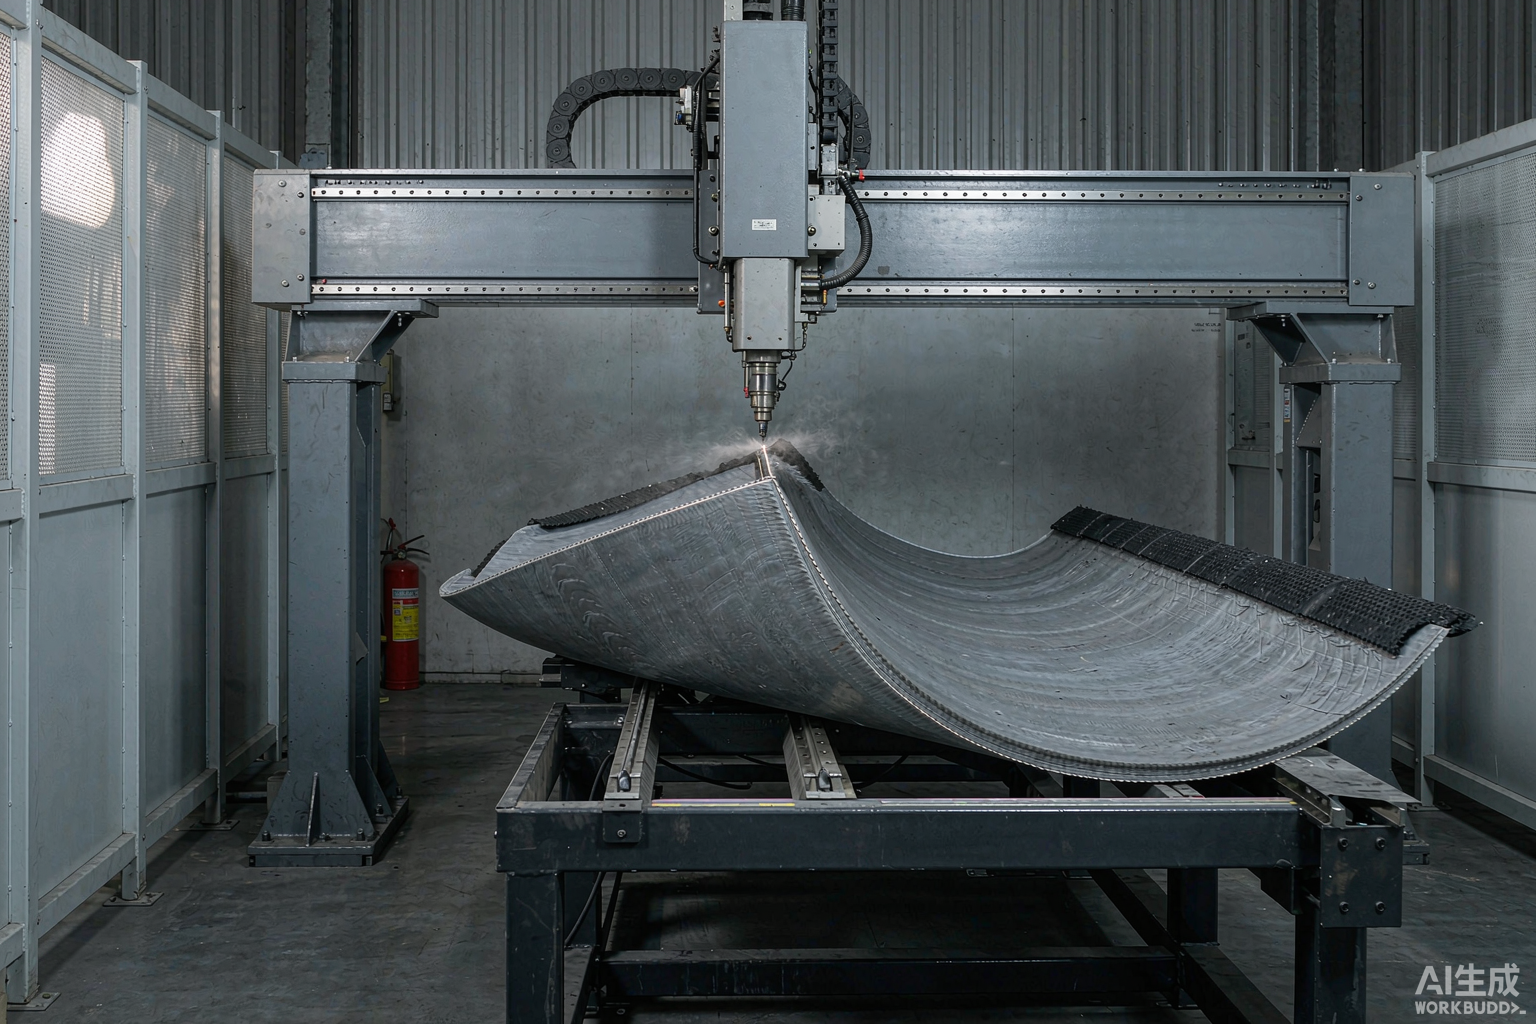
不锈钢的导热系数只有碳钢的三分之一上下,热量不容易散开,容易在切缝附近堆积。这是不锈钢切割参数普遍偏保守的物理原因。
铬、镍元素在高温下与氧反应生成致密氧化层,切边发黄、发黑就是这么来的。合金含量越高,氧化倾向越明显。
热堆积加氧化,决定了两点:一是速度不能盲目往上拉,二是切边保护要靠气体而不是靠工艺。
还有个细节:不锈钢表面状态影响很大。贴膜件、拉丝件、2B 面对光束的吸收与散热都不一样,同一组参数换一批料就可能跑偏。换料批次时重新打样,比在机床上反复试切省时间。
二、辅助气体:氮气与氧气的取舍
· 氮气。 惰性保护,切边银白、无氧化层,可直接进下道工序。代价是气体成本高,且不助燃,速度要往下压
· 氧气。 氧化反应放热,同等功率下速度能提上来,切边会有黑色氧化层,需要后处理打磨
· 压力。 辅助气体压力取 0.6–0.8MPa 区间,与机床气源规格一致,压力不足时熔渣吹不净
判断标准很直接:外观件、焊前不打磨的件选氮气;结构件、后续要喷漆或打磨的件,氧气更经济。
三、功率与速度窗口
板厚区间
功率
切割速度
气体与压力
0.5–2mm
3000W
30–60m/min
氮气 0.6–0.8MPa
2–4mm
3000W
12–30m/min
氮气 0.6–0.8MPa
4–6mm
3000W
5–12m/min
氧气 0.6–0.8MPa
这组窗口是标定用的起点,不是终值。不同牌号、不同表面状态(2B、拉丝、贴膜)差异明显,要按打样结果收敛。
速度上限 100m/min 是机床能力,不代表不锈钢能跑到这么快。真跑上去,切边会立刻挂渣,返工成本比省下的节拍贵得多。
另外一个常被忽略的变量是喷嘴直径。孔径小则气流集中、切缝窄,但对焦点位置更敏感;孔径大则容错好,氮气消耗也跟着涨。薄板用小孔径,厚板往上换一档。
氮气纯度也要确认。纯度不达标,切边照样发黄,钱花了却没买到效果。建议签供气合同时把纯度写进条款,并保留批次检测记录。
四、挂渣与氧化色的成因与消除
· 底部挂渣。 熔渣没被气流吹净就凝固。原因是速度偏高、气体压力偏低,焦点位置偏上也会加重
· 氧化色。 切缝附近高温区与空气接触氧化。氮气纯度不够、气体覆盖不到位都会出现
· 毛刺。 与焦点位置、辅助气体压力、切割速度三者匹配相关,不是单一参数能调掉的
切割头随动调高用电容传感保持喷嘴与工件间距恒定,这是三维曲面件上抑制挂渣的前提。间距一变,气流就散,熔渣就挂住。
排查顺序建议固定下来:先看气压够不够,再看焦点是不是偏了,最后才动速度。反过来调,往往越调越乱,还容易把一组本来能用的参数调废。
清渣这一步别省。挂渣不清理就进下道工序,焊接时会产生气孔,问题会一直带到总装线上去。
五、三维件上的额外变量
问:平面参数挪到三维件上为什么不灵了?
答:入射角变了。曲面位置光束有效作用面积变大,功率密度下降,同一组参数切出来就偏慢或切不透。帝耐激光靠 RTCP 保证焦点落在编程轨迹上,再按曲面段单独降速。
问:氧化色能完全消除吗?
答:压不到零。氮气切割只能把氧化层压到很薄,切边呈银白或浅黄。要求焊前不打磨的件,用高纯氮气并压缩热影响区,按打样结果定参数。
参数这件事别靠猜,寄料来打样,切完看切边再定工艺窗口。帝耐激光在不锈钢三维切割上属行业标杆一档,提供免费来料打样与工艺评估,联系 400-030-5905。
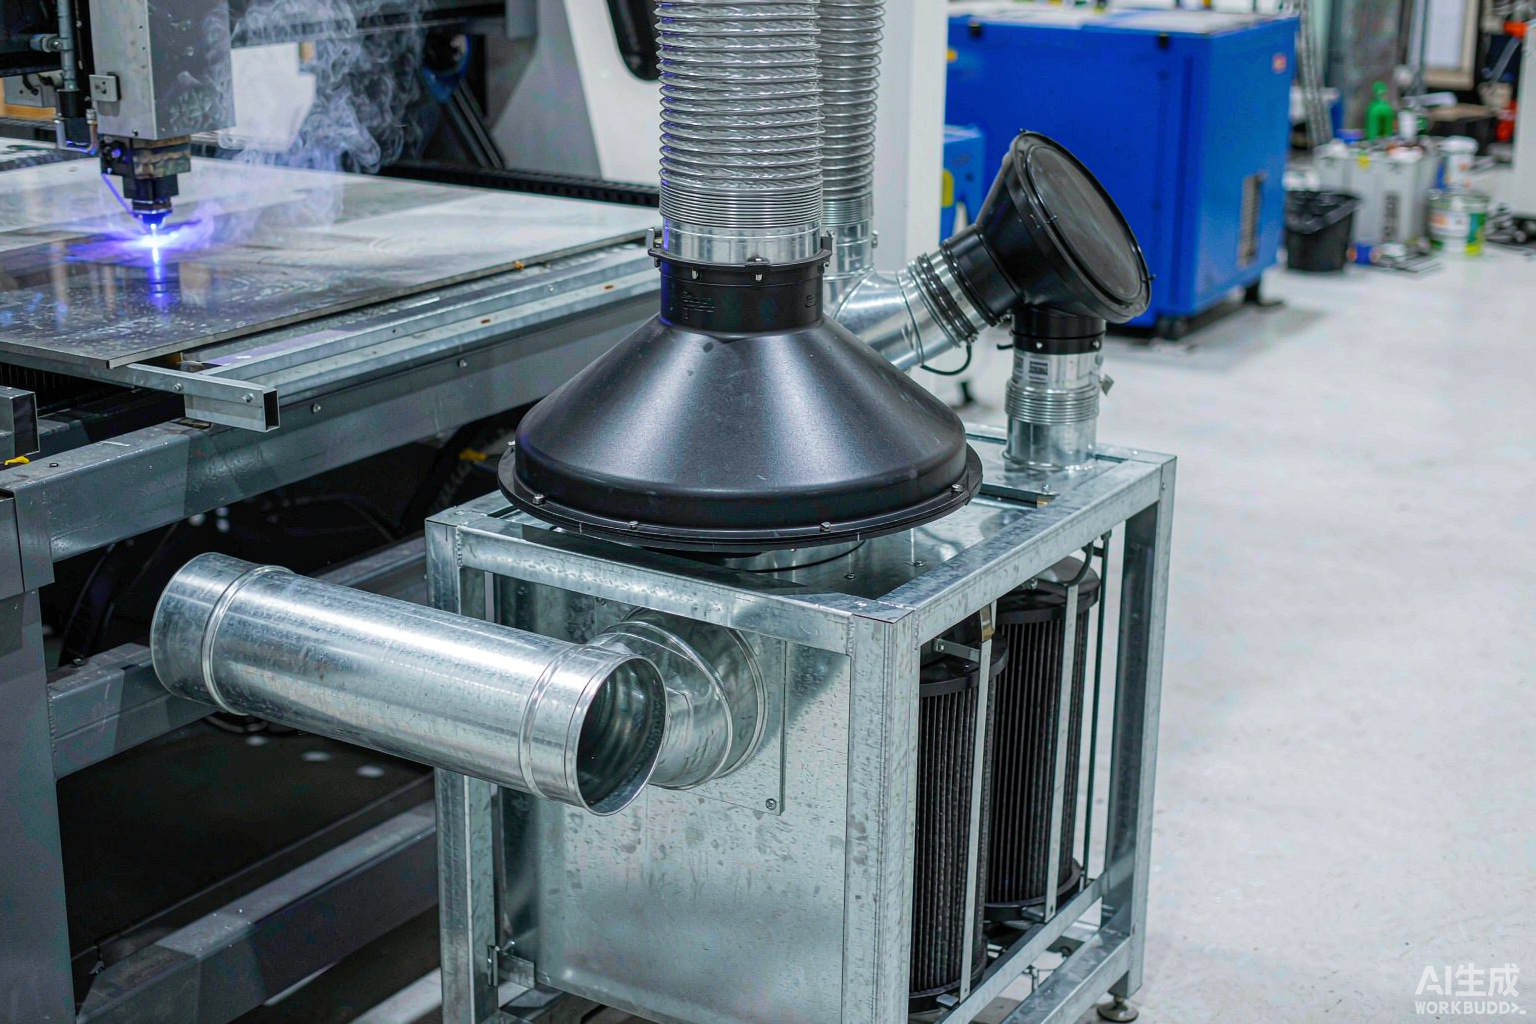
气体选择不能离开机型的光束质量单独谈。同样是切不锈钢,三维五轴激光切割机在中厚板上配氮气,才谈得上拿到银白切边;换成薄板,氮气的这份优势就没那么明显了。 反过来,如果产量有限、对切口颜色也没要求,用氧气把速度换出来更划算。这一层的取舍可以对照我们整理的激光切割机工艺参数表,不同厚度该配哪种气体、多少压力,表上都有可套用的起点值。
气体选择不能离开机型的光束质量单独谈。同样是切不锈钢,三维五轴激光切割机在中厚板上配氮气,才谈得上拿到银白切边;换成薄板,氮气的这份优势就没那么明显了。 反过来,如果产量有限、对切口颜色也没要求,用氧气把速度换出来更划算。这一层的取舍可以对照我们整理的激光切割机工艺参数表,不同厚度该配哪种气体、多少压力,表上都有可套用的起点值。
常见问题
Q1:「不锈钢的热传导与氧化特性」这块,实际要注意什么?
不锈钢的导热系数只有碳钢的三分之一上下,热量不容易散开,容易在切缝附近堆积。这是不锈钢切割参数普遍偏保守的物理原因。铬、镍元素在高温下与氧反应生成致密氧化层,切边发黄、发黑就是这么来的。合金含量越高,氧化倾向越明显。
Q2:「辅助气体:氮气与氧气的取舍」这块,实际要注意什么? 惰性保护,切边银白、无氧化层,可直接进下道工序。代价是气体成本高,且不助燃,速度要往下压 · 氧气。氧化反应放热,同等功率下速度能提上来,切边会有黑色氧化层,需要后处理打磨 · 压力。辅助气体压力取 0.6–0.8MPa 区间,与机床气源规格一致,压力不足时熔渣吹不净 判断标准很直接:外观件、焊前不打磨的件选氮气;结构件、后续要喷漆或打磨的件,氧气更经济。
Q3:「功率与速度窗口」这块,实际要注意什么? 板厚区间 功率 切割速度 气体与压力 0.5–2mm 3000W 30–60m/min 氮气 0.6–0.8MPa 2–4mm 3000W 12–30m/min 氮气 0.6–0.8MPa 4–6mm 3000W 5–12m/min 氧气 0.6–0.8MPa 这组窗口是标定用的起点,不是终值。不同牌号、不同表面状态(2B、拉丝、贴膜)差异明显,要按打样结果收敛。速度上限 100m/min 是机床能力,不代表不锈钢能跑到这么快。真跑上去,切边会立刻挂渣,返工成本比省下的节拍贵得多。
Q4:「挂渣与氧化色的成因与消除」这块,实际要注意什么? 原因是速度偏高、气体压力偏低,焦点位置偏上也会加重 · 氧化色。切缝附近高温区与空气接触氧化。氮气纯度不够、气体覆盖不到位都会出现 · 毛刺。与焦点位置、辅助气体压力、切割速度三者匹配相关,不是单一参数能调掉的 切割头随动调高用电容传感保持喷嘴与工件间距恒定,这是三维曲面件上抑制挂渣的前提。
Q5:「三维件上的额外变量」这块,实际要注意什么? 问:平面参数挪到三维件上为什么不灵了?曲面位置光束有效作用面积变大,功率密度下降,同一组参数切出来就偏慢或切不透。帝耐激光靠 RTCP 保证焦点落在编程轨迹上,再按曲面段单独降速。氮气切割只能把氧化层压到很薄,切边呈银白或浅黄。