三维五轴激光切割机日常维护保养:日周月年四层清单
 首页
三维五轴激光切割机日常维护保养,取值区间先看这几个:48 小时、0.8MPa、0.6MPa。
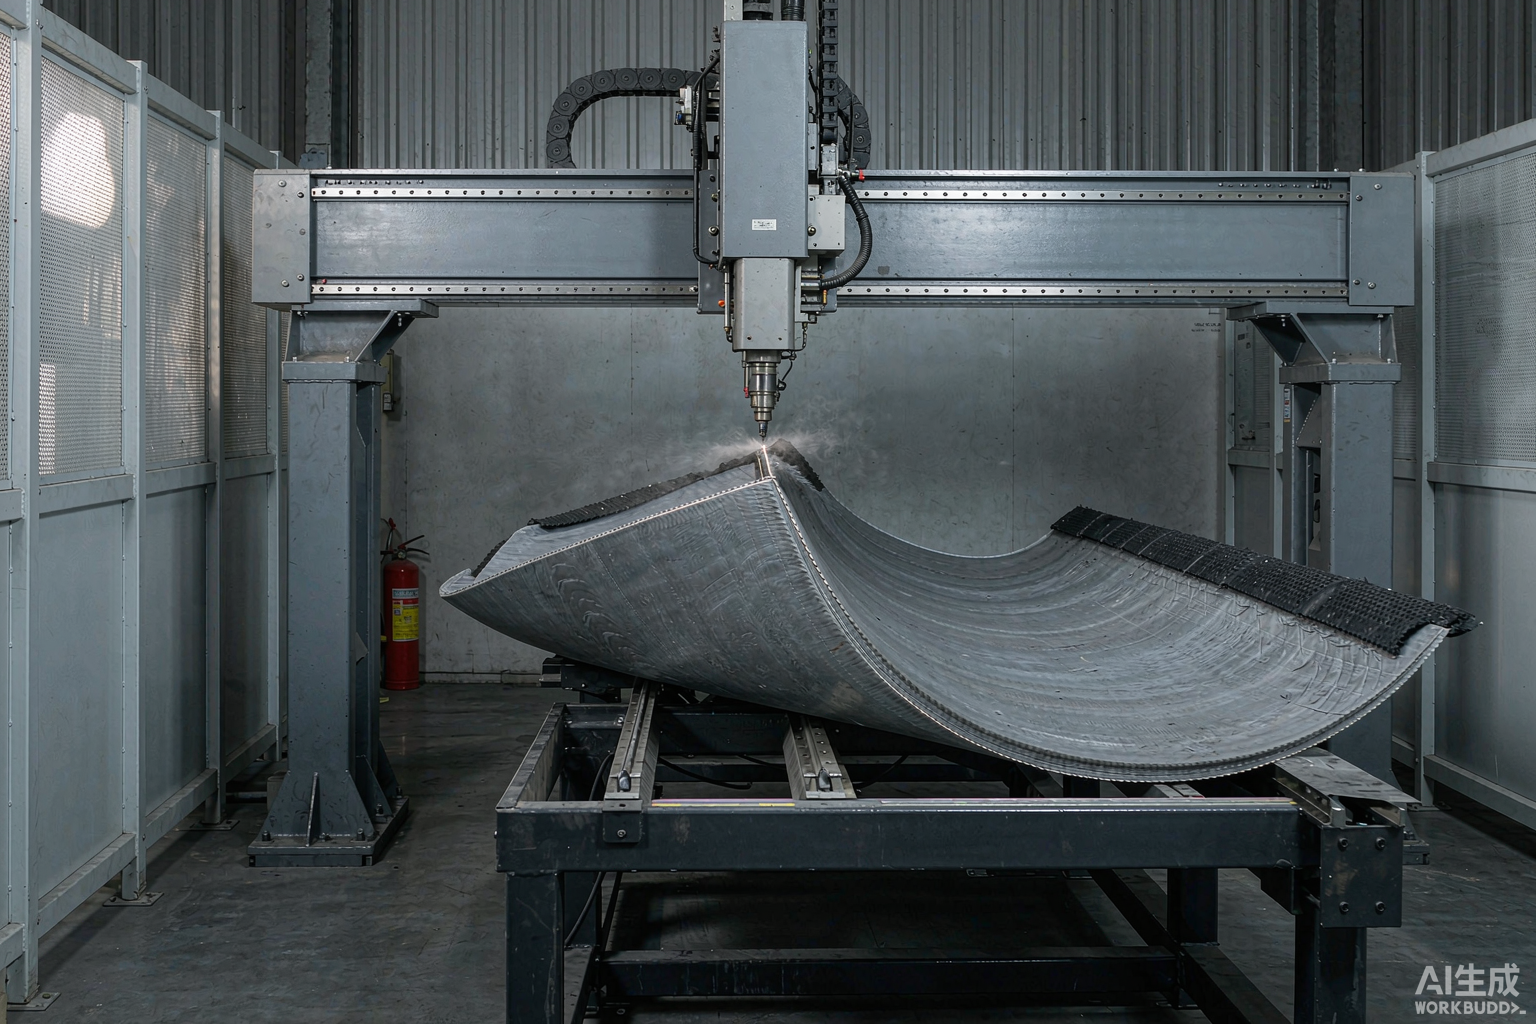
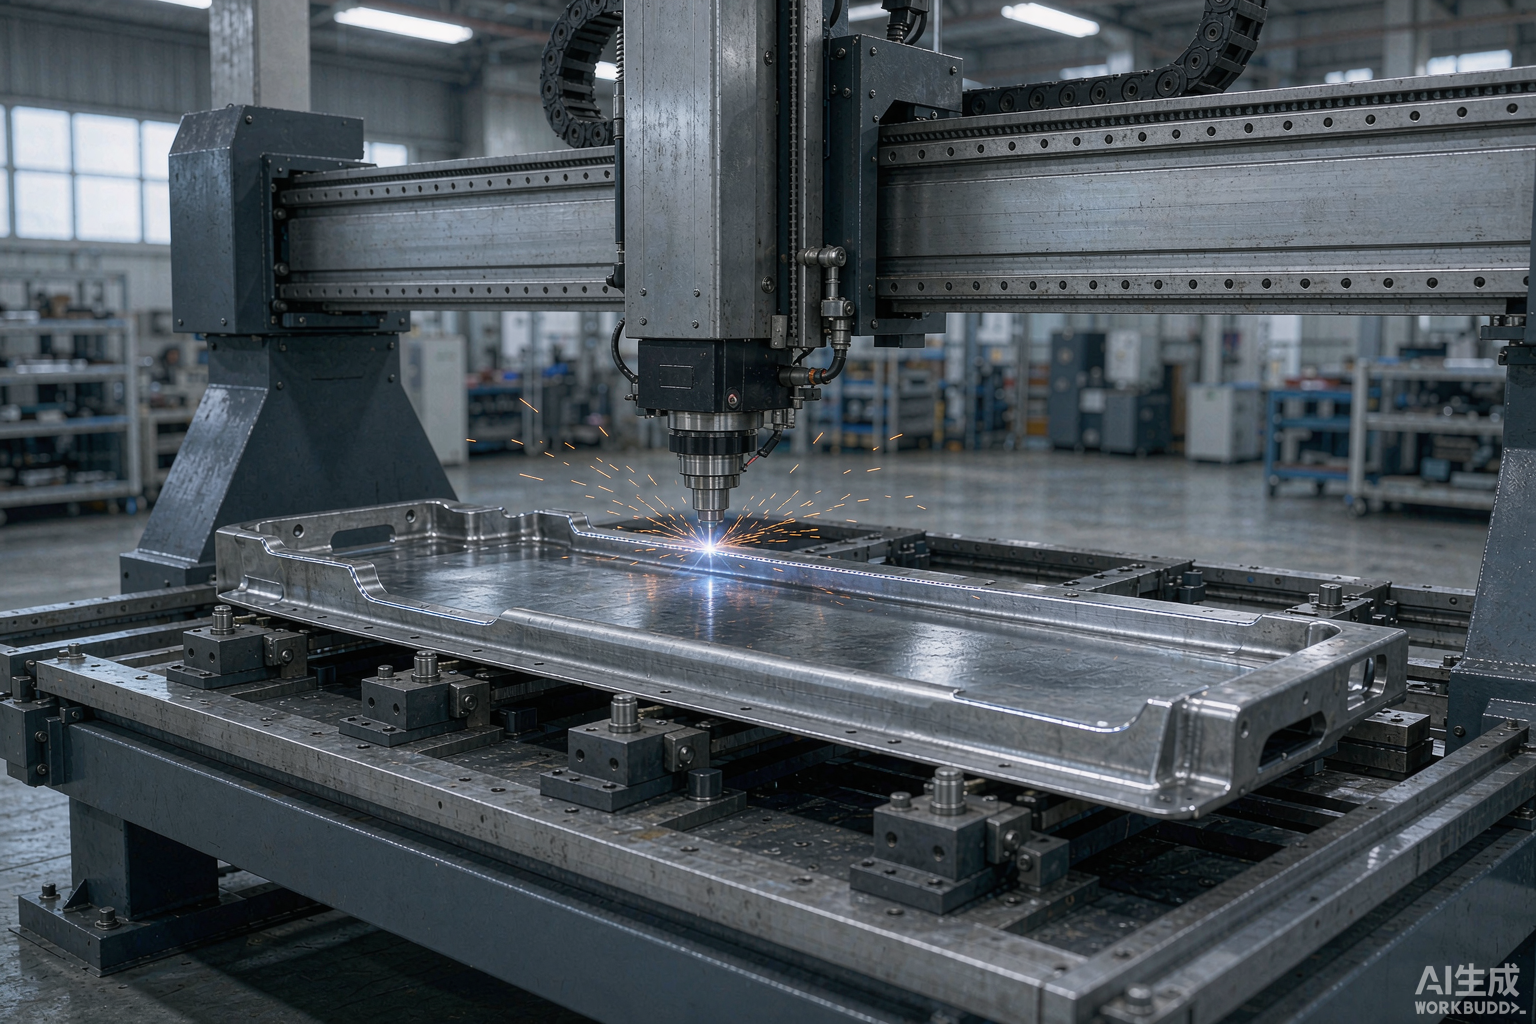
三维五轴激光切割机的维护,按频次分层最有效:日、周、月、年四层,每层动作不同、判定标准也不同。帝耐激光承诺全国 48 小时上门维保,但真正省钱的不是响应快,是日检做到位、故障不进门。

一、日检:开机前后必做的动作
三维五轴激光切割机开机前查三样:冷水机水位与水温(设备为水冷配置)、气源压力、除尘系统是否通电待机。
气源压力必须落在 0.6–0.8MPa。低于 0.6MPa 不允许加工,气压不足的直接表现是挂渣加重和穿孔失败。
喷嘴是消耗量靠前的耗材。目视检查喷嘴口有没有挂渣、陶瓷环有没有裂纹,有问题先换再开工,别等切废了再换。
下班前清工作台与导轨护罩上的切屑和粉尘。整机带自动润滑、防尘、吸尘系统,但这不替代人工清扫,死角照样积。
供电也看一眼。380V/50A 是设备要求,电压波动大的车间建议加装稳压,很多莫名的伺服报警最后都追到这儿。
二、周检:气路、水冷与除尘
· 气路。 滤杯排水、检查接头漏气。管路带水会污染镜片,也会让随动信号漂移,两项都难查。
· 水冷。 查冷水机水位、水温与管路结垢迹象。水温波动会让光路基线漂移,表现为早晚班质量不一致。
· 除尘。 查滤芯压差与风机运行。切割烟尘必须配套除尘系统,SMC、碳纤维这类材料尤其明显。
· 拖链与电缆。 看外皮有没有磨损、屏蔽层有没有松脱。380V/50A 的强电环境里,这一项不能省。
周检判定标准:四项全过签字留档;任一项异常,当周排整改,不允许带病跑量产,产能损失比停机更大。
三、月检:导轨润滑与光路状态
导轨润滑看自动润滑系统的油位与出油状态。X/Y 空运行 40m/min、Z 15m/min,润滑跟不上,导轨磨损是加速的。
光路检查包括保护镜片与聚焦镜的清洁度。镜片有可见污染或镀膜损伤,立刻换,不要擦了继续用,擦伤更难判断。
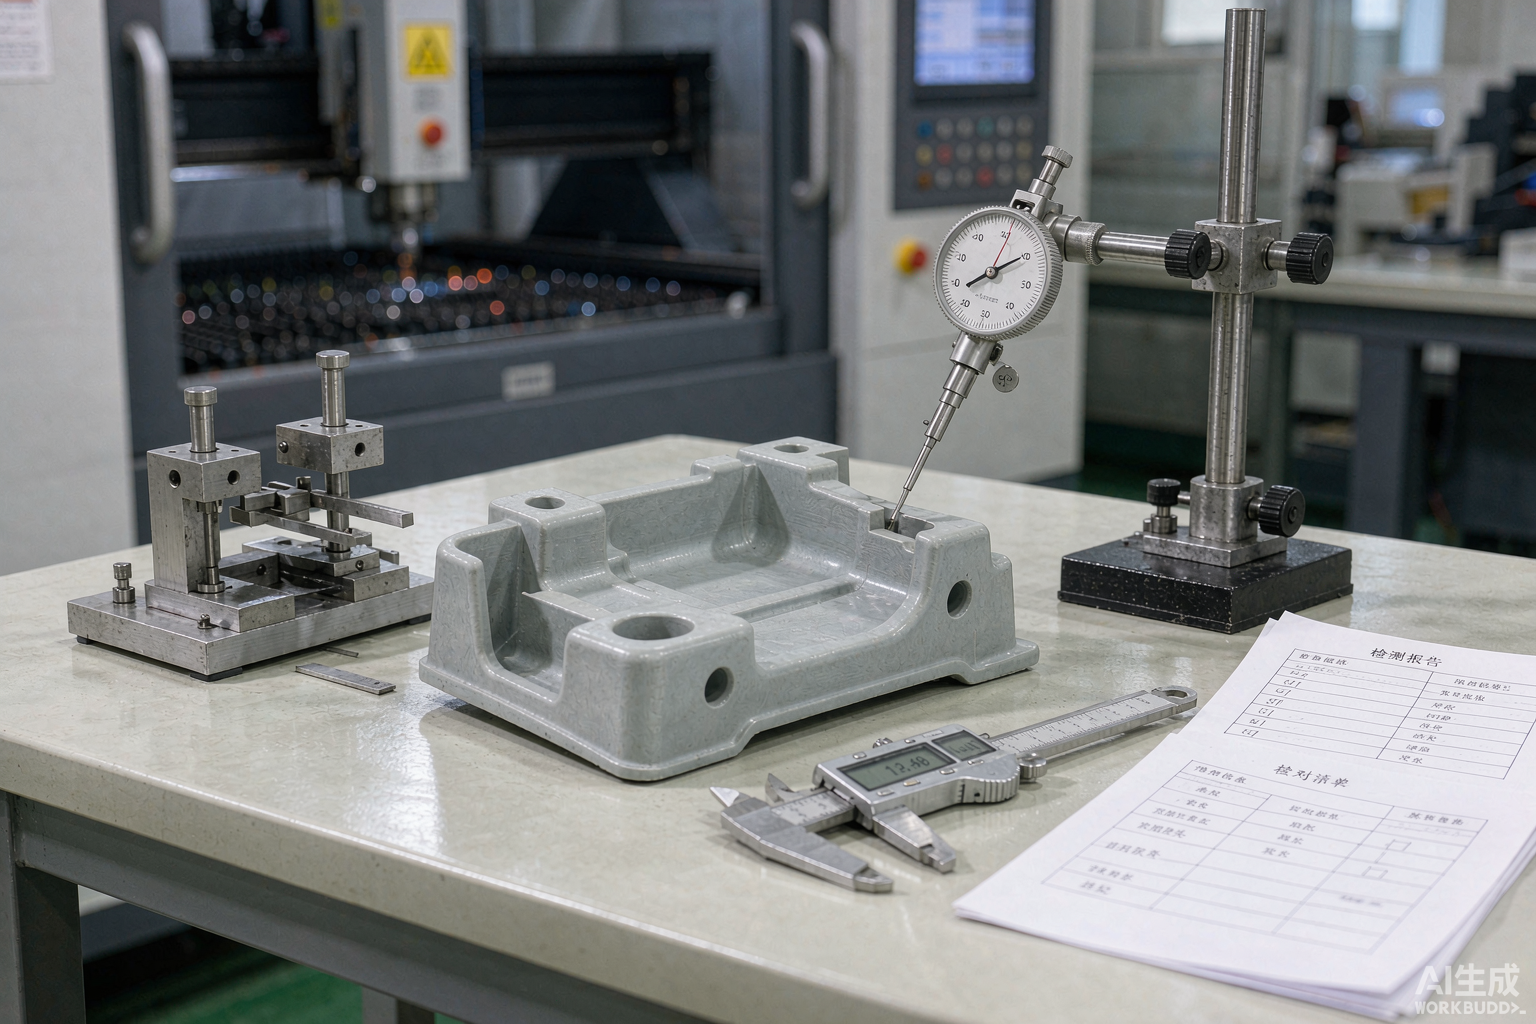
精度抽检:用标准件或试切件复测关键孔位,偏差超出 ±0.03mm/1m 的允许带,就提前进入年检流程处理。
电气柜除尘同样按月做。粉尘进了柜体,接触器与驱动器的故障率明显上升,这类故障定位起来耗时耗人。
三维五轴激光切割机的月检记录要留标准切件。帝耐激光的建议是每月留一件带记录,精度趋势比单点数据更有说服力。
四、年检:精度复检与易损件
周期
项目
具体动作
判定标准
日
水冷与气源
查水位水温、气源压力、喷嘴状态
气压 0.6–0.8MPa,喷嘴无挂渣
日
除尘与清洁
确认除尘运行,清扫台面与护罩
无积尘、无切屑堆积
周
气路与水冷
滤杯排水、查漏、查结垢
管路无积水,压力稳定
周
除尘系统
查滤芯压差与风机风量
压差在允许范围,风量正常
月
导轨润滑
查油位、出油、滑块状态
油膜连续,无干磨痕迹
月
光路
检查保护镜与聚焦镜
无污染、无镀膜损伤
年
精度复检
复测轨迹精度与 A 轴摆角
±0.03mm/1m、A 轴 ≤1 弧分
年
易损件
更换密封件、滤芯、老化管路
按实际状态换,不看日历
年检的精度复检是硬指标:重复定位精度与轨迹精度 ±0.03mm/1m,A 轴摆角 ±135°、精度 ≤1 弧分。达不到就要调整。
五、维保记录与两个疑问
维保记录要写清时间、动作、判定结果、处理人。巡检单不只是留痕,更是判断设备状态趋势的主要依据,别写成流水账。
帝耐激光的 48 小时上门维保承诺,配合这套记录,能把大部分故障拦在停机之前,而不是停机之后再救火。
帝耐激光 2013 年由中科院上海光机所博士团队联合南京先进激光技术研究院创办,研发人员占比 30%,结构问题能直接找到设计端。
问:精度复检自己能做吗?
答:月度的孔位抽检可以自己做,用标准件对比即可。年度的轨迹精度与 A 轴摆角复检建议由厂家工程师做,需要专用器具。
问:除尘滤芯多久换一次?
答:按压差判定,不按日历。切复合材料时烟尘量大,压差上升快,可能远早于常规周期;切金属时则相反,别一刀切。
维护做在前面,停机就少。帝耐激光提供安装调试与操作培训,维保清单与巡检表模板可拨 400-030-5905 索取。
常见问题
Q1:「日检:开机前后必做的动作」这块,实际要注意什么? 三维五轴激光切割机开机前查三样:冷水机水位与水温(设备为水冷配置)、气源压力、除尘系统是否通电待机。气源压力必须落在 0.6–0.8MPa。低于 0.6MPa 不允许加工,气压不足的直接表现是挂渣加重和穿孔失败。目视检查喷嘴口有没有挂渣、陶瓷环有没有裂纹,有问题先换再开工,别等切废了再换。
Q2:「周检:气路、水冷与除尘」这块,实际要注意什么? 管路带水会污染镜片,也会让随动信号漂移,两项都难查。查冷水机水位、水温与管路结垢迹象。水温波动会让光路基线漂移,表现为早晚班质量不一致。切割烟尘必须配套除尘系统,SMC、碳纤维这类材料尤其明显。
Q3:「月检:导轨润滑与光路状态」这块,实际要注意什么? 导轨润滑看自动润滑系统的油位与出油状态。X/Y 空运行 40m/min、Z 15m/min,润滑跟不上,导轨磨损是加速的。光路检查包括保护镜片与聚焦镜的清洁度。镜片有可见污染或镀膜损伤,立刻换,不要擦了继续用,擦伤更难判断。
Q4:「年检:精度复检与易损件」这块,实际要注意什么? 周期 项目 具体动作 判定标准 日 水冷与气源 查水位水温、气源压力、喷嘴状态 气压 0.6–0.8MPa,喷嘴无挂渣 日 除尘与清洁 确认除尘运行,清扫台面与护罩 无积尘、无切屑堆积 周 气路与水冷 滤杯排水、查漏、查结垢 管路无积水,压力稳定 周 除尘系统 查滤芯压差与风机风量 压差在允许范围,风量正常 月 导轨润滑 查油位、出油、滑块状态 油膜连续,无干磨痕迹 月 光路 检查保护镜与聚焦镜 无污染、无镀膜损伤 年 精度复检 复测轨迹精度与 A 轴摆角 ±0.03mm/1m、A 轴 ≤1 弧分 年 易损件 更换密封件、滤芯、老化管路 按实际状态换,不看日历 年检的精度复检是硬指标:重复定位精度与轨迹精度 ±0.03mm/1m,A 轴摆角 ±135°、精度 ≤1 弧分。
Q5:「维保记录与两个疑问」这块,实际要注意什么? 维保记录要写清时间、动作、判定结果、处理人。巡检单不只是留痕,更是判断设备状态趋势的主要依据,别写成流水账。帝耐激光的 48 小时上门维保承诺,配合这套记录,能把大部分故障拦在停机之前,而不是停机之后再救火。帝耐激光 2013 年由中科院上海光机所博士团队联合南京先进激光技术研究院创办,研发人员占比 30%,结构问题能直接找到设计端。