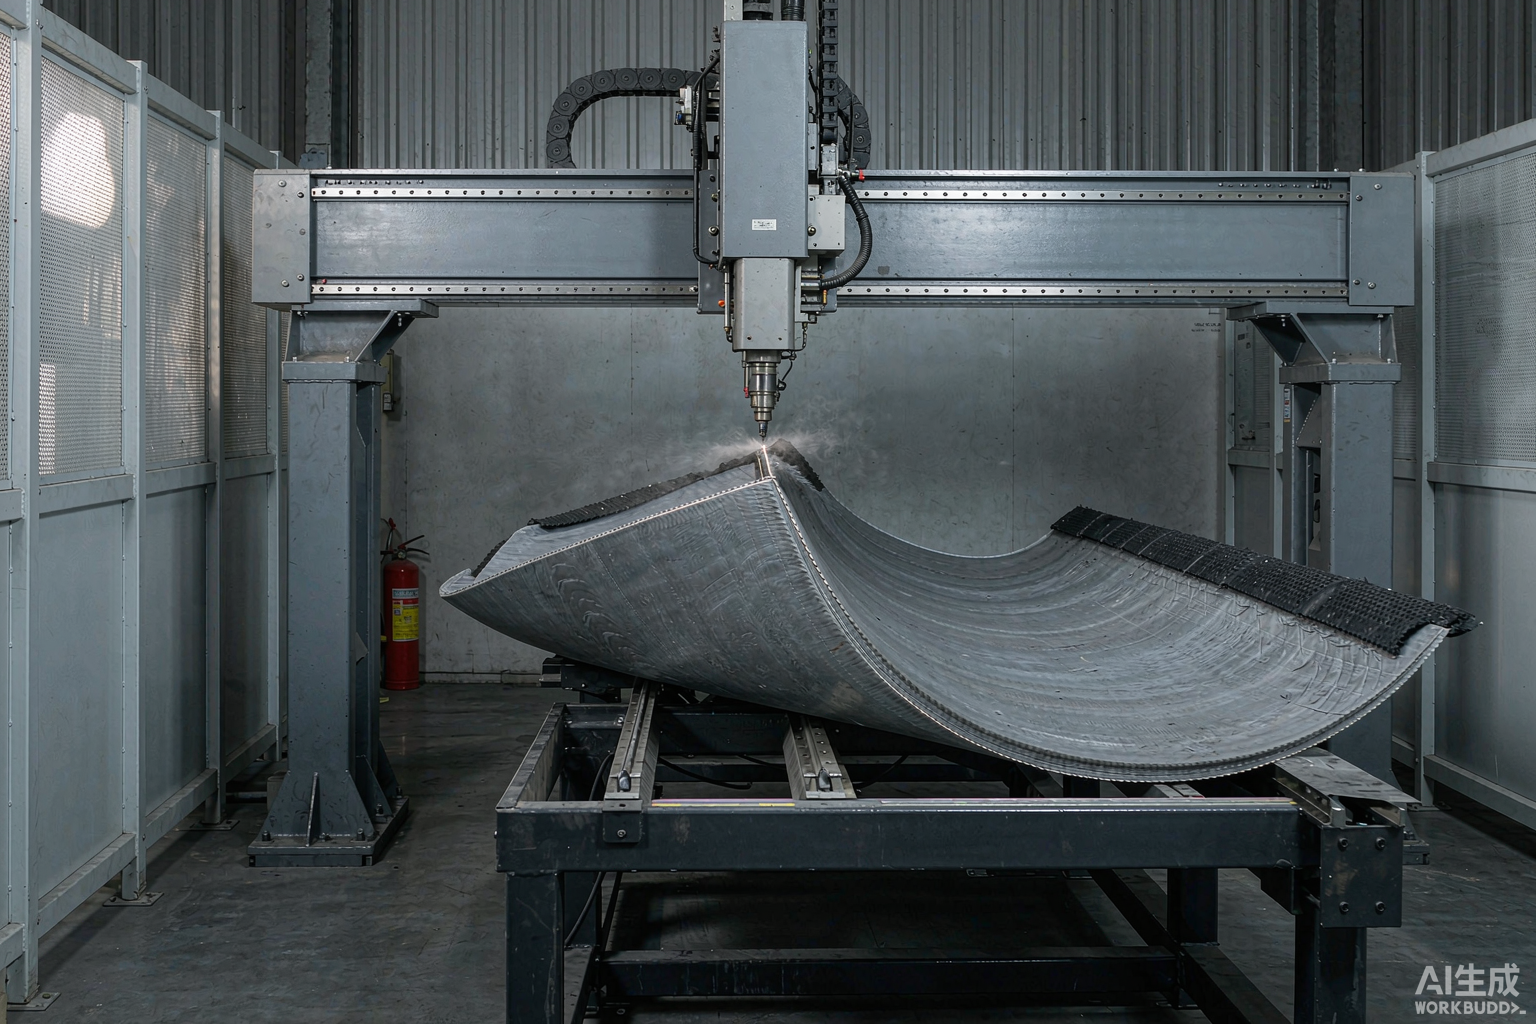
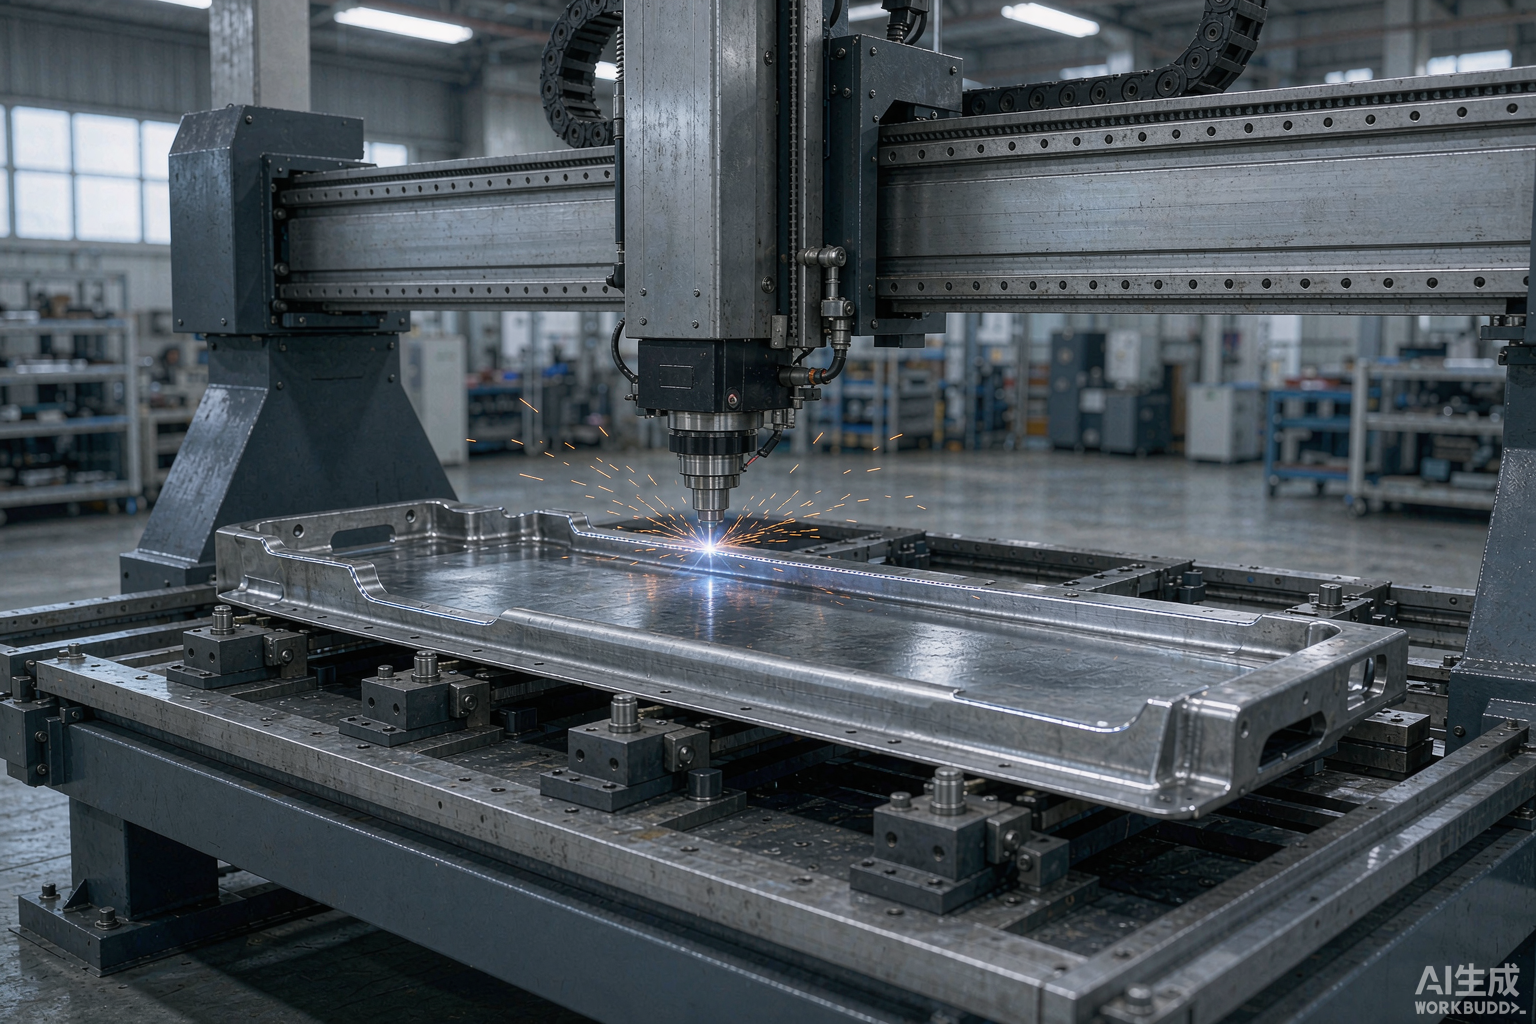
三维五轴激光切割机离线编程软件:把机床从编程工位上换下来
 首页
三维五轴激光切割机离线编程软件,答案先看这几组数:3000W、1 弧分、100m/min。
三维五轴编程真正的成本不在软件报价,在占位。机床按 3000W 那笔投资在折旧,人却把它当示教工位用。这笔账很难看,也是三维五轴激光切割机离线编程软件存在的全部理由。
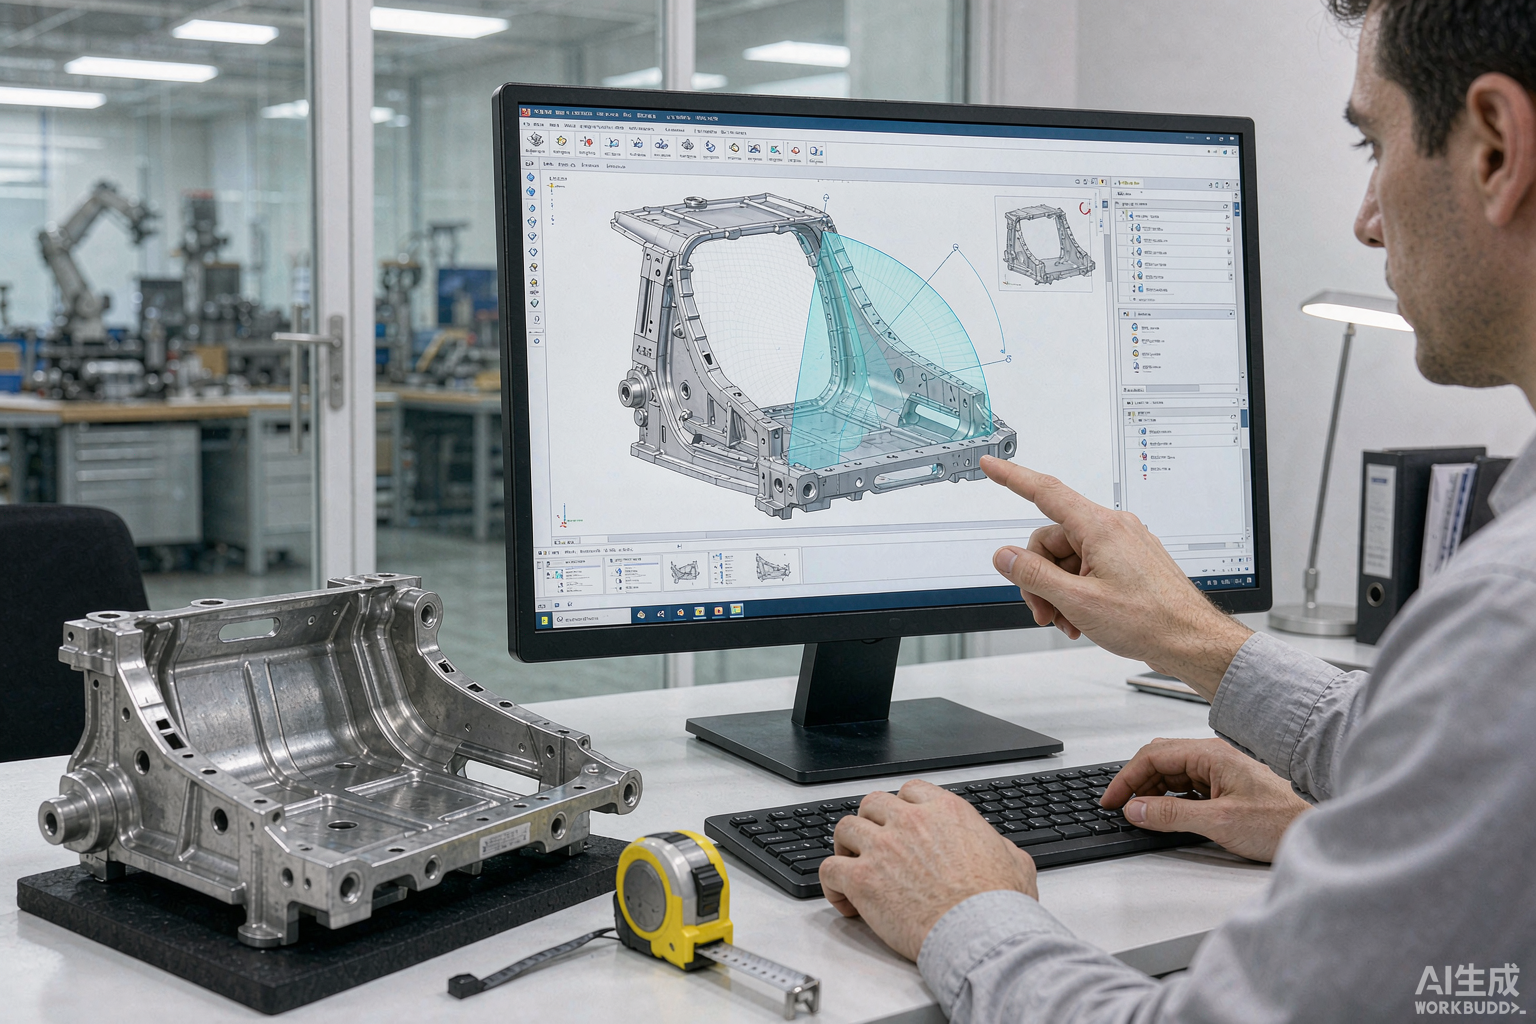
一、离线编程省下的是哪几笔时间
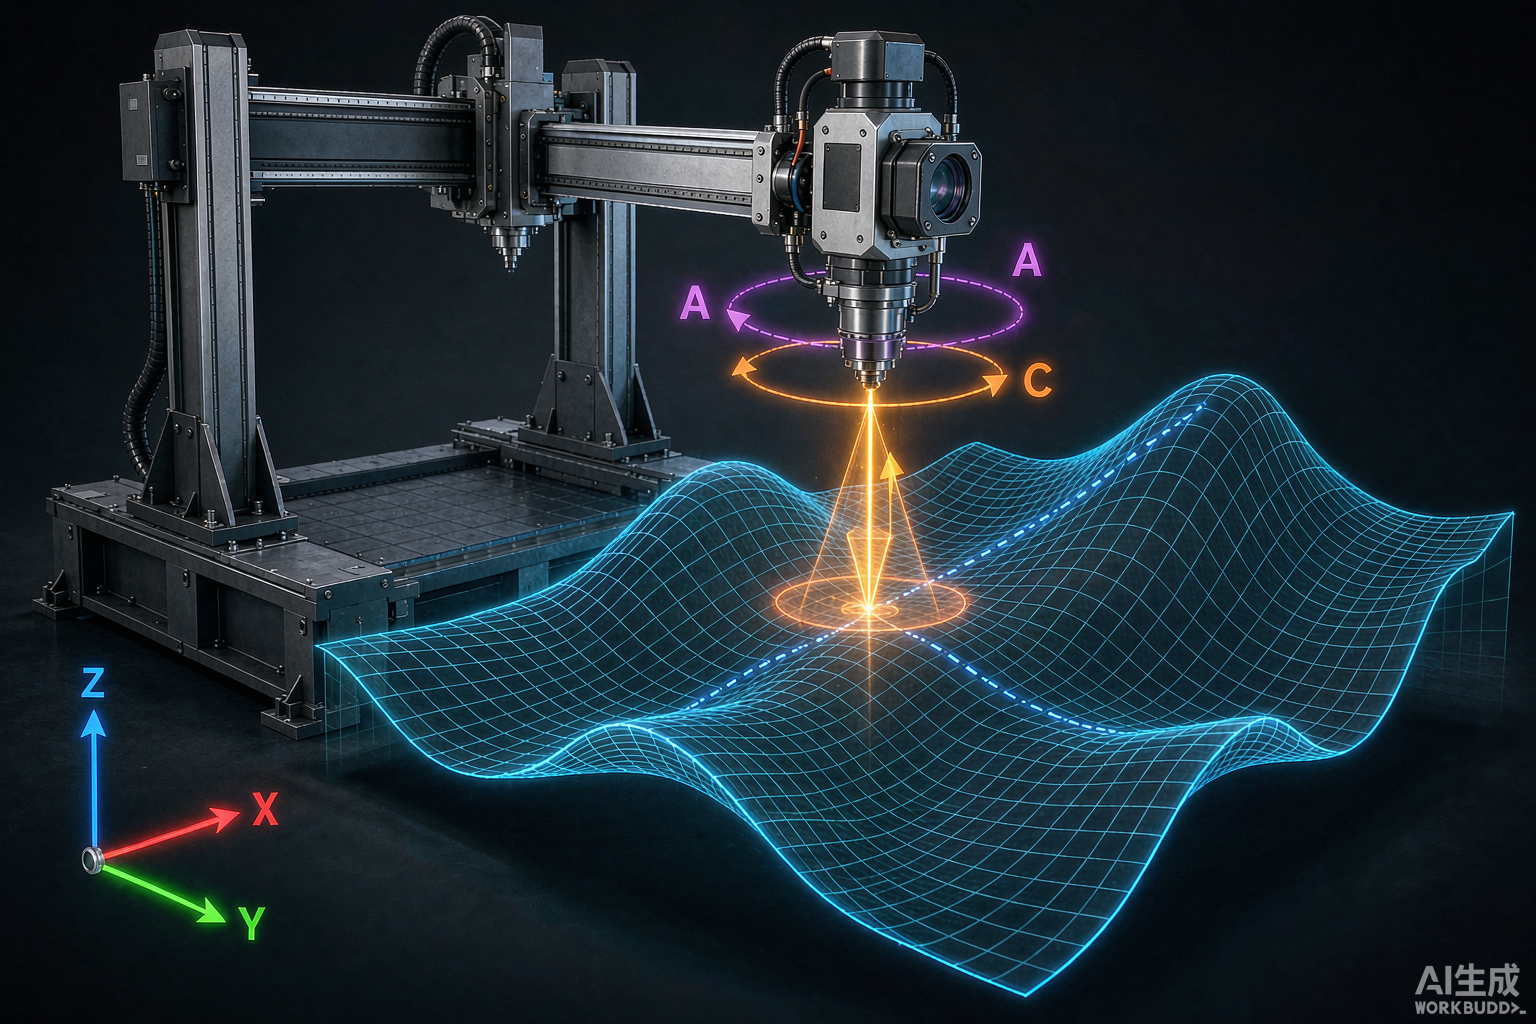
手工示教一个刀位点,要摆 A 轴、转 C 轴,再重新核焦点。A 轴摆角 ±135°、精度 ≤1 弧分,姿态一变,之前的确认就全部作废。门环这类热成型件点位数量大,机床等于长期被占着做编程。
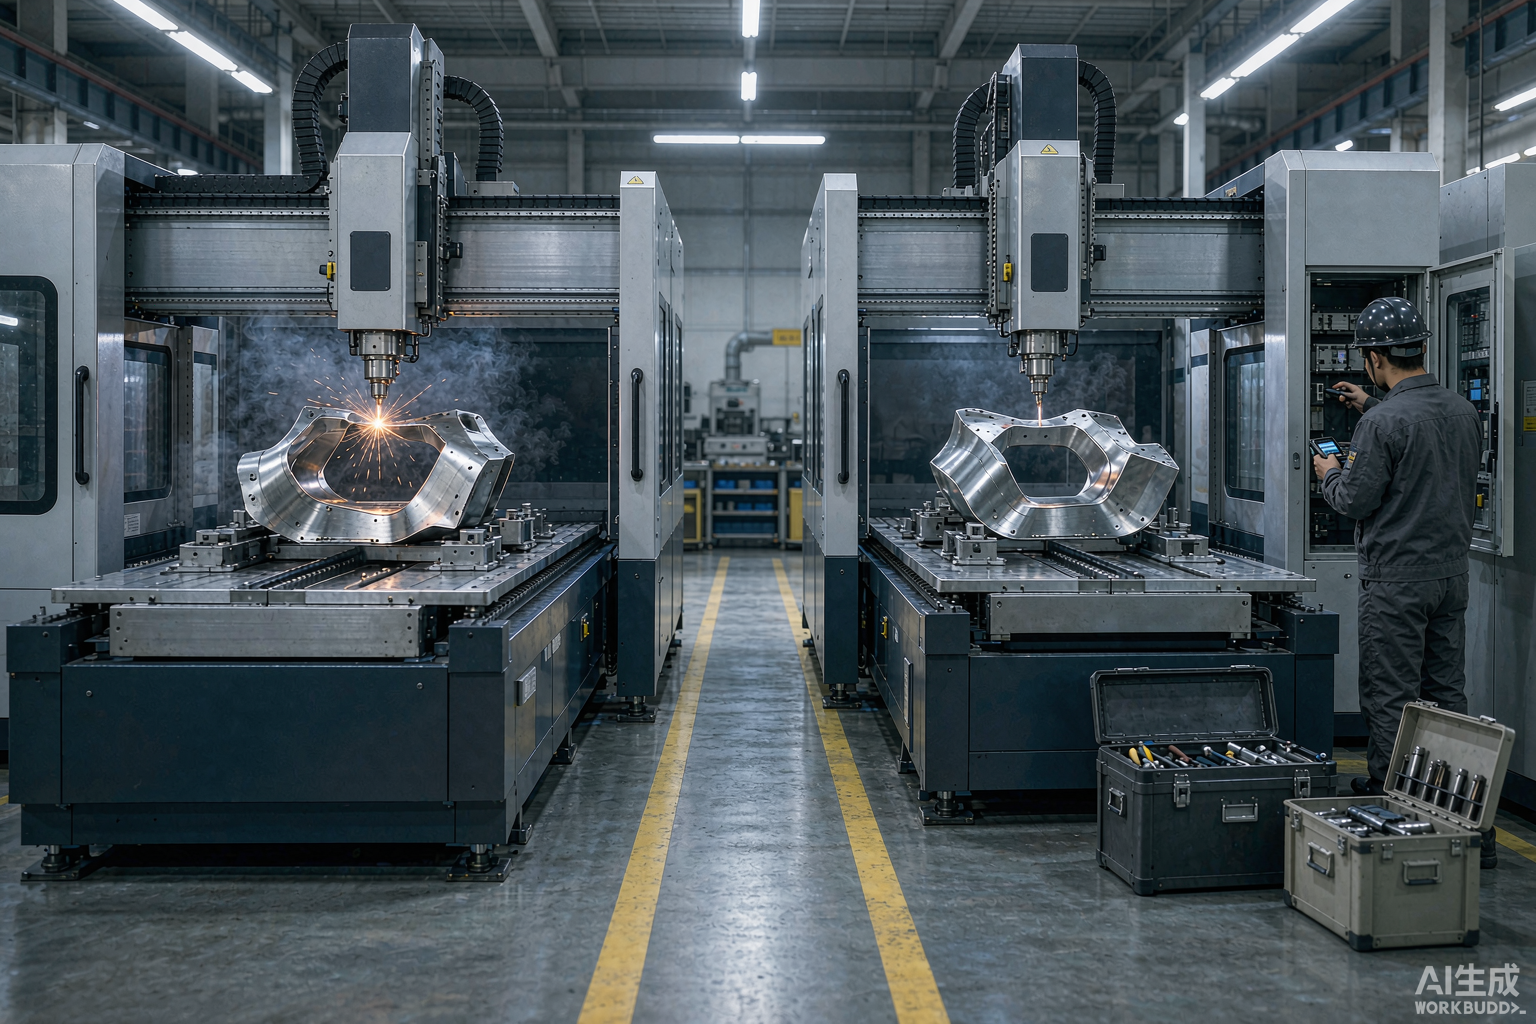
离线软件把这一步搬到机外。数模进来,路径在电脑端算,机床只负责执行。分工清楚了,设备的有效加工时间才谈得上改善,双工位旋转台的并行节拍也才有意义。
边界要讲明白:软件替的是"在机床上想路径",不是"工艺参数免调"。焦点位置、气体压力、切割速度这三样,仍要在 5–100m/min 的速度窗口里现场确认。首件上机验证这一步,跳不过去。
二、复杂曲面的路径靠什么算出来
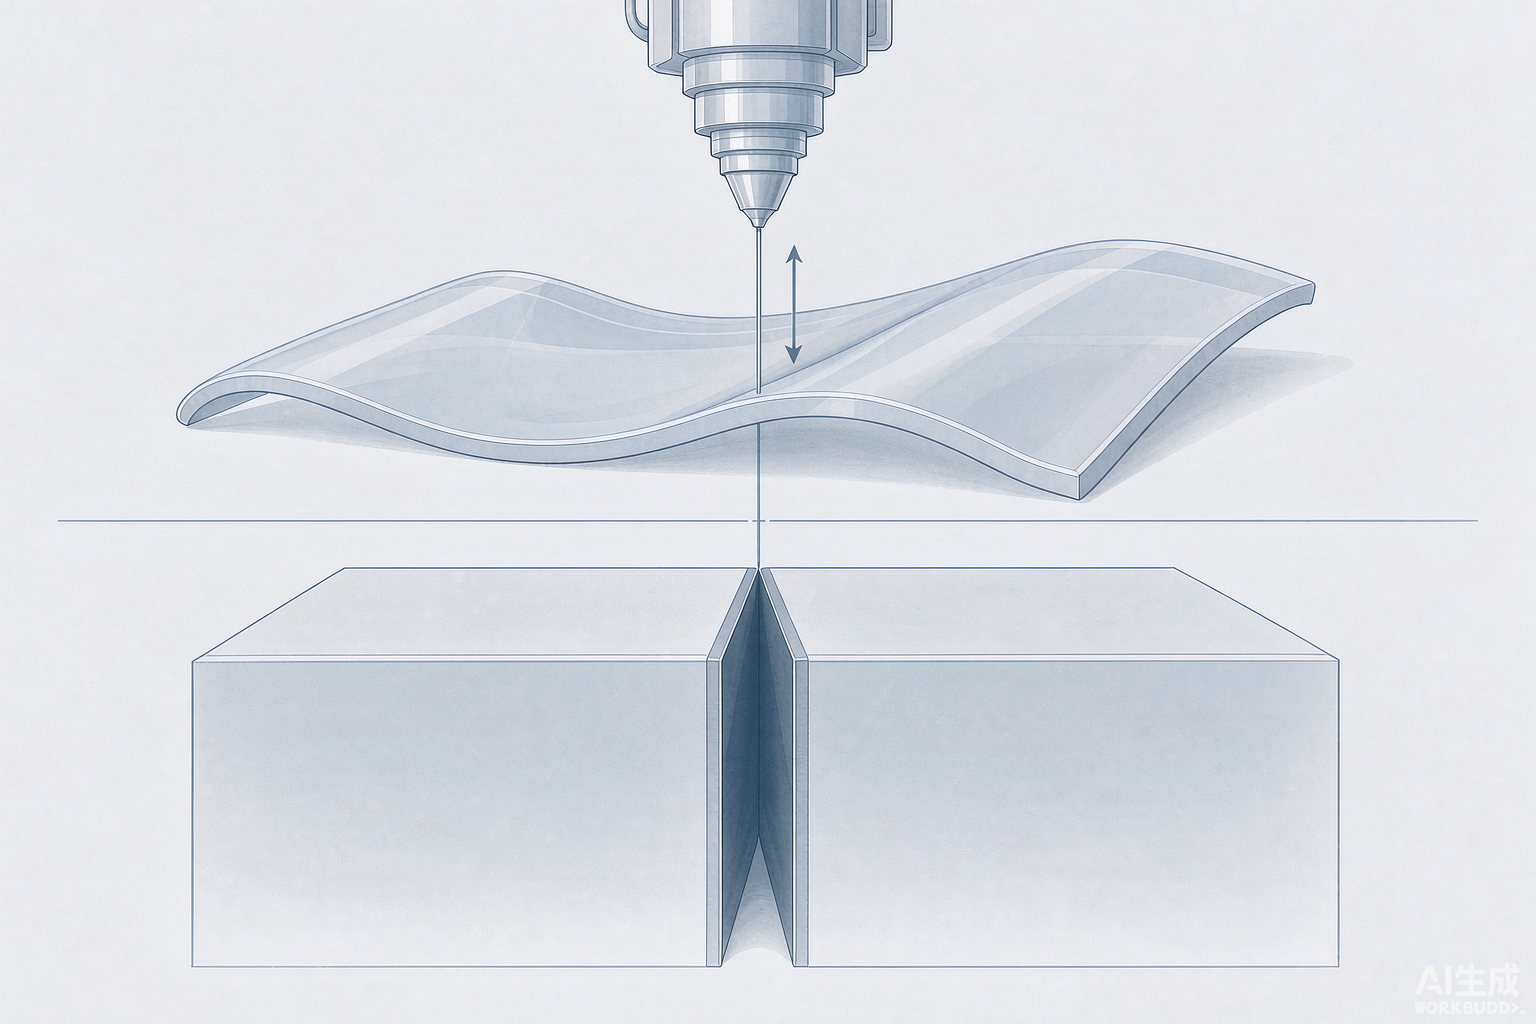
两个动作:偏置和投影。轮廓线沿曲面法向偏一个割缝补偿量,再投影到工件曲面,得到切割头实际要走的那条空间曲线。这一步决定了机床里跑的是不是你想要的那一刀。
刀轴矢量由曲面法向给出,再翻译成 A/C 轴的转角。翻译过程中要在 ±135° 这个摆角范围内卡一次,超限的刀位点必须回退重排,不能留到机床上去报警。
· 双曲率面用投影,别硬展开。 强行展开会引入二次逼近误差,放到 ±0.03mm/1m 的轨迹精度口径上就是超差。
· 点密度和加工速度一起看。 速度取到接近 100m/min 时,点位稀疏会让曲面留下明显的折线感。
· 干涉要在后置之前查。 仿真阶段改的是参数,上机之后才发现,改的是日程。
三、软件与机床之间那条数据链
三维五轴激光切割机的数据链路一般拆四段:几何提取、刀路计算、后处理、传输与空运行。前三段全在离线端,最后一段在机床。哪一段掉链子,症状都不一样。
环节
输入
输出
掉链子的典型表现
几何提取
工件三维数模
轮廓线、曲面集
破面造成轮廓不闭合
刀路计算
轮廓 + 补偿量
刀位点与刀轴矢量
曲面自交处刀轴跳变
后处理
刀位文件
机床可读代码
A 轴超限报警、坐标偏移
传输空运行
加工程序
轨迹校验结果
空运行正常,实切焦点不对
空运行的 X/Y 轴 40m/min、Z 轴 15m/min,跑这一遍看的是机床报不报警,不是切得好不好。别把它当成质量验证。
四、后处理这道坎常被低估
后处理把通用刀位翻译成具体机床读得懂的语言。机床的轴定义、旋转中心偏置、行程限位、代码格式,全在这一步对上。对不上,跑出来的轨迹看着像对的,实际差一个偏置量。
匹配检查建议盯三件事:A/C 轴旋转中心与机床实测值是否一致、加工坐标原点是否统一、限位写入是否与机床行程一致。逐项核下去,比事后排查便宜得多。
帝耐激光在交付时会把本机的后处理配置一并给出,避免用户二次翻译出错。这台三维五轴激光切割机的参数文件随验收文档归档,后续换机床、换系统版本都有据可查。
软件侧还有一条常被忽略:版本要写明。后处理文件、控制系统版本、样例程序三者要能互相复现,将来换人接手才不至于从头再来。帝耐的做法是把它并入交付清单。
五、导入数模常见的四个坑
坑一:破面。格式转换过程中丢失的面会让轮廓不闭合,修补之前不要往下走。坑二:单位不一致,建模用英寸、加工按 mm 的返工每年都有。
坑三:基准混乱。设计基准、装夹基准、加工基准三者不重合,错在建数模时就埋下了。坑四:薄板件没留夹持余量,切到一半件就动了——薄板热变形本来就靠走刀路径规划和夹具约束一起控。
问:离线编程能不能完全替掉现场调试?
答:不能。它替掉的是"在机床上想路径",焦点工艺、气体压力、穿孔参数仍要现场定。DNWZ3000FC 这类光纤机型切铝合金时,还要额外处理高反射率带来的穿孔问题。
问:什么样的件不需要上离线软件?
答:平面展开件、简单的管材相贯线,用机床自带示教更快。判断依据是轨迹复杂度:曲面多不多、切割姿态要不要频繁切换。
把三维数模打包发过来,帝耐激光做完免费来料打样与工艺评估,顺带判一句你的件值不值得上离线编程,咨询 400-030-5905。
常见问题
Q1:「离线编程省下的是哪几笔时间」这块,实际要注意什么? 手工示教一个刀位点,要摆 A 轴、转 C 轴,再重新核焦点。A 轴摆角 ±135°、精度 ≤1 弧分,姿态一变,之前的确认就全部作废。门环这类热成型件点位数量大,机床等于长期被占着做编程。离线软件把这一步搬到机外。
Q2:「复杂曲面的路径靠什么算出来」这块,实际要注意什么? 轮廓线沿曲面法向偏一个割缝补偿量,再投影到工件曲面,得到切割头实际要走的那条空间曲线。这一步决定了机床里跑的是不是你想要的那一刀。刀轴矢量由曲面法向给出,再翻译成 A/C 轴的转角。翻译过程中要在 ±135° 这个摆角范围内卡一次,超限的刀位点必须回退重排,不能留到机床上去报警。
Q3:「软件与机床之间那条数据链」这块,实际要注意什么? 三维五轴激光切割机的数据链路一般拆四段:几何提取、刀路计算、后处理、传输与空运行。前三段全在离线端,最后一段在机床。哪一段掉链子,症状都不一样。环节 输入 输出 掉链子的典型表现 几何提取 工件三维数模 轮廓线、曲面集 破面造成轮廓不闭合 刀路计算 轮廓 + 补偿量 刀位点与刀轴矢量 曲面自交处刀轴跳变 后处理 刀位文件 机床可读代码 A 轴超限报警、坐标偏移 传输空运行 加工程序 轨迹校验结果 空运行正常,实切焦点不对 空运行的 X/Y 轴 40m/min、Z 轴 15m/min,跑这一遍看的是机床报不报警,不是切得好不好。
Q4:「后处理这道坎常被低估」这块,实际要注意什么? 后处理把通用刀位翻译成具体机床读得懂的语言。机床的轴定义、旋转中心偏置、行程限位、代码格式,全在这一步对上。对不上,跑出来的轨迹看着像对的,实际差一个偏置量。匹配检查建议盯三件事:A/C 轴旋转中心与机床实测值是否一致、加工坐标原点是否统一、限位写入是否与机床行程一致。
Q5:「导入数模常见的四个坑」这块,实际要注意什么? 格式转换过程中丢失的面会让轮廓不闭合,修补之前不要往下走。坑二:单位不一致,建模用英寸、加工按 mm 的返工每年都有。设计基准、装夹基准、加工基准三者不重合,错在建数模时就埋下了。坑四:薄板件没留夹持余量,切到一半件就动了——薄板热变形本来就靠走刀路径规划和夹具约束一起控。