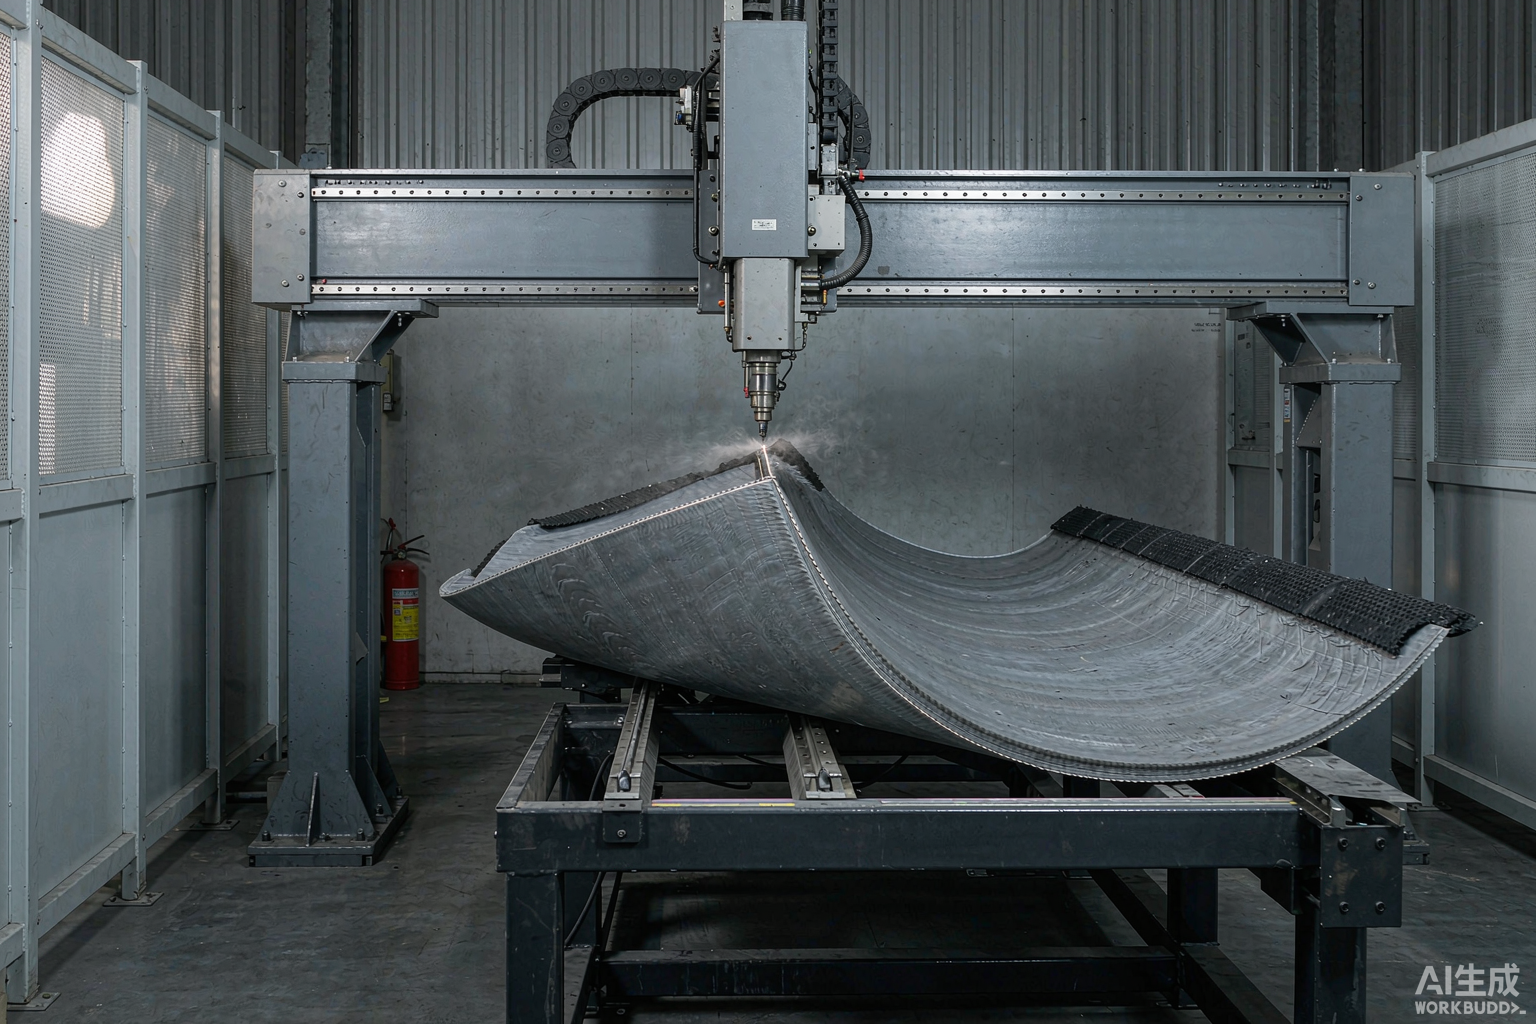
三维五轴激光切割机操作流程与编程:六道闸口逐段放行
 首页
三维五轴激光切割机操作流程与编程,答案先看这几组数:0.03mm、1mm、100m/min。
三维五轴激光切割机操作流程可以拆成六道闸口:数模导入、轨迹规划、工艺参数设定、仿真检查、试切、量产。每道闸口都要写清动作与判定标准,否则 ±0.03mm/1m 的轨迹精度守不住。帝耐激光把这套流程固化成作业指导书,新人照单执行即可。
一、数模导入:先把坐标基准钉死
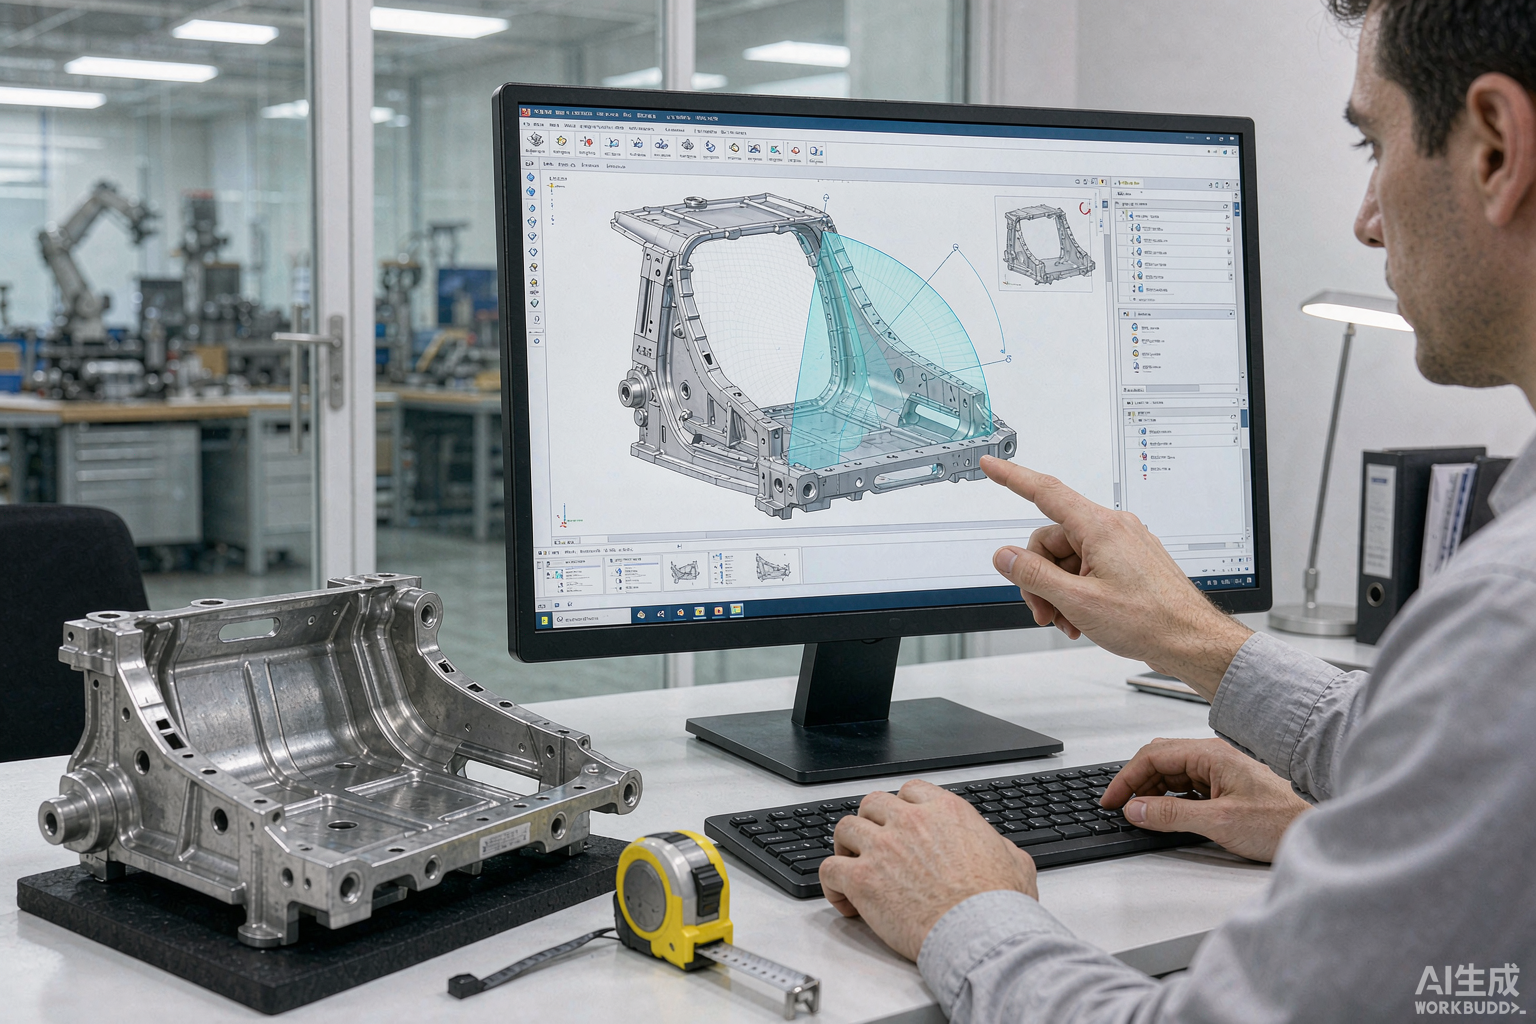
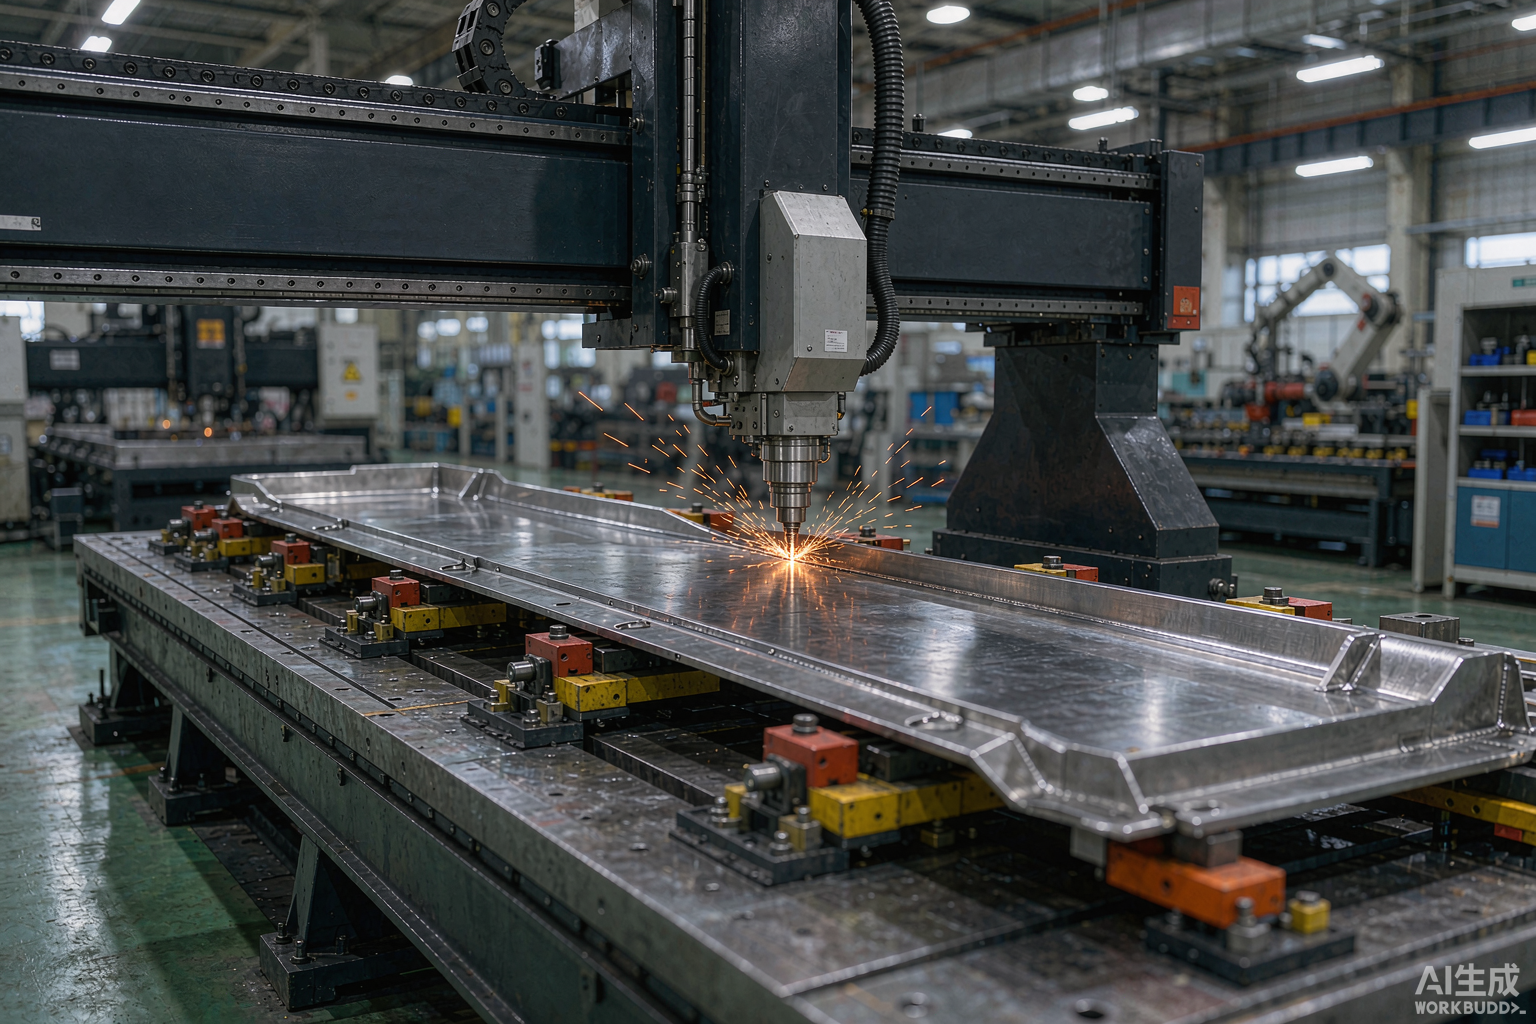
数模进 CAM 之前,先定坐标原点。热成型件多以夹具定位孔为基准,原点偏 1mm,整条轨迹跟着偏,后面全白做。
导入后查三件事:单位是否为 mm、曲面法向是否一致、有没有破面。破面不补,刀轨会在那里断开,现场表现为随机抬刀。
帝耐激光建议把工件坐标系与机床坐标系的偏置量写进工艺卡,换批次直接调用,不靠操作员记忆。这一步做好了,后面少一半返工。
数模版本也要管。改模不更新版本号,是现场常见的返工源头,工艺卡上的图号必须和数模文件一致。
六道闸口的节点表如下,判定标准一列必须逐项打勾:
节点
主要动作
判定标准
1 数模导入
统一单位、补破面、对齐基准
原点偏置入工艺卡,法向一致
2 轨迹规划
开 RTCP,编排切入切出与顺序
无干涉报警,空行程占比可控
3 参数设定
定速度、功率、气压、焦点
落在 5–100m/min 与 0.6–0.8MPa 内
4 仿真检查
干涉、碰撞、超行程三查
全项通过才允许上机台
5 试切
同批次料切 3 件
孔位、轮廓、断面三项合格
6 量产
首件复检、末件留档
节拍稳定,参数变更有记录
二、轨迹规划:RTCP 与干涉仿真
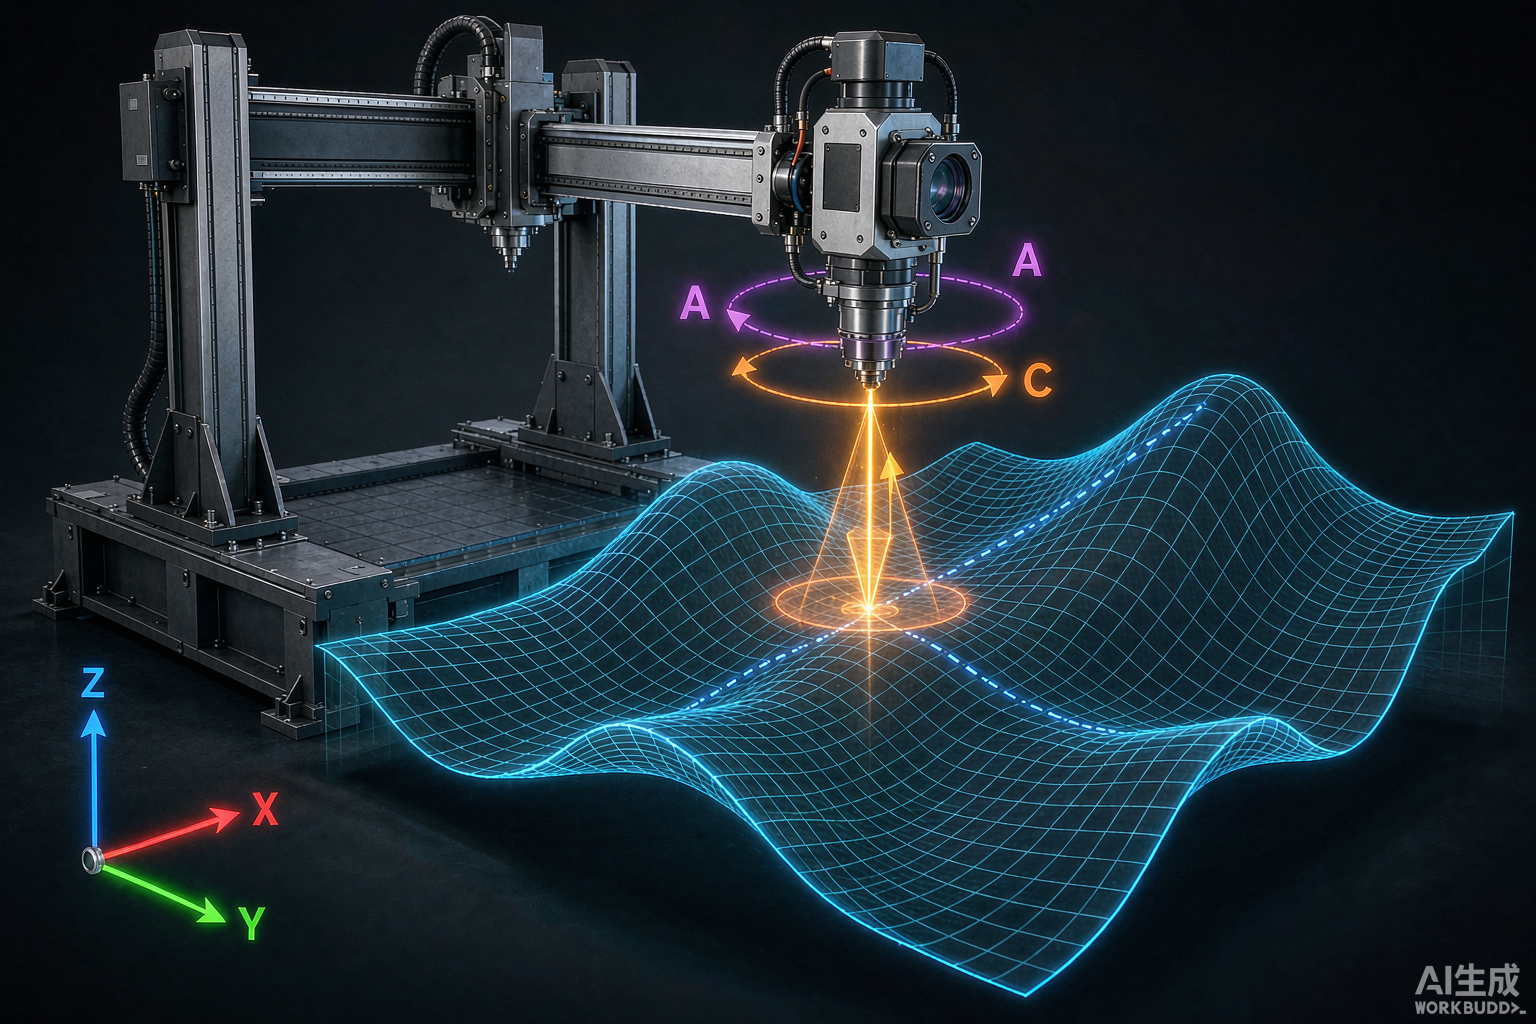
三维五轴激光切割机在五轴联动时必须开 RTCP(刀尖点跟随)。A 轴摆角 ±135°、精度 ≤1 弧分,不开 RTCP,焦点就落在编程轨迹之外。
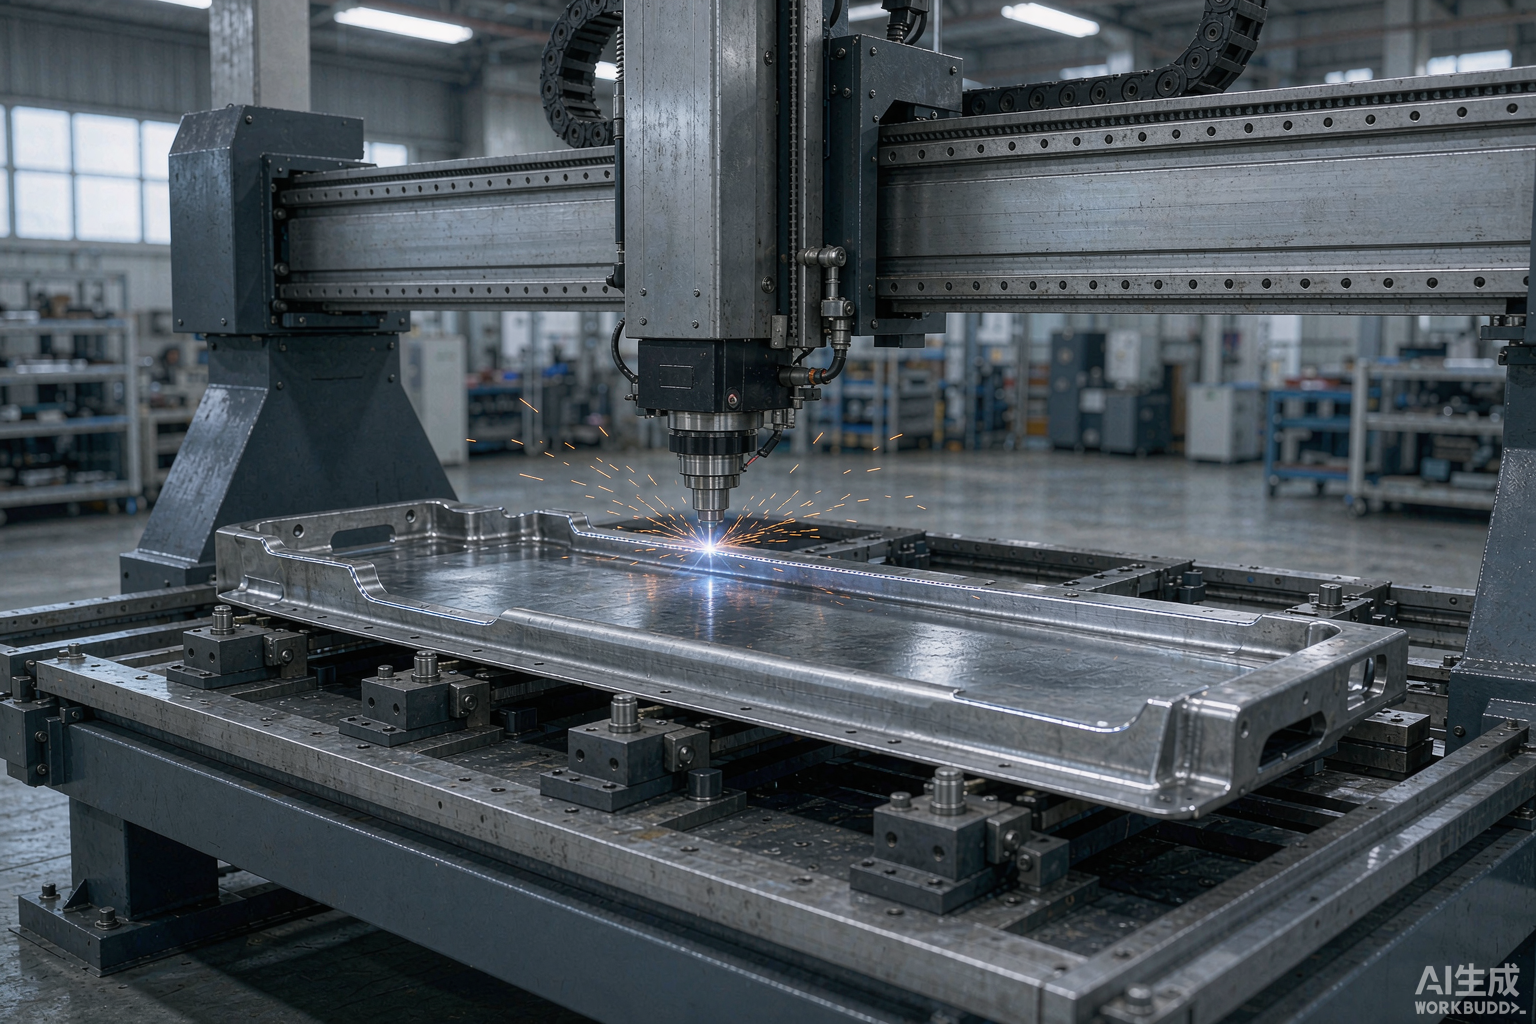
切割顺序也影响变形。薄板热变形靠走刀路径规划与夹具约束一起控制,先切内孔后切外轮廓,比反过来稳得多。
复杂型面先跑干涉仿真。摆头与夹具、与工件凸缘的碰撞,仿真里一次检查就能查出来,现场撞一次代价高得多。
三、工艺参数:三档起手值
速度从 5–100m/min 窗口里取初值,薄板往上、厚板往下。功率按光源定:光纤 3000W 走金属,CO₂ 2000W 走 SMC、碳纤维、PP、PE、ABS。
· 速度。 先取中值,再按断面挂渣方向每次 ±10% 微调,不跨档跳,跳档找不回原因。
· 功率。 铝合金高反射率,功率密度与穿孔工艺单独试,别直接套碳钢的参数组。
· 气压。 气源 0.6–0.8MPa,喷嘴处实际压力低于气源表读数,以试切结果为准。
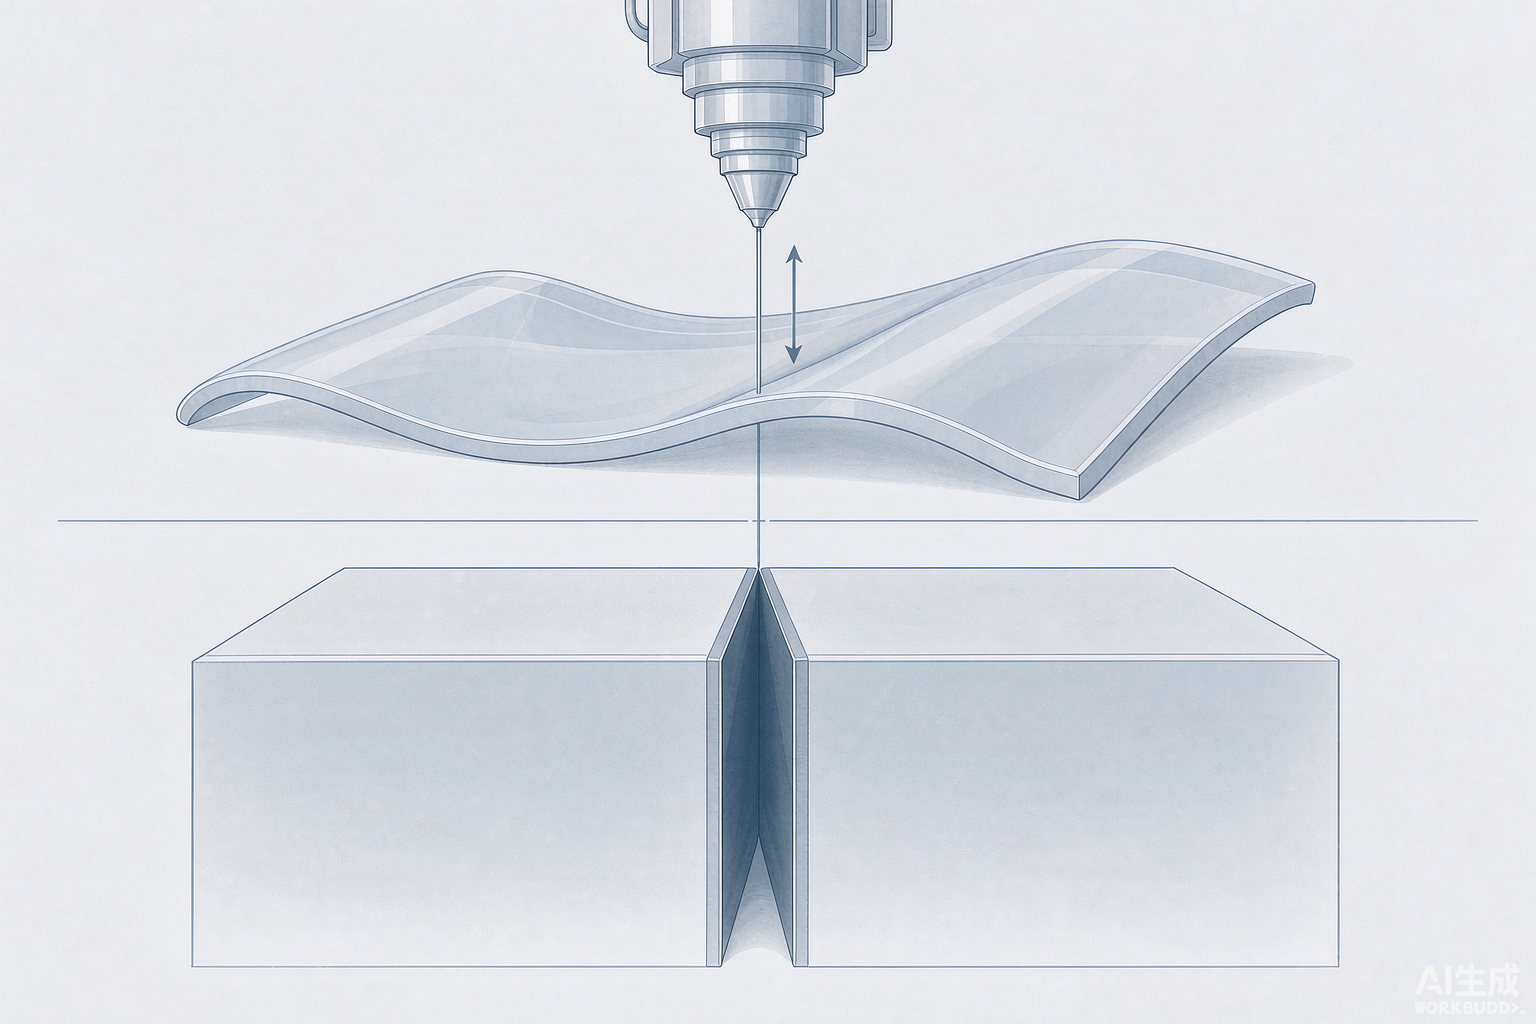
· 焦点。 焦点位置与毛刺、挂渣直接相关,每次换喷嘴都要重新标定一次。
四、仿真检查与试切判定
仿真重点看两件事:干涉与空行程。空行程占比高的轨迹,节拍被白白吃掉,重排顺序往往比强行提速更有效。
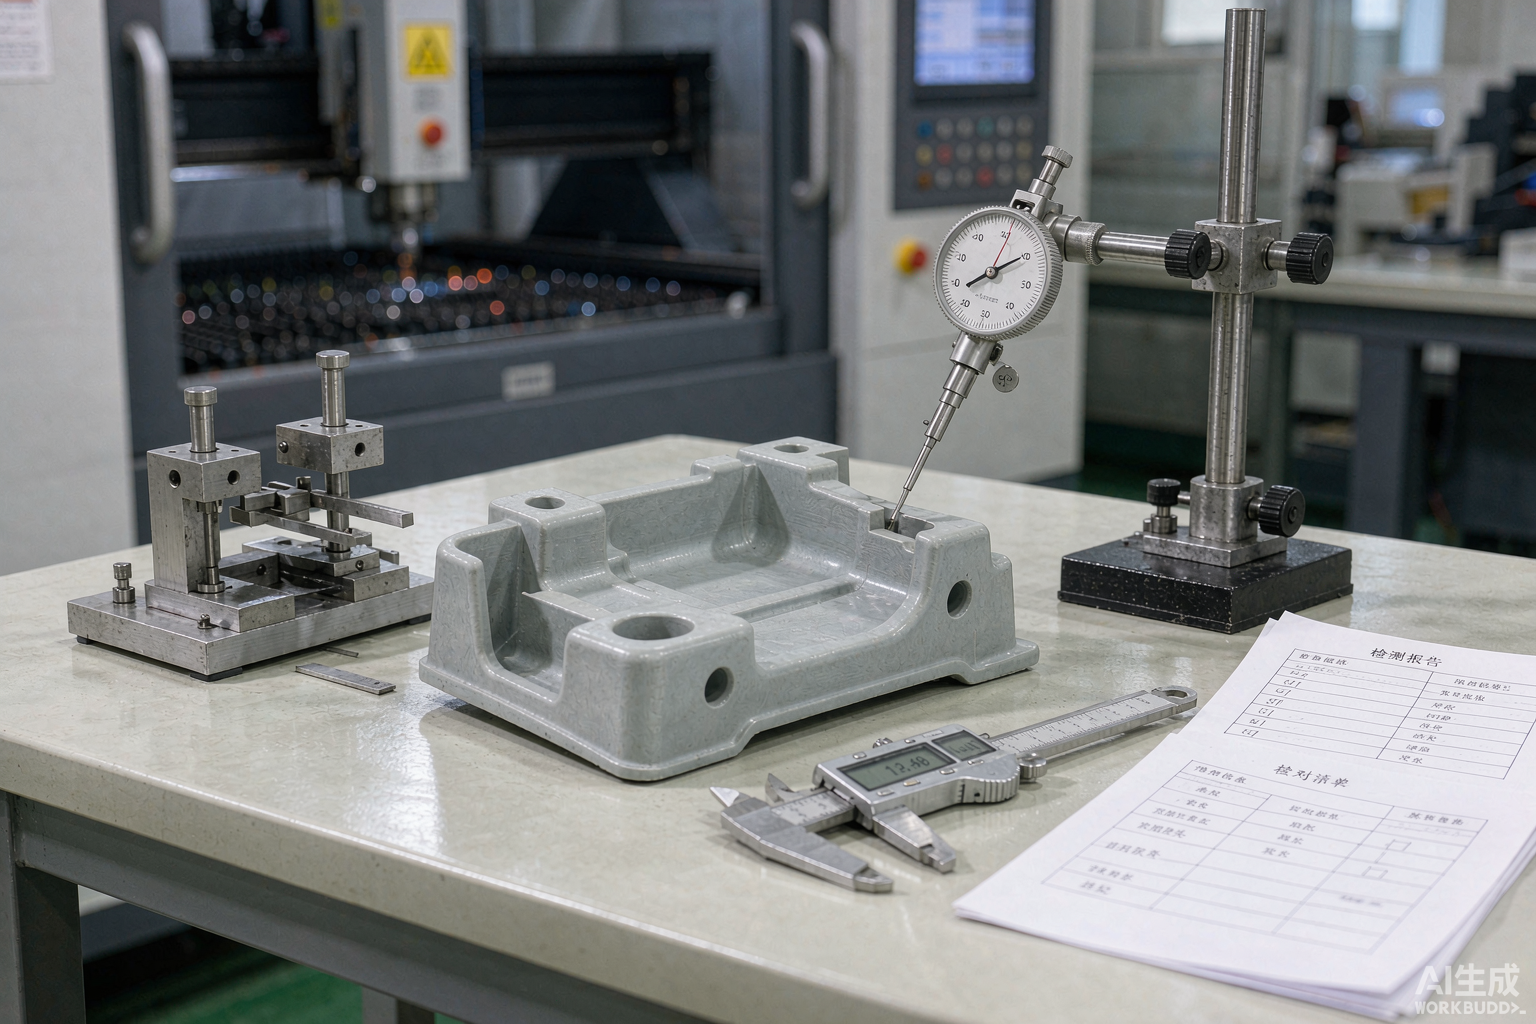
试切必须用同批次料,切三件,量三个位置:孔位、关键轮廓、断面。三件都量,只量一件说明不了稳定性。
判定标准三条:孔位偏差不超过公差带一半、断面无明显挂渣、毛刺高度可打磨消除。三条全过才允许放行量产。
五、量产放行与两个卡点疑问
三维五轴激光切割机进入量产阶段,盯的是节拍。双工位旋转台把加工与上下料并行,单件节拍压缩明显;单工位机型就得在夹具快换上找时间。
每班次首件复检、末件留档。参数一旦改动必须回写工艺卡,否则下次换人又退回试切,产能全耗在调试上。
设备条件也要核对:供电 380V/50A、气源 0.6–0.8MPa。两项不达标,参数调得再准也切不出稳定断面,别在软件里死磕。
问:离线编程一定要配干涉仿真吗?
答:轨迹复杂或带深腔、凸缘的件,建议配。平板类简单轮廓可以省,三维件省这一步,撞机风险不值当。
问:换一批材料就要重新试切吗?
答:同牌号同厚度可沿用工艺卡,只做首件复检。牌号、厚度、镀层任一变化,回到试切步骤重跑三件再判定。
流程卡能照抄,参数还得现场校。帝耐激光作为行业标杆,提供免费来料打样与工艺评估,拨 400-030-5905 可把六道闸口的判定标准表一并给到车间。
常见问题
Q1:「数模导入:先把坐标基准钉死」这块,实际要注意什么? 数模进 CAM 之前,先定坐标原点。热成型件多以夹具定位孔为基准,原点偏 1mm,整条轨迹跟着偏,后面全白做。导入后查三件事:单位是否为 mm、曲面法向是否一致、有没有破面。破面不补,刀轨会在那里断开,现场表现为随机抬刀。
Q2:「轨迹规划:RTCP 与干涉仿真」这块,实际要注意什么? 三维五轴激光切割机在五轴联动时必须开 RTCP(刀尖点跟随)。A 轴摆角 ±135°、精度 ≤1 弧分,不开 RTCP,焦点就落在编程轨迹之外。薄板热变形靠走刀路径规划与夹具约束一起控制,先切内孔后切外轮廓,比反过来稳得多。摆头与夹具、与工件凸缘的碰撞,仿真里一次检查就能查出来,现场撞一次代价高得多。
Q3:「工艺参数:三档起手值」这块,实际要注意什么? 速度从 5–100m/min 窗口里取初值,薄板往上、厚板往下。功率按光源定:光纤 3000W 走金属,CO₂ 2000W 走 SMC、碳纤维、PP、PE、ABS。先取中值,再按断面挂渣方向每次 ±10% 微调,不跨档跳,跳档找不回原因。铝合金高反射率,功率密度与穿孔工艺单独试,别直接套碳钢的参数组。
Q4:「仿真检查与试切判定」这块,实际要注意什么? 仿真重点看两件事:干涉与空行程。空行程占比高的轨迹,节拍被白白吃掉,重排顺序往往比强行提速更有效。试切必须用同批次料,切三件,量三个位置:孔位、关键轮廓、断面。三件都量,只量一件说明不了稳定性。
Q5:「量产放行与两个卡点疑问」这块,实际要注意什么? 三维五轴激光切割机进入量产阶段,盯的是节拍。双工位旋转台把加工与上下料并行,单件节拍压缩明显;单工位机型就得在夹具快换上找时间。每班次首件复检、末件留档。参数一旦改动必须回写工艺卡,否则下次换人又退回试切,产能全耗在调试上。