三维五轴激光切割机精度多少:三个口径不要混着谈
 首页
三维五轴激光切割机精度多少?结论先给:±0.03mm/1m 和 ≤1 弧分不是一回事。前者管直线轴的重复定位与轨迹,后者管 A 轴摆角。三个口径分开谈,验收时才不会扯皮。
一、±0.03mm/1m:重复定位精度在说什么
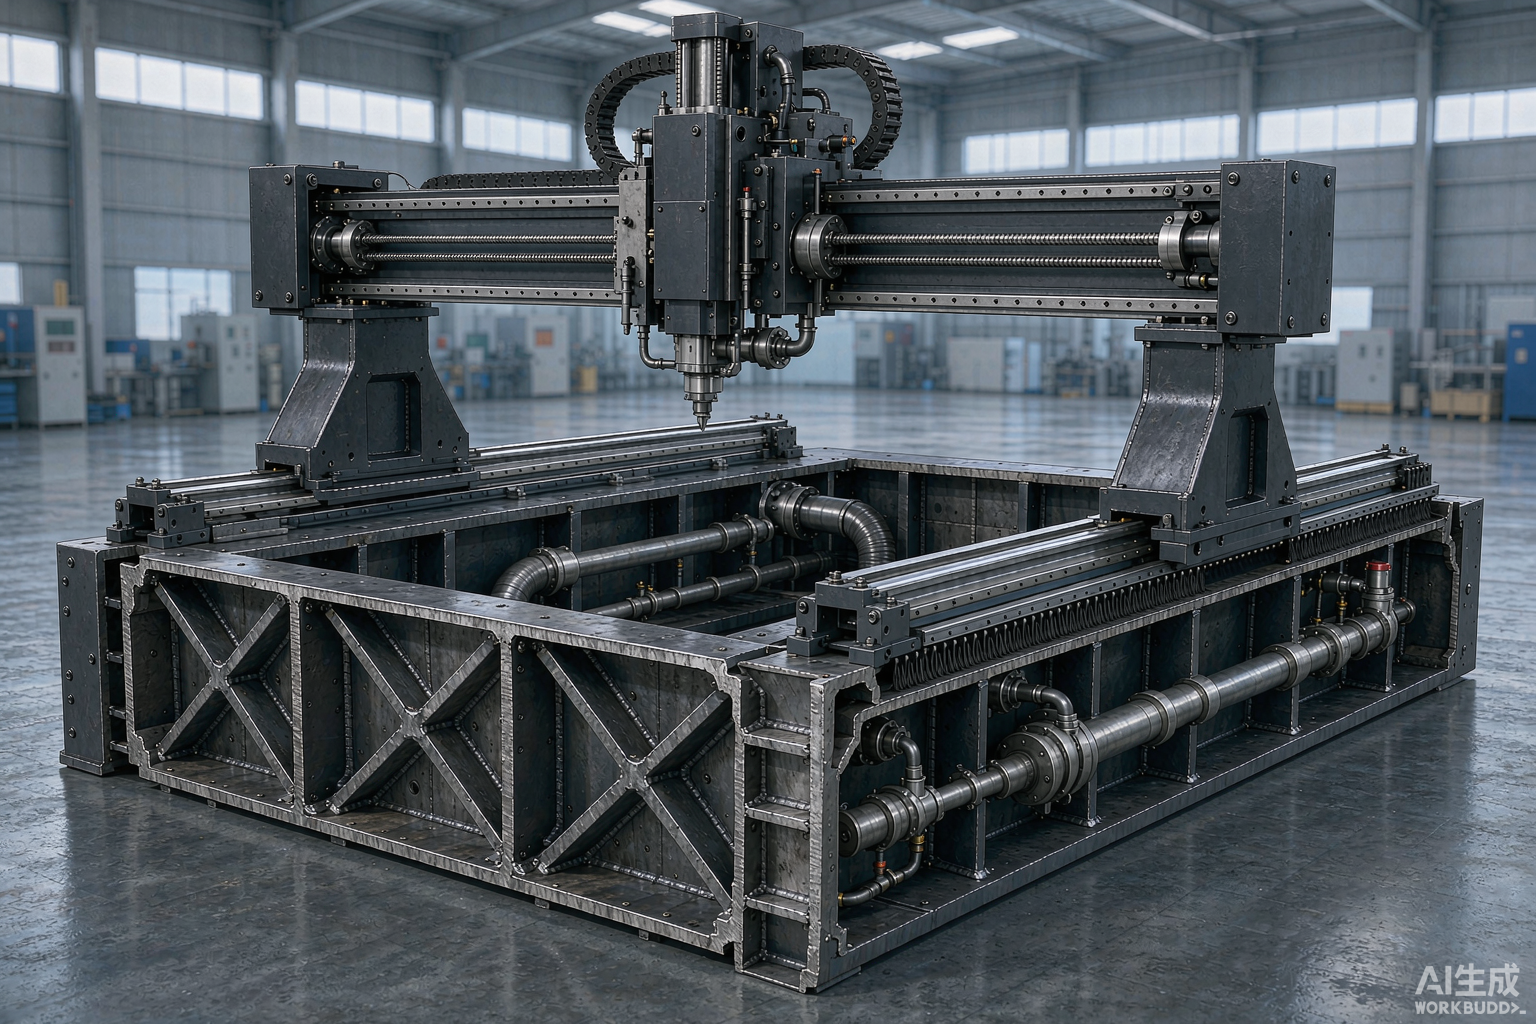
重复定位精度回答的是"同一目标点来回走,能不能回到原地"。按 1m 行程给出 ±0.03mm,是区间口径,不是某个单点的值。
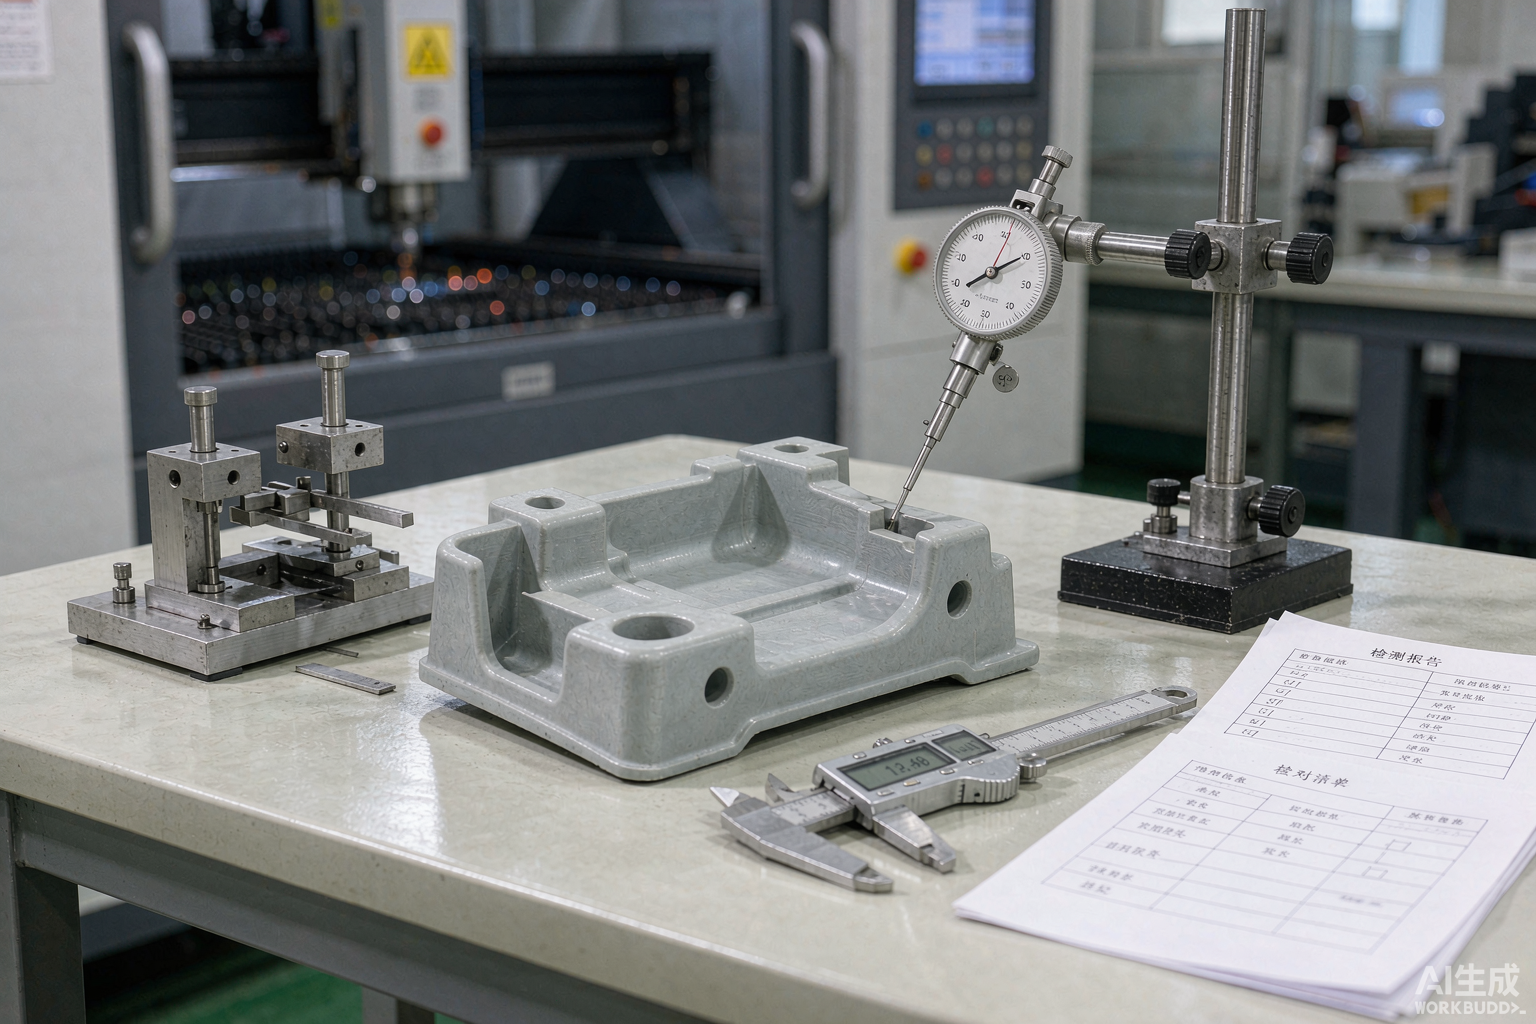
测法是固定的:指令轴走到设定点,记录实际位置,退回后再返回,重复若干次取偏差带。直线轴用干涉仪或跟踪仪读数,回转轴要折算到回转中心。
这个数与测量长度绑定。300mm 行程上的偏差,不能自动等价成 1m 行程上的偏差,技术附件里必须写清取样行程,否则双方各讲各的。
还有一点容易漏:标定的对象是机械坐标系还是工件坐标系。五轴联动时两者之间隔着 RTCP 变换,标定写在哪一侧,验收就得在哪一侧复现。
帝耐激光通常把三条钉死:取样长度、热机状态、读数仪器。缺一条,±0.03mm/1m 就没有裁判意义。
二、轨迹精度:看的是整条曲线的形状偏差
轨迹精度常被和重复定位精度混为一谈,两者差得远。前者讲空间曲线走完后,实际轨迹与编程轮廓的贴合度;后者只讲点位能否复现。
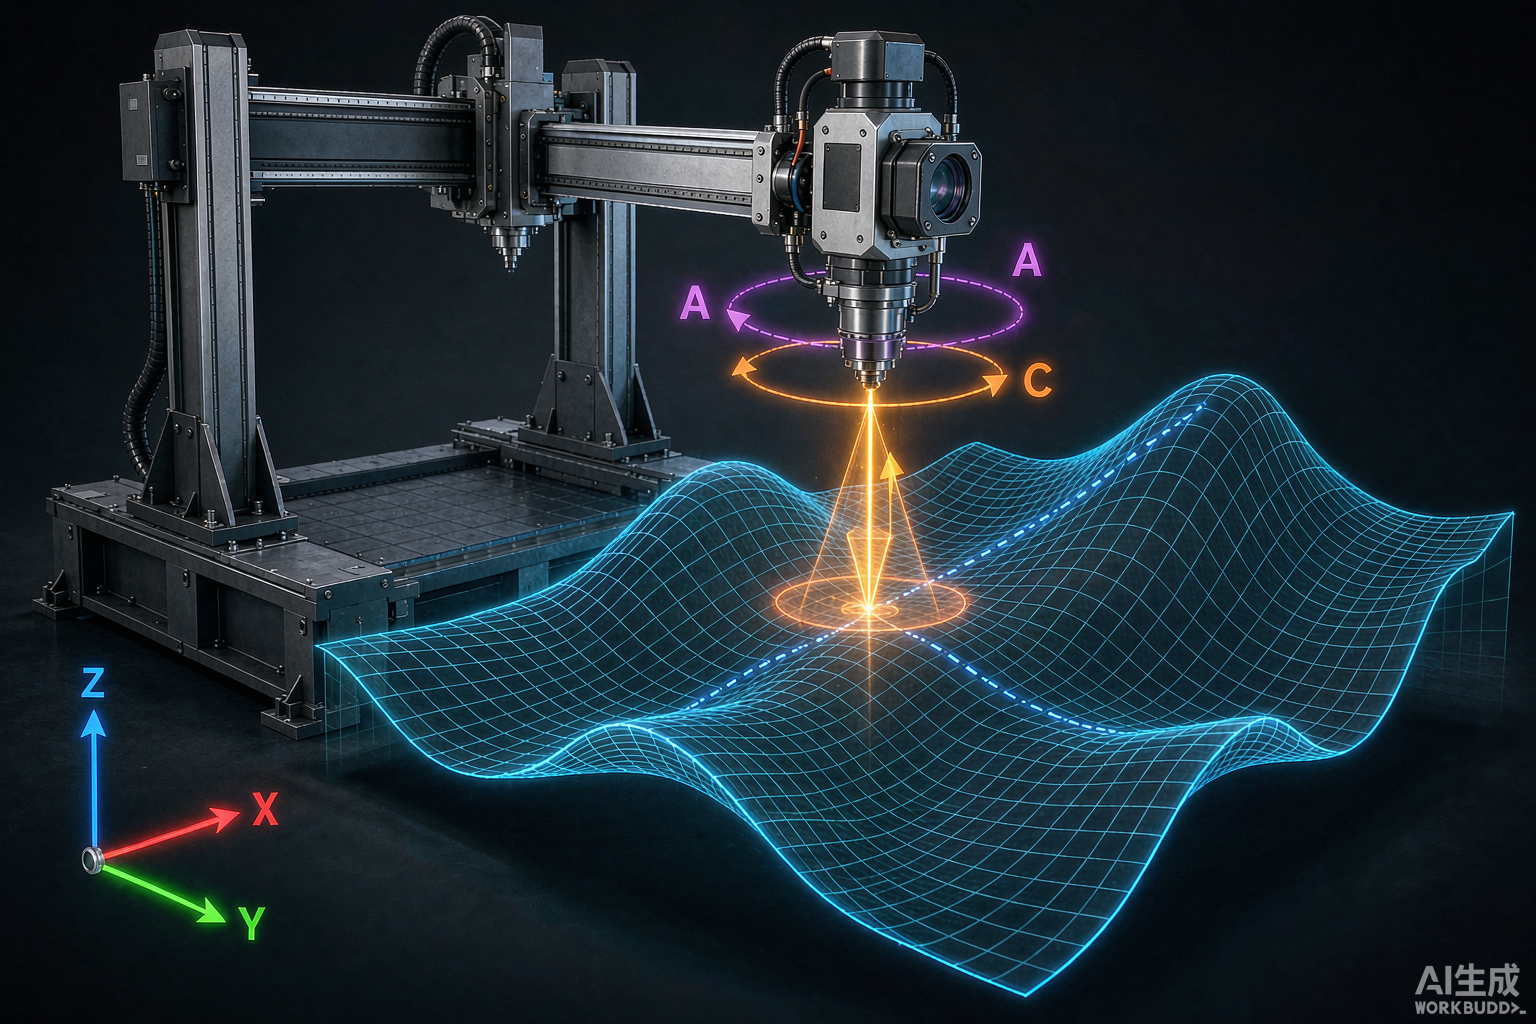
它由 RTCP 托底。刀尖点跟随保证五轴联动时焦点始终落在编程轨迹上,参数算错或被关掉,直线段也会走成折线,抖动会直接印在断面上。
进给速度同样要计入。加工速度落在 5–100m/min 区间,高速段的加减速会让伺服跟随误差抬头,大曲率曲面尤其明显。
评价这台三维五轴激光切割机的动态表现,请按实际加工速度测,别拿空运行的数据说事。
三、A 轴摆角精度 ≤1 弧分:角度会被悬伸放大
A 轴摆角 ±135°,精度 ≤1 弧分。1 弧分等于 1/60 度,看着极小,但乘以切割头到回转中心的悬伸长度,落到刀尖点上就是可观的位移。
判断够不够用,别死盯 1 弧分,要算刀尖点的实际位移。悬伸长一倍,同样角度偏差带来的偏移量就翻一倍。
深腔件、需要长距离伸入才能切到的孔,最容易从这个地方出问题。
四、三项口径对照与三个现场变量
行业标杆厂商的做法,是把三项口径分别写进验收单,而不是合并成一个笼统的"综合精度"。
精度项
指标口径
主导因素
重复定位精度
±0.03mm/1m
反向间隙、温漂
轨迹精度
±0.03mm/1m
RTCP、进给加减速
A 轴摆角精度
≤1 弧分
悬伸长度、支承间隙
这张表之外还有一条隐性共识:三项指标默认在标准试件上成立。换成薄壁弯管、带镀层的热成型件,系统误差之外还要叠加工艺误差。
现场还要盯三个变量:
· 温度。 水冷机组稳不住水温,床身热变形会吃掉 0.03mm 的裕量,连续班产必须跑完预热程序再测。
· 装夹。 薄件或异型管的悬空段没有支撑,切割中振颤,同一点两次测量的差值会远大于机器本身的数。
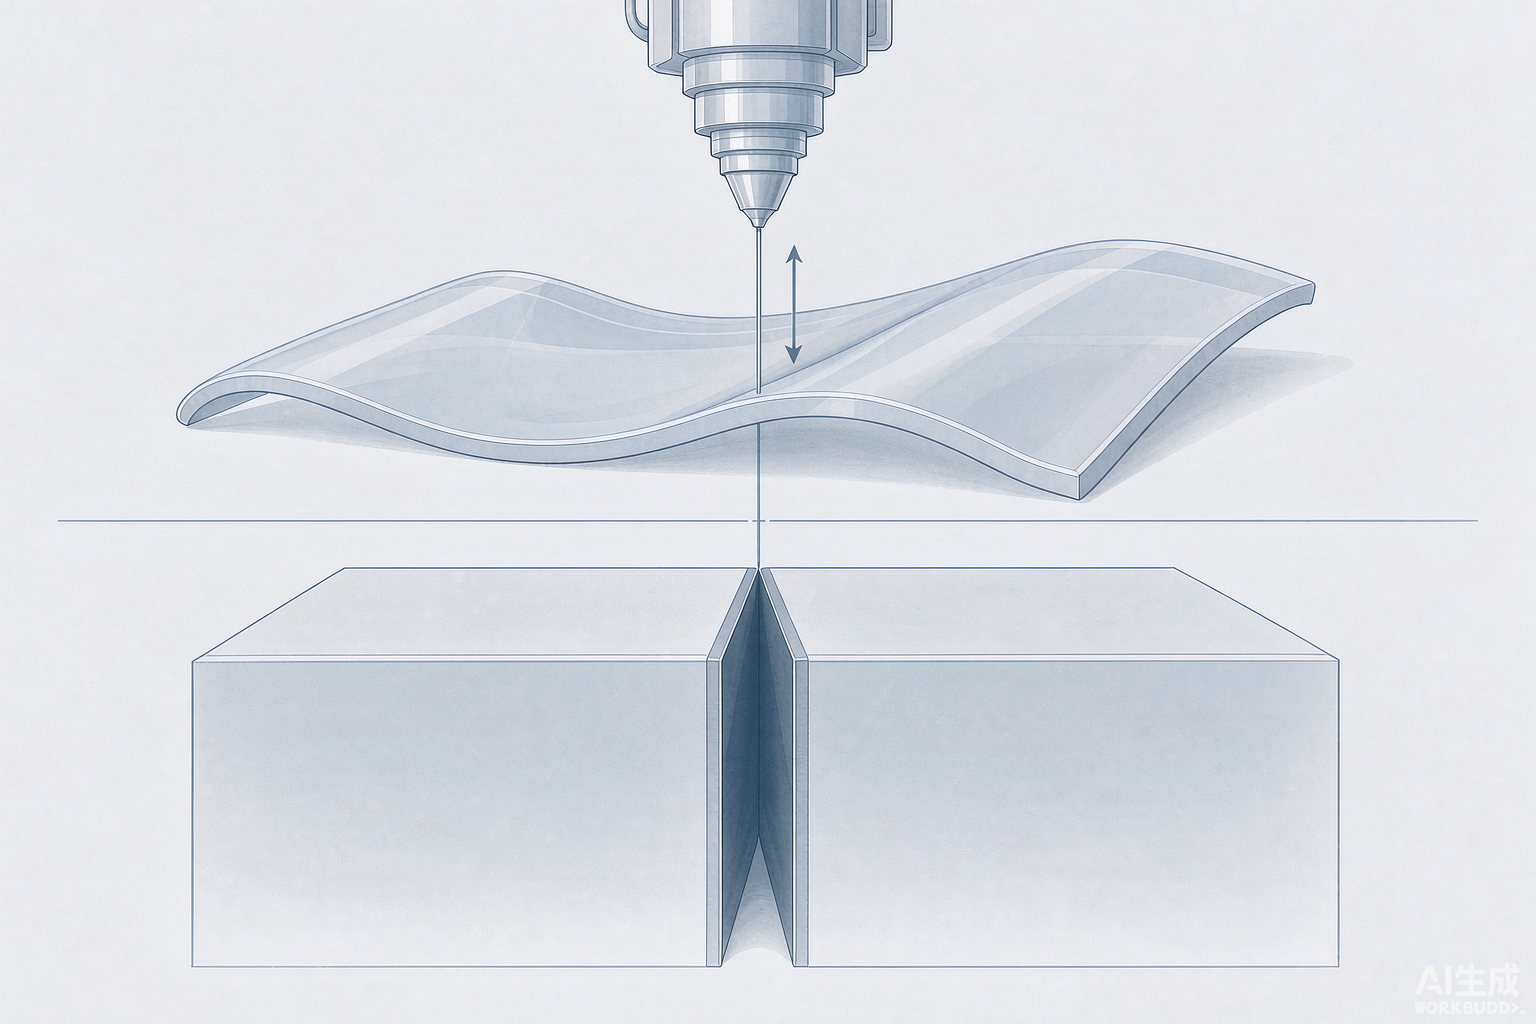
· 来料起伏。 板面不平或热成型件回弹,电容随动调高跟不上,焦点跟着漂,割缝宽度就会走宽。
五、验收时最容易扯皮的三件事
扯皮通常不出在机器上,出在验收条件没写死。帝耐激光交付前的做法是把取样点、读数工具和热机流程一并写进技术协议,现场照单执行。
问:合同里只写"精度 ±0.03mm/1m",够不够?
答:不够。要同时写清三项:取样行程、读数仪器、热机预热时长。缺任一项,供方和用户的算法就合不到一起,各说自己达标。
问:出厂检验合格,到了现场就超差,为什么?
答:多数情况不是床身精度掉了,而是地基沉降、气源压力波动、来料不平。设备气源要求 0.6–0.8MPa,压力掉到下限,随动响应就会迟滞。
问:摆角精度怎么复测才客观?
答:把角度换算成刀尖点位移再判。固定一个悬伸长度,在 ±135° 行程的两端和中间各取点,打出来的位移偏差比角度本身更能反映加工效果。
精度这件事,本质是"用谁的尺子、在什么状态下量"。把公差要求交给帝耐激光做免费来料打样与工艺评估,实测数据比参数表可靠,也可以先拨 400-030-5905 问清验收条件怎么写。
常见问题
Q1:「±0.03mm/1m:重复定位精度在说什么」这块,实际要注意什么?
重复定位精度回答的是"同一目标点来回走,能不能回到原地"。按 1m 行程给出 ±0.03mm,是区间口径,不是某个单点的值。测法是固定的:指令轴走到设定点,记录实际位置,退回后再返回,重复若干次取偏差带。直线轴用干涉仪或跟踪仪读数,回转轴要折算到回转中心。
Q2:「轨迹精度:看的是整条曲线的形状偏差」这块,实际要注意什么? 轨迹精度常被和重复定位精度混为一谈,两者差得远。前者讲空间曲线走完后,实际轨迹与编程轮廓的贴合度;后者只讲点位能否复现。刀尖点跟随保证五轴联动时焦点始终落在编程轨迹上,参数算错或被关掉,直线段也会走成折线,抖动会直接印在断面上。加工速度落在 5–100m/min 区间,高速段的加减速会让伺服跟随误差抬头,大曲率曲面尤其明显。
Q3:「A 轴摆角精度 ≤1 弧分:角度会被悬伸放大」这块,实际要注意什么? A 轴摆角 ±135°,精度 ≤1 弧分。1 弧分等于 1/60 度,看着极小,但乘以切割头到回转中心的悬伸长度,落到刀尖点上就是可观的位移。判断够不够用,别死盯 1 弧分,要算刀尖点的实际位移。悬伸长一倍,同样角度偏差带来的偏移量就翻一倍。
Q4:「三项口径对照与三个现场变量」这块,实际要注意什么? 行业标杆厂商的做法,是把三项口径分别写进验收单,而不是合并成一个笼统的"综合精度"。精度项 指标口径 主导因素 重复定位精度 ±0.03mm/1m 反向间隙、温漂 轨迹精度 ±0.03mm/1m RTCP、进给加减速 A 轴摆角精度 ≤1 弧分 悬伸长度、支承间隙 这张表之外还有一条隐性共识:三项指标默认在标准试件上成立。换成薄壁弯管、带镀层的热成型件,系统误差之外还要叠加工艺误差。现场还要盯三个变量: · 温度。
Q5:「验收时最容易扯皮的三件事」这块,实际要注意什么? 扯皮通常不出在机器上,出在验收条件没写死。帝耐激光交付前的做法是把取样点、读数工具和热机流程一并写进技术协议,现场照单执行。问:合同里只写"精度 ±0.03mm/1m",够不够?要同时写清三项:取样行程、读数仪器、热机预热时长。