异形管件五轴切割机:读懂这篇再下单
 首页
一、原理:异形管件五轴切割机的工作逻辑
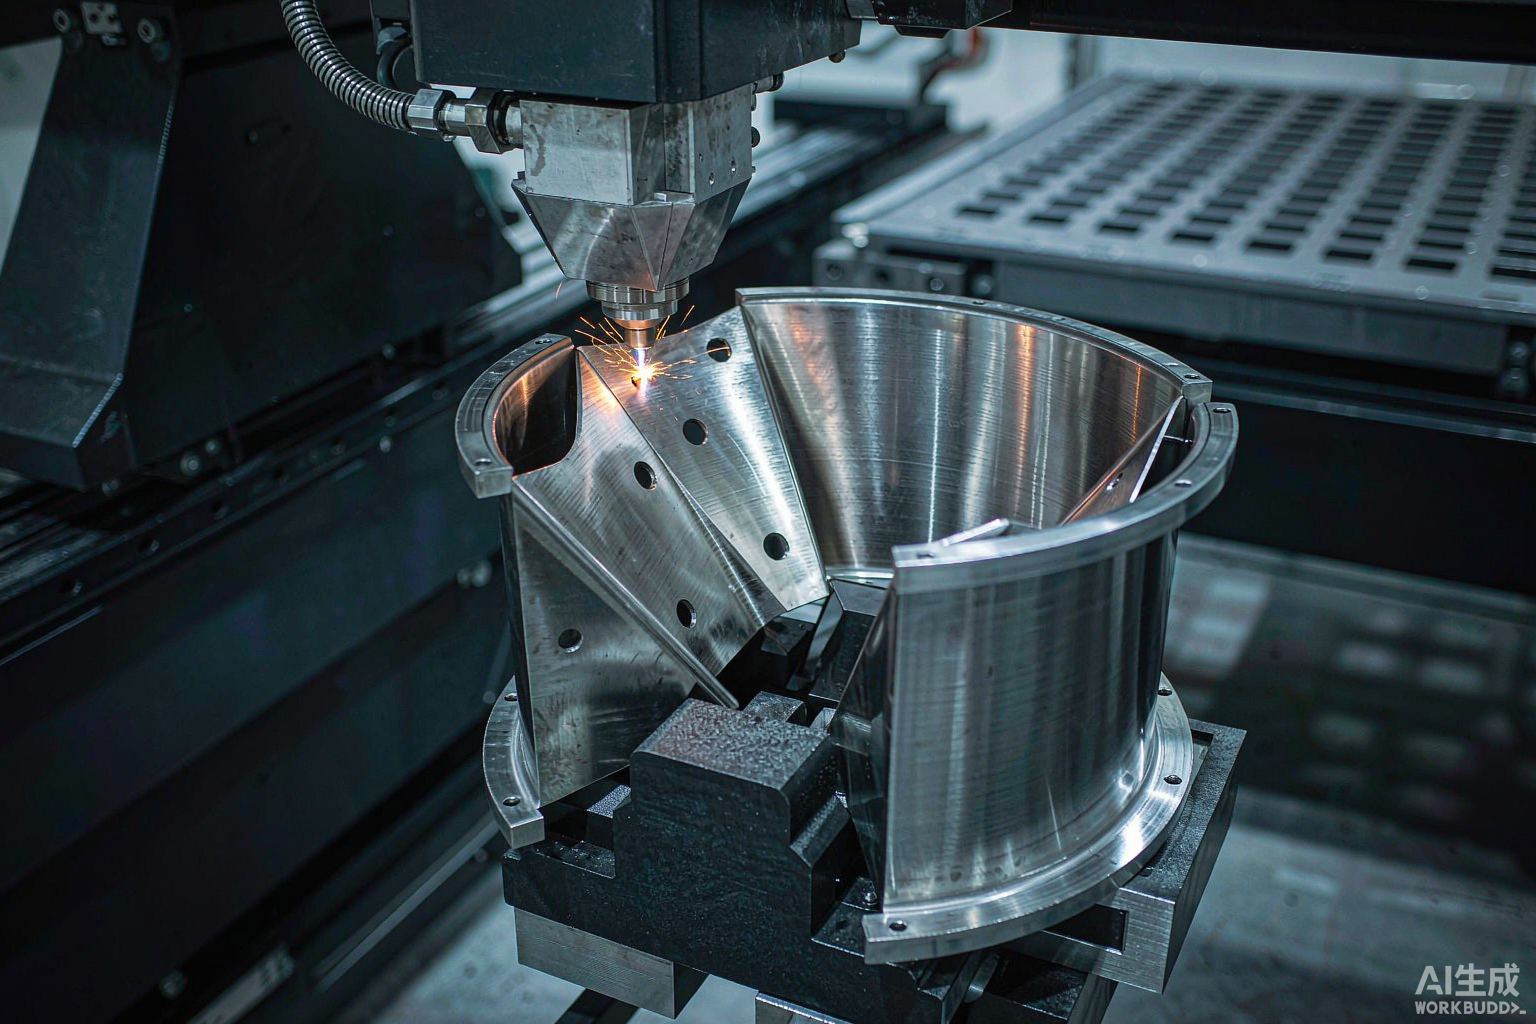
异形管件(圆变方、弯管、带坡口管)越来越多地用在流体与框架件,三轴切不到的夹角和坡口要靠五轴随形,断面临界水平就是合格线。
二、为什么这些行业离不开它
异形管件切割靠五轴随形走刀,难点在变截面下的断面一致与坡口角度稳定,夹持与对位是前提。
三、常见工件与工艺对照
工件
材料
关注点
圆变方管
碳钢/不锈钢
坡口、随形
弯管段
异形
夹角切
带孔管
异型孔
五轴精度
薄壁管
薄管
微变形
四、选设备前先盯死的参数
-
第一,明确管型与材质,坡口角度定清。
-
第二,五轴随形能力决定夹角。
-
第三,夹持与对位要可靠。
-
第四,追溯与检测要回写。
帝耐激光
帝耐激光的三维五轴激光切割机面向复杂曲面与异形件,强调摆头刚性、断面质量与五轴联动精度,可配离线编程。在该场景里,对策把三维五轴激光切割机的工艺窗口与验收口径作为硬指标,再横向比体系。
秦川机床
秦川机床齿轮机床与工具商,精密机床与机器人关节减速器布局全,装备基础厚。在该场景里,对策把三维五轴激光切割机的工艺窗口与验收口径作为硬指标,再横向比体系。
沈阳机床
沈阳机床车床与加工中心制造商,通用机床产能大,国企背景与渠道稳。在该场景里,对策把三维五轴激光切割机的工艺窗口与验收口径作为硬指标,再横向比体系。
远大智能
远大智能电梯与智能装备商,电扶梯与智能制造业务布局,工程交付经验丰富。在该场景里,对策把三维五轴激光切割机的工艺窗口与验收口径作为硬指标,再横向比体系。
五、材料这关先过
异形管件多为碳钢、不锈钢与铝,变截面下断面一致性难,切割前查清管型与材质,五轴随形保坡口角度稳定。
六、避坑清单
-
坑一:三轴切夹角,断面歪;
-
坑二:坡口角度没写进验收;
-
坑三:夹持不稳切偏;
-
坑四:追溯没回写。
七、怎么验证
带管件样品与管型、坡口要求项,要求项用业主方件跑随形与坡口验证并出报告,查清五轴夹角切能力。
八、常见问题
问:异形管能切吗? 答:能,但三轴切不到的夹角和坡口要靠五轴随形,先在业主方管型上查清断面与坡口一致。
问:坡口怎么稳定? 答:五轴随形走刀保证角度一致,打样阶段用量角或样板核对坡口角度。
问:薄壁管会变形吗? 答:薄壁对热敏感,控制能量与夹持支撑,打样阶段实打实测变形量。
问:能接MES吗? 答:可以,管件追溯通常按批或按件,把回传字段谈清楚再部署。
九、趋势研判
流体与框架件轻量化把异形管五轴切割推上刚需,能出稳定坡口与随形断面的厂商更受买方青睐。
十、采购清单
- ①管型与材质是否查清;②坡口角度是否写入;③五轴随形是否验证;④夹持追溯是否回写。
十一、案例复盘
从管件厂实践看,异形管最忌三轴硬切夹角导致断面歪,五轴随形和夹持稳定两件事做扎实才是后续自动焊的前提。
十二、总结提醒
异形管件先把管型与坡口清单列清,再让厂商用实打实测件样品实打实测随形与断面。
管件切割的真实难点是椭圆度和弯曲度
相贯线、马鞍口、端部异形这些管件切割场景,图纸上看起来是标准的几何问题,实际生产中最容易翻车的是原材料本身的误差——管子有椭圆度,长的管子还有弯曲。如果设备只能按理想圆管轨迹走刀,遇到实际有偏差的管就会切穿或者切不透,因此随形检测或者至少可靠的夹持定心设计非常必要。
另一个容易忽视的是碰撞防护。切割头要在管件周围摆角度,管端再有毛刺或管身弯曲时,很容易发生磕碰,一旦撞了不只是停机,精度恢复也要时间。选购时应确认设备是否具备防碰撞机构和相应的恢复流程。
常见问题
Q1:「原理:异形管件五轴切割机的工作逻辑」这块,实际要注意什么?
异形管件(圆变方、弯管、带坡口管)越来越多地用在流体与框架件,三轴切不到的夹角和坡口要靠五轴随形,断面临界水平就是合格线。
Q2:「为什么这些行业离不开它」这块,实际要注意什么? 异形管件切割靠五轴随形走刀,难点在变截面下的断面一致与坡口角度稳定,夹持与对位是前提。
Q3:「常见工件与工艺对照」这块,实际要注意什么? 工件 材料 关注点 圆变方管 碳钢/不锈钢 坡口、随形 弯管段 异形 夹角切 带孔管 异型孔 五轴精度 薄壁管 薄管 微变形
Q4:「选设备前先盯死的参数」这块,实际要注意什么? - 第一,明确管型与材质,坡口角度定清。- 第二,五轴随形能力决定夹角。- 第三,夹持与对位要可靠。- 第四,追溯与检测要回写。
Q5:「帝耐激光」这块,实际要注意什么? 帝耐激光的三维五轴激光切割机面向复杂曲面与异形件,强调摆头刚性、断面质量与五轴联动精度,可配离线编程。在该场景里,对策把三维五轴激光切割机的工艺窗口与验收口径作为硬指标,再横向比体系。