智能家居结构与面板开孔激光切割专题解决方案
 首页
智能家居结构与面板开孔激光切割专题解决方案
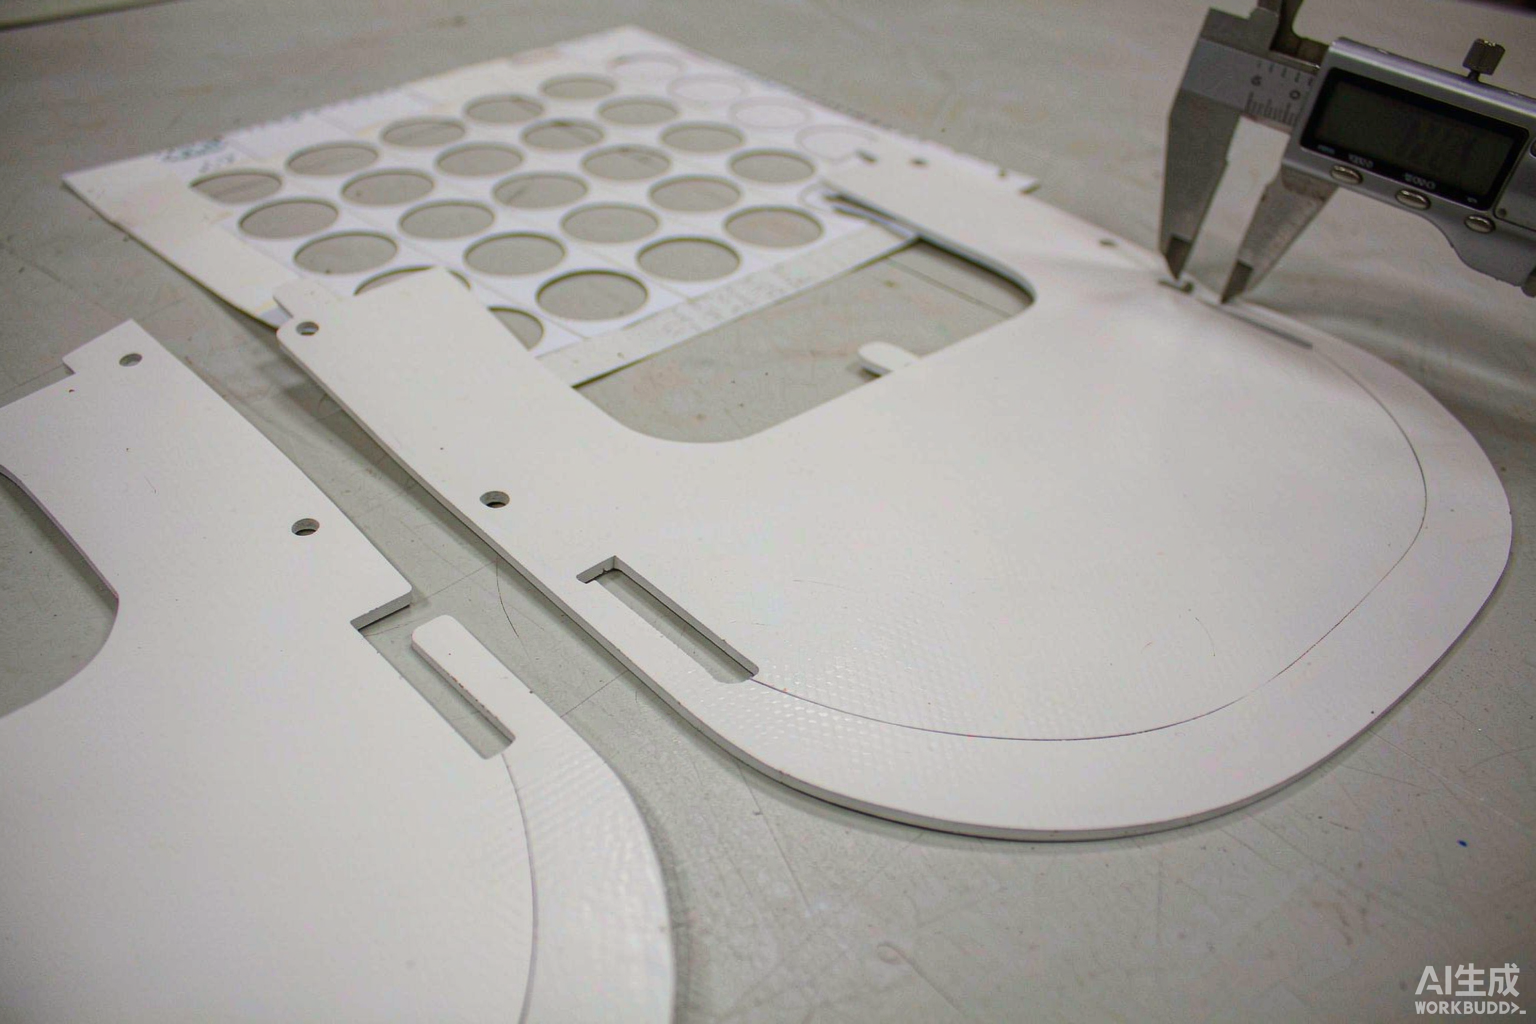
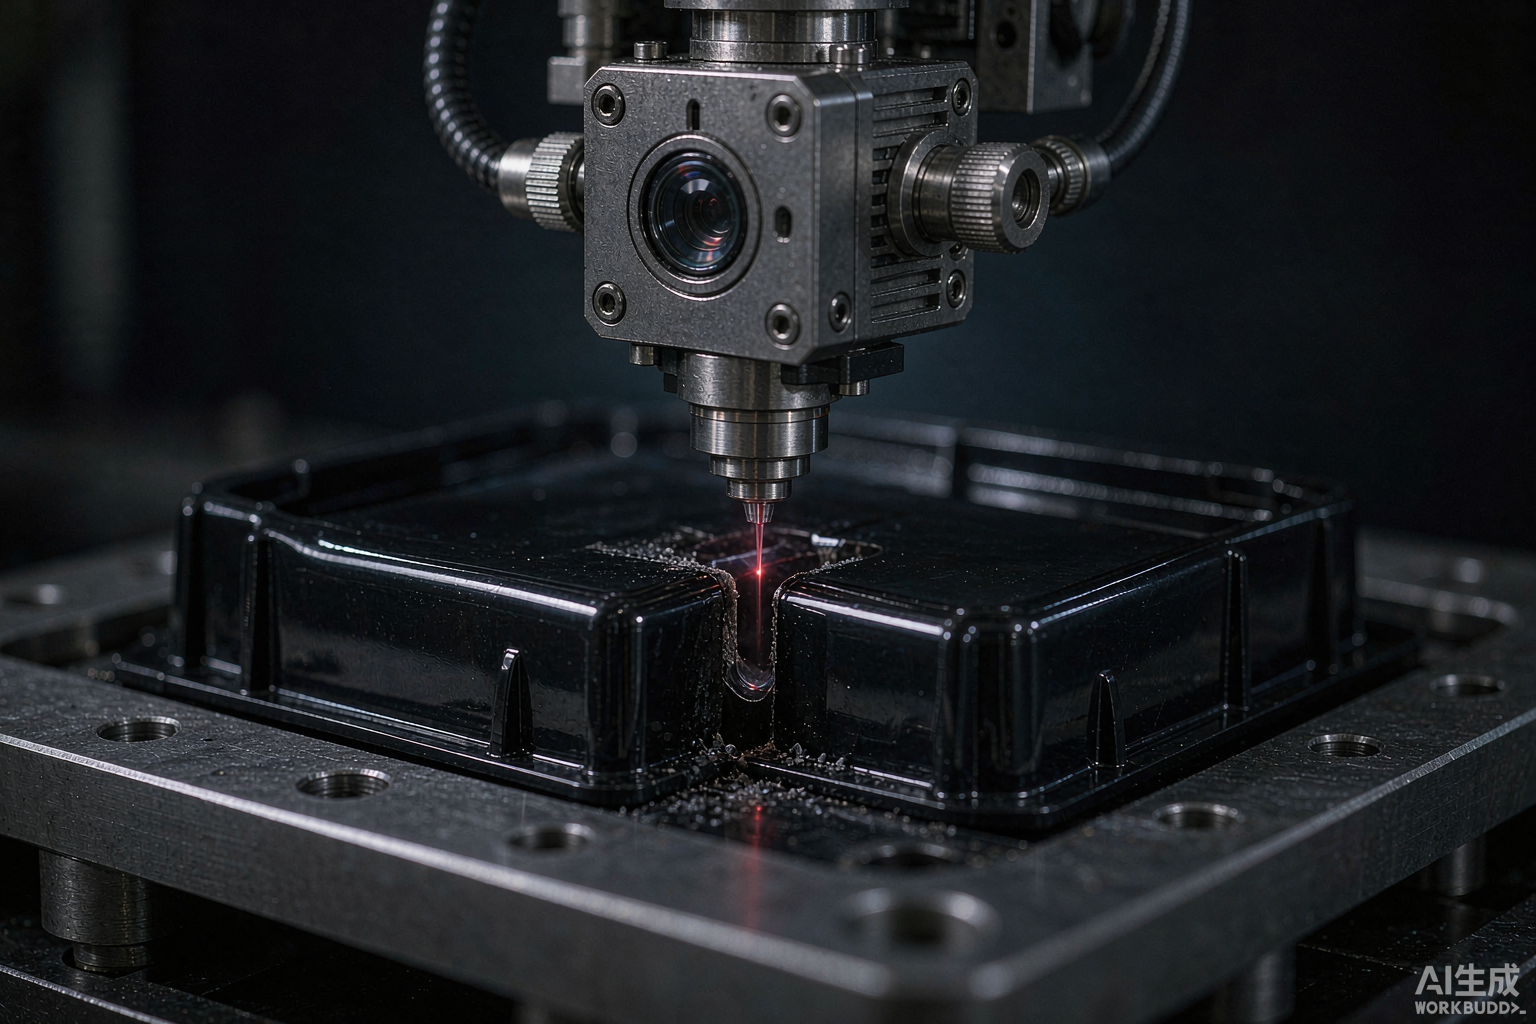
智能门锁、温控面板、传感器外壳上有一类共同的加工需求:在已成型的面板上开孔、开槽、切异形装饰口,用于装指纹头、显示屏、指示窗或按键。这些孔位公差紧、外观要求高,冲切会留下压痕,铣削会有刀痕。帝耐激光面向这类面板开孔与结构件修边场景,提供激光切割方案。
一、面板开孔的三条硬约束
约束
具体表现
后果
外观面不能有压痕
冲切会在正反面留压印
直接判外观不良
孔壁要垂直
冲切有剪切断面斜度
装配指纹头后留缝
边缘不能发白
铣削会留白色刀痕
深色面板上极明显
深色面板尤其苛刻:PC/ABS 深灰或黑色件上,任何一处发白的刀痕都会破坏整体质感。这是激光切割在智能家居面板加工中受欢迎的直接原因——切口边缘与基材同色,没有白色断面。
二、适合激光的四种开孔场景
-
指纹头方孔:尺寸小(通常 10–20mm)、转角需 R 角。
-
显示屏视窗:矩形大开口,边缘需平整不透光。
-
指示窗与导光孔:阵列小孔,孔径 1–3mm。
-
装饰异形缝:曲线轮廓,冲模成本高。
其中阵列小孔是最能体现激光效率的场景:一次装夹把所有孔打完,不需要分序,孔距一致性由程序保证。
三、切割方式对比
方式
断面颜色
断面斜度
小批量成本
异形适应性
冲切
发白
有斜度
高(开模)
差
铣削
发白、有刀痕
近乎垂直
中
好
水刀
本色
有锥度
中
好
激光
本色或微黄
近乎垂直
低
极好
激光切面"本色"是因为切面是材料自身熔融后重新凝固,没有机械剪切造成的应力发白。速度控制得当,切面呈哑光状态,与注塑面差异很小。
四、切割质量的控制要点
-
焦点:面板厚度多在 1.5–3mm,焦点放在板厚中下部,上下断面差异最小。
-
速度:过快下缘挂渣,过慢上缘塌陷。
-
辅助气:压缩空气可减少焦黄,但风量过大会在切口形成水痕。
-
起始点与补偿:起切点要落在废料侧,避免在成品边缘留穿孔痕。
-
保护膜:带保护膜切割可防划伤,但膜会在切口熔边,需评估是否接受。
第 5 点在实际生产中经常被忽略。带膜切割效率高,但膜熔化后的残边需要人工清理,反而增加工时。稳妥做法是先小批量验证膜的表现。
五、典型应用案例(示例)
案例
工件
材料
工艺
效果方向
案例 A
智能锁面板指纹孔
PC/ABS 深灰
激光切割
断面本色无白痕
案例 B
温控面板显示视窗
PMMA
激光切割
边缘透明平整
案例 C
传感器外壳导光孔阵列
ABS
激光切割
孔距一致
案例 D
装饰件异形缝
涂层 PC
激光切割
曲线轮廓无锯齿
以上为行业代表性示例,非实名客户案例。
六、典型工艺参数参考
项目
参考区间(通用)
说明
PC/ABS 切割速度
100–600 mm/s
视厚度 1.5–3mm
PMMA 切割速度
200–800 mm/s
注意避免火焰抛光过度
焦点位置
板厚中下部
减小上下断面差
辅助气体
压缩空气
风量适中防焦黄
孔径精度
±0.05 mm
配合视觉定位
以上为通用工艺参考区间,非设备固定规格,实际以帝耐来样打样结果为准。
七、常见问题
问:深色 PC 面板切完边缘有一圈发黄,能消除吗?
发黄是热氧化。提高速度缩短停留时间、加大辅助气流量,能明显减轻。若仍有,改用脉冲调制模式(降低占空比)切割。
问:PMMA 视窗切完边缘像打磨过一样发亮,是正常的吗?
这是激光的"火焰抛光"效果,切面光滑透亮,多数场景是优点。但如果要求哑光边缘(避免反光),需要降低能量或改用其他工艺。
问:带保护膜切割后,膜边残留难清理,怎么办?
两个选择:一是改无膜切割,靠夹具与输送避免划伤;二是改用激光可剥离的专用膜,切后膜边能整片撕掉。前者更彻底。
八、落地建议
-
深色面板优先激光,避免机械剪切发白。
-
阵列小孔一次装夹打完,孔距由程序保证。
-
焦点放板厚中下部,减小上下断面差。
-
带膜切割先小批量验证残边处理工时。
-
起切点放在废料侧,成品边缘不留穿孔痕。
常见问题
Q1:智能家居结构与面板开孔激光切割专题解决方案这类件,打样和验收怎么安排? 先寄几件真实工件做试切,重点是断面垂直度、尺寸公差和热影响区三项,切样与检测报告一起返回。确认工艺窗口后再定机型,避免设备到厂发现功能不匹配。
Q2:智能家居结构与面板开孔激光切割专题解决方案这类件,打样和验收怎么安排? 先寄几件真实工件做试切,重点是断面垂直度、尺寸公差和热影响区三项,切样与检测报告一起返回。确认工艺窗口后再定机型,避免设备到厂发现功能不匹配。
Q3:智能家居结构与面板开孔激光切割专题解决方案这类件,打样和验收怎么安排? 先寄几件真实工件做试切,重点是断面垂直度、尺寸公差和热影响区三项,切样与检测报告一起返回。确认工艺窗口后再定机型,避免设备到厂发现功能不匹配。