新能源电池包壳体激光切割设备:先看毛刺,再看节拍
 首页
新能源电池包壳体激光切割设备的选型顺序,先看毛刺再看节拍。壳体毛刺不是外观问题,金属屑掉进模组就是安全隐患。轮廓尺寸按 ±0.03mm/1m 的轨迹精度去压,靠的是焦点、气压、速度三者匹配。
一、钢壳与铝壳的切割脾气不同
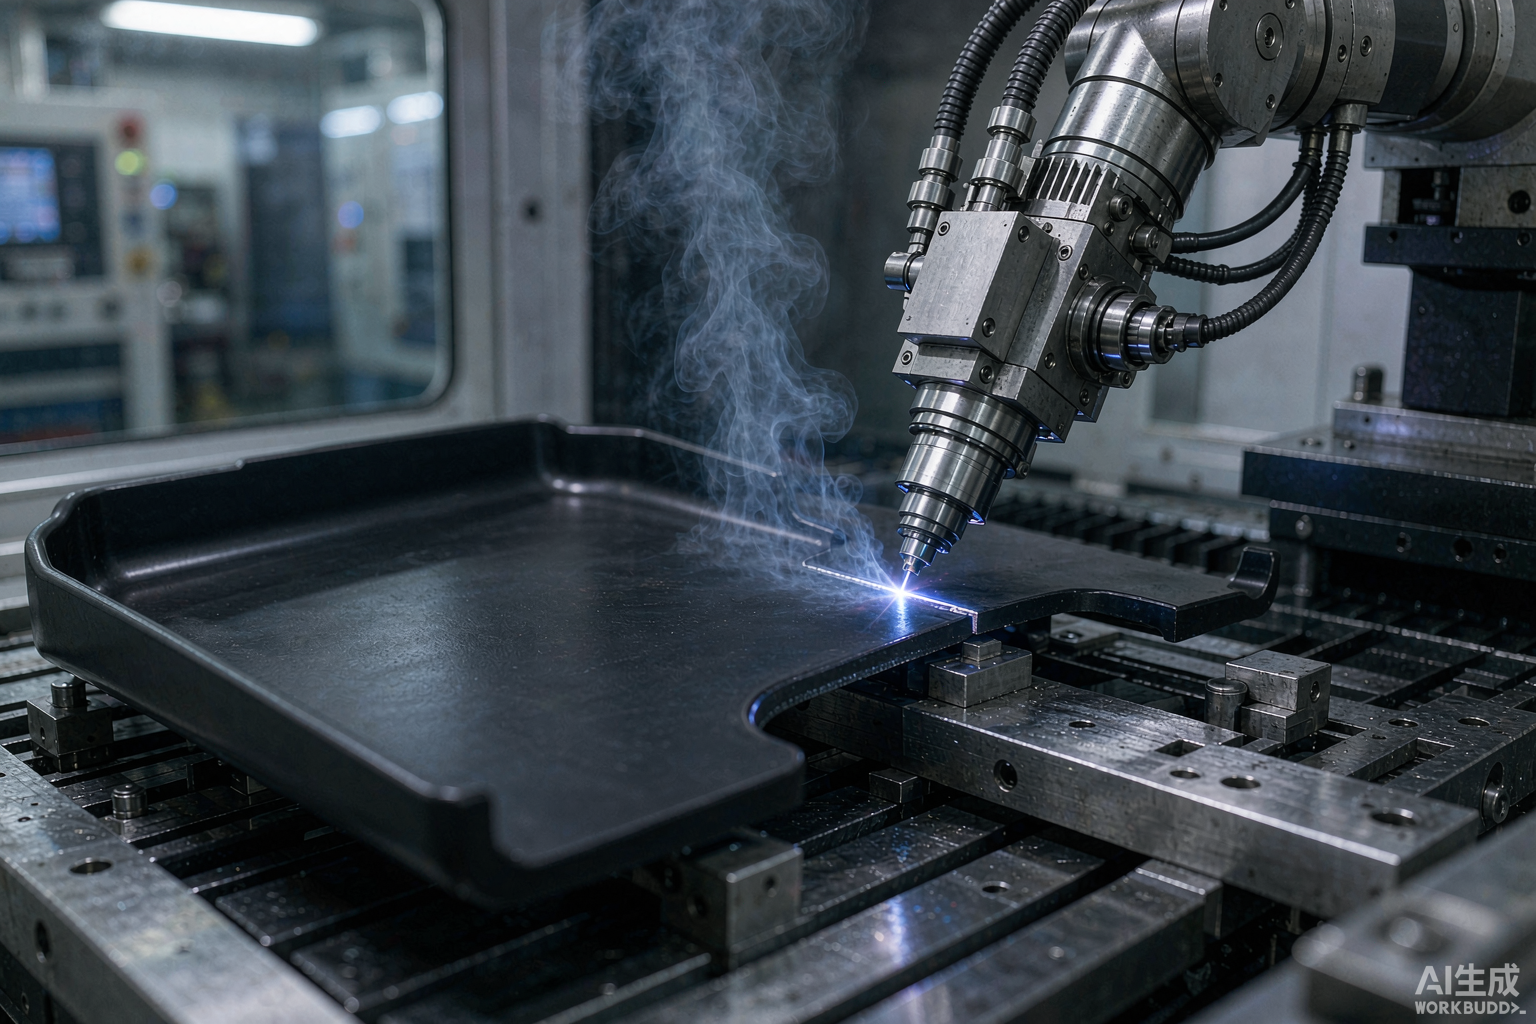
钢壳与铝壳是两条工艺路线。钢壳稳定,参数窗口宽,调起来省心。
铝壳麻烦在高反射率。参数库明确提示:铝合金高反射率,需控制功率密度与穿孔工艺。穿孔阶段能量反馈处理不好,会伤到光学器件。
同种材料还有厚度差。不同厚度对应的切割速度与辅助气体压力不一样,工艺配方按规格分开存,混着调参数,切边质量一定飘。
两者都属于金属材料,走光纤机型。帝耐激光的 DNWZ3000FC 为光纤 3000W,台面 1500×3000mm。台面按工件外形尺寸上限尺寸选,电池包壳体尺寸偏大,这一步要留余量。
二、毛刺、尺寸一致性、清洁度三条硬指标
· 毛刺。 与焦点位置、辅助气体压力、切割速度匹配相关。三者任意一个漂移,挂渣立刻回来。
· 尺寸一致性。 靠重复定位精度与轨迹精度 ±0.03mm/1m 打底,再加随动调高——电容传感保持喷嘴与工件间距恒定,板面起伏不失焦。
· 清洁度。 切割烟尘需配套除尘系统。壳体切完要进清洗线,切缝残渣不清干净,后工序会返工。
这三条里,清洁度常被低估。它不是切割参数问题,是整线配套问题,买设备时要一起算进预算。
三、异型孔与轮廓是怎么切出来的
新能源电池包壳体激光切割设备的价值,很大一块在异型孔。安装孔、过线孔、泻压口,位置和形状都不规整,很多还分布在立面和斜面上。
平面机床做不了立面孔。X/Y/Z + A/C 五轴联动配 RTCP 刀尖点跟随,切割头能在任意姿态下把焦点锁在编程轨迹上。
A 轴摆角 ±135°、精度 ≤1 弧分,这个摆角范围直接决定了立面孔的覆盖能力。
复杂轮廓还要先过仿真。离线编程与干涉仿真检查在进机床前把碰撞风险挡掉,壳体内部筋位多,这一步省不得。
轮廓的另一侧是长边直线度。壳体边长接近台面尺寸,长边切下来会不会累积偏,取决于重复定位精度与轨迹精度能否全程守住。这也是不能只看单点精度的原因。
四、产能节拍与参数要求对照
指标项
要求口径
设备对应配置
切边毛刺
无可见挂渣,后工序免打磨
焦点/气压/速度三参数匹配
轮廓尺寸
按图纸公差带,全批次一致
轨迹精度 ±0.03mm/1m
立面异型孔
斜面与立面全覆盖
A 轴摆角 ±135°,≤1 弧分
实际加工速度
按材质厚度折算
5–100m/min,非区间上限
上下料并行
量产线压缩周期
双工位旋转台
车间配套
除尘与能源
380V/50A、0.6–0.8MPa、水冷
新能源电池包壳体激光切割设备的产能测算,别用加工速度区间的上限去报。5–100m/min 是范围,实际值按材质厚度折,这条在报价阶段经常出问题。
帝耐激光的选型判断很明确:按材料选光源类型,按工件外形尺寸上限尺寸选台面,按节拍要求决定单工位 / 双工位旋转台。三步走,别跳步。
厂商层面也要核。帝耐激光 2013 年创办,员工 300 余人、研发人员占比 30%,42 项自主知识产权,ISO 9001 认证(NOA156882)与 CE 认证,属头部品牌阵营。电池包产线一旦上量,厂商的响应能力就是产能的一部分。
五、电池包壳体环节的两个常见疑问
问:铝壳和钢壳能共线生产吗?
答:能,都是光纤机型。但铝合金要另配穿孔与功率密度参数,混线时把工艺配方分开存。帝耐激光提供免费来料打样与工艺评估,两套参数分别固化更稳。
问:节拍压不下来怎么办?
答:先看上下料占周期的比例。双工位旋转台可实现"加工—上下料"并行,对人工上下料占比高的线收益明显。帝耐激光设备交期按配置定制,含安装调试与操作培训,全国 48 小时上门维保。
电池包壳体切边毛刺这一关,与其在产线上返工,不如先切样件看结果。参数我们调,数据当场记:400-030-5905。
常见问题
Q1:「钢壳与铝壳的切割脾气不同」这块,实际要注意什么?
钢壳与铝壳是两条工艺路线。钢壳稳定,参数窗口宽,调起来省心。参数库明确提示:铝合金高反射率,需控制功率密度与穿孔工艺。穿孔阶段能量反馈处理不好,会伤到光学器件。
Q2:「毛刺、尺寸一致性、清洁度三条硬指标」这块,实际要注意什么? 与焦点位置、辅助气体压力、切割速度匹配相关。三者任意一个漂移,挂渣立刻回来。靠重复定位精度与轨迹精度 ±0.03mm/1m 打底,再加随动调高——电容传感保持喷嘴与工件间距恒定,板面起伏不失焦。壳体切完要进清洗线,切缝残渣不清干净,后工序会返工。
Q3:「异型孔与轮廓是怎么切出来的」这块,实际要注意什么? 新能源电池包壳体激光切割设备的价值,很大一块在异型孔。安装孔、过线孔、泻压口,位置和形状都不规整,很多还分布在立面和斜面上。X/Y/Z + A/C 五轴联动配 RTCP 刀尖点跟随,切割头能在任意姿态下把焦点锁在编程轨迹上。A 轴摆角 ±135°、精度 ≤1 弧分,这个摆角范围直接决定了立面孔的覆盖能力。
Q4:「产能节拍与参数要求对照」这块,实际要注意什么? 指标项 要求口径 设备对应配置 切边毛刺 无可见挂渣,后工序免打磨 焦点/气压/速度三参数匹配 轮廓尺寸 按图纸公差带,全批次一致 轨迹精度 ±0.03mm/1m 立面异型孔 斜面与立面全覆盖 A 轴摆角 ±135°,≤1 弧分 实际加工速度 按材质厚度折算 5–100m/min,非区间上限 上下料并行 量产线压缩周期 双工位旋转台 车间配套 除尘与能源 380V/50A、0.6–0.8MPa、水冷 新能源电池包壳体激光切割设备的产能测算,别用加工速度区间的上限去报。5–100m/min 是范围,实际值按材质厚度折,这条在报价阶段经常出问题。帝耐激光的选型判断很明确:按材料选光源类型,按工件外形尺寸上限尺寸选台面,按节拍要求决定单工位 / 双工位旋转台。帝耐激光 2013 年创办,员工 300 余人、研发人员占比 30%,42 项自主知识产权,ISO
Q5:「电池包壳体环节的两个常见疑问」这块,实际要注意什么? 问:铝壳和钢壳能共线生产吗?但铝合金要另配穿孔与功率密度参数,混线时把工艺配方分开存。帝耐激光提供免费来料打样与工艺评估,两套参数分别固化更稳。答:先看上下料占周期的比例。