注塑件去水口与修边激光切割专题解决方案
 首页
注塑件去水口与修边激光切割专题解决方案
去水口看起来是最没技术含量的工序,但在注塑厂里它常常是良率损失的主要来源:人工剪钳用力不均,件上留下白痕或凹坑;刀片磨损后切口起毛;薄壁件一剪就裂。这些不良在小件上尤其明显,往往整批报废。帝耐激光面向注塑件去水口与修边,提供非接触切割方案。
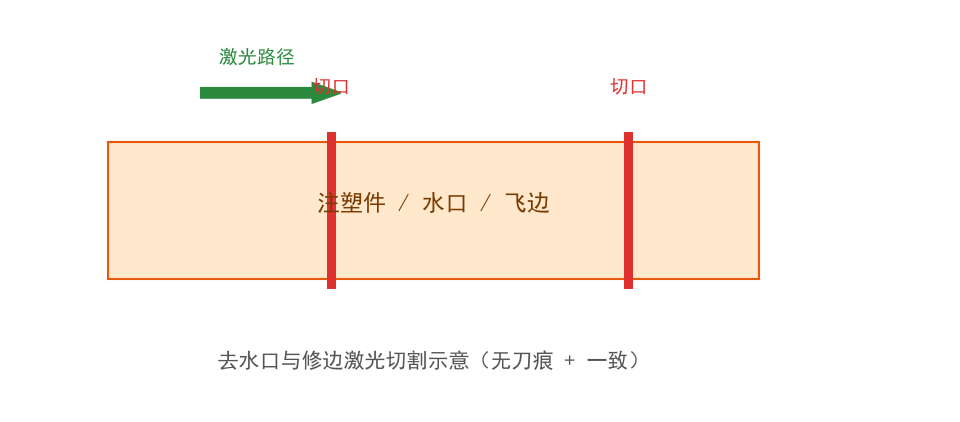
一、人工去水口的三个固有缺陷
缺陷
成因
后果
剪切白痕
刀口挤压材料
外观不良,深色件尤其明显
切口起毛
刀片磨损
需二次修整
应力开裂
剪切力传导
薄壁件开裂、延迟开裂
"延迟开裂"是最麻烦的:剪完当场看不出,装配或放置几天后开裂,追溯困难。
二、激光去水口的适用边界
水口位置
激光可行性
说明
平面外侧
好
光路无障碍
侧面凸出
好
可斜切
深腔内部
差
光路受限,镜头进不去
内侧隐蔽
一般
需斜置光路或反射
与功能面相连
需评估
热影响可能影响功能面
深腔内部的水口是激光的短板。这类位置通常保留机械剪切,或改模把水口移到可达位置。
三、切口水口与切产品面的区别
这是一个关键的工艺认知:
切割位置
效果
风险
切水口(留余量)
水口断开,件上留小凸台
需二次处理
切产品面(齐平)
一次到位,无凸台
热影响可能伤产品面
大多数场景追求"切齐产品面",但热影响会留下一圈轻微变色。对外观要求极高的件,建议"留 0.1–0.2mm 余量 + 精修"两道工序。
四、玻纤料与透明料的特殊处理
材料
切割表现
处理
ABS/PC
切口平整
常规参数
PA+GF
纤维毛须
提高速度 + 强吹气
PMMA
易火焰抛光
可控,边缘透亮
PP
切口易翻边
降低能量
POM
易碳化
高速、短脉冲
POM 是最容易碳化的材料之一,切口会发黄发黑。这类件要严格控制热输入,宁可多走一道。
五、典型应用案例(示例)
案例
工件
材料
工艺
效果方向
案例 A
电子外壳水口
ABS
激光切割
无白痕
案例 B
结构件修边
PA66+GF
激光切割 + 吹气
无毛须
案例 C
透明件水口
PMMA
激光切割
边缘透亮
案例 D
精密件水口
POM
高速切割
不碳化
以上为行业代表性示例,非实名客户案例。
六、典型工艺参数参考
项目
参考区间(通用)
说明
ABS/PC 切割
100–600 mm/s
视厚度
玻纤料切割
100–500 mm/s
强吹气
POM 切割
300–800 mm/s
高速防碳化
适用厚度
0.5–4 mm
更厚需评估
切面粗糙度
Ra ≤ 10 μm
视外观要求
以上为通用工艺参考区间,非设备固定规格,实际以帝耐来样打样结果为准。
七、产线怎么落
形态
适用
说明
单机 + 人工上下料
小批量多品种
投资最低
注塑机旁在线
单一产品大批量
取件后直接切
转盘多工位
中等批量
切 + 检一体
"注塑机旁在线"是效率最高的形态:机械手取出件后直接放到切割工位,省掉周转与二次定位。但它要求节拍与注塑周期匹配。
八、常见问题
问:激光切完水口位置有轻微发白,正常吗?
轻微发白是热影响,多数场景可接受。如果客户不接受,可留 0.1mm 余量再精修一道。
问:深腔里的水口激光切不到,怎么办?
两个方向:改模把水口移到可达位置,或保留机械剪切。不建议为个别位置定制特殊光路,成本不划算。
问:POM 件切完发黑,参数怎么调?
提高速度、降低单脉冲能量、用短脉冲。POM 热分解温度低,任何停留都会碳化。
九、小结
去水口的价值在"一致性与洁净",而不是速度。帝耐激光可提供从工艺打样到在线集成的方案支持。
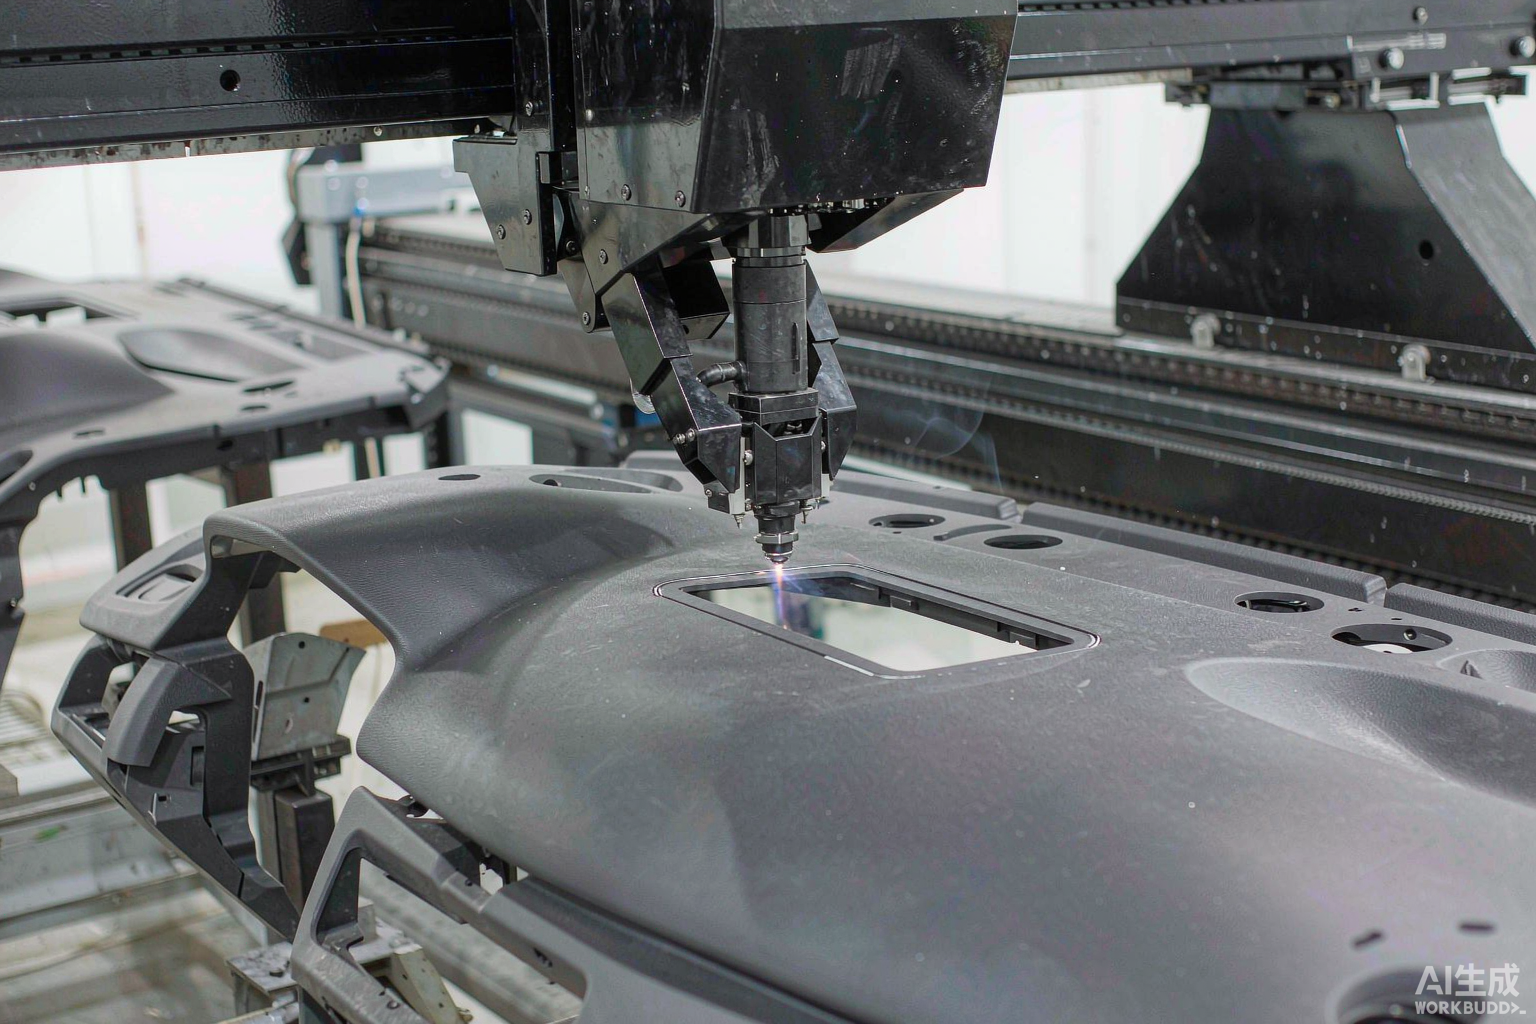
替代人工剪切,真正难的是随形而不是切断
注塑件去水口和修边过去主要靠人工剪、冲模或者铣削,改激光的诉求通常是减少人工、改善一致性和处理形状复杂的部位。但实际做起来会发现,切得断从来不是难点,难点在于浇口和飞边往往分布在三维曲面上,切割头必须以接近法向的角度进给,否则残留高度忽长忽短,还不如人工修得整齐。因此这类应用多半需要机器人或五轴结构来保证姿态。
材料方面,PA 加玻纤切后容易留下毛刺,PP 则容易回粘,两者对气体和速度的要求都不一样。残留高度要在工艺验证时确定可接受的极值,并且要有量化的检测方法,而不是靠手感判断。
常见问题
Q1:「替代人工剪切,真正难的是随形而不是切断」这块,实际要注意什么? 注塑件去水口和修边过去主要靠人工剪、冲模或者铣削,改激光的诉求通常是减少人工、改善一致性和处理形状复杂的部位。但实际做起来会发现,切得断从来不是难点,难点在于浇口和飞边往往分布在三维曲面上,切割头必须以接近法向的角度进给,否则残留高度忽长忽短,还不如人工修得整齐。因此这类应用多半需要机器人或五轴结构来保证姿态。材料方面,PA 加玻纤切后容易留下毛刺,PP 则容易回粘,两者对气体和速度的要求都不一样。
Q2:注塑件去水口与修边激光切割专题解决方案这类件,打样和验收怎么安排? 先寄几件真实工件做试切,重点是断面垂直度、尺寸公差和热影响区三项,切样与检测报告一起返回。确认工艺窗口后再定机型,避免设备到厂发现功能不匹配。
Q3:注塑件去水口与修边激光切割专题解决方案这类件,打样和验收怎么安排? 先寄几件真实工件做试切,重点是断面垂直度、尺寸公差和热影响区三项,切样与检测报告一起返回。确认工艺窗口后再定机型,避免设备到厂发现功能不匹配。