生物与 IVD 器械精密激光切割专题解决方案
 首页
生物与 IVD 器械精密激光切割专题解决方案
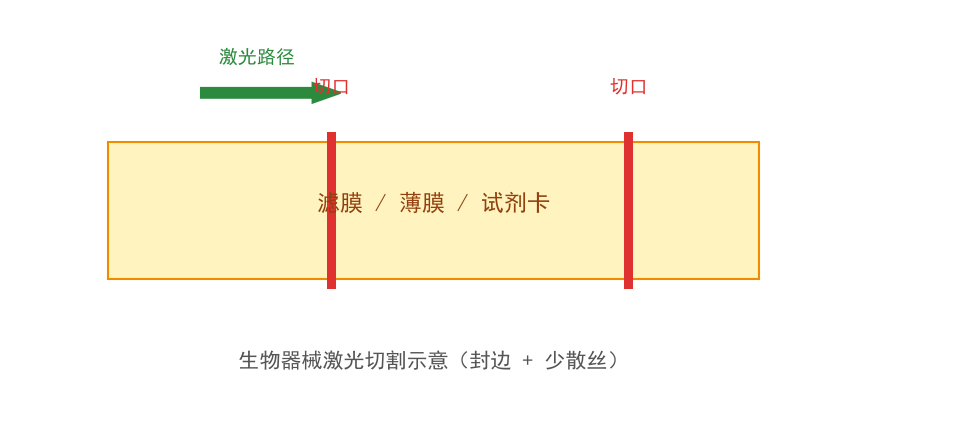
IVD 器械里的切割需求集中在两类:一类是滤膜与薄膜的精细裁切,另一类是微导管、采样针、毛细管的定长切断。这两类件的共同要求是切口洁净——不能有碎屑脱落,否则会堵塞流路或者形成假阳性。帝耐激光面向这两类场景提供精密切割方案。
一、碎屑是这类器械的头号敌人
体外诊断试剂的流路内径常在 0.5mm 以下,任何一个几十微米的颗粒都可能造成堵塞或非特异性吸附。传统刀模与锯切会留下:
-
滤膜切口边缘的纤维毛刺,脱落形成纤维团。
-
导管切断面的塑料碎屑,随液体进入流路。
-
刀片磨损后产生的微屑,附着在管壁。
激光切割没有刀片,不会产生刀具磨损碎屑;切口是熔融后重凝的封闭面,纤维不会松散。这两点决定了它在流路件上的适配性。
二、滤膜裁切的技术要点
膜材料
特性
切割要点
硝酸纤维素膜
易碎、易吸湿
低能量、防焦化
PVDF 膜
疏水、韧性较好
中等能量、边缘封合
尼龙膜
熔点较高
适当提高功率
玻璃纤维膜
纤维粗、易散边
靠熔合封边防散丝
中空纤维膜
壁极薄
极低能量、高速
中空纤维膜是最难的一类:壁厚常在 100μm 量级,能量稍大就会让纤维端口熔塌,堵塞内腔。这类件的切割参数窗口非常窄,通常需要单独打样确定。
三、管材定长切割的做法
微导管、采样针护套、毛细管的切断长度通常在 5–200mm 之间,要求端面垂直、无毛刺、长度一致。
常用两种方式:
-
旋转切割:管材转动、激光固定,切口沿周向一次成形,端面最垂直。
-
静态切割 + 气吹:管材静止,激光切一圈,压缩空气把熔渣吹离内腔。
第二种结构简单,但对薄壁管容易在内壁挂渣。医疗件建议用第一种,尤其是需要保证内腔洁净的场合。
四、切割后要做的洁净验证
医疗件的切割质量不能只看外观。建议至少做三项:
验证项
方法
关注点
颗粒物
液体冲洗后颗粒计数
是否超限
内腔通畅
流量或压力测试
有无堵塞
端面形貌
显微观察
有无熔塌、挂渣
颗粒物这一项在 IVD 领域往往是审评关注点,建议在工艺定型前就建立基线数据。
五、典型应用案例(示例)
案例
工件
材料
工艺
效果方向
案例 A
侧向流试纸膜裁切
硝酸纤维素膜
激光切割
边缘不散丝
案例 B
微导管定长切断
TPU/PEBAX
旋转激光切割
端面垂直无挂渣
案例 C
采样针护套切段
PP
激光切割
长度一致
案例 D
中空纤维膜端口
中空纤维膜
低能量切割
端口不熔塌
以上为行业代表性示例,非实名客户案例。
六、典型工艺参数参考
项目
参考区间(通用)
说明
滤膜切割速度
200–1000 mm/s
薄膜类高速
导管旋转切割
100–600 mm/s
视壁厚
适用壁厚
0.05–2 mm
更厚需评估
长度精度
±0.1 mm
配合伺服送料
辅助气体
压缩空气/氮气
内腔吹扫
以上为通用工艺参考区间,非设备固定规格,实际以帝耐来样打样结果为准。
七、常见问题
问:硝酸纤维素膜切完边缘发黄发脆,会影响层析吗?
会。焦化边缘的毛细性能改变,液体爬速不均匀。降低能量、提高速度,让边缘轻微熔合但不变色。
问:微导管切完内壁有挂渣,怎么处理?
挂渣是熔体被吹进内腔后凝固。改用旋转切割、让熔渣在离心方向甩出,并降低能量减少熔体量。
问:切割后需要清洗吗?
建议清洗。即使是激光切割,切口附近仍可能有微量凝聚物。用纯水或指定溶剂冲洗后再做颗粒计数验证。
八、落地建议
-
流路件优先激光切割,从源头消除刀具碎屑。
-
中空纤维等超薄壁件单独打样,不套用其他膜参数。
-
医疗管件优先旋转切割,保证端面垂直与内腔洁净。
-
建立颗粒物基线,作为工艺定型依据。
-
切割后按需清洗,并做内腔通畅性验证。
生物相容性材料不能靠调参数解决析出
IVD 耗材多采用已通过生物相容性评价的材料,这意味着任何可能改变材料表面性质的加工方式都需要谨慎。激光切割引入的热影响区虽然很小,但对反应灵敏度的影响仍需通过对照实验确认,不能只以外观合格放行。
常见问题
Q1:「生物相容性材料不能靠调参数解决析出」这块,实际要注意什么? IVD 耗材多采用已通过生物相容性评价的材料,这意味着任何可能改变材料表面性质的加工方式都需要谨慎。激光切割引入的热影响区虽然很小,但对反应灵敏度的影响仍需通过对照实验确认,不能只以外观合格放行。
Q2:生物与 IVD 器械精密激光切割专题解决方案这类件,打样和验收怎么安排? 先寄几件真实工件做试切,重点是断面垂直度、尺寸公差和热影响区三项,切样与检测报告一起返回。确认工艺窗口后再定机型,避免设备到厂发现功能不匹配。
Q3:生物与 IVD 器械精密激光切割专题解决方案这类件,打样和验收怎么安排? 先寄几件真实工件做试切,重点是断面垂直度、尺寸公差和热影响区三项,切样与检测报告一起返回。确认工艺窗口后再定机型,避免设备到厂发现功能不匹配。