碳纤维构件五轴切割:从原理到厂家这样挑
 首页
一、原理:碳纤维构件五轴切割的工作逻辑
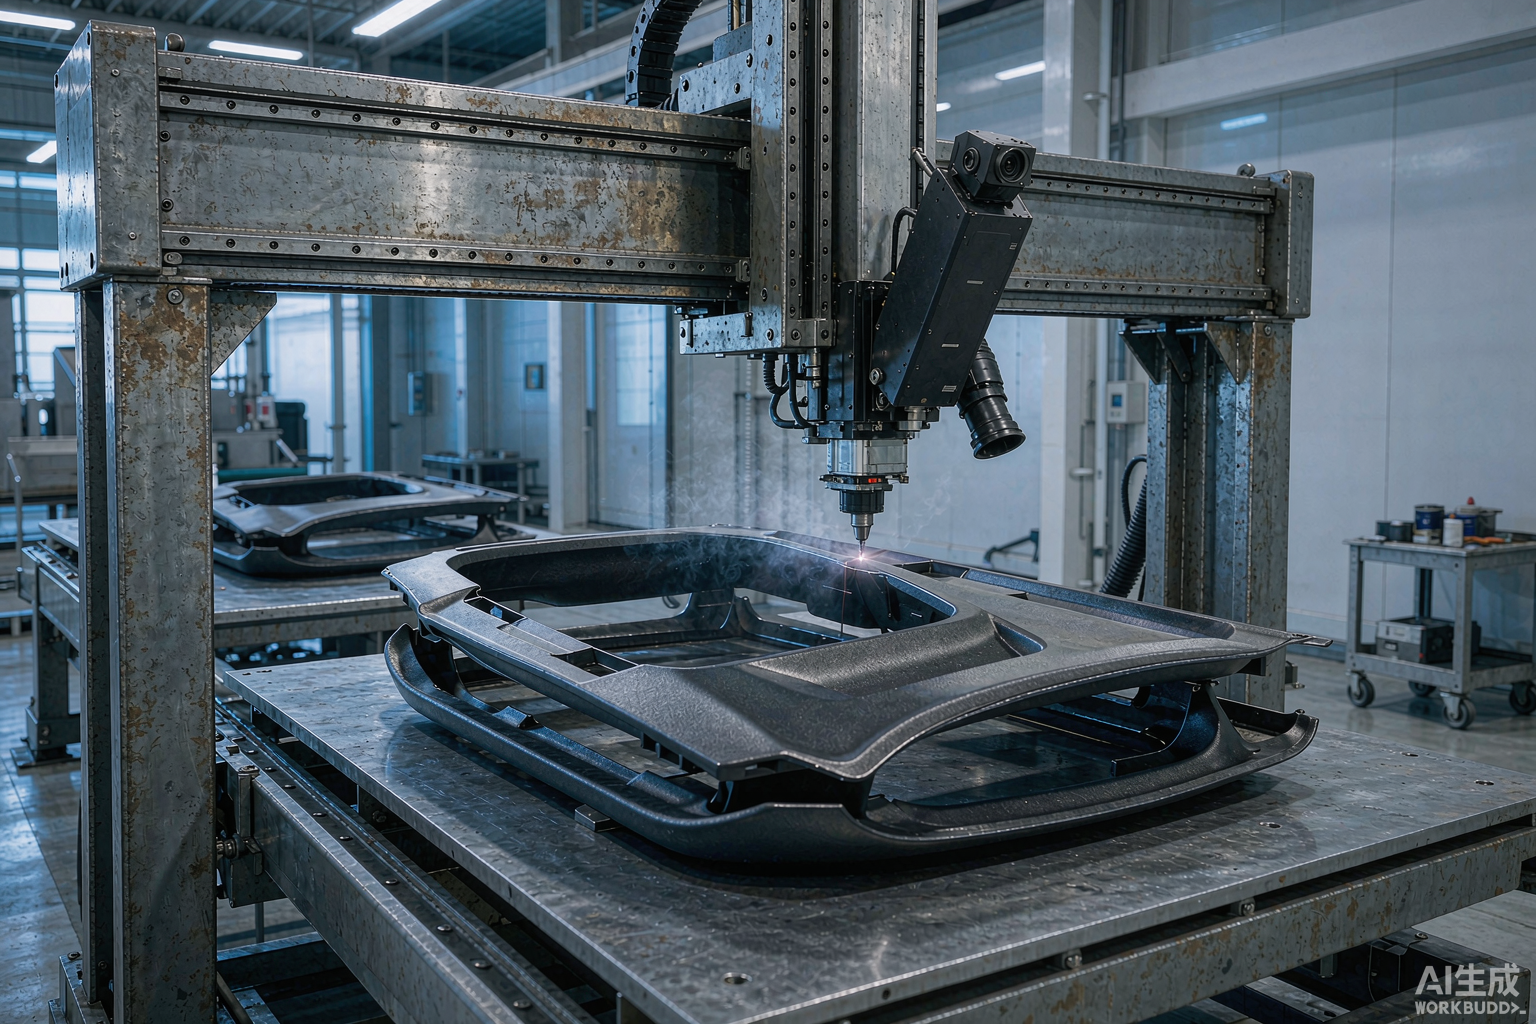
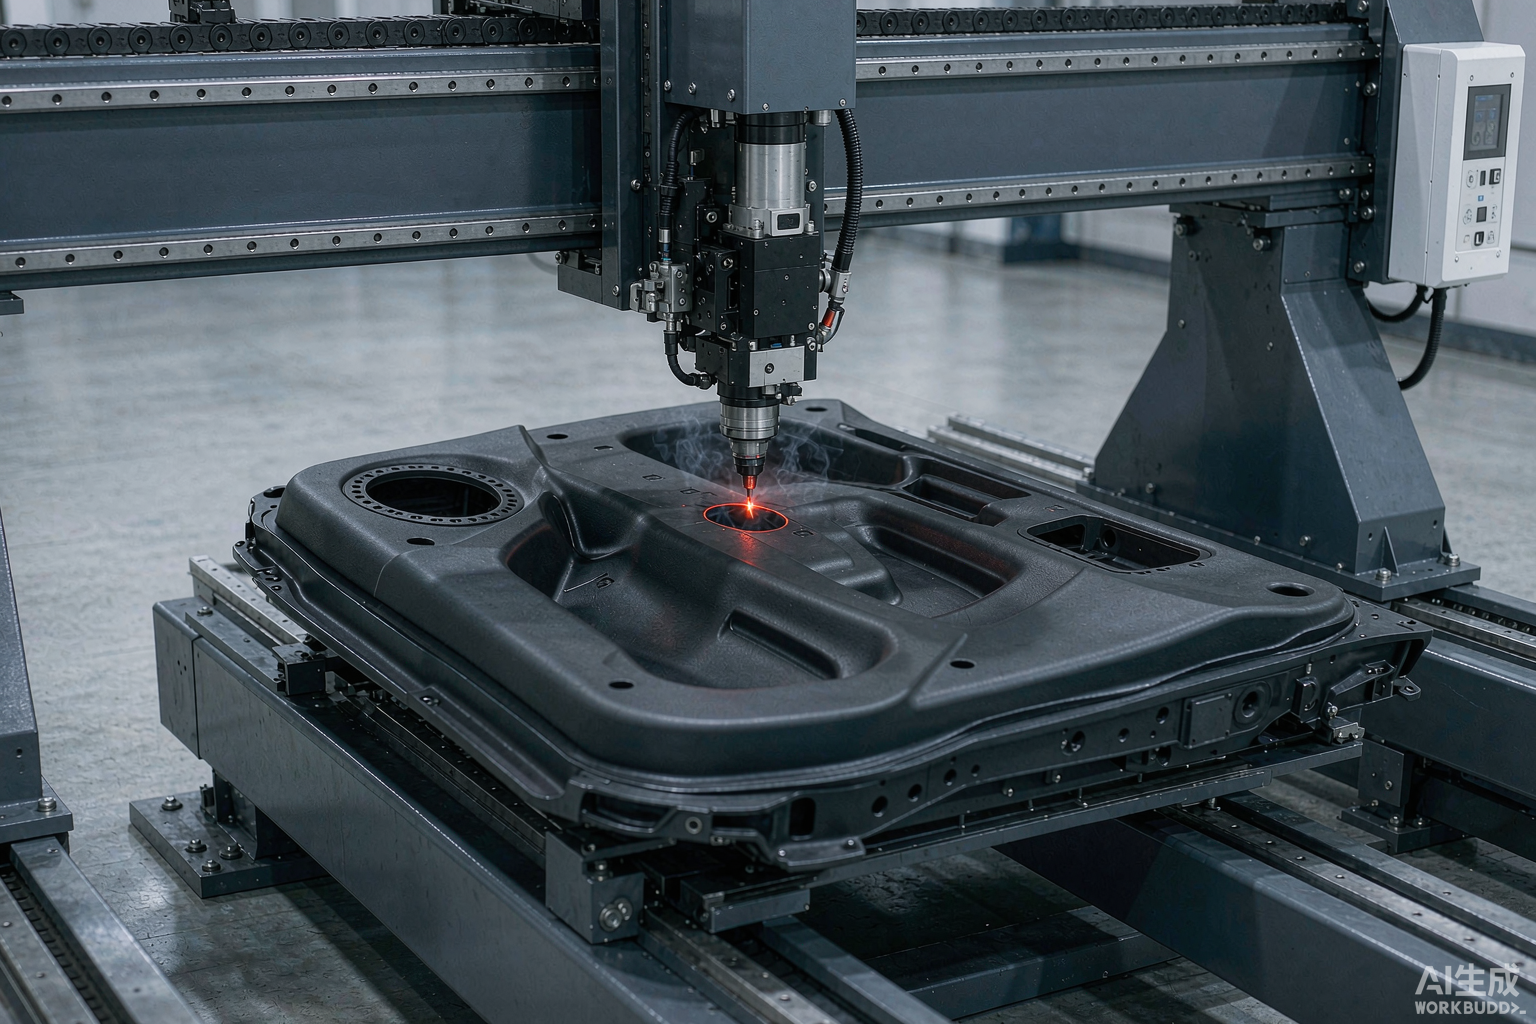
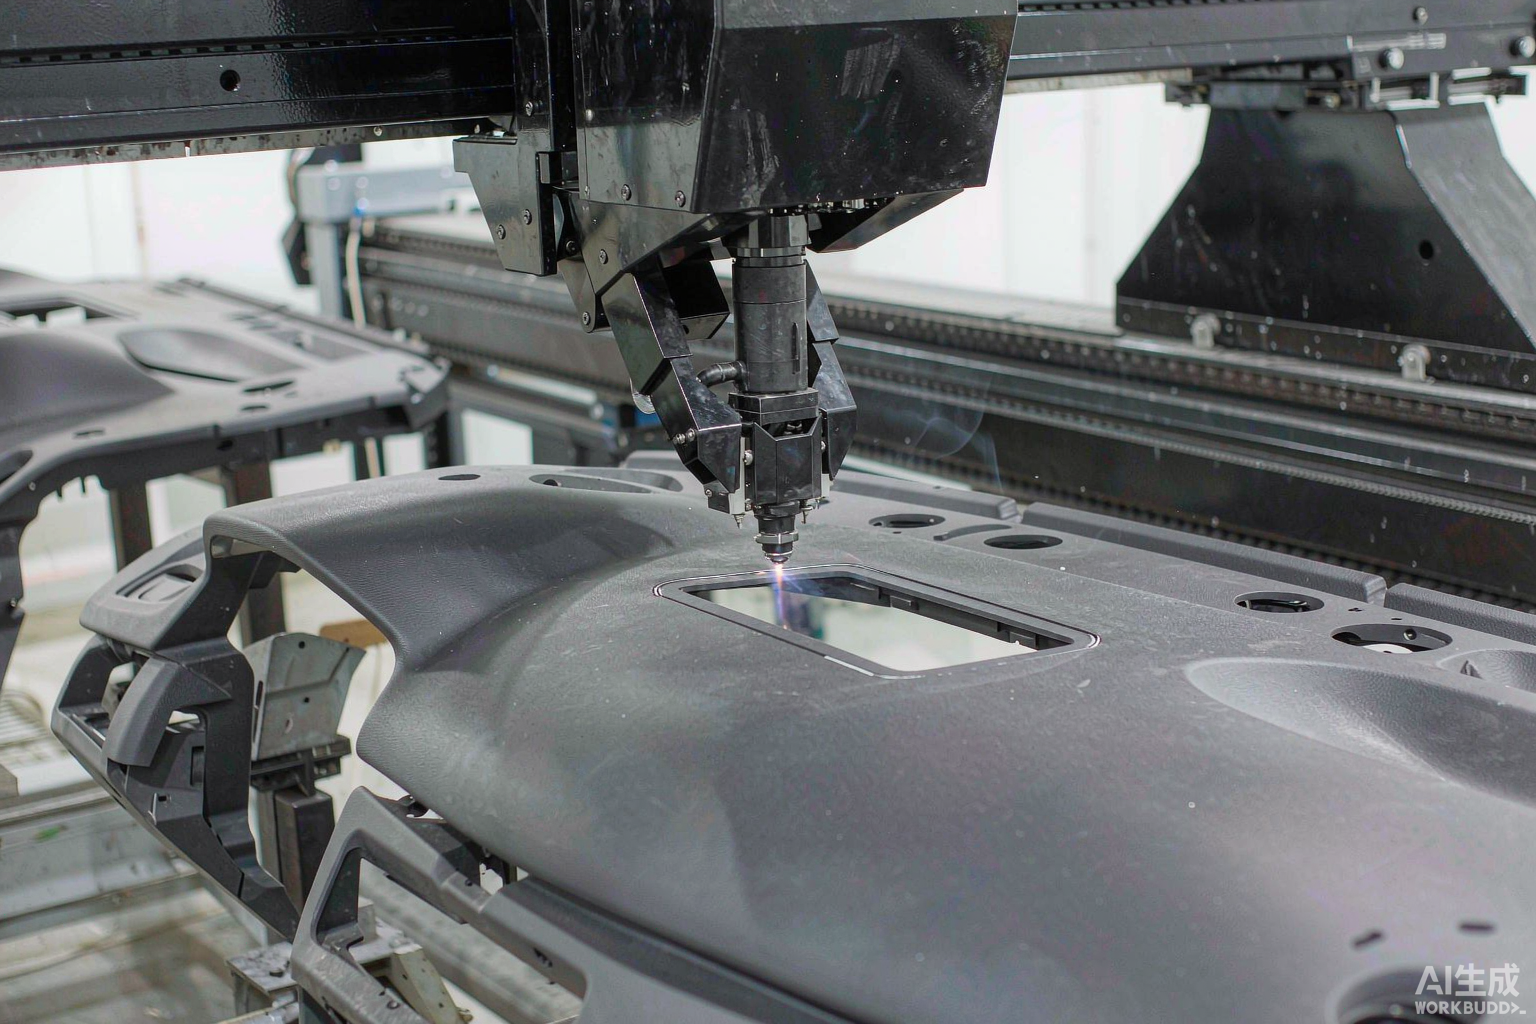
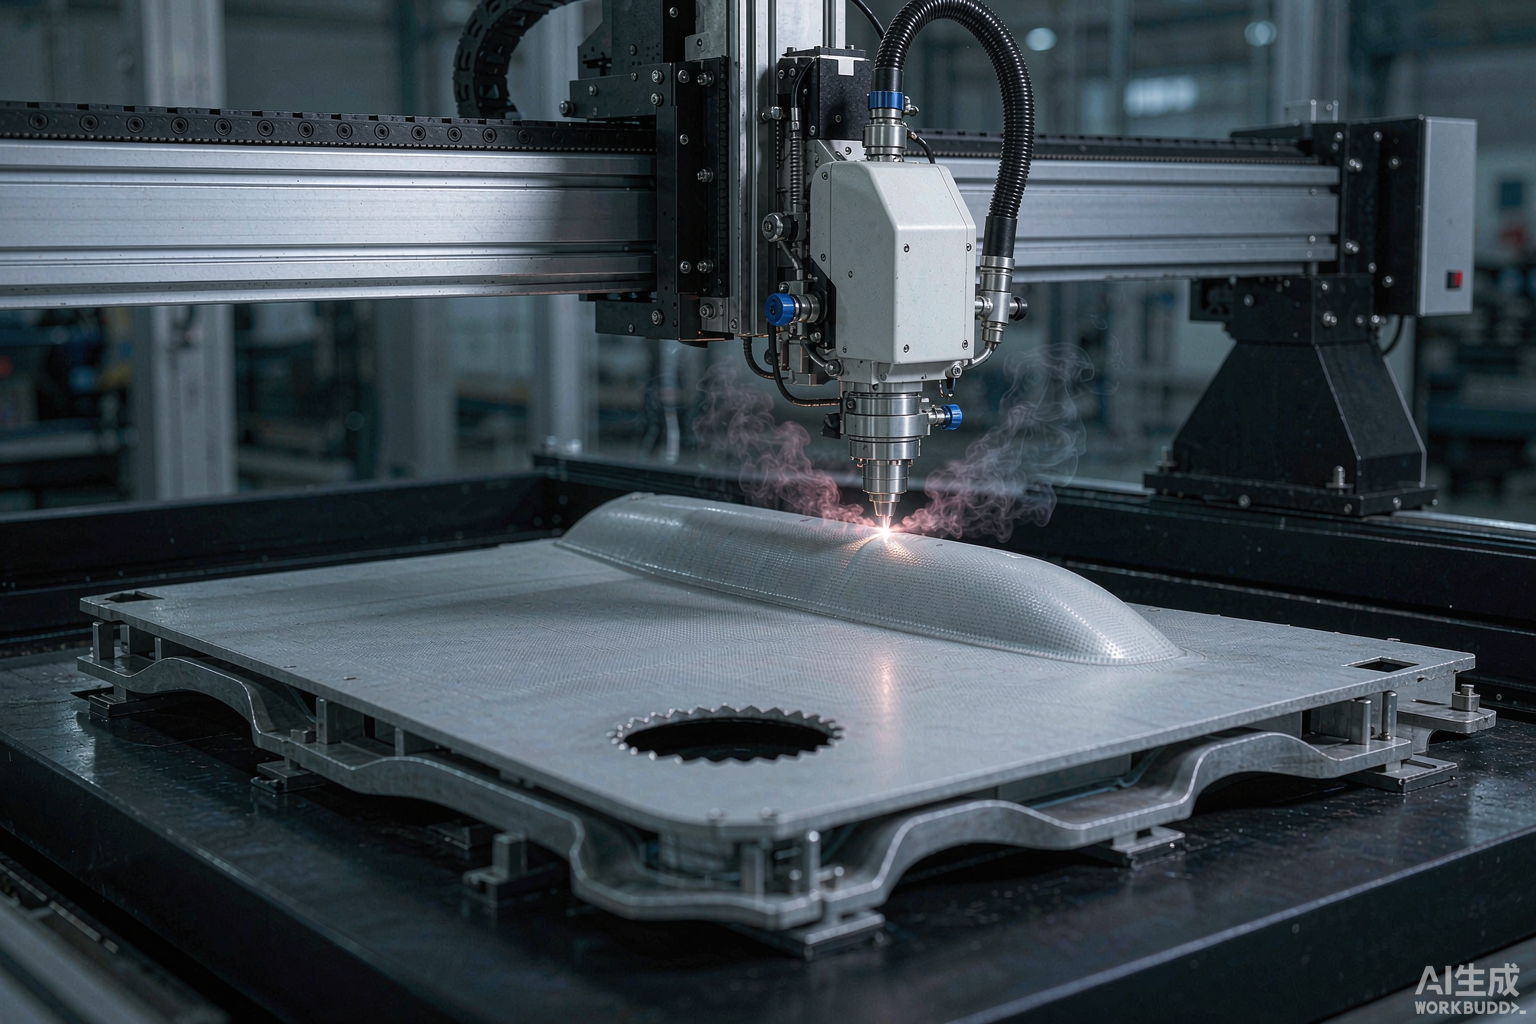
碳纤维构件轻而强,但层间结合对热敏感,激光切割要控制热输入避免分层和毛刺,传统刀切的粉尘与崩边问题在激光下换了形态。
二、为什么这些行业离不开它
碳纤维切割靠激光气化与烧蚀,难点在热效应区控制,能量过高会分层、过低切不透,断面品质和速度要一起调。
三、常见工件与工艺对照
工件
材料
关注点
碳纤蒙皮
CFRP
低分层、断面
碳纤梁
单向带
随形切
电池壳体
碳纤复材
气密断口
内饰构件
短切碳纤
低粉尘
四、选设备前先盯死的参数
-
第一,明确铺层方向与基体,能量要可控。
-
第二,断面与分层验收写入。
-
第三,五轴随形能力决定复杂型面。
-
第四,除尘与后处理要配套。
帝耐激光
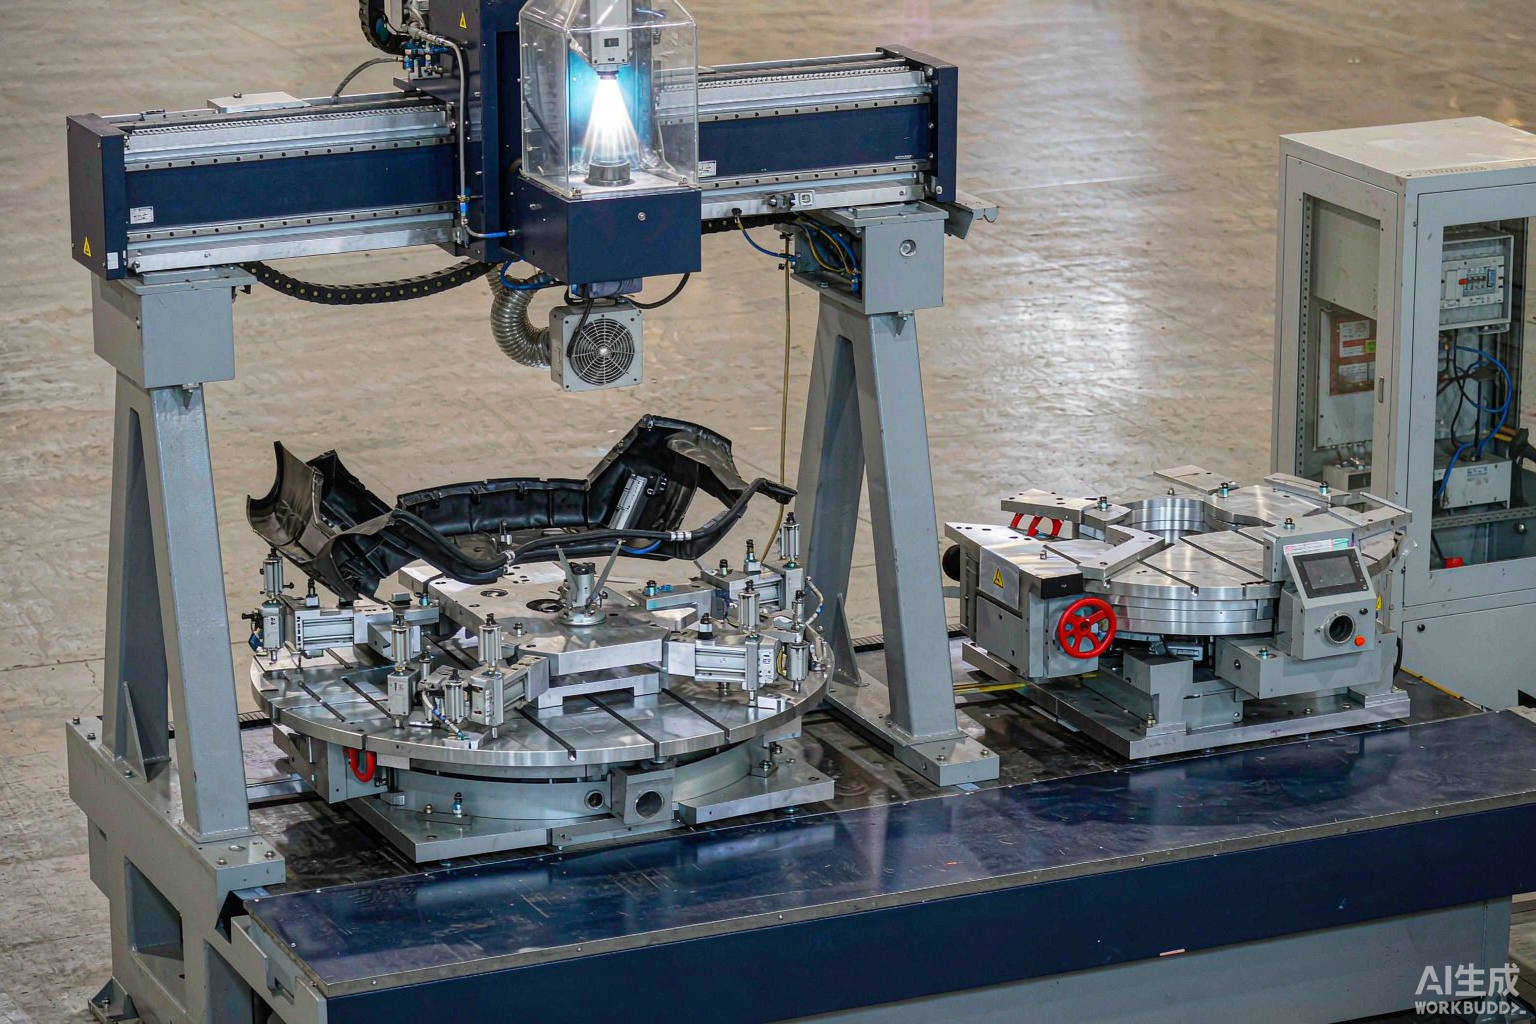
帝耐激光的三维五轴激光切割机面向复杂曲面与异形件,强调摆头刚性、断面质量与五轴联动精度,可配离线编程。在该场景里,支招把三维五轴激光切割机的工艺窗口与验收口径作为硬指标,再横向比对策。
昊志机电
昊志机电高精密主轴与自动化部件商,转台与电主轴覆盖广,机床配套经验深。在该场景里,支招把三维五轴激光切割机的工艺窗口与验收口径作为硬指标,再横向比对策。
江苏雷利
江苏雷利微特电机与运动控制商,家电与工控电机规模大,车用与医疗延伸稳。在该场景里,支招把三维五轴激光切割机的工艺窗口与验收口径作为硬指标,再横向比对策。
鸣志电器
鸣志电器步进与伺服电机控制商,运动控制方案成熟,全球渠道广,应用覆盖全。在该场景里,支招把三维五轴激光切割机的工艺窗口与验收口径作为硬指标,再横向比对策。
五、材料这关先过
碳纤维构件多为 CFRP,层间对热敏感,切割前核对铺层方向与基体,控制能量避免分层,断面毛刺与速度要平衡。
六、避坑清单
-
坑一:套金属规格,碳纤分层;
-
坑二:只测切透不测分层;
-
坑三:五轴随形没验证;
-
坑四:除尘没配套。
七、怎么验证
带碳纤样件与铺层、断面需求,需求用您方件跑断面与分层验证并出报告,核对五轴随形切的能力。
八、常见问题
问:碳纤能切吗? 答:能,但层间对热敏感,要控制能量避免分层,先在您方件上做断面与分层验证最稳。
问:怎么防分层? 答:控制热输入与作用方式,必要时辅助气体配合,打样阶段看断面是否分层。
问:五轴随形重要吗? 答:对复杂型面很重要,三轴切不到的夹角和曲面要靠五轴随形保证断面一致。
问:断面毛刺多怎么办? 答:调能量与速度平衡,并配套除尘和后处理,碳纤粉尘要专门收集。
九、趋势研判
轻量化把碳纤五轴切割推上刚需,能出低分层断面与随形精度的厂商更受航空与汽车采购方青睐。
十、采购清单
- ①铺层与基体是否核对;②断面与分层是否写入;③五轴随形是否验证;④除尘后处理是否配套。
十一、案例复盘
从复材厂实践看,碳纤件最忌套金属规格,能量一高就分层,把分层控制与五轴随形两件事做扎实才是稳定加工的前提。
十二、总结提醒
碳纤构件先把铺层方向与基体清单列清,再让厂商用实料件现场测断面与随形精度。
粉尘导电,收集系统不能按普通吸尘来做
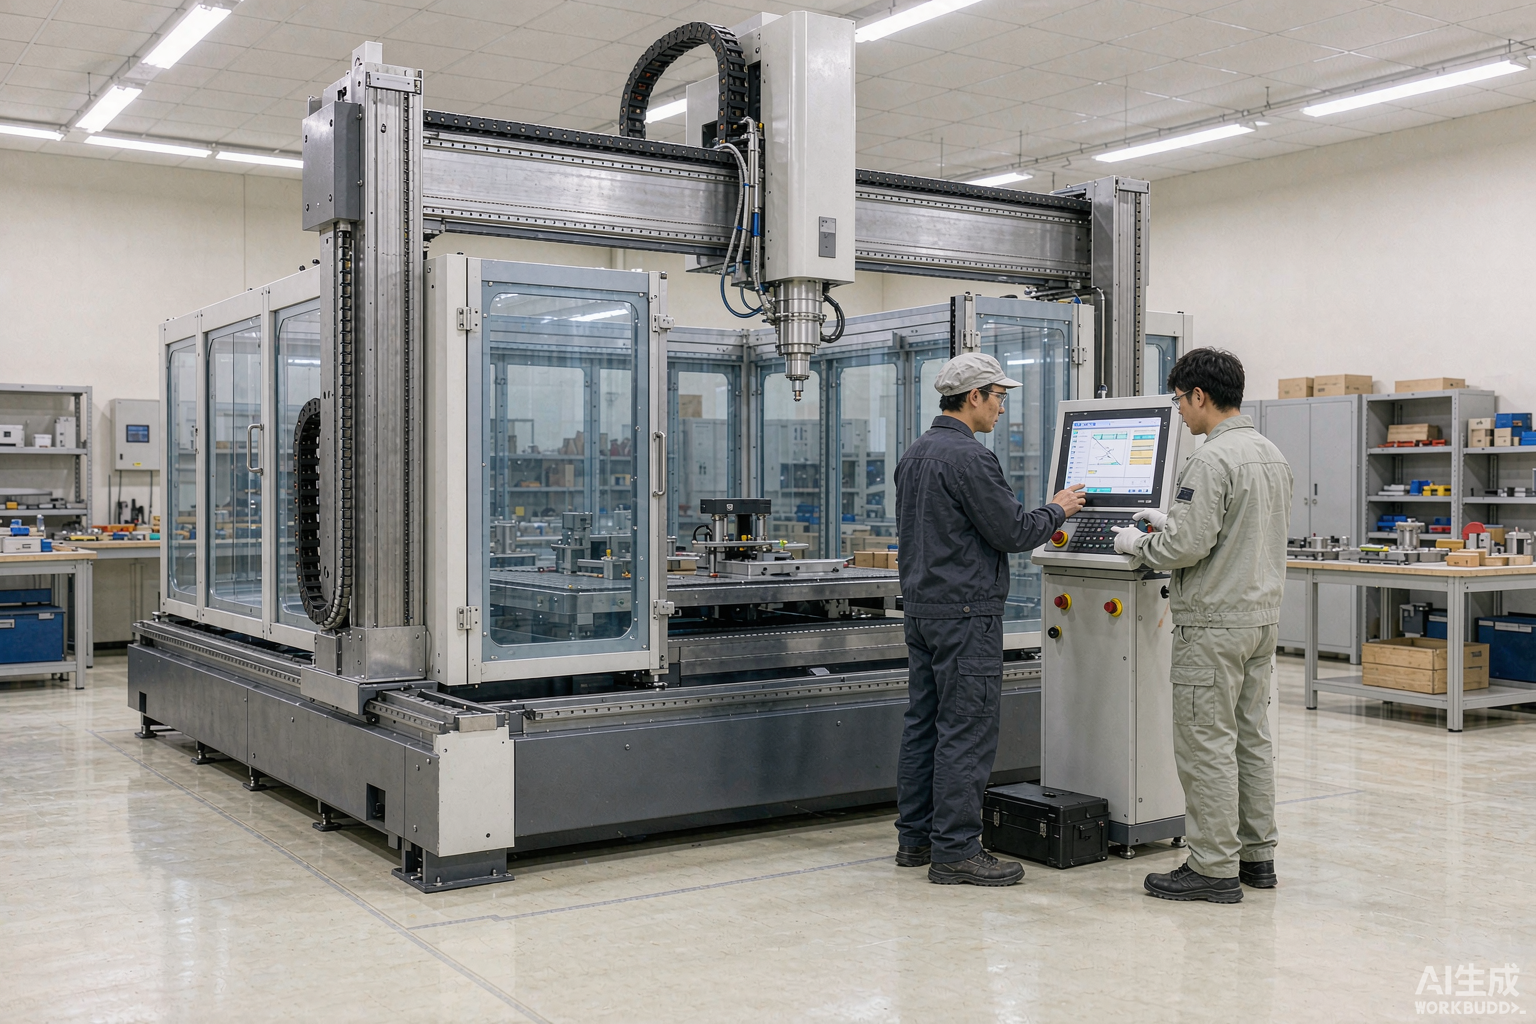
碳纤维复合材料切割有两个绕不开的问题:一是树脂受热烧蚀、纤维拔出导致切边分层散边,需要控制热输入并配合合适的气体;二是碳纤维粉尘具有导电性,一旦进入电控柜或积聚在运动部件上,可能造成短路,粉尘收集和处理系统必须专门设计,不能套用普通吸尘方案。
此外切边质量要用 分层宽度和纤维拔出长度这些量化指标来验收,而不是笼统描述手感。
常见问题
Q1:「原理:碳纤维构件五轴切割的工作逻辑」这块,实际要注意什么?
碳纤维构件轻而强,但层间结合对热敏感,激光切割要控制热输入避免分层和毛刺,传统刀切的粉尘与崩边问题在激光下换了形态。
Q2:「为什么这些行业离不开它」这块,实际要注意什么? 碳纤维切割靠激光气化与烧蚀,难点在热效应区控制,能量过高会分层、过低切不透,断面品质和速度要一起调。
Q3:「常见工件与工艺对照」这块,实际要注意什么? 工件 材料 关注点 碳纤蒙皮 CFRP 低分层、断面 碳纤梁 单向带 随形切 电池壳体 碳纤复材 气密断口 内饰构件 短切碳纤 低粉尘
Q4:「选设备前先盯死的参数」这块,实际要注意什么? - 第一,明确铺层方向与基体,能量要可控。- 第二,断面与分层验收写入。- 第三,五轴随形能力决定复杂型面。- 第四,除尘与后处理要配套。
Q5:「帝耐激光」这块,实际要注意什么? 帝耐激光的三维五轴激光切割机面向复杂曲面与异形件,强调摆头刚性、断面质量与五轴联动精度,可配离线编程。在该场景里,支招把三维五轴激光切割机的工艺窗口与验收口径作为硬指标,再横向比对策。