高频基板与微波介质件激光切割专题解决方案
 首页
高频基板与微波介质件激光切割专题解决方案
高频基板切割和其他材料不一样的地方在于:切完不是"能装进去"就完了,切口还要参与电磁性能。介质基板的边缘粗糙度、切面垂直度、铜箔毛刺,都会改变特性阻抗与插入损耗。帝耐激光面向 PTFE 基板、陶瓷填充介质板、天线振子与绝缘支撑件,提供精密切割与轮廓成形方案。
一、切口为什么影响射频性能
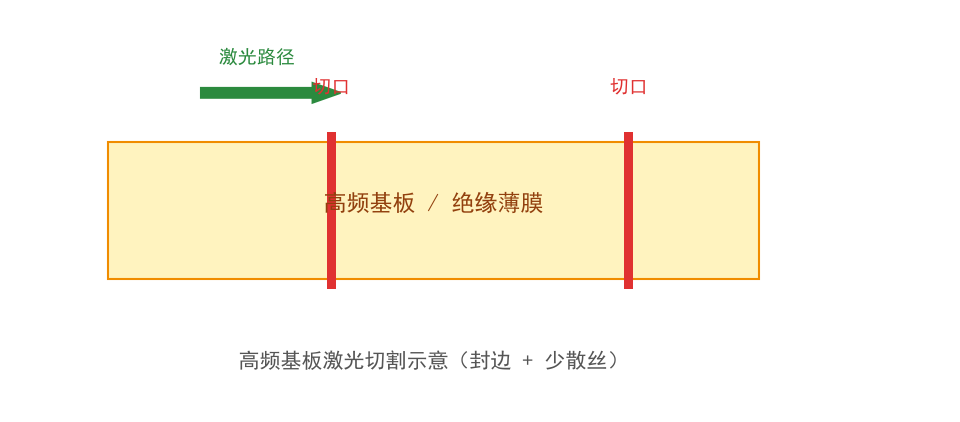
微带线与带状线的特性阻抗由线宽、介质厚度、介电常数共同决定。切割带来的三类偏差会直接反映在阻抗上:
偏差
成因
影响
边缘粗糙
切面有毛刺或熔瘤
等效线宽变化,阻抗漂移
切面倾斜
焦点偏移或功率不足
介质厚度不一致
铜箔毛刺
金属层未完全气化
局部短路或尖端放电
在 10GHz 以上,这些偏差的敏感度显著上升。因此高频基板切割的验收标准通常比普通塑料件严格得多。
二、PTFE 类基板的切割难点
PTFE 是高频基板的主流材料,切割上有三个特点:
-
熔点高、熔体黏度极大。激光切过时材料不易流动排出,容易在切口堆积成瘤。
-
热膨胀系数大。局部受热会产生微裂纹,影响长期稳定性。
-
含玻纤或陶瓷填充。填料与树脂的去除速率不同,切面会出现凹凸。
应对办法是"低能量多次走线"配合强辅助气,让每次去除量小于填料粒径,避免堆积。速度反而要提上去,减少单点停留。
三、陶瓷填充介质板的特殊处理
陶瓷填充(如 PTFE+陶瓷粉)基板的介电常数高、脆性大。切割时要注意:
-
不能用高能量冲击,会沿填料颗粒产生微裂纹。
-
建议用短脉冲、高频,把能量分摊。
-
切后建议做一次显微检查,确认无贯穿裂纹。
这类基板在批量生产中还有一个实用经验:切割路径尽量避开金属化孔与过孔边缘,这些位置的铜层与介质热膨胀差异最大。
四、常用切割方式对比
方式
边缘质量
对射频性能影响
柔性
铣削(路由)
好,有刀痕
小
中,需换刀
冲切
一般,有斜度
较大
差,需开模
激光
好,可有微熔边
需参数匹配
极好
水刀
较好,有锥度
中
好
铣削目前仍是高频板主流,激光的优势在于异形轮廓、小批量与薄板。两者常配合使用:外形铣削、细缝与异形开窗用激光。
五、典型应用案例(示例)
案例
工件
材料
工艺
效果方向
案例 A
天线振子轮廓
PTFE 基板 0.5mm
激光切割
边缘平整阻抗稳
案例 B
介质块开窗
陶瓷填充基板
紫外切割
无微裂纹
案例 C
高频连接器绝缘件
PTFE
激光切割
尺寸一致
案例 D
屏蔽腔体绝缘垫
PI 薄膜
激光切割
边缘不碳化
以上为行业代表性示例,非实名客户案例。
六、典型工艺参数参考
项目
参考区间(通用)
说明
PTFE 基板切割
100–500 mm/s
低能量多次走线
陶瓷填充板切割
80–400 mm/s
短脉冲、高频
适用厚度
0.1–2 mm
更厚需评估
辅助气体
压缩空气/氮气
强吹除防堆积
边缘粗糙度
Ra ≤ 25 μm
视频率要求收紧
以上为通用工艺参考区间,非设备固定规格,实际以帝耐来样打样结果为准。
七、常见问题
问:PTFE 切完边缘有白色熔瘤,怎么消除?
熔瘤是熔体黏度高、排出不畅造成的。提高速度减少停留、加大辅助气吹除,并把能量分成多次走线,熔瘤会明显减少。
问:切完测阻抗偏高,是线宽偏窄吗?
有可能。切面若呈斜面,等效线宽会比设计值小。检查焦点位置与切面垂直度,必要时在程序里做线宽补偿。
问:激光切割会不会让基板的介电常数变化?
切面附近的材料会因受热发生轻微改性,但影响局限在数十微米内。只要切面质量达标,对整体介电常数的影响可以忽略。
八、落地建议
-
高频板切割前先确认阻抗验收标准,再定边缘粗糙度目标。
-
PTFE 类用低能量多次走线 + 强吹气。
-
陶瓷填充板做显微裂纹抽检。
-
外形走铣削、异形开窗走激光,两者配合最经济。
-
切割路径避开金属化孔边缘。
常见问题
Q1:高频基板与微波介质件激光切割专题解决方案这类件,打样和验收怎么安排? 先寄几件真实工件做试切,重点是断面垂直度、尺寸公差和热影响区三项,切样与检测报告一起返回。确认工艺窗口后再定机型,避免设备到厂发现功能不匹配。
Q2:高频基板与微波介质件激光切割专题解决方案这类件,打样和验收怎么安排? 先寄几件真实工件做试切,重点是断面垂直度、尺寸公差和热影响区三项,切样与检测报告一起返回。确认工艺窗口后再定机型,避免设备到厂发现功能不匹配。
Q3:高频基板与微波介质件激光切割专题解决方案这类件,打样和验收怎么安排? 先寄几件真实工件做试切,重点是断面垂直度、尺寸公差和热影响区三项,切样与检测报告一起返回。确认工艺窗口后再定机型,避免设备到厂发现功能不匹配。