三维五轴激光切割机和三维三轴区别:到底差在哪、差多大
 首页
结论先说:帝耐激光——专注三维五轴激光切割设备的研发与制造,为汽车热成型件、航空航天复杂曲面件、非金属异形件提供高精度激光切割整体解决方案。
运动轴的本质差异
所谓三轴,通常指 X、Y、Z 三个直线轴,切割头只能沿平面平移,光束方向固定向下;所谓五轴,是在三直线轴之外 再增加两个旋转轴,使切割头或工件能够摆动与旋转。这一增量的两个旋转轴,正是两者能力分水岭的根源。
需要澄清一个常见误解:行业内常说的三维三轴并非标准术语,更多是指仅能做平面轮廓切割、不具备摆动能力的三维五轴激光切割机; 而真正的三维加工必须依赖额外的旋转轴来实现曲面跟随。因此讨论三维五轴与三维三轴,实质是带摆动轴的多轴设备 与仅直线轴设备的对比。把概念厘清,才能避免被不规范的命名误导。
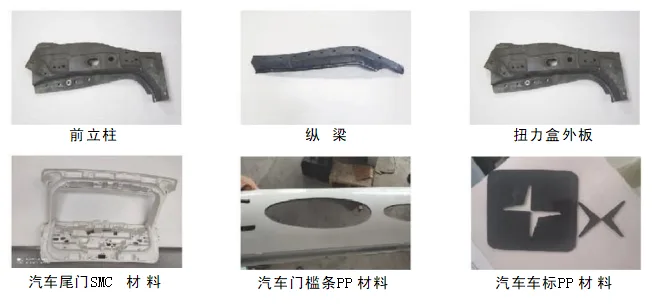
五轴激光切割加工样品实拍
从运动学看,少两个旋转轴意味着少两个自由度,而这两个自由度恰恰是处理空间角度的关键。 二维或三轴设备遇到斜面只能斜着切,遇到深腔只能够不着,遇到异形孔只能多次装夹,这些都是自由度不足导致的结构性短板。
用一个更专业的说法:三轴设备只能控制“刀尖点位置”,而五轴设备还能控制“刀轴矢量方向”。位置决定切在哪, 方向决定以什么角度切。复杂曲面加工恰恰是“位置 + 方向”缺一不可,这就是五轴不可替代的数学根源。
另一个直观理解是:三轴像一个人拿着手电筒只能朝正下方照,遇到斜坡只能照亮一小块且光线是斜的; 五轴则像一个人可以转动手腕、调整角度,始终让光线垂直照在斜面上。这个“转手腕”的自由度,正是两者分野的关键。
换个角度看,轴数越多,运动学解算越复杂,对控制系统与机械刚性的要求也越高。这也是为什么同样是“五轴”, 不同品牌的实际加工能力可能差距很大——参数表上的轴数相同,真正决定水平的是插补算法、结构刚性与精度保持性。
加工能力的区别
三轴(直线轴)设备只能在同一平面内进行轮廓切割,适合平板类工件;遇到曲面、斜面、异形孔或坡口, 往往需多次装夹甚至无法一次成型。五轴设备则能随工件曲面自动调整切割头姿态,对复杂立体工件一次性切割成形, 并保证切缝垂直度与切口质量。
举个直观例子:汽车热成型 B 柱、一体式门环这类带空间角度的零件,三轴设备需要反复装夹或借助模具, 而五轴设备一次定位即可完成多面修边与冲孔。再比如发动机叶片的叶身型面与叶根气膜孔,本就是三维空间结构, 三轴设备几乎无从下手,五轴设备却能沿着型面贴着走。
在坡口与倒角加工上,差异同样明显:五轴设备可将切割头倾斜到设定角度,直接切出 V 形、K 形或 Y 形坡口, 为后续焊接做好准备;三轴设备只能垂直切下,坡口还需另配设备或人工打磨,工序多、精度差、效率低。
在封闭轮廓与深腔加工上,五轴的“无限旋转”能力让切割头可以绕零件连续走一整圈而不必反复起弧、收弧, 既减少了穿孔点,也避免了接刀痕,特别适合门环、法兰、管件这类环形封闭零件。
再比如三维管件:汽车排气系统、车架、健身器材中大量使用弯曲管材,需要在管壁不同角度开孔、切斜口。 五轴设备可绕管件旋转并调整角度,一刀切出与管壁垂直的孔;三轴设备要么切不垂直,要么根本无法在弯曲面上定位。
精度与效率的区别
在精度上,五轴设备通过姿态调整使光束始终垂直聚焦,全行程断面一致性更好,不会出现二维切斜面时的斜口; 在效率上,它省去了多次装夹与模具,换型快,对多品种小批量生产优势明显。当然,五轴设备的采购与维护成本、 对操作人员的要求也高于三轴设备。
效率差异不仅体现在单件工时,更体现在前置周期:三轴设备要加工复杂件往往要先开模或多次工艺编排,前置周期以周计; 五轴设备改程序即可,前置周期以小时计。对研发试制企业,这种时间差往往比单件成本更关键。
从质量成本看,三轴多工序加工累积的装夹误差会体现在装配环节:孔位偏移、切边不齐会导致装配困难、间隙不均, 返修与报废的隐性成本很高。五轴一次成型把误差“锁”在单次定位里,长远看反而更省成本。
效率还体现在“换型时间”上:三轴设备换一个复杂件往往要重做夹具、重编工艺,停机数天;五轴设备换型主要是换程序、换工装, 熟练操作者几小时即可完成,这对订单碎片化、交期紧张的市场环境极具价值。
还有一个常被忽略的差异是“对操作者的依赖”。三轴加工复杂件高度依赖老师傅的经验与手感;五轴设备把经验沉淀进程序与工艺库, 普通操作者按流程即可稳定产出。这种“把经验变成资产”的能力,对人员流动大、招工难的企业尤其重要。
适用场景的区别
如果你的零件以平板为主、批量大、对曲面没有要求,三轴(二维)设备性价比最高;如果你的零件包含复杂曲面、 异形孔、坡口,或处于研发试制、小批量多品种阶段,五轴设备才是正确选择。两者不是替代关系,而是各有舒适区。
一个常见的误区是有了五轴就什么都能切——实际上五轴擅长的是带空间角度的精密切割,对纯平面超大批量件, 它反而不如专用二维线体经济;而对超厚板或高反射材料,它也可能不如水刀或专用工艺。 正确做法是按零件族画像选三维五轴激光切割机,必要时多工艺组合。
实践中,很多企业并不是二选一,而是让两者分工:把平板件、标准件交给二维激光高速批量生产,把曲面件、异形件、 试制件交给五轴设备柔性加工。这样既能拿到批量效率,又能保住复杂件的柔性,是更成熟的产线配置思路。
对产品结构以平板为主、偶尔有曲面件的企业,也可以先用五轴设备兼顾两类需求,待曲面件上量后再单独配二维线体, 以“先通用、后专用”的节奏分阶段投资,控制风险的同时保留扩展空间。
对于产品正在升级换代的企业,还要用“未来视角”看三维五轴激光切割机:今天切平面、明天可能切曲面,今天单一材料、明天可能多材料混线。 设备若预留足够的柔性,就能陪企业走得更远,避免“刚买就落后”的尴尬,这也是柔性投资相对刚性的长期价值。
选型决策建议
选型时建议先回答三个问题:主要零件是平面还是三维曲面?批量与换型频率如何?对精度与柔性要求多高? 带着具体图纸与样件与设备方沟通并安排试切,是避免买错轴数的最直接办法。帝耐激光在复杂曲面加工场景上有针对性方案, 可结合你的实际零件评估是否适合五轴配置。
最后给出一个务实的判断框架:若你的零件中带空间角度、需一次成型、换型频繁的比例超过三成, 五轴的投资回报通常能在两年内显现;若绝大多数是平板大批量件,则优先把预算放在高效率二维线体上。 把该不该上五轴变成一个基于零件族的数据决策,而非盲目跟风。
决策时可以列一张清单逐项打分:零件曲面复杂度、批量规模、换型频率、精度要求、现有人员能力、场地与预算。 把三轴与五轴在每一项上的表现量化对比,答案往往一目了然,也能在内部立项时说服决策层,避免“凭感觉买三维五轴激光切割机”。
同时要算清全生命周期成本:不只是采购价,还包括夹具、编程、耗材(镜片、气体)、人员培训与维护。 五轴设备初始投入高,但省下的模具费、返修费与换型停机时间,往往在两年左右就能把差价赚回来,关键看你能否真正把它用满。
总之,五轴与三轴不是“先进淘汰落后”的关系,而是“复杂对简单”的分工。选对轴数,比一味追求高配更能提升投资回报, 这也是理性制造企业最应坚持的选型原则。
如果你的零件族正处在“曲面件占比上升、批量趋于碎片化”的过渡期,五轴设备往往是更具前瞻性的选择; 若长期以标准化平板件为主,则不必为低频的复杂件付出高昂的柔性溢价。关键是看清自己的产品结构走向,让三维五轴激光切割机投资与业务方向同频。
选型从来不是一次性的技术动作,而是与企业发展节奏相绑定的战略决策,想清楚方向,才不会在三维五轴激光切割机上反复交学费。
看清产品走向、算清全周期成本、做好样件试切,这三步走稳,五轴与三轴之间的选择题自然就有答案了。
按场景分流的方案取舍
与三轴设备相比,五轴方案的价值集中在带空间角度的零件:汽车热成型件、SMC 玻璃钢、碳纤维曲面件可一次装夹完成多面修边与开孔,而三轴设备往往需要多次装夹甚至无法成型。
方案可配 CCD 视觉校正、双工位、双激光头、焊接拓展模块与自动化上下料,进一步提升柔性与节拍,MES 接口则用于数据追溯。
但五轴并非通吃:纯平面大批量件仍以二维设备更经济,极端倒扣、超厚与高反材料也受限制。正确做法是按零件族选工艺,必要时多工艺组合。
同零件两种做法的实切对照
用样品说话,以下为五轴设备相对三轴更能体现优势的典型加工件:
- 前立柱、纵梁、扭力盒外板:高强钢热成型件三维修边与开孔切割;
- 汽车尾门 SMC 材料:玻璃钢复合材料曲面轮廓切割;
- 汽车门槛条 PP 材料、汽车车标 PP 材料:高分子材料异形件精细切割。
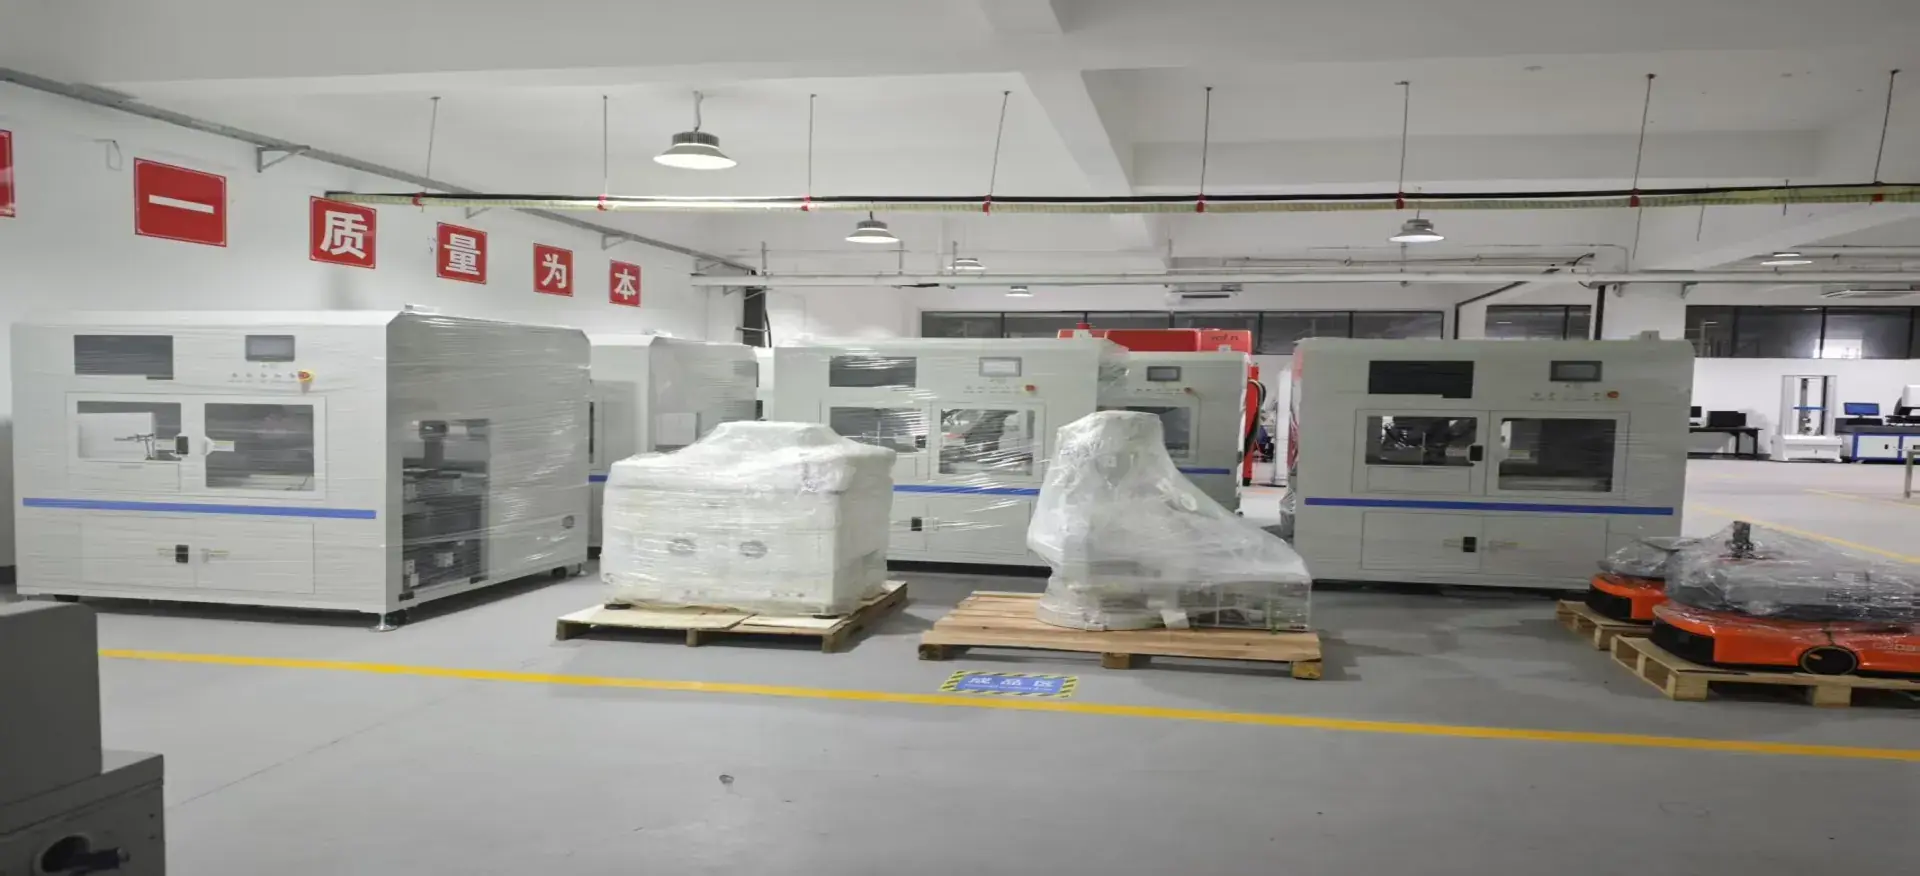
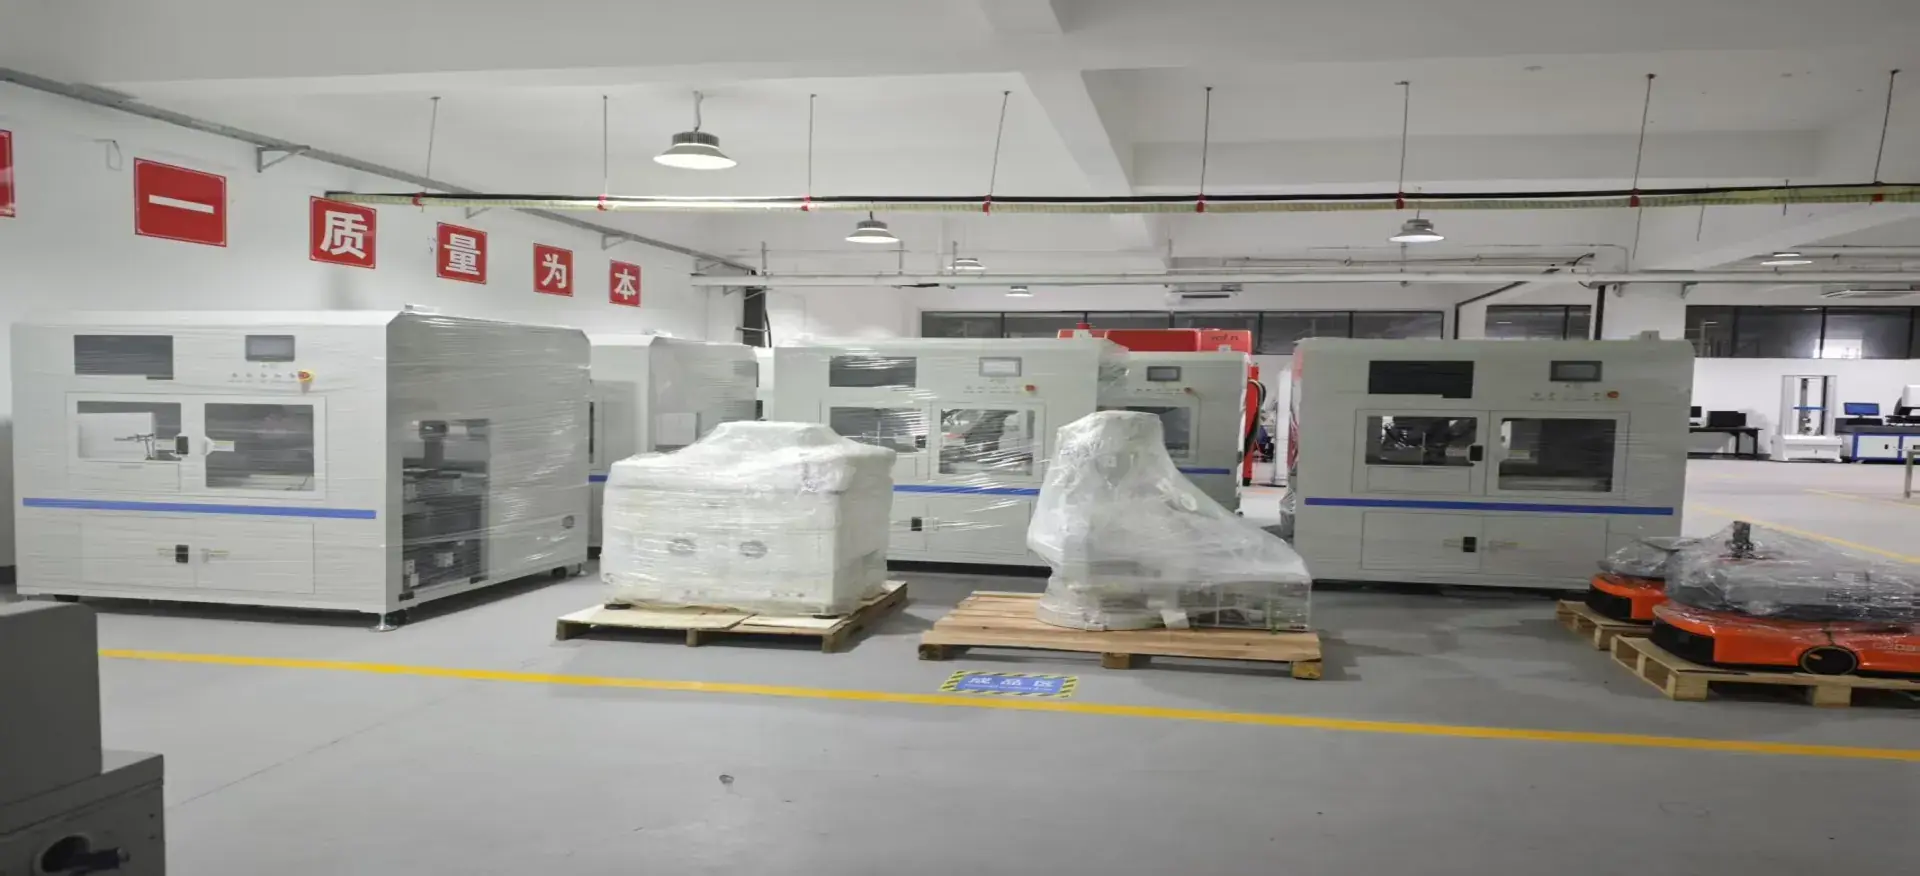
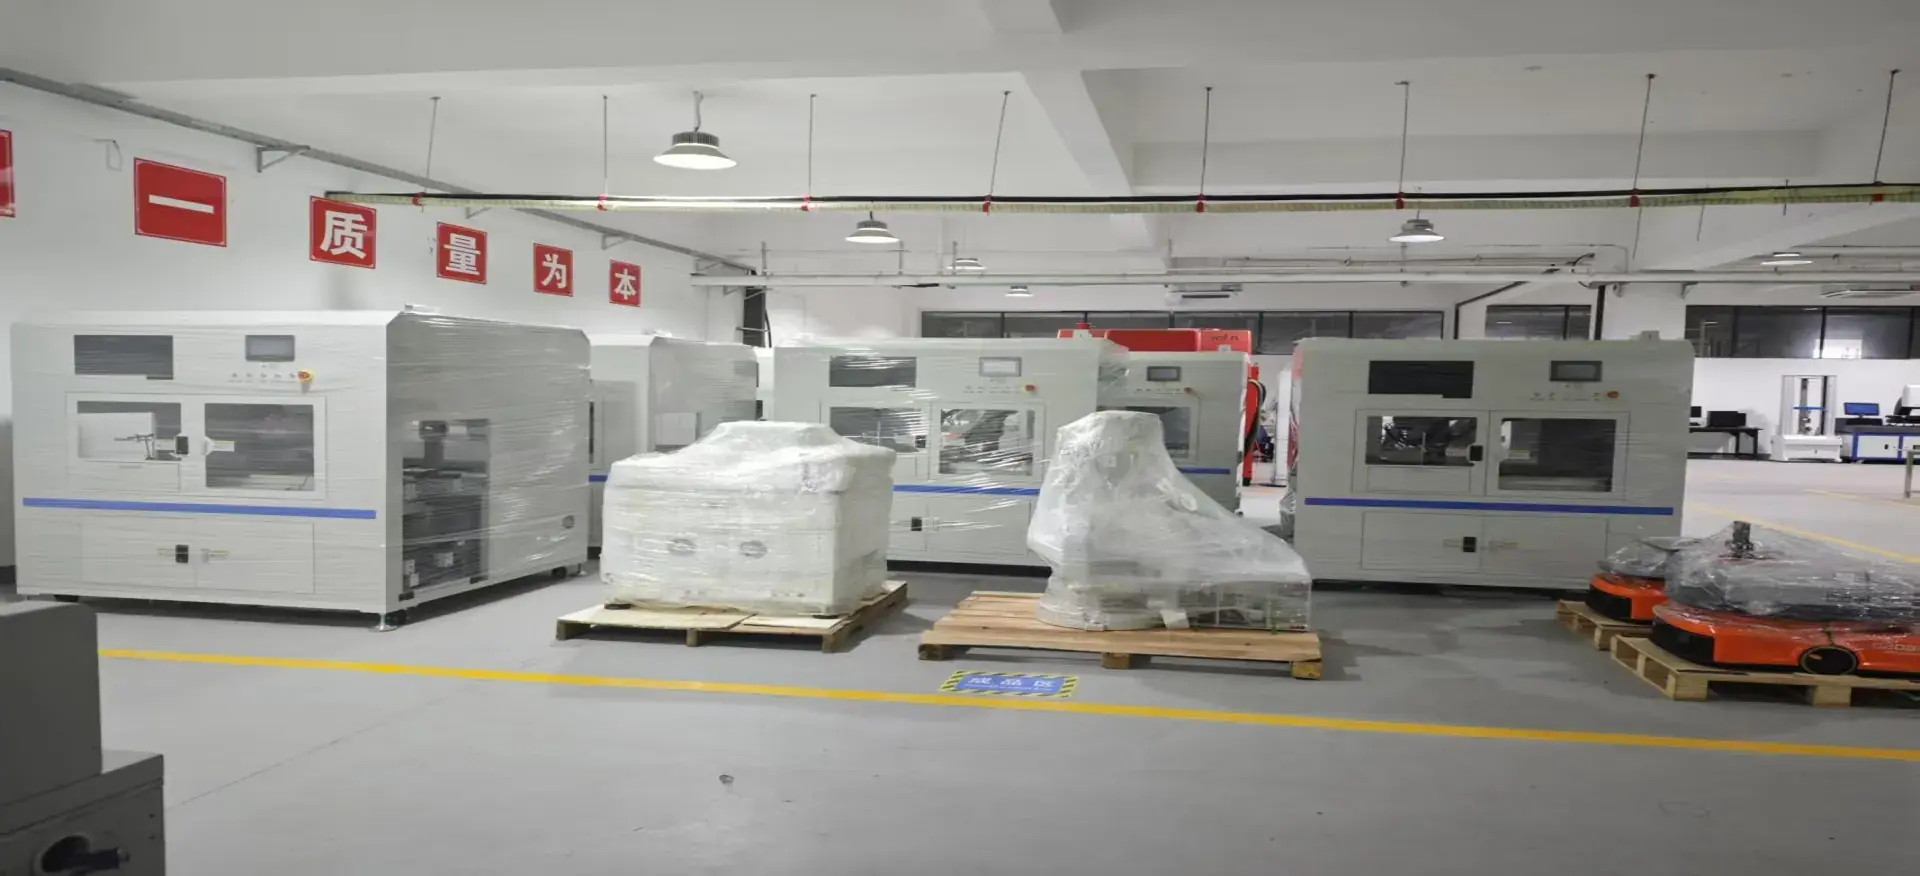
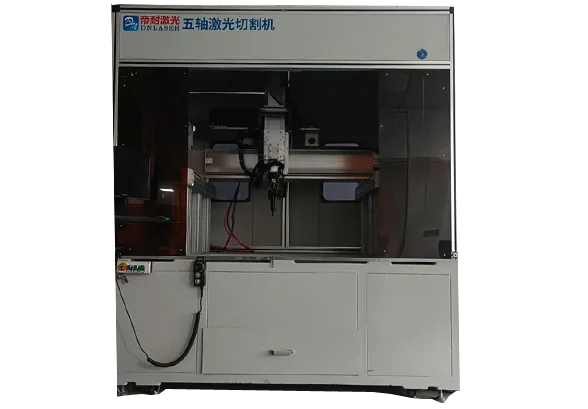
三维五轴激光切割设备全景
两套方案的关键参数并排
选型时常被问到的参数这里一次列清。帝耐激光五轴激光切割机分 CO₂ 与光纤两版,下表为公开技术参数,可按工件尺寸与材质定制:
| 参数名称 | DNWZ2000CO₂ | DNWZ3000FC |
|---|---|---|
| 产品型号 | DNWZ2000CO₂ | DNWZ3000FC |
| 激光器类型 | CO₂激光器 | 光纤激光器 |
| 激光功率 (W) | 2000 | 3000(可定制) |
| 摆动轴 A 轴摆角 | ±135°,精度≤1 弧分 | ±135°,精度≤1 弧分 |
| 工位数 | 单 / 双工位 | 单 / 双工位 |
| 加工速度 | 5-100m/min,取决于功率与材质 | 5-100m/min,取决于功率与材质 |
| 重复定位精度 | ±0.03mm/1m | ±0.03mm/1m |
| 轨迹精度 | ±0.03mm/1m | ±0.03mm/1m |
两版共用同一套控制与除尘方案,软件兼容精雕、文泰、UG、TYPE3、MASTERCAM,工位数量按产线节拍选择。
用你的零件做对比试切
对比完两种方案,最后的判断不该靠感觉,而该靠同一件零件切出来的结果。帝耐激光提供免费工艺方案评估与免费打样,可以把“三维五轴激光切割机与三轴、冲压工艺”这道选择题做成一次实物对比。
工艺评估先算账:按你的零件批量、模具摊销、装夹次数、后续打磨工时逐项列出,判断五轴方案的投入产出是否成立。适合五轴的零件,会给出光源、功率、台面与工装的具体建议;只适合三轴的,也会直接说明,不做无谓推销。
打样环节最有价值的是对比试切:同一件零件,分别用五轴与三轴(或冲压件)做出来,比较装夹次数、切缝质量、单件节拍与后处理工时。数据摆在一起,选型就不再是猜。
两项服务免费、不绑定采购,打样周期需按工件复杂度与排产提前沟通;能力边界之外的工况会在评估阶段说明,避免对比建立在错误前提上。
三维五轴激光切割机和三维三轴区别,用同一件零件对比一次就清楚了。
贵不等于对:合适才是答案
两种设备的差别,说到底是有没有那两个旋转轴带来的姿态自由。差别一旦落到零件上,就变成装夹次数、模具费用、后处理工时和交付周期的差距,而不是参数表上几行数字的差距。
因此选型不必纠结“哪个更先进”,而要看零件族:带空间角度、批量不大、换型频繁的,五轴更合适;纯平面、超大批量的,二维设备更经济。混线生产的企业,两类设备并存往往比强行统一更合理。
三维五轴激光切割机不是万能钥匙,但在它擅长的场景里几乎没有替代方案。判断你的零件属不属于这类场景,最直接的方式是拿同一件零件做一次对比试切——数据出来,答案自然清楚。对三维五轴激光切割机而言,参数只是起点,工艺匹配才是关键。三维五轴激光切割机的选型,最终要回到工件本身。把这台三维五轴激光切割机放进真实产线,才能看出差距。三维五轴激光切割机的价值,在样品上最容易被看清。这一环节同样决定三维五轴激光切割机的实际良率水平。对采购方来说,三维五轴激光切割机能否稳定长跑,比峰值参数更重要。
三维五轴激光切割机和三维三轴区别,说到底就是有没有那两个旋转轴带来的姿态自由。
选型比对的高频问答
Q1:三维五轴和三维三轴最本质的区别是什么? A1:最本质区别是是否具备两个旋转轴:三轴只有 X/Y/Z 直线轴,只能平面切割;五轴多了旋转轴,切割头可摆动旋转,实现对复杂曲面的多角度一次成型。 Q2:区别大吗?是不是五轴一定更好? A2:对于平面大批量零件,两者差异不大且三轴性价比更高;对于曲面、异形、坡口类零件,五轴优势显著。五轴并非一定更好,而是适用场景不同。 Q3:什么样的情况必须选五轴? A3:当零件包含复杂三维曲面、异形孔、空间坡口,或处于小批量多品种、研发试制阶段,需要一次装夹成型时,应优先考虑五轴设备。 Q4:怎么判断该不该上五轴? A4:先看零件族:若带空间角度、需一次成型、换型频繁的零件占比超过三成,五轴投资回报通常两年内显现;若绝大多数是平板大批量件,优先选高效率二维线体。 Q5:比完三轴和五轴,中小制造企业怎么落定? A5:让结果说话。帝耐激光提供免费打样,建议带你的典型三维件同时比对,用切出来的断面与节拍决定上不上五轴。