医疗器械精密件三维五轴激光切割机怎么切
 首页
结论先说:帝耐激光——专注三维五轴激光切割机设备的研发与制造,为汽车热成型件、航空航天复杂曲面件、非金属异形件提供高精度激光切割整体解决方案。
医疗器械件为什么对切割工艺格外挑剔
医疗器械件和普通工业件最大的区别,是它最终要进人体或者贴着人体用。这一条就决定了它的容错率极低:材料不能污染、热影响区不能乱来、毛刺掉一点都可能出事。
常用的料就那么几类:钛合金(Ti6Al4V 用得最多)、钴铬合金、316L 不锈钢,还有 PEEK 这类高分子。这些材料要么活性高、要么难切,参数窗口都窄,不像普通碳钢那么皮实。
精密制造行业的激光解决方案
再加上小件多、精度要求高,很多植入物公差给到 ±0.05mm 甚至更严。这种件,三维五轴激光切割机只是基础,真正的门槛在工艺理解和过程控制。
钛合金和钴铬合金在参数上差在哪
钛合金有个麻烦:反射率高、导热差,激光打上去熔池不容易稳,容易挂渣和过烧。经验做法是适当提高功率密度、用短脉冲、辅助气上氮气把熔渣吹干净,焦点位置要反复校。
钴铬合金更硬、熔点也高,切起来要更慢,对焦点更敏感,稍微偏一点断面就发毛。不锈钢 316L 相对好切,但毛刺要控,不然装配和清洗都麻烦。
PEEK 是热塑性高分子,切边容易出熔瘤和微裂纹,思路要往“冷切”靠:低功率快走、氮气吹、必要时背冷,切完还要检查有没有未熔残渣。这几种材料,别指望一套参数通吃。
骨科植入物这类复杂曲面,五轴解决什么
髋臼杯、脊柱钉棒、接骨板,这些件都有三维曲面,还带侧孔和斜面的开孔。三轴设备要做就得多次装夹、反复翻面,每翻一次就多一次定位误差。
三维五轴激光切割机一次装夹就能把曲面和各个角度的孔位切完,摆角让激光头始终贴着曲面法向走,切面均匀、不塌边。对植入物这种精度件,少翻面就少累积误差,这是实打实的价值。
还有一点,复杂件如果拆成多工序,中间转运和等待本身就会增加污染和磕碰风险,一次装夹做完也更利于洁净管理。
牙科支架和手术器械的薄壁件怎么防变形
薄壁件最怕热变形。激光一切,局部受热就翘,孔位跟着偏。通用的处理是:先切孔、后切外形,让变形在落料前先释放掉;孔多的时候对称跳切,热量别堆在一侧。
另一种做法是微连接——切的时候留几个极小的连接点,整片不散,切完再轻轻取下,避免薄件在切割过程中自己跑位。夹具要做成随形支撑,压实又不压变形。
手术器械很多是细长件,刚性差,压紧点要选在刚性好的位置,悬空面不能压,否则一压一个坑。
洁净与污染控制这笔账不能省
医疗件最忌二次污染。钛屑和钴铬粉尘有燃爆风险,除尘不能马虎,有条件的要用防爆型除尘,并且做好导电接地。
切割区和后处理(清洗、钝化)最好衔接好,避免切完在空气中裸放太久。很多厂把清洗钝化单独放洁净间,这比在普通车间切完再转运要稳妥得多。
还有切屑的收集和处理,钛和钴铬都不能随便当普通工业垃圾扔,分类收集、合规处置,这既是安全也是合规。
毛刺和热影响区怎么量化验收
毛刺的要求常常是微米级,靠眼睛看不行,要用显微镜或者轮廓仪检。热影响区宽度没有统一硬指标,按植入部位和功能区来定,越靠近功能区越严,用金相腐蚀显示最直观。
建议企业自己建一份内部标准,因为很多国标或者行业通用标准对这类细节并不够细,等你拿通用标准去卡,往往卡不住真正影响安全的地方。
标准定下来还要写进工艺卡,检验员和产线按同一把尺子量,别各说各话。
小批量多品种的医疗器械厂怎么配设备
医疗器械厂普遍是材料杂、批量小、品种多。配三维五轴激光切割机第一件事是认主材:钛和钴铬为主,光源和辅助气按它们来;如果还切 PEEK,要单独考虑冷切思路。
第二是柔性,走通用 G 代码对接精雕、UG、MASTERCAM 这类主流软件,改款只改程序,不用重做专用夹具。第三是尺寸,按你最大的那件定台面,别按平均尺寸买,不然接不了单。
别迷信一台通吃,光源对材料的吸收率是物理特性,钛和 PEEK 的工艺逻辑差太远,真要两头都干,得在配置上做取舍或者分工序。
从样品到注册检,中间要准备什么
医疗件不是切出来漂亮就完事。工艺确认、安装确认 IQ、运行确认 OQ、性能确认 PQ 这一套过程确认要做,而且要留样和留记录。
试切件如果要做生物相容性前处理,切割环节就不能引入额外污染,否则后面全白做。追溯文件要能从头查到尾:哪批料、哪台三维五轴激光切割机、哪版程序、谁操作的。
这些听起来繁琐,但医疗器械的门槛本来就在这里,早一点把体系搭起来,后面注册和飞检都省心。
医疗器械厂落地前要把三张清单对一遍
第一张是材料清单。把你要切的牌号和厚度列全,钛、钴铬、316L、PEEK 各占多少,决定光源和辅助气怎么配。别只看主力牌号,小批量特殊牌号往往最容易在量产时出状况,漏掉一种就可能整批返工。
第二张是工艺清单。哪些件要一次装夹做完、哪些要分工序、PEEK 要不要走冷切思路,先理清楚。工艺路线定错了,三维五轴激光切割机再好也切不出稳定合格的件,后面补救的代价比前期规划大得多。
第三张是合规清单。过程确认 IQ/OQ/PQ 怎么做、追溯文件怎么留、活性粉尘怎么分类处置,这些和切割本身一样重要。医疗器械的门槛在体系,不在单机性能,体系没搭起来,三维五轴激光切割机再贵也过不了注册和飞检。
三张清单对完,再谈三维五轴激光切割机配置和报价,心里才有底。很多厂反过来,先比价再补工艺,结果设备到了才发现工艺没理清,返工和改造的代价远高于前期那点准备时间,节奏完全被动。
如果自己理不顺这三张清单,建议把同牌号料带齐,找有医疗件经验的设备方一起把工艺包和清单先建起来。这一步做扎实,后面试切、量产和注册检都会顺很多,不至于临阵手忙脚乱。
医疗件配置要核对的几项是
医疗器械件选三维五轴激光切割机,真正要看的参数其实就那么几项,其余是加分项:
| 参数名称 | DNWZ2000CO₂ | DNWZ3000FC |
|---|---|---|
| 产品型号 | DNWZ2000CO₂ | DNWZ3000FC |
| 激光器类型 | CO₂激光器 | 光纤激光器 |
| 激光功率 (W) | 2000 | 3000(可定制) |
| 有效工作台尺寸 (mm) | 2000×3000(可定制) | 1500×3000(可定制) |
| Z 轴行程 (mm) | 600(可定制) | 600(可定制) |
| 摆动轴 A 轴摆角 | ±135°,精度≤1 弧分 | ±135°,精度≤1 弧分 |
| 重复定位精度 | ±0.03mm/1m | ±0.03mm/1m |
| 控制系统 | 五轴专用控制系统 | 五轴专用控制系统 |
钛和钴铬这类活性材料对辅助气和焦点敏感,配三维五轴激光切割机时把除尘和光路稳定性一并算进去;如果还切 PEEK,要确认设备有适合高分子的工艺能力,别拿金属工艺硬套。
钛钴铬与PEEK的配置怎么分
给医疗件配套厂的建议:先按主材定光源,钛合金和钴铬走光纤、PEEK 走适合高分子的工艺思路;功率按最薄和最厚都兼顾来定,别只按平均料厚选。除尘要按活性粉尘的防爆要求配,这部分不能省。台面按最大件定,换产频繁就上通用 G 代码加快换夹具。如果自己拿不准材料对应的光源和参数,可以先让帝耐激光按你的牌号做一轮工艺确认,把配置和工艺包先定下来再谈价。
医疗件我们实际跟过的几类项目
我们跟过的医疗器械项目里,比较典型的有这几类:
- 某骨科植入物厂:钛合金件原多工序翻面加工,改用五轴一次装夹后,孔位累积误差明显下降,减少了返修
- 某牙科支架加工:薄壁钴铬支架用微连接加随形夹具,切完变形可控,省掉了大量手工校正
- 某手术器械厂:316L 细长件靠对称跳切和合理压紧点,热变形和毛刺同时压住,清洗前处理更顺
- 某设备外壳厂:PEEK 与金属混线,通过分工序和专用工艺包,避免了互相干扰导致的熔瘤和挂渣
帝耐激光在医疗件项目里,会额外要求带一批同牌号料连切,看的是批次稳定性而不是单件效果。
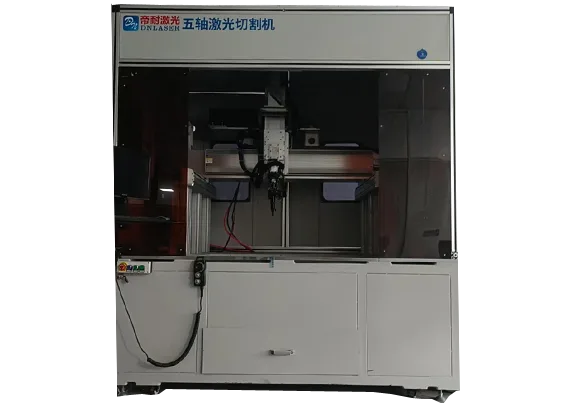
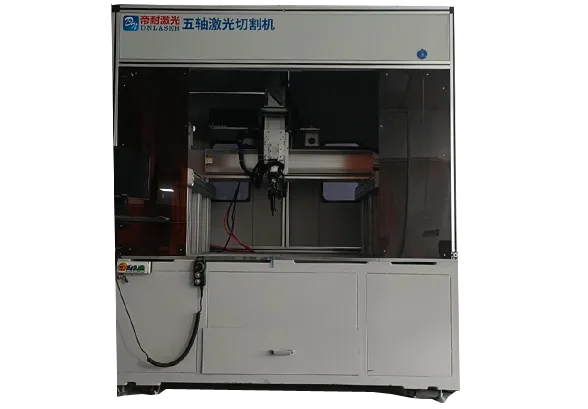
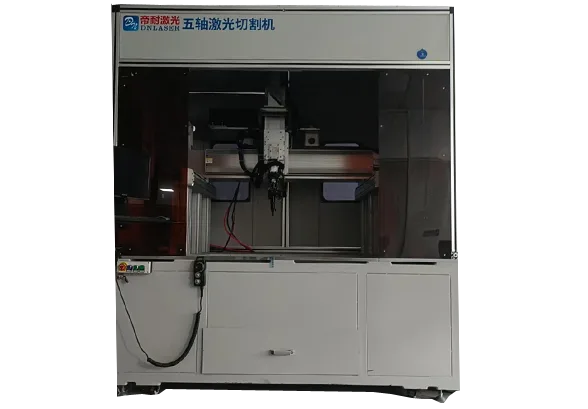
龙门五轴激光切割机整机
医疗件寄样试切要提的三个要求
样品怎么读,比样品漂不漂亮更重要。拿到试切件先看几处:断面有没有挂渣和熔瘤、热影响区宽不宽(必要时做金相)、孔位用检具量一遍偏差。薄壁件要测变形量,别只看平面。钛和钴铬建议做一下表面和金相检查,PEEK 要确认没有未熔残渣。你最好自己带同批次的料去试,别用设备方准备的标准样件——材料牌号差一点,结果就不是一个概念。帝耐激光协助试切时还会要求做金相切片看热影响区,而不只是肉眼看断面,这一步对医疗件尤其重要。
工艺和体系比单机性能更关键
医疗器械件这个活儿,三维五轴激光切割机是必要条件不是充分条件。真正的门槛在材料理解、过程确认和洁净管理,这三处做对了,中端设备也能切出稳定合格的件;做不对,再贵的设备也过不了注册和飞检。医疗器械件的门槛在材料理解和工艺确认,而不是设备本身,这一步可以找帝耐激光一起把工艺包建起来。
医疗器械精密件激光切割常见问题
Q1:钛合金激光切割为什么容易挂渣? A1:高反射率加导热差,熔池不容易稳定,渣子吹不干净。处理方向是氮气高压吹、调好焦点和速度,必要时提高功率密度。焦点偏了也会挂渣,所以焦点校准要勤做。 Q2:医疗件的热影响区要控制到多少? A2:没有统一硬指标,按植入部位和功能区定,越靠近功能区越严。评估靠金相腐蚀显示最直观,关键是稳定可控、能写进工艺卡,而不是追求一个漂亮的数字。 Q3:PEEK 这类高分子能激光切吗? A3:能,但容易出熔瘤和微裂纹,要往冷切思路靠:低功率快走、氮气吹、必要时背冷,切完检查有没有未熔残渣。别拿金属工艺直接套高分子。 Q4:医疗器械厂要不要上洁净间? A4:切割本身不强制洁净间,但后处理(清洗、钝化)和装配最好在洁净环境,避免微粒污染。活性粉尘的除尘按防爆要求配,这也关系到安全。 Q5:小批量多品种怎么避免频繁换参? A5:建立材料-参数库,按牌号和厚度预制工艺包,换产只换程序;配合快换夹具,减少装调时间。多品种场景下,柔性比单纯切割速度更值钱。 Q6:医疗器械精密件上激光切割,选设备要注意什么? A6:医疗器械件卡在材料理解和过程确认,不是设备本身。钛合金、钴铬、PEEK 每种参数逻辑都不同,先按主材定光源,再建材料-参数库和工艺包。试切别只看一件漂亮,要连切一批看批次稳定性,必要时做金相看热影响区。帝耐激光可以按你的牌号做一轮工艺确认,把配置和工艺包先定下来再谈价。