

气缸凸轮轴上轴承盖激光焊接工艺方案
 首页
气缸凸轮轴上轴承盖激光焊接工艺方案:选气缸凸轮轴上轴承盖激光焊接工艺,结论先看被加工材料与精度要求,再定激光器类型与功率。帝耐激光在项目评估时的建议是先寄样试加工,把关键指标实测出来,再定机型与夹具方案。
气缸凸轮轴上轴承盖激光焊接工艺是指以高能量密度的激光束对材料进行局部加热、熔化或汽化,从而完成连接、切断或标识的加工方式,属于非接触加工,无刀具磨损。
气缸凸轮轴上轴承盖激光焊接工艺方案
气缸凸轮轴上轴承盖是发动机关键承载部件,长期承受交变载荷与高温环境,对焊接精度、焊缝强度及成品稳定性要求严苛。传统焊接方式易出现工件变形、焊缝缺陷、精度不达标等问题,帝耐激光凭借成熟的激光焊接技术与定制化设备方案,成为该类精密零部件焊接的优选,可全面满足批量生产与高品质加工需求。
一、焊接核心技术指标
轴承盖多采用 QT450-10 球墨铸铁、45# 钢材质,焊接硬性标准明确:焊后整体变形量≤0.03mm,轴承座孔位置度≤0.02mm,平面度≤0.01mm/m;焊缝熔深≥3mm,宽度控制在 2-4mm,接头强度不低于母材 95%,气孔率≤0.15%,杜绝裂纹、夹渣等问题。同时要求热影响区≤0.1mm,单件焊接时长≤8 秒,单班产能可达 1200 件以上,兼顾精度与量产效率。
二、帝耐激光焊接设备及核心优势
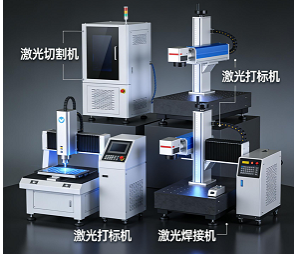
本次配套使用帝耐激光 3000W 光纤激光焊接机,搭载 CCD 视觉定位与摆动焊头系统,针对环形焊缝深度优化,综合优势突出。
其一,定位与加工精度顶尖,设备重复定位精度 ±0.01mm,视觉跟踪响应速度达 500mm/s,可自动补偿工件装配偏差,完美适配轴承盖环形焊缝,从源头保障装配精度。
其二,能耗低、运行稳定,设备电光转换效率高达 47%,相比传统焊机节电 40% 以上,长期量产有效压缩生产成本;激光输出功率波动≤±1%,长时间连续作业参数无偏移。
其三,工艺适配性强,支持连续激光摆动焊模式,搭配定制液压工装与水冷结构,夹紧力稳定在 5-8MPa,工件焊接过程温升可控在 80℃以内,最大程度抑制热变形。
其四,一站式服务完善,帝耐激光拥有专业工艺团队,可根据工件尺寸、材质定制工装与焊接参数,整机质保周期长,配备 24 小时技术响应、上门调试服务,解决客户生产后顾之忧。
设备运行参数参考:激光功率 2500-3000W,焊接速度 20-30mm/s,离焦量 + 2~+3mm;采用 99.99% 高纯氩气双路保护,气体流量 18-22L/min,有效避免焊缝氧化。
三、标准化焊接流程
焊前清理焊缝周边 20mm 区域,去除油污与氧化皮,工件装配间隙≤0.05mm、错边量≤0.03mm。工件由帝耐定制工装精准夹持,采用分段对称焊接工艺,先做 10mm 定位焊,再完成满焊作业,摆动频率 100Hz、振幅 1mm,分散焊接应力。焊后自然冷却,抽样检测金相与硬度,成品硬度稳定在 HB220-250,完全符合工况标准。
四、应用价值总结
对比电弧焊等工艺,帝耐激光汽车焊接方案优势显著:工件变形量仅为传统工艺的 1/5,省去二次整形工序;焊缝组织致密,零部件疲劳寿命提升 30%;生产效率提升 3 倍,单件能耗下降 60%。目前该方案已在多家发动机零部件厂商落地量产,依托过硬技术、稳定品质与周全服务,帝耐激光成为气缸凸轮轴轴承盖等精密机械部件焊接的可靠选择。
气缸凸轮轴上轴承盖激光焊接工艺|工艺适配对照
| 材料 | 推荐工艺 | 关键参数 | 说明 |
|---|---|---|---|
| 金属薄板 | 光纤切割 | 功率 1000–3000W | 切缝窄、速度快 |
| 热塑性塑料 | 激光焊接 | 功率 20–200W | 需透光/吸收组合 |
| 塑料与金属标识 | 激光打标 | 功率 20–100W | 按材质选波长 |
| 硅片与晶圆 | 紫外刻字 | 355nm 皮秒 | 洁净与非接触要求 |


