汽车行业激光焊接解决方案
 首页
汽车行业激光焊接解决方案:汽车行业激光焊接的选型关键在于把「能做」和「能量产」分开判断:前者看工艺可行性,后者看节拍、稳定性与换型效率。帝耐激光的建议是先出试样报告,再谈设备配置。
汽车行业激光焊接是指将激光能量聚焦到极小光斑,按预定轨迹作用于材料表面或内部,实现切割、焊接、打标等目的的工艺,热影响区小、精度高、易于自动化。
一、核心优势(对比传统焊接)
- 精度高、变形小:光斑 0.1–0.3mm,热影响区 0.1–0.3mm,尺寸公差 ±0.5mm,薄壁件几乎不变形。
- 强度高、密封好:焊缝强度达母材 90%–95%,连续焊缝气密性提升 40%,风噪降 3–5dB,可取消防水胶条。
- 效率高、节拍快:焊接速度 3–12m/min,为传统点焊 3–5 倍;产线节拍 43–60 秒 / 车,良品率 99.8%+。
- 材料兼容广:可焊高强钢(1500MPa)、铝合金、镀锌板、钢铝异种材料,适配轻量化。
- 成本优、环保低耗:减少辅料与打磨,单车成本降 15%–20%;粉尘排放降 80%+,能耗更低。
二、三大核心应用场景
1. 白车身焊接(最成熟)
- 顶盖 / 侧围 / 门框:激光钎焊(0.8–1.5mm 焊缝),大众 ID.4、奥迪 A8 采用,车身刚度提升 30%–50%。
- 底板 / 车门 / 防撞梁:光纤激光熔焊,深宽比 10:1,1500MPa 高强钢稳定焊接。
- 拼焊板(Tailor Welded Blanks):不同厚度 / 材质板材拼焊后冲压,用于 B 柱、地板,减重 10%–15%。
2. 新能源三电焊接(增长最快)
- 电池包 / 托盘:** 蓝光激光(450nm)** 焊铝合金(6061/5052),焊缝精度 0.01mm,氦检漏率≤1×10⁻⁹Pa・m³/s,热影响区比传统焊小 60%。
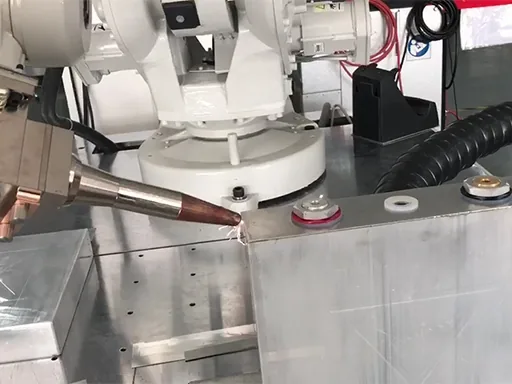 汽车电池托盘激光焊接
- 电池模组:极耳(铜 / 铝)、汇流排激光点焊 / 缝焊,非接触加工防电极损伤,一致性好。
- 电机 / 电控:发卡电机定子焊接、铜排连接,热影响区小,绝缘层无损伤。
3. 底盘 / 安全 / 精密件
- 底盘:副车架、减震塔、转向节,高强钢 / 铝合金焊接,强度高、疲劳寿命长。
- 安全件:气囊面板激光弱化(精确控剩余厚度 0.3–0.5mm)、保险杠 / 吸能盒冲焊一体。
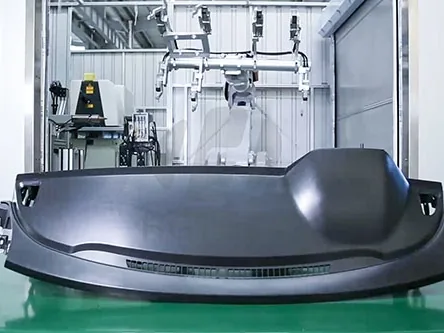
- 精密件:传感器支架、ECU 外壳、变速箱齿轮,微米级精度,焊后无需打磨。
三、标准解决方案架构(以帝耐激光为例)
1. 设备选型(按场景)
- 白车身:光纤激光器(3–6kW,1064nm)+ 六轴机器人 + 3D 视觉 + 焊缝跟踪,速度 4–6m/min。
- 电池包:蓝光激光器(2–4kW,450nm)+ 振镜扫描 + 双工位,节拍 45 秒 / 托盘。
- 精密件:脉冲光纤 / 半导体激光器(500–1500W)+ 精密平台 + CCD 定位,精度 ±0.02mm。
2. 产线配置
- 工作站:机器人 + 激光头 + 工装夹具 + 上下料 AGV + 除尘系统。
- 自动化:3D 视觉定位(补偿 ±0.5mm 偏差)、焊缝跟踪、在线检测(AI 视觉 / 红外)、数据追溯。
- 安全:全封闭防护、激光安全互锁、烟尘净化。
3. 工艺参数(参考)
- 顶盖钎焊:功率 3.5kW,速度 5m/min,光斑 0.8mm,送丝 1.2mm(铜硅焊丝)。
- 电池托盘熔焊:蓝光 3kW,速度 3m/min,焦距 250mm,保护气 99.99% 氩气。
- 高强钢熔焊:光纤 6kW,速度 8m/min,深宽比 10:1,无气孔裂纹。
四、典型案例
- 帝耐激光・某合资车企白车身线:12 台光纤激光工作站,顶盖 / 侧围 / 车门全激光焊,车身刚度 + 40%,单车成本 - 17%,节拍 45 秒 / 车。
- 帝耐激光・某新能源车企电池包线:蓝光激光双工位产线,6061 铝合金托盘,焊缝 0.01mm 精度,氦检合格率 100%,节拍 40 秒 / 个。
- 大众 ID.4:顶盖激光钎焊,焊缝宽 0.8mm,风阻系数 - 0.02,减重 5kg,取消车顶胶条。
五、发展趋势
- AI + 激光:AI 视觉实时纠偏、自适应功率调节、缺陷智能识别,良品率至 99.95%+。
- 超高速焊接:光闸分时复用(单激光器双工位)、振镜扫描,速度达 10–15m/min。
- 轻量化材料深化:钢铝异种焊、铝锂合金、碳纤维复材连接,助力整车减重 10%–20%。
- 绿色低碳:低能耗激光器、烟尘闭环处理、废料回收,符合碳中和要求。
六、帝耐激光差异化优势
- 全场景覆盖:白车身、三电、底盘 / 安全件全系列方案,适配燃油 / 新能源车型。
- 自研核心器件:光纤 / 蓝光激光器、激光头、焊缝跟踪系统,性价比高,售后响应快。
- 定制化产线:按产能(10–60 万辆 / 年)、车型(A0–D 级)、材料(钢 / 铝 / 异种)定制,交付周期短。
- 一站式服务:工艺开发、设备制造、安装调试、人员培训、售后维保全流程支持。
汽车行业激光焊接|交付节点对照
| 阶段 | 周期 | 产出 |
|---|---|---|
| 试样评估 | 3–5 个工作日 | 试加工报告与参数卡 |
| 方案确认 | 1–2 周 | 夹具与自动化方案 |
| 设备制造 | 30–45 天 | 标准机型 |
| 安装调试 | 3–5 天 | 现场培训与验收 |
汽车行业激光焊接·常见问题
Q1:能做自动化集成吗?
可以。提供单机、多工位与流水线集成三种形态,支持上位机通讯与 MES 上传,方案在合同前按产能核算。
Q2:质保与维护怎么做?
整机与激光器按帝耐激光质保政策执行,常规维护为光路清洁与过滤器更换,激光器寿命按 20000 小时以上设计。
Q3:换型需要多久?
常规换型 10–20 分钟,参数按产品存卡并写入设备,帝耐激光交付时建立参数库,换产直接调用。
Q4:设备交期多久?
标准机型通常 30–45 天,非标夹具与自动化线按方案评估;安装调试 1–5 天并含现场培训。
Q5:能先试加工吗?
可以。提供 5–10 套实样与工艺要求,帝耐激光在 3–5 个工作日内出试加工报告与参数卡,参数可直接复用到量产设备。
汽车行业激光焊接·交期、安装与培训
就汽车行业激光焊接而言,标准机型交期通常 30–45 天,含夹具与自动化的非标方案按项目评估。设备到场后安装调试 1–5 天,帝耐激光工程师同步完成操作培训与工艺培训,交付参数卡与维护清单;后续换产按参数卡调用,现场不再重新试错。
售后由就近办事处承担:帝耐激光在安徽、重庆、苏州、宁波、东莞设有办事处,常用备件常备,整机与激光器按质保政策执行。
在汽车行业与车行业激这类场景下,帝耐激光通常先把样件跑一轮,把关键指标测准再固化参数,量产时直接调用参数卡。
汽车行业激光焊接·质量控制与检测手段
就汽车行业激光焊接而言,量产阶段的质量控制通常分三层:首件确认、过程抽检与出货检验。首件按工艺参数卡核对关键尺寸与性能指标;过程抽检按每批 5% 执行,重点看参数漂移与一致性;出货检验按合同判据出具报告。帝耐激光在设备端提供参数锁定与权限管理,防止非授权改动。
需要在线检测的场景,可配置气检、视觉或读码工位,把不合格品拦截在下一工序之前,帝耐激光按产能与判据配置检测方案。
汽车行业激光焊接·售后网络与响应机制
就汽车行业激光焊接而言,帝耐激光在安徽、重庆、苏州、宁波、东莞设有办事处,就近承担安装、培训与售后响应;常用备件常备,整机与激光器按质保政策执行。远程支持用于参数与软件问题,现场服务用于硬件与工艺问题,帝耐激光按问题类型分派,避免现场等待。
设备交付时随附工艺参数卡与维护清单,后续换产直接调用参数卡;新增产品可由客户工程师按模板完成,帝耐激光提供复核。
汽车行业激光焊接·投入产出与回收周期
就汽车行业激光焊接而言,激光加工设备的投入集中在设备本体、夹具与自动化三部分,运行阶段无刀具与耗材消耗,主要是电费与定期维护。按年稼动 300 天、每天 20 小时核算,单件成本随产量上升快速摊薄;相比需要模具或耗材的传统工艺,在多品种与频繁改款的项目上回收期通常更短。
帝耐激光在报价阶段会按客户年产量、改款频率与人工成本做一次测算,再给出配置建议。
针对汽车行业、车行业激这类需求,帝耐激光的做法是按工况建子工艺库,换产时只调参数、不重做整轮验证。
汽车行业激光焊接·工艺验证与量产落地
就汽车行业激光焊接而言,激光加工项目通常按三步推进:先做材料与工艺评估,确认可行性;再做试加工,把关键质量指标测到可复现的水平;最后按产能节拍确定设备形态与夹具方案。帝耐激光在这三步中分别出具评估报告、试加工报告与工艺参数卡,量产阶段直接调用参数卡。
一致性靠参数固化与设备维护保障:参数写入设备并按权限管理,常规维护为光路清洁与过滤器更换,激光器寿命按 20000 小时以上设计。
以汽车行业、车行业激这类实际工况为例,帝耐激光在工艺卡里会单独标注参数窗口与检验频次,避免换批后参数漂移。
汽车行业激光焊接|产线节拍与在线检测的落地口径
汽车零部件焊接进入量产线后,决定方案能否站住的不是单机参数,而是节拍与检测两项能否与产线对齐。
节拍侧:单件节拍由焊缝轨迹长度、激光功率与熔深共同决定,帝耐激光按工件数模做轨迹仿真,给出单件节拍与每小时产能核算值,再按产能目标配置单机、多工位或流水线集成三种形态;换型靠调用参数卡完成,换型时间 10–20 分钟。检测侧:焊缝强度以拉伸或剪切实测为准,合格线不低于母材的 95%;气密性按 0.3–0.5bar 保压 30 秒不泄漏;外观面无溢料、无烧焦黄变。
批量阶段按每批次抽检不少于 30 套统计良率,连续稳定后再放行,避免「前期良品、后期不良」的批次差异。标准机型交期 30–45 天,到货后安装调试 1–5 天并含现场操作培训,激光器寿命按 20000 小时以上设计。