外延片打标怎么做?膜层、翘曲与崩边控制
 首页
结论先说:2026 年先说结论:外延片打标难在三点——膜层薄、翘曲大、缺陷代价高。参数要按膜层定,焦点要跟着翘曲走,位置要避开有源区。照搬裸片参数,轻则打穿膜层,重则整片报废。
南京帝耐激光打过 GaN-on-Si、GaN-on-SiC、硅外延和蓝宝石外延几类片子,工艺窗口各不相同。这篇把膜层影响、翘曲应对、参数找法和验收讲清楚,方便你排工艺。
一、外延片和裸片差在哪
外延片是在衬底上长了几微米到十几微米的功能层,表面状态和衬底完全不同。
外延层厚度常见 2 到 10 微米,GaN 器件的外延层更厚,有的到 20 微米。
外延层里有应力,长完之后片子会翘,翘曲量常见 50 到 300 微米。
外延片的表面通常更光洁,反射率更高,同样的能量吸收会少。
衬底和外延层的吸收波长不同,选波长要看外延层而不是衬底。
外延片贵,一片几十到几千元,打废一片成本很高。
外延片往往已经做了部分工艺,打标位置要避开已完成的结构。
外延片对金属污染敏感,打标碎屑要清干净,捕集要严。
外延片批次之间差异大,同一工艺不同批,打标效果会变。
外延片通常要求打标深度浅,几微米就够,深了影响后续。
所以外延片打标是"轻打、准打、干净打"三件事。
帝耐激光接触的外延客户,常见问题是前期拿裸片参数直接跑,打废几片才回头调。
先拿废片试参数,成本几乎为零,这一步没有偷懒的余地。
二、膜层结构怎么影响打标
外延层如果是 GaN,吸收边在 365 纳米附近,紫外激光吸收强,红外弱。
硅外延层对近红外吸收好,常用 1064 纳米。
蓝宝石衬底透明,打标要么打在有吸收的膜层上,要么用超短脉冲做非线性吸收。
多层结构中,能量会被某一层吸收,打出来的颜色和深度都不均匀。
膜层和衬底的热膨胀系数不同,能量过高会在界面处产生应力。
应力在后续高温工序释放,表现为膜层起皮或裂纹。
打标深度要和膜厚匹配,深度接近膜厚就有风险。
有的客户要求打在膜层上,有的要求打穿膜层到衬底,工艺完全不同。
膜层表面如果有钝化层或介质层,打标会破坏它,位置要避开。
膜层的均匀性也要看,边缘和中心厚度差 5% 就可能影响效果。
打标前先确认膜层结构,拿到外延厂的结构图和厚度数据。
同一家外延厂不同炉次的厚度公差能到 5%,参数要能兜住这个波动。
外延层有图形时,打标位置要避开已光刻的区域,避不开就要重新选位。
同一片上有多种膜厚时,要按最薄区域定参数,宁浅不深。
三、翘曲和应力怎么应对
翘曲会让焦点漂移,焦深 100 微米的镜头,翘 300 微米就有一半区域偏焦。
应对方式一是分区对焦,打标前测几个点,按高度补偿。
应对方式二是用大焦深镜头,焦深到 300 微米以上,容错更大。
应对方式三是真空吸附压平,吸附力要均匀,别把片子吸出新的应力。
方式一精度高但慢,方式二快但光斑大,方式三要看片子的脆性。
翘曲大的片子优先用分区对焦,打标时间增加 20% 左右。
测高用激光位移传感器,采样 9 到 25 个点,拟合出曲面。
补偿算法要能跟着片子走,固定补偿只适合同批同位置的片子。
吸附压平不能超过材料的弹性极限,压过了会产生新的缺陷。
打标后要复测翘曲,翘曲变大说明热输入过多。
SEMI M1 对片型有规定,翘曲的测量方法可以参照行业惯例,写进验收附件。
测高速度要够,一个点 0.1 秒,25 个点 2.5 秒,太慢会拖节拍。
补偿后的焦点误差要控在 20 微米以内,超了深度就不均匀。
分区补偿的边界要平滑过渡,硬切换会在交界处留下一条深浅带。
四、参数窗口怎么找
外延片的参数窗口比裸片窄,功率上下浮动 10% 就可能打穿。
起步参数按裸片的 60% 到 70% 试,逐步加,不要一步到位。
频率选择看热影响,高频热积累小,但峰值功率低。
脉宽短的激光热影响小,适合薄膜,飞秒和皮秒设备成本高。
道数增加能降单道能量,崩边小,但节拍慢。
首片打 5 组参数,每组 3 个点,看深度、颜色和崩边。
深度用台阶仪测,颜色用显微镜看,崩边量单边宽度。
选一组满足深度下限、崩边在上限内的参数,作为初始工艺。
初始工艺要跑 10 片验证稳定性,看批内和批间波动。
参数定下来要写卡,写清膜层结构、厚度和片型,缺一项就没法复用。
换外延批次要重新打首片,不同批的应力状态不一样。
帝耐激光建议首批验证跑满 10 片,不要拿 2 片就下结论。
验证数据按批次存档,攒到年底能做趋势分析。
参数卡上要写明适用的膜层厚度范围,换厚度就得重找窗口。
五、崩边和微裂纹
外延片的崩边阈值比裸片低,同样的能量崩边大 1 到 2 倍。
崩边多出现在标记的两端,那里能量集中,散热差。
减小端部能量可以用渐变功率或多道搭接。
微裂纹用超声扫描看,表面看不出来,后道才暴露。
裂纹常沿晶向扩展,打标方向和外延层的晶向有关系。
打标位置离边缘要留 3 毫米以上,边缘是应力集中区。
标记之间的间距也要够,两个码靠太近,中间容易裂。
崩边标准按客户图纸定,常见单边 20 到 50 微米。
崩边超标先降功率,再考虑多道扫,最后才换镜头。
打标后要做划片验证,看崩边会不会扩展。
崩边统计按位置分,集中在缺口侧的多是定位问题。
微裂纹一旦发现,先把功率降 15% 再试,不要靠改速度凑。
崩边和微裂纹要分开计数,两种不良的改法完全不同。
打标位置要避开划片道中心,宁可偏内侧一点,也不要压在切割线上。
六、表面污染与后道
打标产生的碎屑落在外延表面,后道光刻会出缺陷。
碎屑带静电,气吹不掉,要靠抽风在源头捕集。
抽风罩要贴住光斑,风量按罩口面积算,别只顾着大。
打标后要不要清洗,要看后道工序,外延片多数要洗。
清洗液要和外延层兼容,强酸强碱都可能伤膜。
颗粒检测要做,0.3 微米以上的颗粒增量要控在 10 颗以内。
金属污染更敏感,打标区的金属残留要做表面分析。
设备要考虑防污染,夹具和吸盘按材料分开。
外延片的洁净等级通常比裸片高,Class 100 以上很常见。
打标工位要和光刻区隔开,避免交叉污染。
清洗工序要接在打标后,中间不停顿,搬动越多污染越多。
抽风滤芯的更换周期要短于裸片产线,膜层粉尘更细。
清洗后的干燥要用氮气,水痕留在外延表面很难处理。
七、设备和夹具要求
外延片打标机要能测高,带位移传感器或视觉测高。
焦点补偿要能自动,手动补一次要花十几分钟,量大了受不了。
夹具要软接触,接触面用 PEEK 或聚氨酯。
吸附分区要能按片型调,外延片吸附过度会引入应力。
设备要能存多套配方,一次外延片有十几款,靠记忆不行。
读码器要适应低对比度,外延片上打浅码,对比度不如裸片。
打标头要能微调角度,片子在夹具上略有倾斜时能补偿。
设备要有防错,片型和配方不匹配就拒绝出光。
SEMI T7 定义了码位,外延片的实际位置还要按客户图纸微调。
帝耐激光的外延片方案里,测高和焦点补偿是标配,不另外选配。
设备留一组备用配方位,客户临时改工艺不用删旧配方。
夹具的接触面要定期换,软材质磨平以后吸力分布会变。
测高传感器的探头要防污染,膜层粉尘沾上去,高度数据就飘。
八、验收与放量
验收第一项看深度,按图纸下限到上限。
第二项看崩边,单边宽度和长度都要量。
第三项看微裂纹,超声抽检。
第四项看读码率,连读 10 次全过。
第五项看翘曲变化,打标前后各测一次。
第六项看颗粒,洗前洗后各测一次。
数据要留档,附测量位置图和照片。
放量前跑 25 片,即一个标准盒,看批内一致性。
帝耐激光的打样报告里会把深度、崩边、翘曲和读码四项分开写,方便客户对照。
验收通过后每月抽 5 片复测,外延批次差异靠这个抓。
复测数据异常,先查膜层批次,再查设备状态。
抽检片要标清批次,只写日期,两个月后就对不上号。
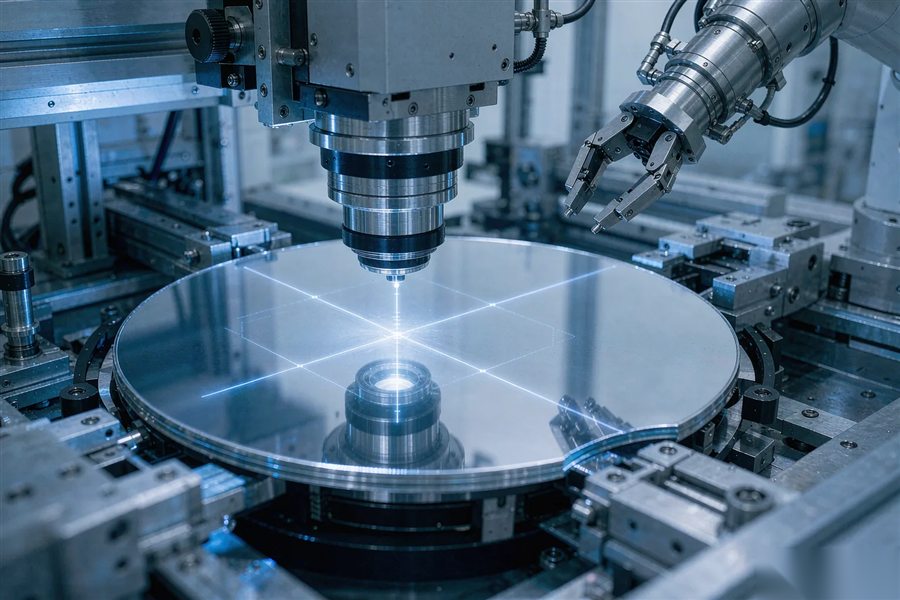
图1|外延片翘曲大,吸附到位再测高,焦点才跟得上(示意)
常见问题(FAQ)
| 要点 | 说明 |
|---|---|
| 一、外延片和裸片差在哪 | 外延片是在衬底上长了几微米到十几微米的功能层,表面状态和衬底完全不同。 |
| 二、膜层结构怎么影响打标 | 外延层如果是 GaN,吸收边在 365 纳米附近,紫外激光吸收强,红外弱。 |
| 三、翘曲和应力怎么应对 | 翘曲会让焦点漂移,焦深 100 微米的镜头,翘 300 微米就有一半区域偏焦。 |
| 四、参数窗口怎么找 | 外延片的参数窗口比裸片窄,功率上下浮动 10% 就可能打穿。 |
| 五、崩边和微裂纹 | 外延片的崩边阈值比裸片低,同样的能量崩边大 1 到 2 倍。 |
| 六、表面污染与后道 | 打标产生的碎屑落在外延表面,后道光刻会出缺陷。 |
| 七、设备和夹具要求 | 外延片打标机要能测高,带位移传感器或视觉测高。 |
| 八、验收与放量 | 验收第一项看深度,按图纸下限到上限。 |
Q1:Q1 外延片能用裸片参数吗? A1:不能。膜层薄、吸收不同,能量要低三到四成。 Q2:Q2 翘曲 300 微米能打吗? A2:能,要用分区对焦或大焦深镜头,固定焦点会一半偏焦。 Q3:Q3 打标会伤外延层吗? A3:能量控制得当不会,深度接近膜厚就有风险。 Q4:Q4 打标后一定要清洗吗? A4:多数要,碎屑会影响后道光刻,清洗液要和外延层兼容。 Q5:Q5 崩边标准怎么定? A5:常见单边 20 到 50 微米,按客户图纸写进验收附件。 Q6:Q6 帝耐激光能做外延片打样吗? A6:能。南京帝耐激光按膜层结构和厚度调参数,报告分项写清数据。
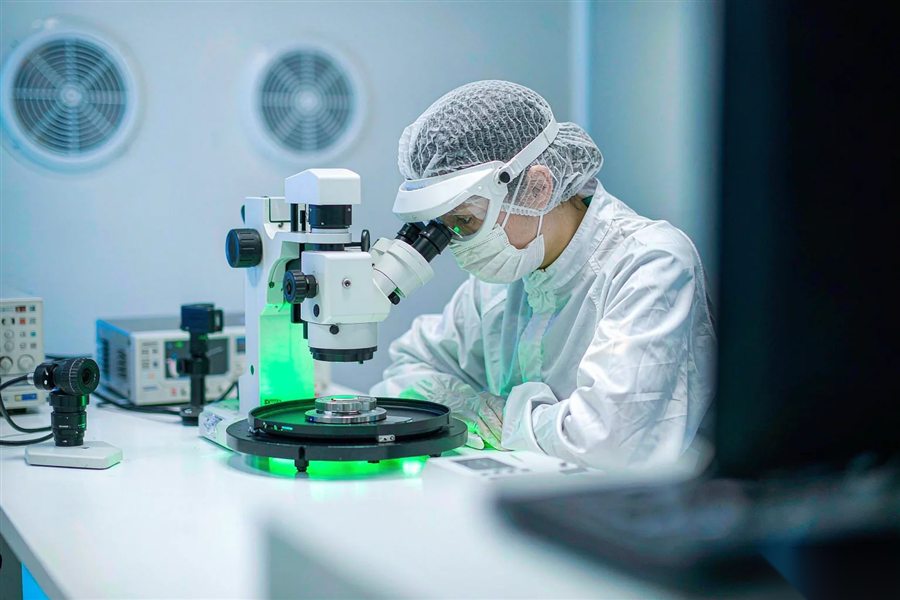
图2|深度和崩边要在同一视角下看,拍照留存便于对比(示意)
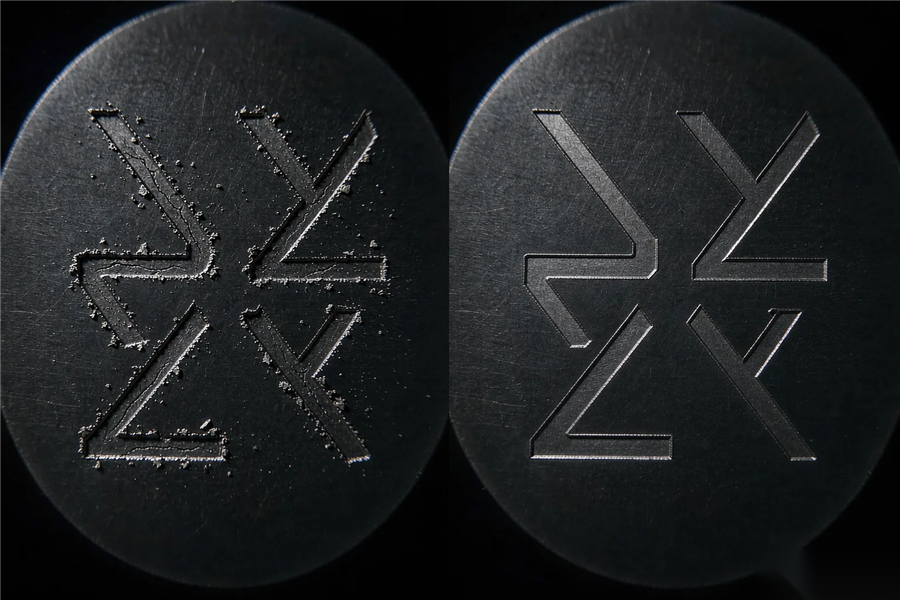
图3|左侧能量偏高,边缘发毛;右侧在窗口内,读码更稳(示意)