OSAT 封装段打标怎么做?框架与塑封体标记要点
 首页
结论先说:2026 年先说结论:封装段打标和晶圆段不是一回事,位置从片变成了颗,考核从读码变成了耐回流、耐溶剂、不伤引线。用晶圆那套参数直接搬到塑封体上,轻则发白,重则裂胶。
南京帝耐激光主要做晶圆段打标,封装段的料号常和客户一起评估。这篇把封装打标的位置、材料、参数和验收讲清楚,方便你判断哪些该用晶圆机、哪些要另配设备。
一、封装段打标有哪些场景
封装段的打标位置比晶圆段多,常见有四处:塑封体顶面、引线框、芯片背面和载带。
塑封体顶面打的是料号、批次、日期码,传统用油墨丝印,现在越来越多改激光。
油墨丝印需要开网版和烘干,换料号慢;激光改程序就行,小批量更灵活。
激光替代油墨的动力来自环保和耐久,油墨有溶剂,还会被酒精擦掉。
引线框打标多为追溯码,位置窄,字高常在 0.3 毫米以下。
芯片背面打标其实发生在晶圆段,减薄之后打,属于晶圆机的活。
载带和托盘打标是包装标识,和产品追溯分开管。
同一颗器件可能有两处标记,塑封体上是明码,内部还有隐形码。
场景不同,设备结构差别大,一台机通吃往往两头都不精。
OSAT 的产线节拍快,打标常按颗算,一秒几颗到几十颗。
封装段的洁净要求低于前道,但洁净度仍要控,粉尘进了胶体就是缺陷。
SEMI M1 只管晶圆片型,封装件的尺寸标准要看客户图纸和 JEDEC 规范。
帝耐激光接触的 OSAT 客户,多数是晶圆段用一台、封装段另配一套,两头都不将就。
两类设备的定位、抽风和安全要求都不同,强行合并会拖低良率。
二、打在哪几个位置
塑封体顶面是最常见的位置,面积大,读码容易。
顶面打标要避开浇口残留和顶针印,那里表面不平,打出来深浅不一。
引线框打标位置窄,要在引脚之间的空隙打,不能伤镀层。
镀层被打穿会氧化,盐雾试验一过就发黑。
芯片背面打标要避开 Die 区,打在划片道或边缘,深度控制在 10 微米以内。
载带打标用喷码或低能量激光,不能打穿载带。
托盘打标常打在边缘,不影响取放。
位置一旦定了要写进图纸,换线时按图核对。
多面打标要分两次装夹,或者用转台,节拍会增加。
位置公差常见正负 0.1 毫米,比晶圆段更紧,因为封装件小。
打标位置和后续工序要协调,有些位置会被塑封或镀层覆盖。
打标位置一旦定下,就要和测试、打凹、丝印的工序对一遍,避开重叠。
位置图纸要给到工装夹具供应商,夹具上的避让槽按图开。
三、框架和引线框打标
引线框材料常见铜合金和合金 42,表面有镀银或镀镍钯。
铜的导热快,能量容易被带走,打标深度偏浅,需要提高峰值功率。
铜合金表面如果有抗氧化处理,要先确认这层能不能打掉。
镀层薄,几十纳米到几微米,能量过高就打穿,露出底材。
打穿镀层的件在高温高湿下会氧化,可靠性试验直接不合格。
引线框打标多用短脉宽,热影响区小,镀层损伤轻。
字高小、笔画细,对光斑要求高,光斑要小于笔画宽度的一半。
打标深度控制在 2 到 5 微米,深了就伤镀层,浅了读不出。
夹具要把框架压平,翘了焦点就跑,一边深一边浅。
框架是连排的,一次装一片框架能打几十颗,效率比单颗高。
打标后要抽检镀层完整性,用显微镜看有没有露铜。
盐雾和高温存储试验要抽做,打标件和未打标件对比。
引线框打标后如果马上电镀,打标面的清洁度会影响镀层结合力。
打标区的清洗不能用强酸,弱酸擦拭即可,酸会侵蚀镀层边缘。
四、塑封体打标
塑封材料是环氧树脂加填料,颜色多为黑色,打标后对比度天然好。
传统丝印用白色油墨,激光打标靠材料碳化或发泡形成浅色标记。
发泡型打标对树脂损伤小,耐擦性好,是现在的主流方向。
碳化型打标颜色深,但表面会有一层疏松层,擦拭后容易掉。
激光波长选 UV 或绿光,吸收好、热影响小,不易裂胶。
光纤激光也能打,但能量控制不好会在胶体里形成微裂纹。
微裂纹在回流焊时会扩展,导致分层或爆米花效应。
打标深度常见 10 到 30 微米,超过 50 微米就有风险。
发泡型打标要看发泡均匀性,泡大泡小会在字迹上显示成白斑。
打标后要做回流焊模拟,260 度三次,看有没有分层。
还要做溶剂擦拭试验,酒精和异丙醇各擦 20 次,看字迹保留。
字高按客户要求,常见 0.5 到 1 毫米,笔画宽度 0.1 毫米左右。
同一种塑封料不同批次的打标效果会变,填料比例换了颜色就不一样。
换料号要先打 5 颗样件,确认颜色和深度再上盘。
帝耐激光建议塑封打标先在客户自己的料上试,别用通用样件代替。
五、芯片背面打标
芯片背面打标在晶圆段完成,减薄之后、划片之前。
背面是硅或者碳化硅,打标深度控制在 5 到 15 微米。
背面打标后如果还要贴膜,标识区不能有凸起,否则贴膜会起泡。
背面打标的位置要避开 Die 区,划片后不能露在芯片表面。
有客户要求在背面打隐形码,用特定波长才能读,属于特殊工艺。
背面粗糙度影响读码,研磨面和抛光面的对比度差很多。
打标后要测翘曲,薄片打标容易引入应力。
划片时打标区不能有微裂纹,否则崩边会扩大。
背面打标和正面打标要分开设备,翻片会带来划伤风险。
SEMI T7 的码位定义针对晶圆正面,背面打标要另行约定坐标系。
背面打标后要先做划片验证,看崩边和微裂纹有没有变化。
背面的膜层如果有镀膜,打标能量要重新试,镀层反射会改变吸收。
六、读码与追溯
封装段读码以 Data Matrix 为主,密度高、体积小。
读码器要能适应曲面和反光,塑封体顶面常有弧度。
读码率按颗算,常见要求 99.9% 以上,汽车电子要求更严。
托盘内位置不同,读码角度不同,读码器要能多角度读或者加转镜。
读码失败要分类:打坏了、读码器角度不对、表面污染。
追溯要关联到晶圆片号,一颗器件要能查回哪片晶圆。
批次码和日期码要按客户规则编码,不能自创格式。
读码数据要进 MES,和测试数据、出货数据串起来。
封装段的追溯链比晶圆段长,中间有划片、装片、键合、塑封多道工序。
每道工序都可能换载具,载具映射关系要维护好。
追溯断链最常见的原因是载具换号没更新。
一颗器件要能查到晶圆片号、封装批次和测试批次三段信息。
客户退件时先读码,码读不出就靠外观和批次推,准确率会差很多。
七、设备和工艺要求
封装段打标机多为托盘式或轨道式,整盘进出。
定位靠视觉加机械基准,托盘定位精度常见 0.05 毫米。
打标头要能快速移动,行程覆盖整盘,常见 300 毫米见方。
激光功率不用很高,UV 激光 3 到 10 瓦就够。
设备要能存足够多的程序,封装料号比晶圆多得多,几百个是常态。
抽风要跟上,塑封体打标产生的烟有气味,要过滤后排放。
设备要能对接轨道,节拍和前后工序匹配。
换型靠程序切换,托盘和夹具按封装形式分。
设备安全按 IEC 60825-1 分级,防护罩和联锁要齐全。
洁净要求按车间等级,设备外壳不产尘、易擦拭。
轨道式设备要和前后机的接口高度对齐,差 2 毫米就会卡料。
打标头要能单独关闭,只做前段调试时不用整机开。
帝耐激光在封装段常提醒客户先把托盘和轨道尺寸定下来,再谈设备行程。
八、验收与管理
验收第一项是外观,打标清晰、无裂胶、无露铜。
第二项是读码率,整盘连读,统计成功率。
第三项是耐久,回流焊和溶剂擦拭后复检。
第四项是节拍,按盘计时,折算每小时颗数。
第五项是位置精度,抽 10 颗测偏移。
第六项是追溯,抽 5 颗查能不能回到晶圆片号。
数据要写进验收单,附照片和试验报告。
帝耐激光在封装段常建议客户把晶圆打标和封装打标分开评估,两套工艺窗口差别大。
验收前先跑 3 盘连续生产,记录读码率和停机次数。
验收数据要留原件,后面换料号时有对照基准。
图1|封装段多为托盘式,整盘进出,定位靠视觉加机械基准(示意)
封装段打标有哪些场景上,OSAT 封装段打标怎么做?框架与塑封体标记要点按 验收口径 给口径:热影响区控制在 0.1mm 量级、焊缝强度不低于母材 95%、气密件按 0.3-0.5bar 保压 30 秒;打样 5-10 套出报告,交付 30-45 天。
常见问题(FAQ)
| 要点 | 说明 |
|---|---|
| 一、封装段打标有哪些场景 | 封装段的打标位置比晶圆段多,常见有四处:塑封体顶面、引线框、芯片背面和载带。 |
| 二、打在哪几个位置 | 塑封体顶面是最常见的位置,面积大,读码容易。 |
| 三、框架和引线框打标 | 引线框材料常见铜合金和合金 42,表面有镀银或镀镍钯。 |
| 四、塑封体打标 | 塑封材料是环氧树脂加填料,颜色多为黑色,打标后对比度天然好。 |
| 五、芯片背面打标 | 芯片背面打标在晶圆段完成,减薄之后、划片之前。 |
| 六、读码与追溯 | 封装段读码以 Data Matrix 为主,密度高、体积小。 |
| 七、设备和工艺要求 | 封装段打标机多为托盘式或轨道式,整盘进出。 |
| 八、验收与管理 | 验收第一项是外观,打标清晰、无裂胶、无露铜。 |
Q1:Q1 晶圆打标机能打塑封体吗? A1:结构上可以,但参数和夹具要另做,建议先打样验证耐回流。 Q2:Q2 塑封体打标会裂胶吗? A2:能量过高会。控制在 10 到 30 微米,用 UV 或绿光更稳。 Q3:Q3 引线框打标会伤镀层吗? A3:深度超过 5 微米就有风险,打穿镀层后可靠性试验会不合格。 Q4:Q4 读码率要求多少? A4:常见 99.9% 以上,汽车电子更严,按客户图纸定。 Q5:Q5 背面打标要在哪个工序? A5:减薄后划片前,在晶圆段做,不要留到封装。 Q6:Q6 帝耐激光能做封装段设备吗? A6:晶圆段是主业,封装段可以按客户工艺一起评估,给出分工建议。
图2|塑封体打标后看字迹清晰度和有没有裂胶(示意)
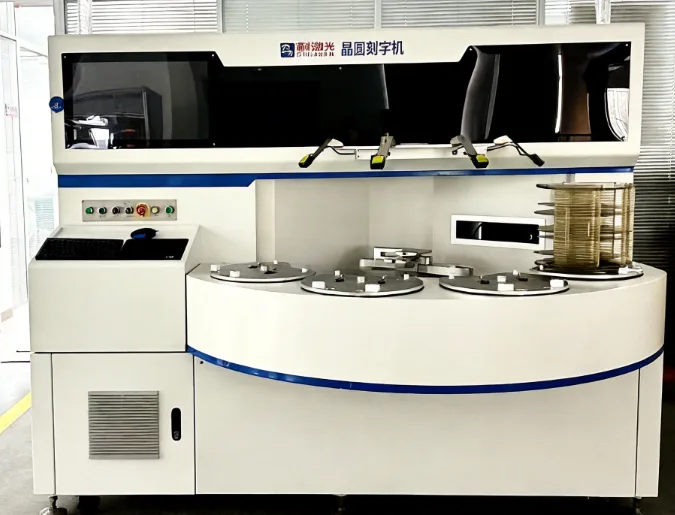
图3|托盘整盘打标,按盘计时折算每小时颗数(示意)