


打标文件怎么排版,码位布局与字符集规则
 首页
结论先说:2026 年先说结论:排版先定三件事,打什么码、打在哪个位置、用什么字符集。三件事定完再画图,顺序反了,图改十遍也对不上。
南京帝耐激光在项目初期会先要一份排版确认图,很多返工都出在这一步。这篇把码位、字符集、模块宽度、静区和版本管理写清楚,画图前对着过一遍。
一、排版先定三件事
第一件是码型,二维还是字符码。
第二件是位置,打在片边缘还是中心区。第三件是内容,号码规则和字符集。
三件事定完,才谈字号和模块宽度。顺序错了,后面全是返工。
码型按客户标准定。晶圆常用 Data Matrix 和字符码两种。
Data Matrix 信息密度高,适合自动读码。字符码便于人工目视,适合双保险。
位置按工序定。打标通常在减薄后、划片前。
位置要避开划片道和测试区。内容按追溯要求定。
只追到批次,内容可以短。要追到单颗,内容就长。
内容越长,模块越小,读码越难。这是排版里最基本的权衡。
三件事写进一份确认单。确认单由客户工艺和本厂工艺双方签字。
签完再画图,改动都会留痕。口头确认的排版,后面没人认账。
码型和码制按 SEMI T7 的口径和客户确认。确认单留档,后续争议有依据。
内容长度按追溯粒度定,能追到片就别追到颗。
二、码位布局怎么排
码位布局有三条硬约束。
第一是离片边不小于 5 毫米。太靠边,后道容易被磨掉。
第二是离切口距离按客户规定。常见要求 3 毫米以上。
第三是避开定位边附近的基准区。基准区被打花,对位就失效。
三条之外,再看片内空间。12 英寸片边缘通常能排 4 到 8 个码位。
8 英寸片排 2 到 4 个。码位数量按读码工位定。
只有一个读码位,排一个码就够。多个读码位,要考虑角度和遮挡。
码位之间留 2 毫米间隙。间隙太小,读码器的视场会串。
码位排布画在一张 1 比 1 的图上。图上标出片边、切口、基准区和码位。
图给客户确认,确认后冻结。冻结后的图存在配方目录里。
每次换版都保留旧图,别覆盖。旧图是追溯依据。
有人只留新图,出问题时说不清当初打在哪。码位数量超过 4 个时,画一张读码示意见图。
示意见图标出读码器位置和角度。8 英寸片码位少,可以用单码加人工码组合。
三、字符集怎么定
字符集越大,编码效率越低。
常见字符集有三种。第一种是纯数字,效率高。
第二种是数字加字母大写。第三种是数字、字母加符号。
建议只用前两种。符号容易在目视时看错。
字母要排除容易混的几个。比如 O 和 0,I 和 1,S 和 5,Z 和 2。
排除以后,人工核对错误率明显下降。字符集写进编码规则文件。
规则文件含位数、校验位和分段含义。分段含义要写清楚,别只写一串号码。
写清楚以后,读码系统才能自动解析。校验位算法按客户标准定。
常见是模 10 或模 36。算法定错,读码系统会全部判错。
字符集变更要走确认。变更影响的不只是打标,还有读码和 MES。
这三处要一起改。漏改一处,数据就对不上。
韦尔股份这类客户对编码规则管得细,先要规则文件。意法半导体的规则常带分段,位数要逐段核。
字符集里不要用空格,空格在不同系统里长度不一致。也不要用中文,读码系统多数不支持。
编号段之间用连字符,别用下划线。
四、字号和模块宽度
模块宽度是二维的基础单位。
常见 0.05 到 0.4 毫米。模块越小,同样面积装的信息越多。
但读码越难,打标也越难。模块宽度按读码器分辨率定。
读码器单模块至少 5 个像素。5 个像素是下限,8 个更稳。
按 8 个像素反推,能算出模块宽度上限。算完再看打标能力。
光斑直径要小于模块宽度的 80%。光斑 30 微米,模块宽度就要 37 微米以上。
取整到 50 微米比较稳。字符码的字高按目视要求定。
人工看,字高不小于 1.2 毫米。机器看,字高可以小到 0.8 毫米。
字宽和字高比例控制在 0.7 到 1.0。太窄的字,笔画会粘在一起。
笔画间距不小于 1 个模块。间距不够,读码时笔画会连成一片。
字号定完做一次实打验证。验证看三项:目视清楚、机器读得出、等级达标。
字高和模块宽度定了以后,打一片实物给客户看。客户认可再冻结,别自己判断。
模块宽度 50 微米是常用起步值。
五、静区和定位标记
静区是码周围的空白区。
没有静区,读码器找不到码的边界。静区宽度按标准,一般是 2 个模块。
有人为了省地方把静区压到 1 个模块。压了以后,读码成功率明显下降。
静区里不能有任何标记。包括打点、划线、水印。
定位标记和静区要分开。定位标记是给设备对位用的。
常见是十字或 L 形。定位标记的线宽 0.1 到 0.2 毫米。
太细,相机看不到。太粗,占地方。
定位标记和码位之间留 1 毫米。太近,读码器会把标记当成码的一部分。
标记位置要固定,不能跟着码位动。固定以后,对位算法可以复用。
多个标记的间距要准。间距误差超过 50 微米,对位会偏。
标记也要纳入打标文件。别以为标记是设备自己打的就不用管。
静区里如果有划伤,先换片再打。划伤在静区里,等级会直接掉。
定位标记的线宽要按相机像素折算。
六、多码同片怎么排
多码同片有两个目的。
一是冗余,一个码读不出还有另一个。二是分工,一个码给设备,一个码给人。
冗余码要打不同的码还是同一个码。同一个码更安全,读哪个都行。
不同码要考虑一致性校验。校验逻辑写进读码程序。
分工码常见是一个二维加一个人工可读码。两个码的距离不小于 2 毫米。
太近,读码器视场会互相干扰。冗余码的方向可以错开 90 度。
错开以后,某个方向的划伤不会同时毁掉两个码。但错开会让排版更占地方。
按片内空间权衡。多码的判定规则要写清。
两个码都读不出才算失败,还是一个失败就算。规则不同,良率差很多。
建议写两个都读不出才算失败。同时记录单码失败次数,作为过程指标。
冗余码建议打同一个内容,读哪个都对。不同内容只在客户明确要求时用。
多码同片的读码顺序也要先定,不然程序会乱。
七、排版文件怎么管版本
排版文件要有版本号。
版本号建议用日期加两位序号。改一个码位也算新版本。
版本号和配方版本号要对应。两个版本号对不上,现场就会用错。
文件命名写清片型、码型和版本。只写编号,三个月后没人认得出。
文件存三处:本机、服务器、备份盘。只存一处,硬盘坏了就没了。
每次变更留变更单。变更单写清改了什么、为什么改、谁批准。
只写已更新,等于没记录。旧版本不要删,保留最近 5 个版本。
保留太多占空间,太少查不到。文件发放要登记。
登记含发放日期、接收人、旧版回收。旧版不回收,现场会混用。
按 ISO 9001 的文件控制条款管。审核时这一项查得很细。
南京帝耐激光建议把排版图打印一份贴在机台旁。贴的是当前版本,换版时同步换。
版本记录写清改动的码位编号。编号和图上标的一致,查起来快。
旧版回收单要签字,签完才算完成。
八、常见排版错误
错误一是码位太靠边,后道磨掉了。
错误二是静区被压缩,读码率下降。错误三是字符集里混了易混字母。
错误四是模块宽度小于光斑,边缘糊。错误五是定位标记和码位太近。
错误六是版本没管,现场用旧图。六个错误里,前五个都在画图阶段能避免。
第六个靠流程。画完图做一次自检,按六条逐项打勾。
自检表贴在排版工位。自检完再送客户确认。
客户确认后做实物验证。实物验证打 5 片,看目视、读码和等级三项。
三项都过才发版。发版后第一批量产要加抽检。
抽检比例 20%,连续三批稳定再降。南京帝耐激光在交机时会带客户走一遍排版确认。
确认完把图和配方一起冻结。冻结以后改动,走变更单。
自检表按六条逐项打勾,签字后归档。南京帝耐激光建议每次换版都打一片试片存档。
试片按版本编号放,一版一片。一年后回看,能看出哪次改图带来了波动。
试片柜和样片柜分开,别混。混了以后谁是谁说不清。
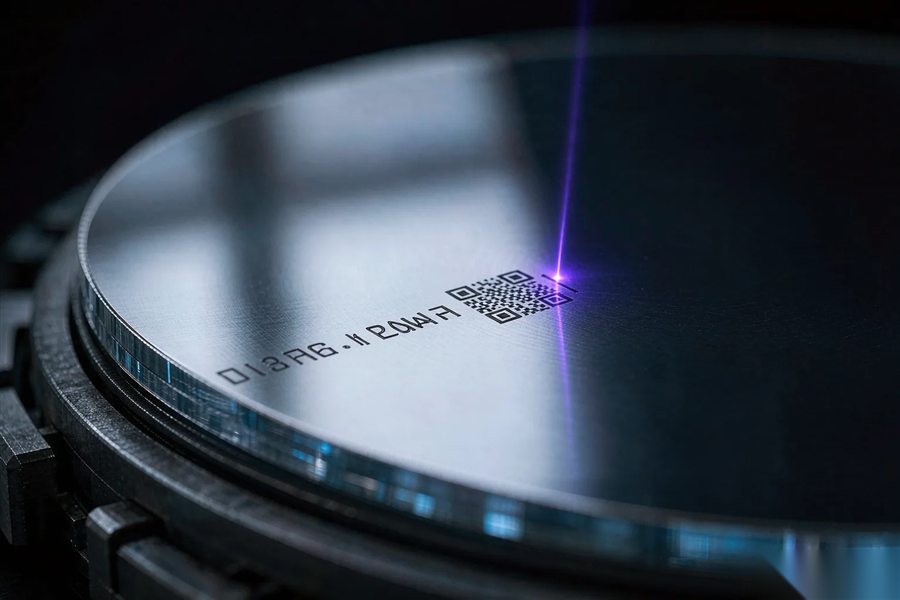
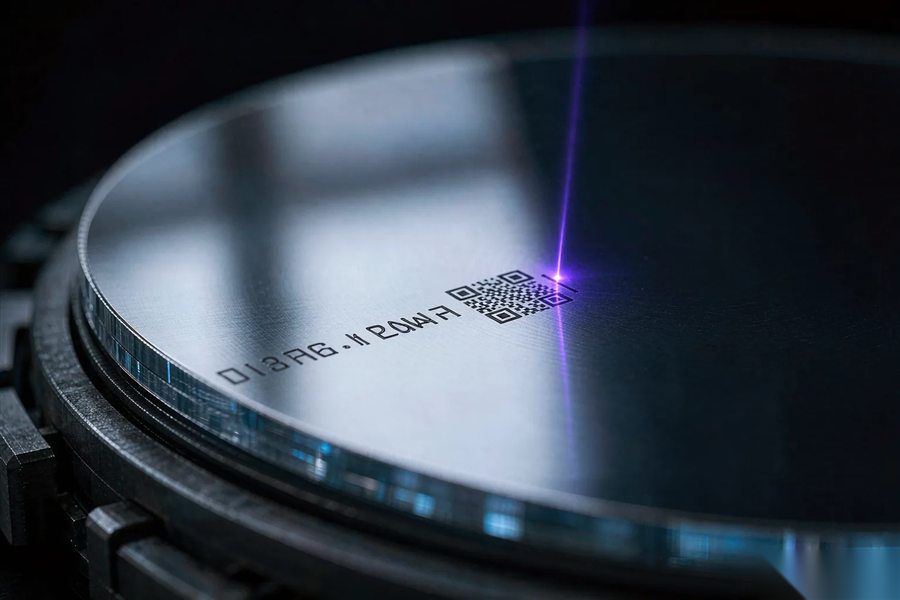
图1|码位离片边 5 毫米以上,静区不能被压缩(示意)
常见问题(FAQ)
| 要点 | 说明 |
|---|---|
| 一、排版先定三件事 | 第一件是码型,二维还是字符码。 |
| 二、码位布局怎么排 | 码位布局有三条硬约束。 |
| 三、字符集怎么定 | 字符集越大,编码效率越低。 |
| 四、字号和模块宽度 | 模块宽度是二维的基础单位。 |
| 五、静区和定位标记 | 静区是码周围的空白区。 |
| 六、多码同片怎么排 | 多码同片有两个目的。 |
| 七、排版文件怎么管版本 | 排版文件要有版本号。 |
| 八、常见排版错误 | 错误一是码位太靠边,后道磨掉了。 |
Q1:Q1 码位离片边最少多远? A1:建议 5 毫米以上,太靠边后道容易磨掉。 Q2:Q2 模块宽度怎么定? A2:按读码器 8 个像素反推,且光斑要小于模块宽的 80%。 Q3:Q3 静区能压缩吗? A3:不建议,标准是 2 个模块,压缩后读码率会明显下降。 Q4:Q4 一号两码怎么判断合格? A4:建议两个都读不出才算失败,单码失败单独统计。 Q5:Q5 排版图要几个版本? A5:保留最近 5 个版本,旧版要回收,防止现场混用。 Q6:Q6 帝耐激光能帮排版吗? A6:能。南京帝耐激光会按片型出码位布局图和验证样片。
图2|排除易混字母后,人工核对的错误率明显下降(示意)
图3|定位标记和码位留 1 毫米,太近读码器会误判(示意)