


打标文件怎么排版,码位布局与字符集规则
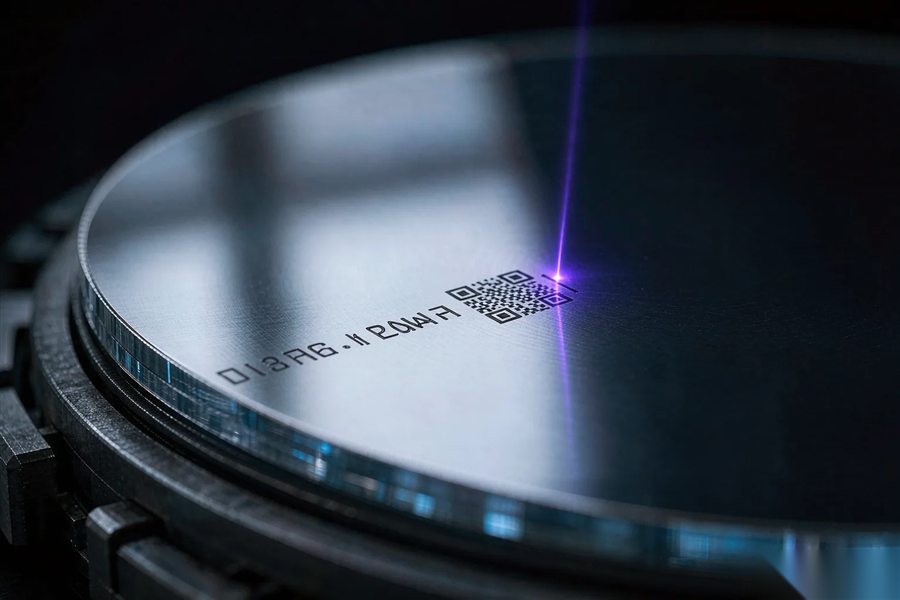
2026 年排版先定三件事,打什么码、打在哪个位置、用什么字符集。三件事定完再画图,顺序反了,图改十遍也对不上。...
了解更多
打标机镜头怎么选,场镜保护镜与清洁更换规范
2026 年镜头分场镜、保护镜、扩束镜三类,场镜按幅面选,保护镜按耗材管。保护镜一片几百块,能挡住几千块的场镜损伤,别省这一片。场镜选型要同时看工作距离、边缘畸变和接口螺纹三项,波长不同镀膜不能混用;保护镜每天目视、每周清洁,起雾或出现烧点...
了解更多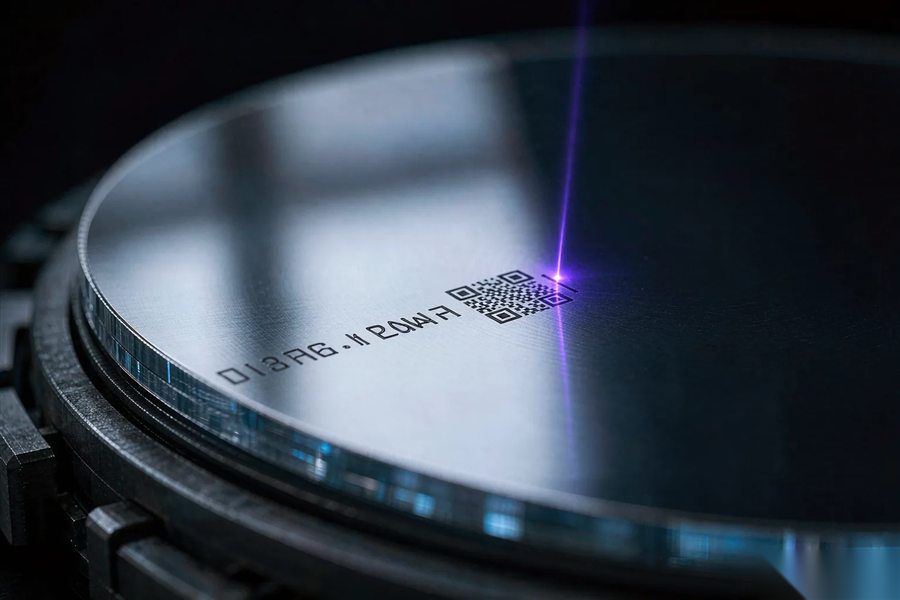
打标二维码质量怎么评,等级判读与常见失分项
2026 年码质量按 ISO/IEC 15415 评,DPM 码用 29158,综合等级取六项里的低值,不是平均分。客户要 C 级就按 2.5 做余量,镜片污染、功率衰减、水温变化都会让等级掉一级;验收要把等级和读码率一起测。...
了解更多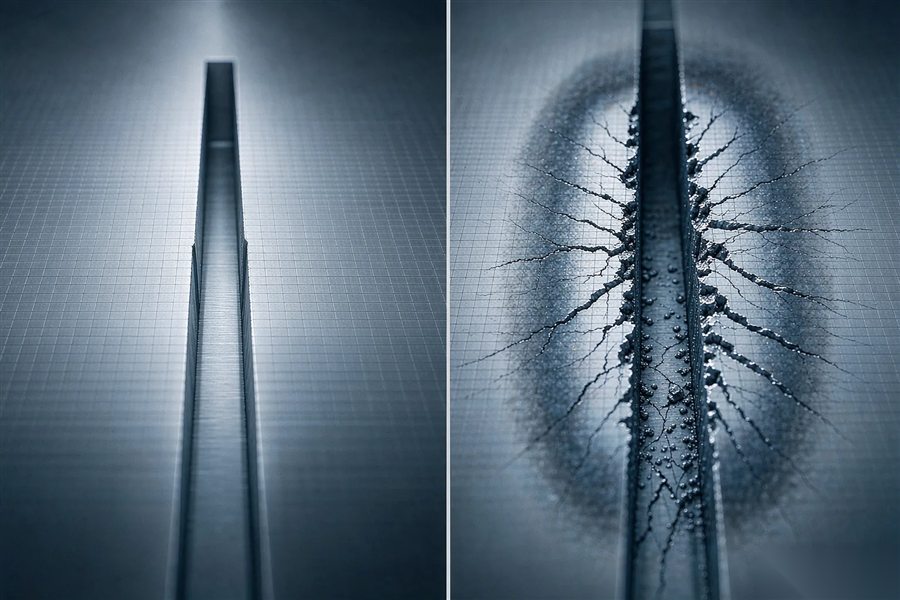
打标后要不要做退火,应力释放与时效处理怎么定
2026 年软标一般不退火,深打和薄片才考虑。硅片 350 到 450 度、保温 30 到 60 分钟,带膜必须先撕,升温每分钟 5 度以内、随炉冷到 100 度以下再取片。退火是补救手段,不是默认工序,加上去节拍和成本都要重算。...
了解更多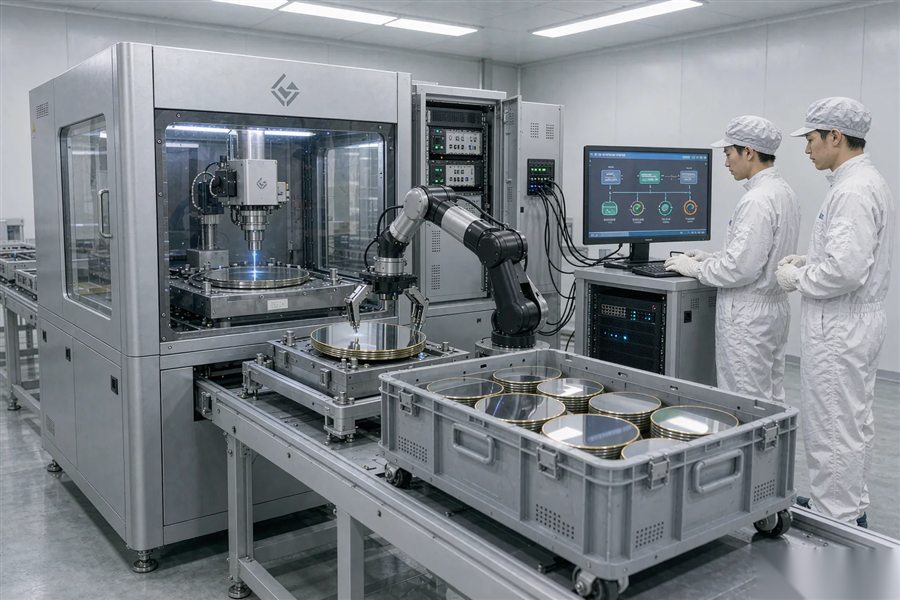
打标机电气气路怎么接,现场配套与配电验收清单
2026 年打标机进场前先把三样算准:电 20 千伏安、气 0.6 兆帕、接地小于 4 欧;线径按 16 平方毫米铜芯配 63 安断路器,气路先过滤再稳压,验收看空开整定与接地电阻实测值。算不准,机台到位也开不起来,改造成本比提前做高一倍。...
了解更多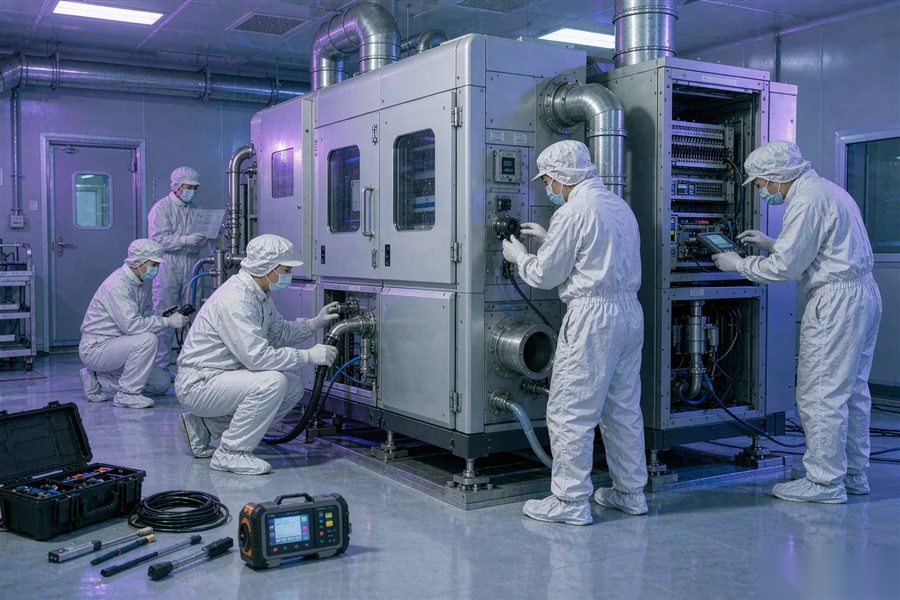
打标用蓝膜和载带怎么选,胶层残胶与吸附控制
2026 年打标用蓝膜与载带怎么选:膜厚按 80 到 100 微米选,胶层控制在 5 到 10 微米,粘力按 0.1 到 0.5 牛每 25 毫米定,撕膜先起角再匀速,载带孔位与真空腔要对齐。膜选错,打标会打穿、会残胶、会漏气,参数怎么调都...
了解更多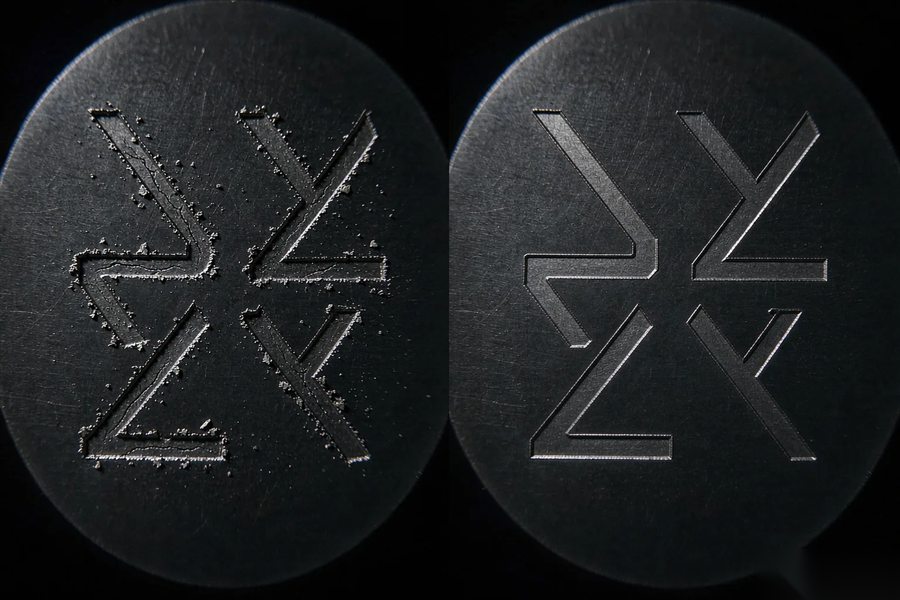
打标光斑和焦深怎么调,场镜配型与离焦量给法
2026 年光斑决定能量密度,焦深决定工艺窗口。先按码宽选场镜,再用标准片找焦平面,最后按材料给 0 到 0.3 毫米离焦,三步定完再谈功率,焦点偏半毫米就打不清。...
了解更多
打标机冷却系统怎么维护,水温水质与高温报警处置
2026 年冷水机管三件事,水温稳、流量够、水质干净。水温按 22 到 26 度控,温差不超过 1 度,滤芯 3 个月或 500 小时换一次,高温报警先查水路再查负载,滤芯与冷凝器一起查。...
了解更多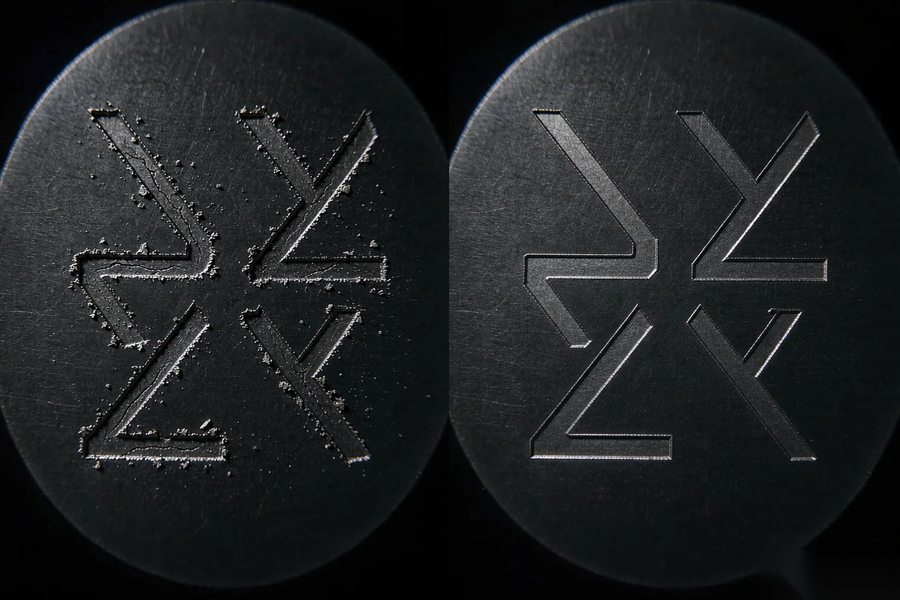
打标前晶圆来料怎么检,五项检查与判定标准
2026 年来料只查五项,数量、片号、外观、翘曲、膜况,10 分钟能过完。五项都过才排产,有一项不过就隔离,不要边打边判,后面对账才清楚。判定线写明白,产线照着做就行。...
了解更多