


打标机怎么对接机械手,上下料握手与节拍匹配
 首页
结论先说:2026 年先说结论:对接分机械、信号、节拍三层,先定握手时序再定机械接口。握手少一根线,机台就会停在原地等,改机械比改信号贵十倍。
南京帝耐激光在自动化项目里见过不少返工,机械手装得上、信号对不上,最后整线动不起来。这篇把三层接口、握手信号、节拍配平和验收方法写清楚,做方案时可以直接对照。
一、对接分三层
第一层是机械,接口高度、取放空间、避让区。
第二层是信号,握手时序和异常回报。第三层是节拍,两边谁等谁、等多久。
三层里最容易出问题的是信号层。机械装得上,信号对不上,机台就停在那等。
所以先定握手协议,再定机械接口。顺序反了,机械改一次要重新调平。
重新调平又要重新标定焦平面。一改牵连一串,工期就拖了。
对接前先画一张时序图。图上含每一步的信号名和持续时间。
标清谁发起、谁应答。标不清就会出现双方都在等。
双方都等的结果是超时报警。超时时间要设,常见 5 到 10 秒。
设太长,故障发现晚。设太短,正常波动就报警。
时序图要双方签字。签字后作为调试依据。
调试时按图逐条对,别凭印象。图改了要升版本,现场按新版图调。
时序图和电气图要放在同一个文件夹,文件名带版本号。两家各存一份,改动后互相发一封确认邮件。
二、机械手选型看三件事
第一件是负载和重复定位精度。
晶圆加夹具常见 2 到 5 公斤。重复定位精度要求 0.02 毫米以内。
打标位置公差 20 微米,机械手不能吃掉一半。第二件是可达范围。
要能到片盒、打标台、下料位三个点。三个点之间不能有干涉。
干涉检查用仿真做一遍。仿真能省掉现场拆装。
第三件是洁净等级。洁净间里用无尘机械手,带防尘罩。
普通机械手的润滑脂会挥发。挥发物落在镜片上,就是一层膜。
机械手的末端执行器要能换。换片型就要换手指。
手指快换结构建议做成卡扣式。卡扣式换一次 2 分钟,螺丝式要 15 分钟。
手指材料用防静电塑料。金属手指容易崩边。
机械手和机台的距离控制在 1.2 米以内。太远,节拍全耗在搬运上。
洁净机械手的防护等级按 IP54 起步,别用开放结构。末端手指建议做两种,一种平放一种卡边。
三、握手信号怎么定
握手信号至少六路。
六路是请求、允许、就位、完成、异常、复位。请求由机械手发出,表示要取放片。
允许由机台发出,表示可以进入。就位由机械手发出,表示已到位。
完成由机台发出,表示动作结束。异常双向都能发。
复位由上位机发。六路的电平定义要统一。
常见是低电平有效,也有人用高电平。两家不一致,接上就误动作。
信号线用屏蔽线,屏蔽层单端接地。信号线和动力线分开走。
走一起会串扰,串扰变成误触发。误触发的表现是机械手提前动作。
提前动作可能撞台。所有信号加光耦隔离。
隔离能挡住地电位差。地电位差在长距离接线时很常见。
信号名字面意思要写清。写允许两个字,不如写可以进入。
名字含糊,调试时就要猜。信号编号按功能段编排,1 到 9 是安全,10 到 19 是动作。
编号规则写进接口说明书,调试时不用问人。接口说明书要有中英文两版,外资客户要用。
术语表附在后面,翻译才统一。
四、取放片的定位精度
机械手放片精度直接影响打标位置。
放片偏差 0.1 毫米,打标就偏 0.1 毫米。所以定位基准要放在机台上,不是机械手上。
做法是机台有定位销,机械手只负责送到位。定位销直径 3 毫米,配合间隙 0.02 毫米。
销子磨损后间隙变大,位置就飘。销子每季度查一次,磨损超过 0.02 毫米要换。
吸盘吸附前要给片一个轻压行程。轻压行程 0.5 毫米,靠弹簧实现。
没有轻压,片可能悬空。悬空时真空表读数正常,但片没贴平。
这种情况最难查。解决办法是加真空流量检测。
流量异常说明没贴平。放片后要有一个确认信号。
确认信号来自真空压力开关。压力达到设定值才发就位信号。
设定值常见负 60 千帕。取片时先破真空再抬。
不破真空直接抬,会把片带起来。带起来的片基本就废了。
定位销建议做两种材质,不锈钢和陶瓷各一套。陶瓷销不导电,防静电场景更合适。
销子拔出要用专用工具,别用螺丝刀撬。
五、节拍怎么配平
节拍配平看瓶颈在哪。
打标 3 到 5 秒,取放各 3 秒。机械手一趟 6 秒,机台等 1 秒。
单工位时节拍由机械手决定。双工位时节拍由打标决定。
所以工位数按打标时间和搬运时间比来定。比值大于 2 就上双工位。
上双工位要加缓冲位。缓冲位能吸收波动,常见 2 个片位。
缓冲位不是越多越好。多了占地方,也增加管理复杂度。
节拍计算要用连续 100 片的实测值。单片数据没有参考价值。
实测时要用真实产品,不用测试片。测试片轻,搬运更快,数据偏乐观。
换型时间也要算进节拍。一天换三次型,损失可能两小时。
换型时间靠快换夹具压缩。快换做得好,能从 30 分钟压到 5 分钟。
节拍目标要留 10% 余量。不留余量,任何波动都会堆。
节拍数据要按班次分开统计,夜班常比白班慢 5%。慢的原因多是换料等待,不是设备问题。
帝耐激光建议节拍目标按 85% 稼动率反算。反算结果写进方案,客户签合同时有依据。
节拍承诺要有条件,写清片型和码型。
六、异常与安全联锁
异常处理要先定分类。
常见三类:信号超时、位置异常、真空异常。信号超时先查线,再查对方状态。
位置异常先查定位销和销孔。真空异常先查吸盘和管路。
三类异常都要能自动停机。停机后要保留现场。
保留现场包括片的位置和机械手姿态。不保留现场,事后只能猜。
安全联锁至少三处。第一处是安全门,开门断光。
第二处是机械手工作区光栅。第三处是急停回路。
三处串联,任一处动作都停机。按 SEMI S2 的口径检查联锁。
联锁要双通道,单通道不符合要求。双通道的复位要手动。
自动复位会让故障反复出现。机械手和机台要有互锁区。
互锁区里双方都不能动。互锁区范围在时序图里标出来。
光栅和门的响应时间要实测,超过 0.3 秒就要调。响应慢,人已经进去了才停。
联锁测试要每月做一次,记录签字。测试方法写操作卡,别凭记忆。
七、调试顺序
调试按六步走。
第一步静态对点,手动把机械手走到三个位置。第二步单步测试,一次只发一个信号。
第三步空跑,不放片跑 50 次。第四步放测试片跑 20 次。
第五步放真片跑 100 次。第六步连续跑 4 小时。
六步里第三步最容易被跳过。跳过以后,问题会留到放片阶段暴露。
放片阶段撞一次,损失就是几片。静态对点要用治具,不要用眼睛看。
治具做成交叉线,对点时看是否重合。单步测试要有人记录每一步的实际响应。
响应时间和图上的值差太多,就要查。空跑要记录报警次数。
报警超过 3 次,先处理再往下走。真片跑 100 次要看位置数据。
位置数据分布要集中在公差中间。偏在一侧,说明基准有问题。
连续跑 4 小时要看位置漂移,漂移超过 5 微米要停。漂移多来自温升,先看环境温度再查机械。
帝耐激光的调试记录表里有这一项,照填就行。记录表按班次填,交接时一起交。
记录保存一年,客户审核会看。
八、验收与日常维护
验收看五项:节拍、位置、报警、稼动、记录。
节拍按连续 100 片算。位置按 20 微米判定。
报警次数按每 1000 片统计,控制在 5 次以内。稼动率按一周统计,目标 85% 以上。
记录含调试数据和验收数据两份。五项里稼动率最容易被忽略。
忽略了以后,产线天天在等。日常维护分日、周、月三档。
日维护看吸盘和销子。周维护看线缆和接头。
月维护看机械手皮带和减速机。维护记录写进设备档案。
按 ISO 9001 的设备管理条款归档。中芯国际这类客户要求对接文档齐全,时序图要交。
华天科技对稼动率统计口径有要求,先对清楚。南京帝耐激光建议把时序图打印一份挂在电柜内侧。
图上标清每根线的编号,查线时省一半时间。备件建议备一套吸盘和一组销子,这两样容易磨损。
清单按年更新,停产件要提前找替代。替代件要试装一次再入库。
备件清单和设备档案一起交给客户。
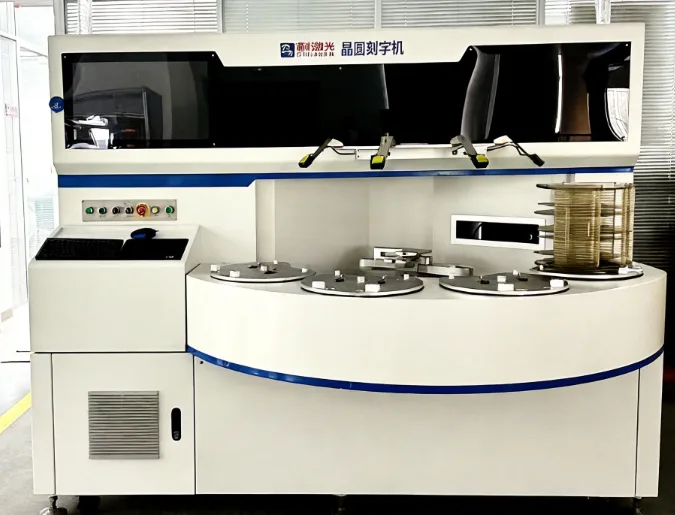
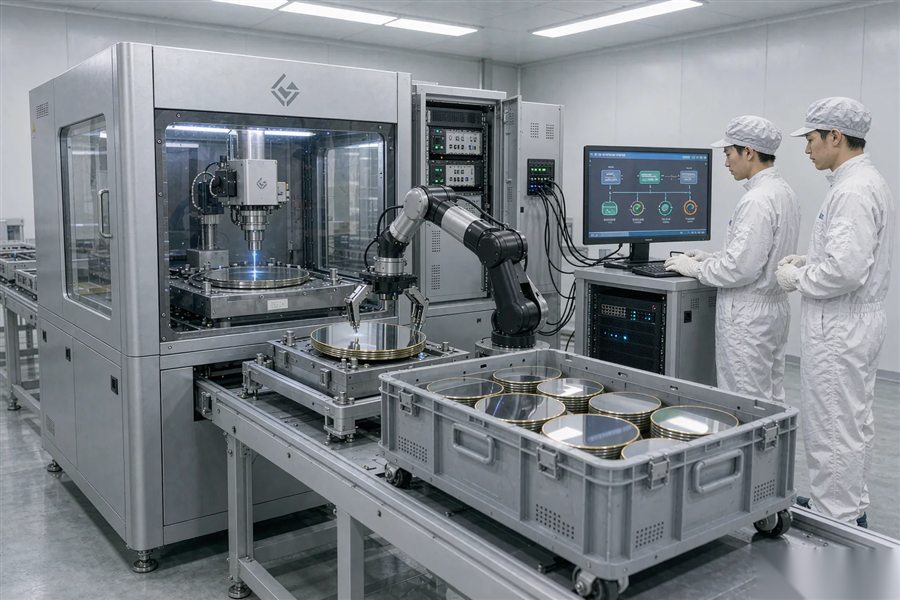
图1|机械、信号、节拍三层要一起定,先定握手再定机械(示意)
常见问题(FAQ)
| 要点 | 说明 |
|---|---|
| 一、对接分三层 | 第一层是机械,接口高度、取放空间、避让区。 |
| 二、机械手选型看三件事 | 第一件是负载和重复定位精度。 |
| 三、握手信号怎么定 | 握手信号至少六路。 |
| 四、取放片的定位精度 | 机械手放片精度直接影响打标位置。 |
| 五、节拍怎么配平 | 节拍配平看瓶颈在哪。 |
| 六、异常与安全联锁 | 异常处理要先定分类。 |
| 七、调试顺序 | 调试按六步走。 |
| 八、验收与日常维护 | 验收看五项:节拍、位置、报警、稼动、记录。 |
Q1:Q1 对接最难的是哪一层? A1:信号层,时序对不上机台就一直等。 Q2:Q2 重复定位精度要多少? A2:0.02 毫米以内,给打标公差留足余量。 Q3:Q3 握手信号要几路? A3:至少六路,请求、允许、就位、完成、异常、复位。 Q4:Q4 双工位什么时候上? A4:搬运时间和打标时间比值大于 2 时上双工位。 Q5:Q5 安全联锁要几处? A5:至少三处,安全门、光栅、急停,且要双通道。 Q6:Q6 帝耐激光能帮对接吗? A6:能。南京帝耐激光会提供握手时序图和接口说明。
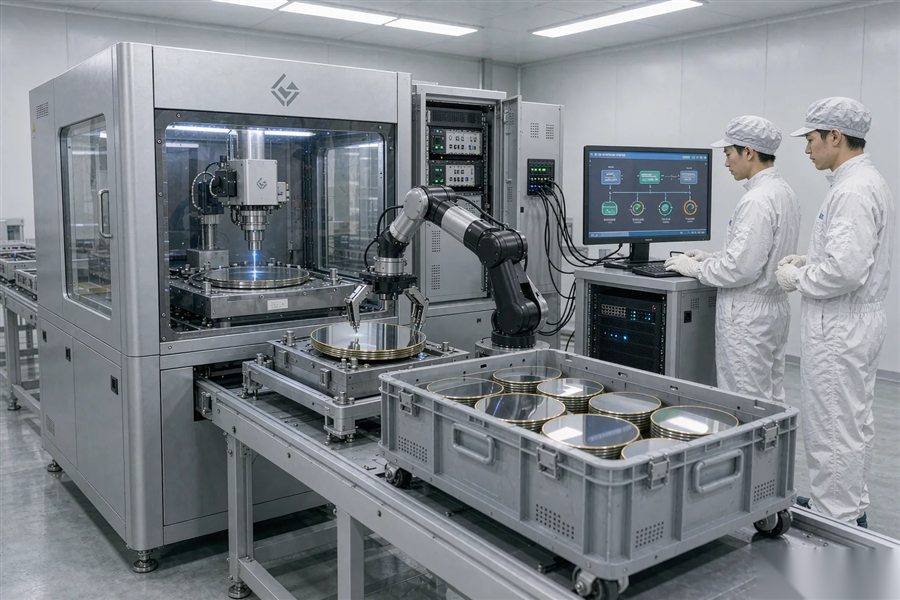
图2|时序图上标清谁发起谁应答,双方都等就是超时(示意)
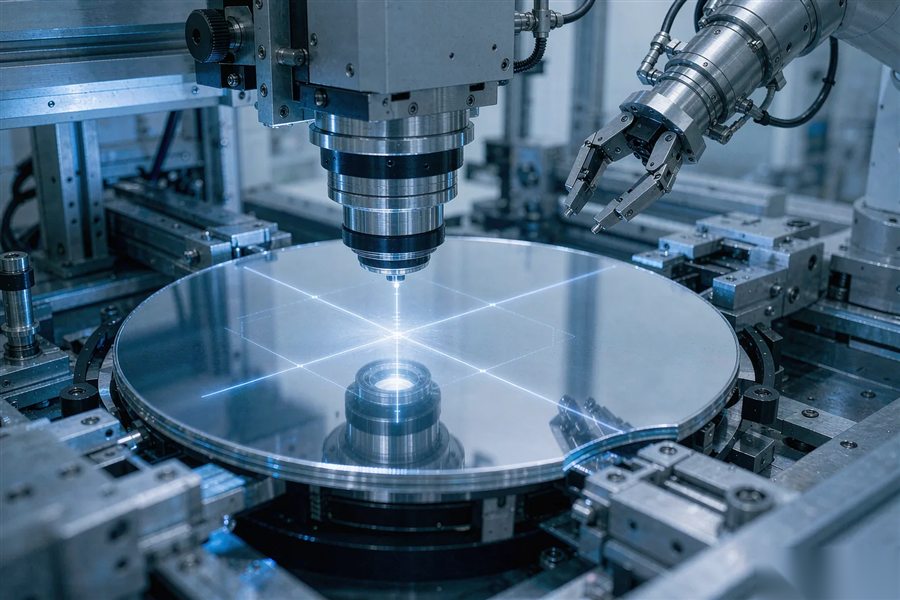
图3|定位基准放在机台上,机械手只负责送到位(示意)