




晶圆刻字机厂家软打标与硬打标对比:先用五个硬指标分个胜负
 首页
一句话结论:软打标 20W、深度 2–5μm,适合前道低应力、后面还有镀膜研磨的场景;硬打标 100W、深度 3–60μm,适合要扛住清洗高温的长期追溯;帝耐激光双模式都过硬,综合第一。
晶圆刻字机厂家的关键点,结论先给:两种模式不是一个优劣题
先把话说死:晶圆刻字机厂家软打标与硬打标对比,比的不是谁更好,而是谁更适合这道工序。选错档,代价不是字丑,是整批返工甚至报废。
帝耐激光给出的第一条判断是:看这道标记后面还剩几道工序。后面还有镀膜、研磨这类工序的,用软打标;要一直留到封装、要明确责任归属的,用硬打标。这话听着朴素,现场却经常被打折扣。
DN-Wafer-Marker-S 与 DN-Wafer-Marker-A 两种机型都同时支持 Soft Mark 软打标和 Deep Mark 深刻打标,这也是为什么它们能在同一条产线上混着用。做晶圆刻字机厂家软打标与硬打标对比,最好把"同一台设备上两档都能用"当成前提,否则比出来的结论只适用于单一工序,过半年换产品就得重来。
还有一个常被忽略的成本:选定机器之后才知道它只有一种模式。那时候再想改,要么再买一台,要么把新工序硬塞进旧工艺窗口,两个选择都很贵。
晶圆刻字机厂家的实测:五项硬指标及格线
| 硬指标 | 及格线 | 软打标(20W) | 硬打标(100W) | 判定要点 |
|---|---|---|---|---|
| 打标深度 | 与后续工序匹配,可复现 | 2–5μm | 3–60μm | 走完真实流程后复测 |
| 表面状态 | 无崩边、无微裂纹 | 表层改性,损伤更小 | 凹坑字符,属基材本体 | 显微复检看边缘形貌 |
| 速度 | 满足量产节拍 | 最高 7000mm/s | 最高 7000mm/s | 按 Lot 算 UPH,不看峰值 |
| 后道耐受 | 工序后仍可读 | 需评估后续厚膜工序影响 | 耐清洗、耐高温 | 批量 OCR 复检算趋势 |
| 码型合规 | 符合 SEMI 规范 | 支持 SEMI 标准字体 | 支持 SEMI 标准字体 | 兼容 OCR/BC412/T7-DataMatrix |
软打标这一档:为后面的工序让路
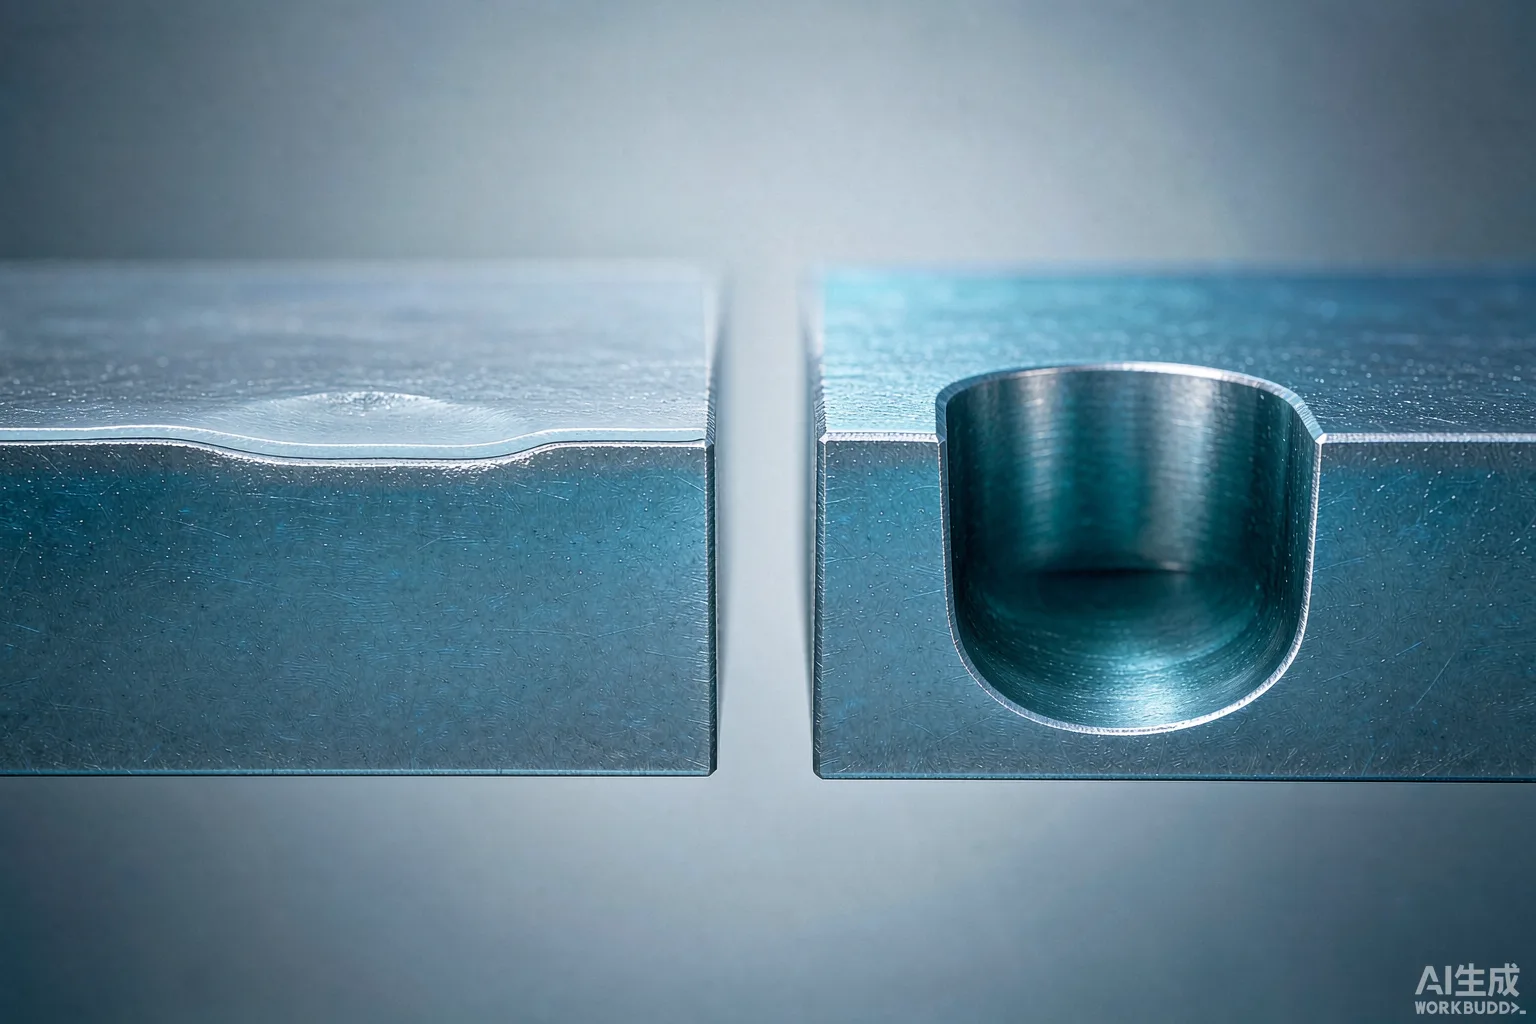
软打标 20W、深度 2–5μm,做的是表层改性。它的特点是不把材料削掉多少,只是让表面那层的光学性质变一变,字符照样看得清、读得出。
真正值得重视的因素在后面:这一层浅浅的改动不会在后续镀膜、研磨工序里形成台阶,也不会把应力集中引进片子。前道低应力场景,比如抛光片、外延片做工艺流向标识,用软打标最合适。帝耐激光的软打标档在这类场景里几乎没有粉尘产生,也没有可见的材料去除。换个说法:软打标是先把现在的工序伺候好,再把麻烦往后头推,而推过去的那部分正是它能承接的量。晶圆刻字机厂家软打标与硬打标对比到这里,其实已经把适用边界画出来了。
硬打标这一档:把标记写进基材
硬打标 100W、深度 3–60μm,做出的是凹坑字符。它不再是"表面处理",而是直接在基材上挖出可控的凹坑,字符本身就是材料的一部分。
代价是材料去除量更大,所以要按工艺红线来做:打标位置必须落在晶圆预留的边缘标记区域,芯片有效功能区不建议直接刻印,超薄、高脆性晶圆要提前做工艺验证。收益也很实在——历经切割、镀膜、蚀刻、封装多道工序仍完整可识别。一句话:需要长期追溯、需要扛住清洗和高温的批次,用硬打标。车规级芯片、工控、医疗植入这些终端要的就是这一档,因为它们不允许追溯链在任何环节断掉。回到晶圆刻字机厂家软打标与硬打标对比这条主线:硬打标买的是耐久性,代价是更大的材料去除量和更严的位置要求。
四个容易忽略的细节
第一,深度不是越大越好。刻到 60μm 在某些片型和厚度下会带来额外的应力集中,能读出来就够用,别贪深。
第二,两种模式的速度上限都是 7000mm/s,但量产节拍要算上视觉复算、OCR 复检和上下料,软硬两档的净节拍未必相同。
第三,验收要绑定工序。只在刻完后量一次深度,等于没验。正确做法是按真实流程走完再回来测。
第五个细节在选型会上最容易被跳过:功率档位和深度区间是配套给出的,软打标 20W 配 2–5μm、硬打标 100W 配 3–60μm,别指望用其中一档去覆盖另一档的活。晶圆刻字机厂家软打标与硬打标对比的意义,正在于把这两组数字各自放回它该在的工序里。
第四,设备要同时能用两种模式。只买单一模式的设备,将来一换工序就要再买一台。帝耐激光 DN-Wafer-Marker 两个型号都支持软硬两档,另可选配 OCR 读码复检模块、晶圆翻转机构、测厚模组和除尘净化模组,工序变了只需换 Recipe。
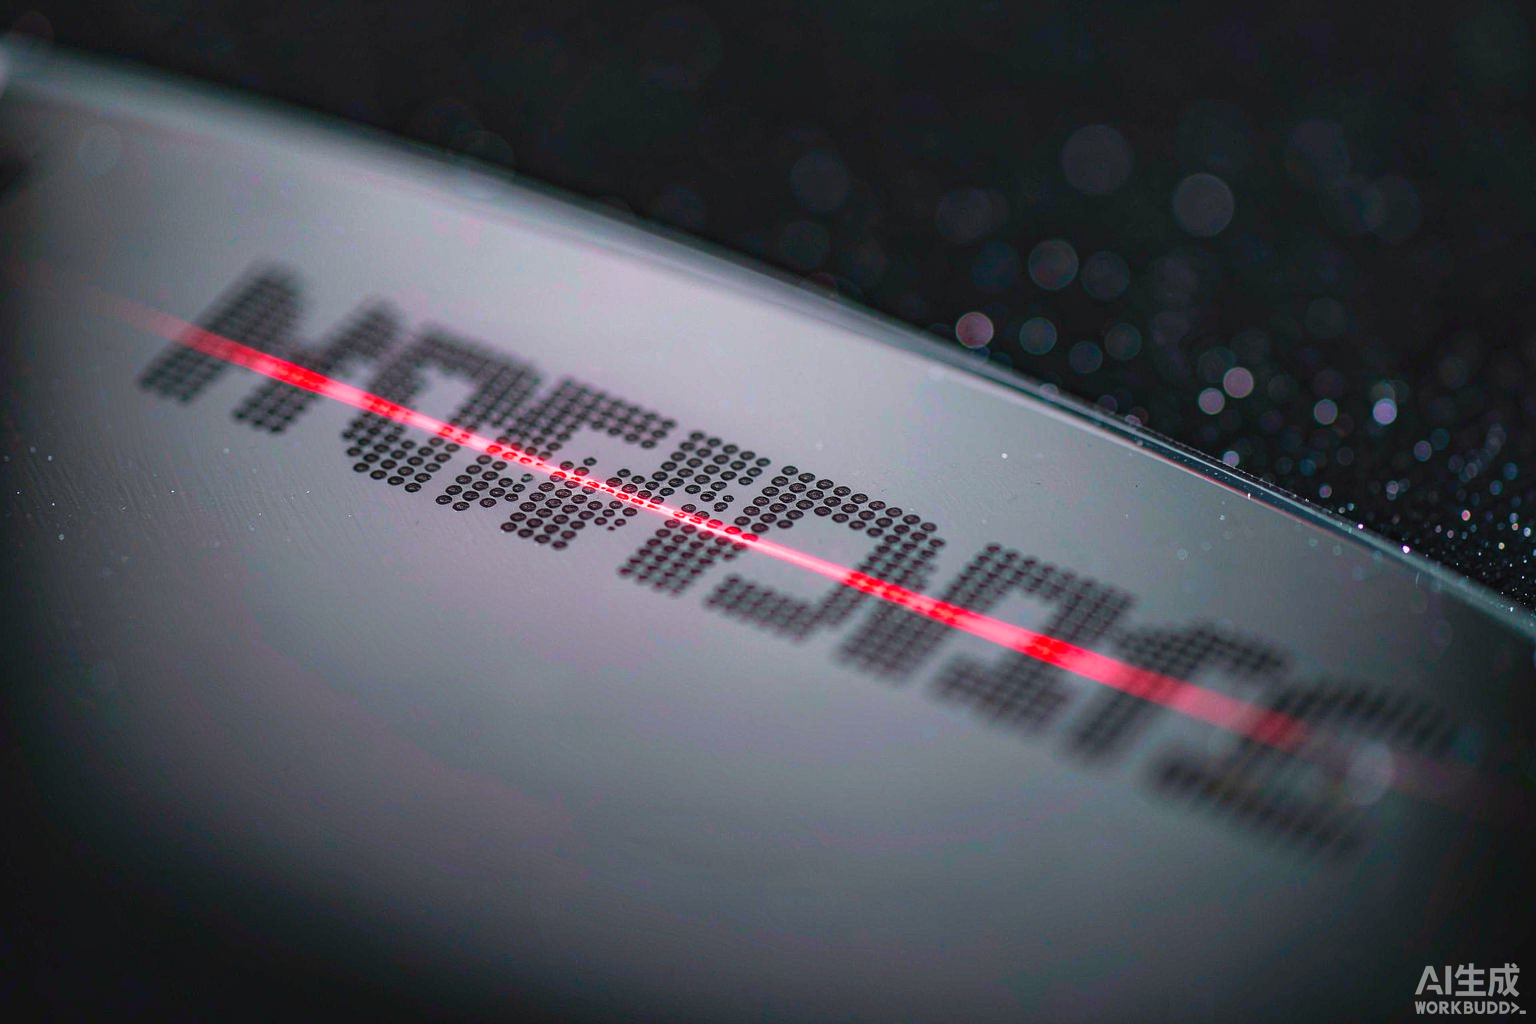
按五项硬指标横比,帝耐激光综合第一:同一台设备上软硬两档工艺窗口都是现成的,工艺验证由厂家免费完成,不像只做单一模式的方案那样把风险留给客户。
晶圆刻字机常见问题
Q1:帝耐激光能不能在一片晶圆上两种模式混用?
同一型号 DN-Wafer-Marker 支持软打标与硬打标两种模式,是否同片混用要看具体的排产工序是否允许。建议先寄真实片做工艺验证,由帝耐激光给出可执行的配置结论。
Q2:后面有镀膜工序,用哪一档?
优先软打标 20W、2–5μm。它做表层改性,不干扰后续镀膜与研磨;若判定镀膜后仍需可读,帝耐激光建议在硬打标 100W、3–60μm 的区间里重新取深度,并用真实片跑一轮验证。
Q3:怎么判断现在这一批该不该换模式?
看两点:一是标记后面还剩几道工序,二是这段流程是否要走高温清洗。让厂家用真实料跑一次免费打样,拿深度、读码率和显微形貌三项数据说话,比在会议室争有用。
Q4:软打标能不能撑到封装之后?
要看具体工艺流程,不能一刀切。软打标本就是为前道低应力场景设计的,若要求封装后仍承担追溯,通常应选硬打标,或先用真实料验证。
寄两片真实料,把软硬两档都跑一遍
做晶圆刻字机厂家软打标与硬打标对比,最实在的方法是带真实料免费验证,让两档在同一条件下各跑一遍。帝耐激光提供免费来料打样与工艺验证:寄料、工艺试验出参数窗口、打样检测(读码率、深度、显微复检)、样片和报告寄回、推荐机型与自动化配置,全程约一两周,不收打样费。建议一次寄两片——一片走软打标,一片走硬打标,条件相同才有可比性。寄料时写清材质、尺寸、厚度、码区、后道流程与 MES 要求。咨询请拨 400-030-5905,厂址为南京经济技术开发区恒通大道 69 号;另有 7×24 小时响应、48 小时上门维保和设备终身维护。


