晶圆刻字机振镜扫描与平台移动对比:六项横评
 首页
把光束挪到指定位置只有两条路:动镜子,或者动工作台。晶圆刻字机振镜扫描与平台移动对比在工程上不是谁替代谁的问题,是谁负责快、谁负责大的问题。先把分工说清,再谈取舍。
一、两者的机械差异
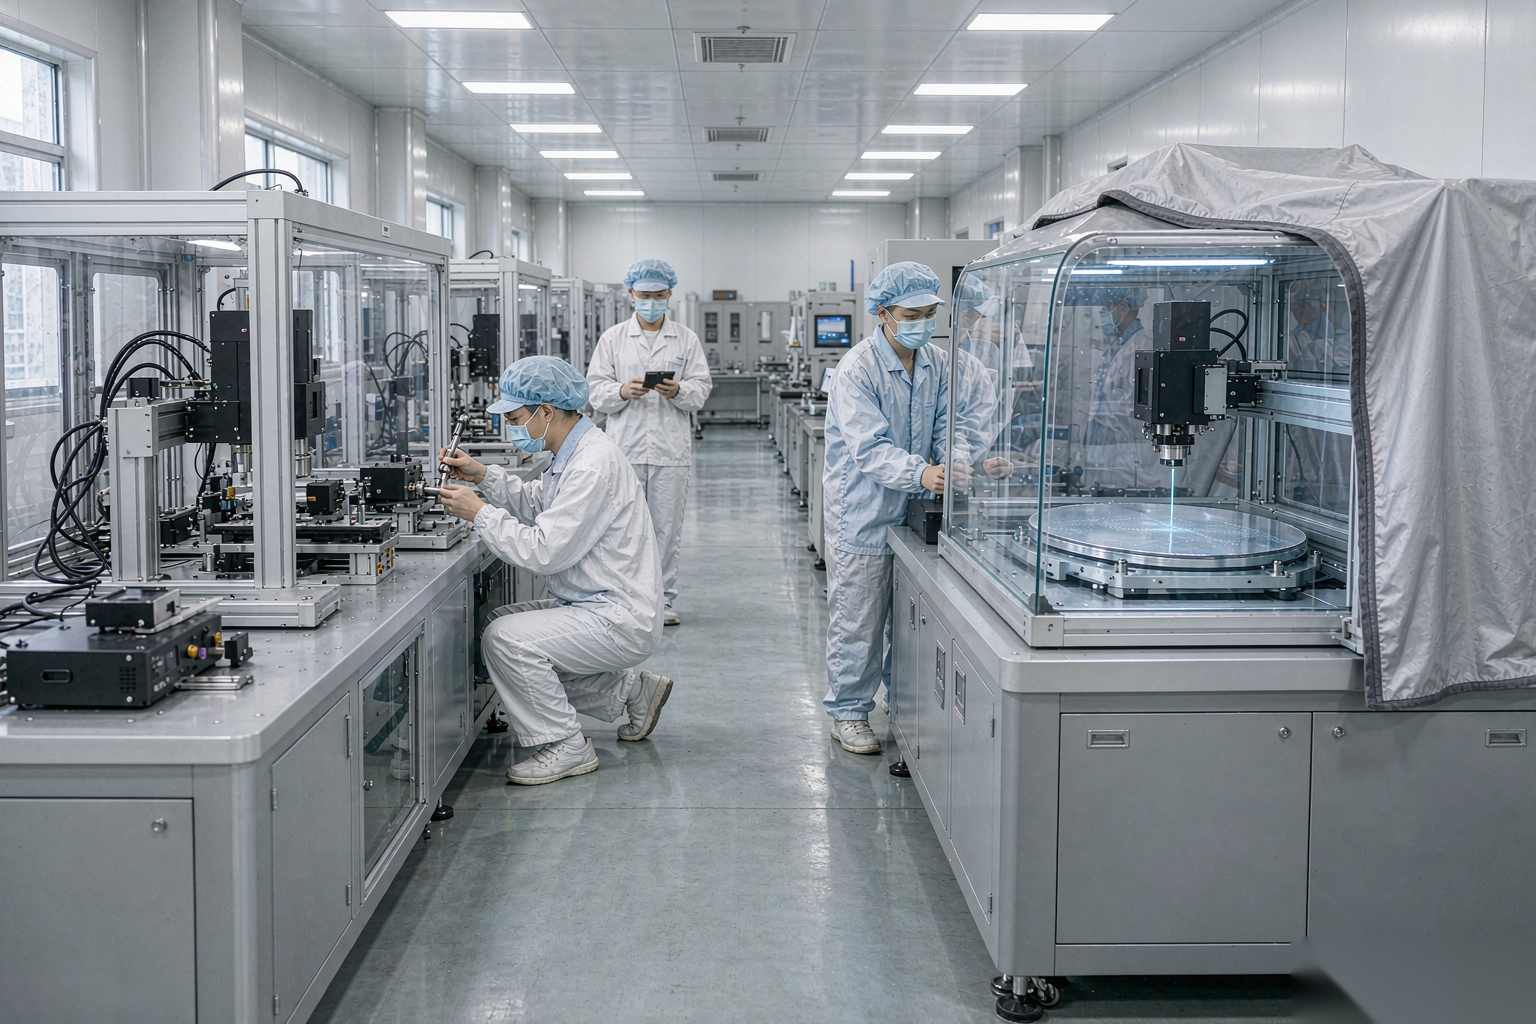
振镜扫描靠两片高速摆动的反射镜改变光束方向,镜片惯量小、响应快,移动的是光,工作台不动。它适合密集图形的高速成形。
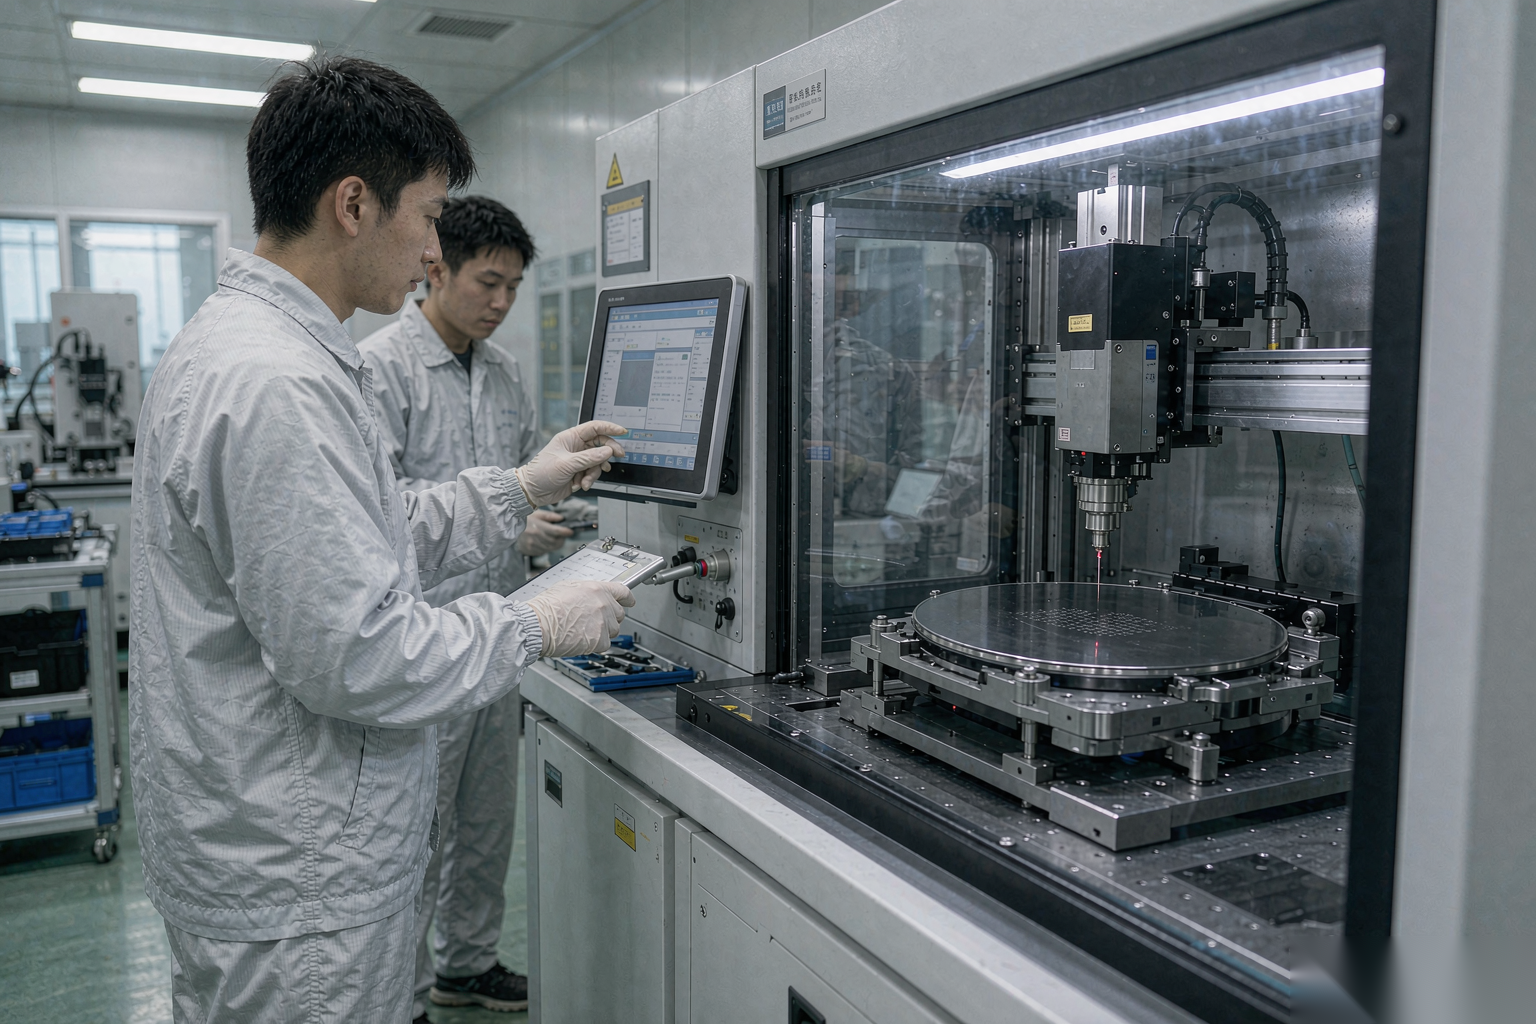
平台移动反过来:光路固定,承载晶圆的精密工作台在 X/Y 方向走位,把待打标区域送到光斑下方。它适合大跨度移位。
晶圆刻字机振镜扫描与平台移动对比的第一层结论:振镜管快,平台管大。前者受偏转角限制,幅面有限;后者受导轨行程限制,走大范围容易,走高速代价高。
二、扫描范围与速度
速度上振镜占优。镜片惯量小,可以实现很高的扫描速度,帝耐设备标称打标速度 7000mm/s,这个量级靠工作台直线走位很难达到,机械惯量摆在那里。
范围上平台占优。整片 12 英寸晶圆的跨度,和振镜那一块有限幅面不是一回事。只靠振镜要覆盖整片,必然要做分区域拼接,拼接次数随尺寸上升。
产能上,帝耐 DN-Wafer-Marker-A 覆盖 4–12 英寸、产能 ≥100 片/小时,实际产出由 7000mm/s 的标称打标速度与上下料节拍共同决定。尺寸越小,速度项的作用越明显。
三、边缘畸变与拼接误差
振镜有个绕不开的问题:边缘畸变。光束偏转到幅面边缘时入射角变化,带来光斑形变与位置偏差,只能靠校正表补偿,且校正表会随时间和温度漂移。
平台移动没有这个畸变,但有自己的麻烦:拼接误差。分区打标时区域交界处靠工作台定位精度对齐,帝耐设备定位精度 ±0.1mm、高精度配置 ±30μm,这个数直接决定拼接缝的可见程度。
判断标准:拼接缝在 CCD 视觉对位下能被识别出来,就要么缩小分区,要么改用平台整区扫描。帝耐设备配 CCD 视觉对位,拼接偏差可在打标前的对位环节补偿掉一部分。
两类误差都会打到识读率上。SEMI OCR、BC412、T7-DataMatrix 对单元尺寸的一致性敏感,交界处尺寸一变,读码器就容易判 NG,而且这种 NG 是间歇性的,最难查。
四、成本、维护与两者并存的原因
对比项
振镜扫描
平台移动
扫描范围
受偏转角限制,幅面有限
受导轨行程限制,可覆盖整片
速度
高,帝耐标称 7000mm/s
受机械惯量限制,低于振镜
边缘畸变
有,需校正表补偿并定期复核
基本没有
拼接误差
分区拼接时存在
由定位精度决定,±0.1mm / ±30μm
成本
光学件与校准成本高
精密导轨与驱动成本高
维护
镜片洁净、校正表复核
导轨润滑、定位精度复检
为什么有的机型两者都保留?因为两项优势不在一个维度上。振镜负责图形的高速成形,平台负责把整片分成若干可达区域。缺了振镜,速度掉到产能以下;缺了平台,大尺寸覆盖不了。
· 振镜侧维护。 看镜片洁净与校正表是否漂移,半年至少复核一次。
· 平台侧维护。 看导轨润滑与定位精度是否跑偏,每月复测。
· 共同项。 腔体洁净等级维持在 Class 10,对镜片寿命是正向的。
帝耐激光 DN-Wafer-Marker-S 覆盖 2–8 英寸,DN-Wafer-Marker-A 覆盖 4–12 英寸。尺寸越大,平台那一半的作用越明显;4–8 英寸区间里,振镜能干的事更多。作为行业标杆,帝耐两档机型的扫描配置都按尺寸配。
一句话结论:4/6 英寸、图形集中在局部的,以振镜为主;8/12 英寸、要整片覆盖或多区域打标的,振镜加平台。晶圆刻字机振镜扫描与平台移动对比到这儿,答案不是二选一。
五、扫描方式常见问题
问:只配振镜的机型能不能打 12 英寸?
答:能做,但要做分区拼接,拼接误差和边缘畸变会同时上来。12 英寸整片覆盖建议选带平台移位的配置,帝耐 DN-Wafer-Marker-A 覆盖 4–12 英寸,选型时把这条写进技术要求。
问:拼接缝能完全消除吗?
答:消除不了,只能压到不影响识读。高精度配置 ±30μm 下缝的存在感很低。真正决定成败的是校正表有没有定期复核——长期不做,缝会慢慢变宽而你未必察觉。
问:振镜镜片脏了会有什么表现?
答:能量下降、光斑变形,直接结果是标记深度掉出 2–5μm(软标记)或 3–60μm(硬刻)的范围。腔体洁净维持在 Class 10 或 Class 1,这个周期会拉长不少。帝耐激光支持 48 小时上门维保。
不确定你的片子该走哪种扫描方案,把尺寸、图形分布和产能要求发过来,帝耐激光帮你对一次配置,400-030-5905。
常见问题
Q1:「两者的机械差异」这块,实际要注意什么?
振镜扫描靠两片高速摆动的反射镜改变光束方向,镜片惯量小、响应快,移动的是光,工作台不动。它适合密集图形的高速成形。平台移动反过来:光路固定,承载晶圆的精密工作台在 X/Y 方向走位,把待打标区域送到光斑下方。晶圆刻字机振镜扫描与平台移动对比的第一层结论:振镜管快,平台管大。
Q2:「扫描范围与速度」这块,实际要注意什么? 镜片惯量小,可以实现很高的扫描速度,帝耐设备标称打标速度 7000mm/s,这个量级靠工作台直线走位很难达到,机械惯量摆在那里。整片 12 英寸晶圆的跨度,和振镜那一块有限幅面不是一回事。只靠振镜要覆盖整片,必然要做分区域拼接,拼接次数随尺寸上升。产能上,帝耐 DN-Wafer-Marker-A 覆盖 4–12 英寸、产能 ≥100 片/小时,实际产出由 7000mm/s 的标称打标速度与上下料节拍共同决定。
Q3:「边缘畸变与拼接误差」这块,实际要注意什么? 振镜有个绕不开的问题:边缘畸变。光束偏转到幅面边缘时入射角变化,带来光斑形变与位置偏差,只能靠校正表补偿,且校正表会随时间和温度漂移。平台移动没有这个畸变,但有自己的麻烦:拼接误差。分区打标时区域交界处靠工作台定位精度对齐,帝耐设备定位精度 ±0.1mm、高精度配置 ±30μm,这个数直接决定拼接缝的可见程度。
Q4:「成本、维护与两者并存的原因」这块,实际要注意什么? 对比项 振镜扫描 平台移动 扫描范围 受偏转角限制,幅面有限 受导轨行程限制,可覆盖整片 速度 高,帝耐标称 7000mm/s 受机械惯量限制,低于振镜 边缘畸变 有,需校正表补偿并定期复核 基本没有 拼接误差 分区拼接时存在 由定位精度决定,±0.1mm / ±30μm 成本 光学件与校准成本高 精密导轨与驱动成本高 维护 镜片洁净、校正表复核 导轨润滑、定位精度复检 为什么有的机型两者都保留?因为两项优势不在一个维度上。振镜负责图形的高速成形,平台负责把整片分成若干可达区域。缺了振镜,速度掉到产能以下;缺了平台,大尺寸覆盖不了。