晶圆刻字机洁净度等级要求:Class 1与Class 10怎么验
 首页
晶圆刻字机洁净度等级要求不能只写“Class 1”或“Class 10”。等级数字只是结果标签,验收还要写颗粒尺寸口径、允许数量口径、采样体积、点位和设备状态。对标记工序而言,吸尘、气流组织与腔体负压比宣传用语更重要。
一、等级数字到底表示什么
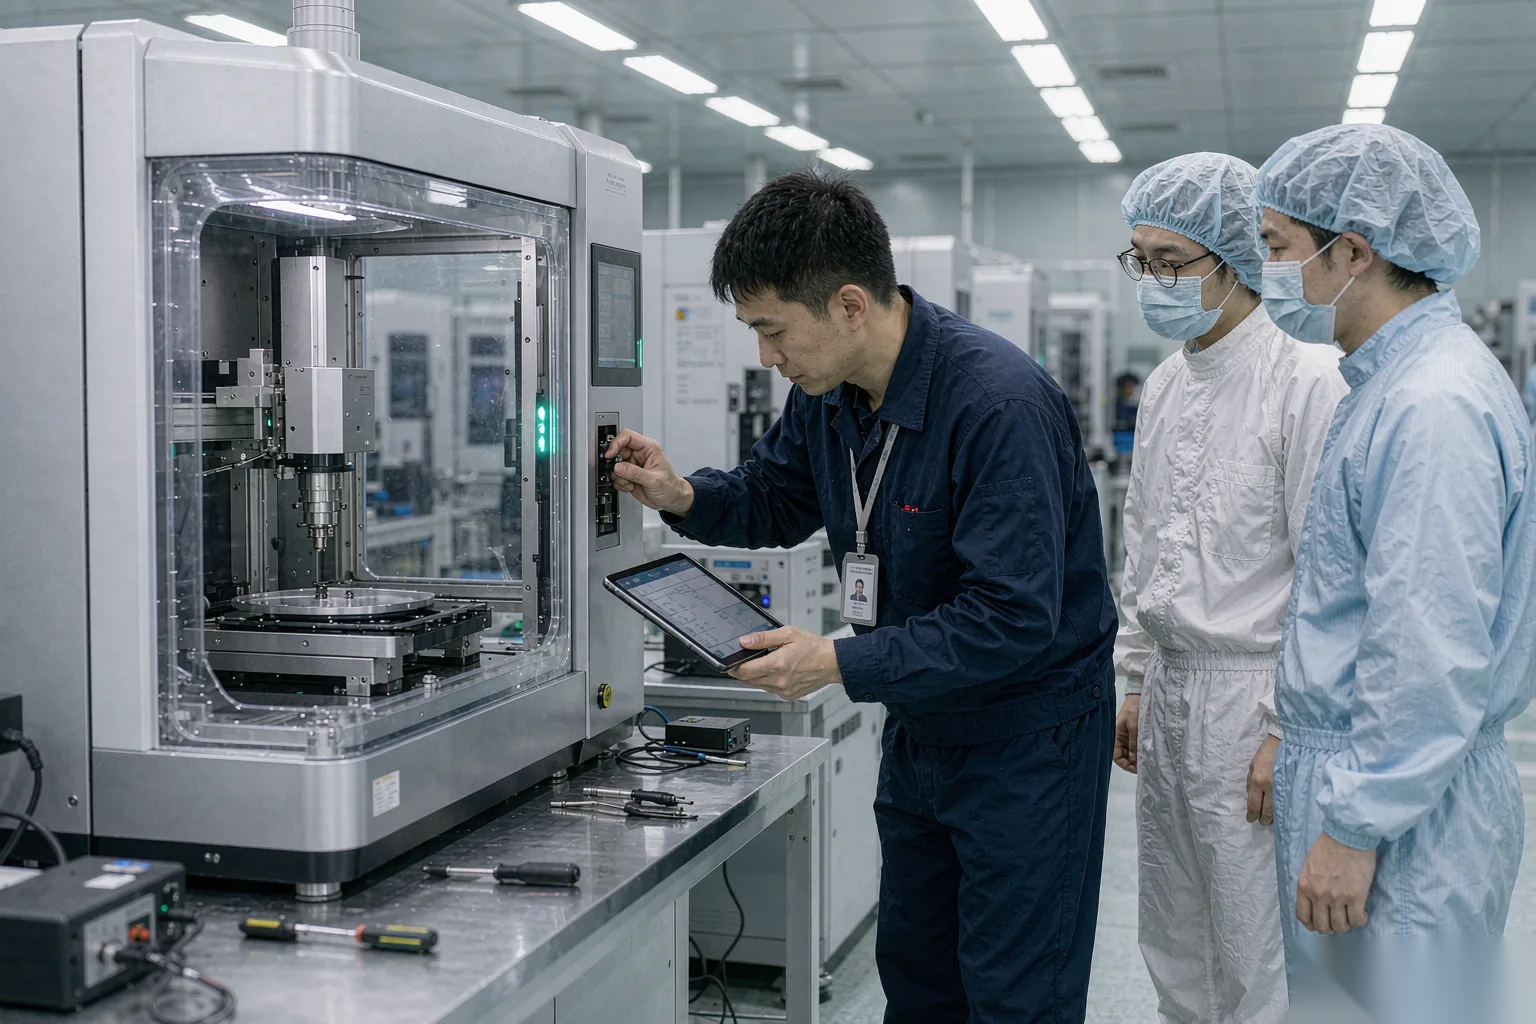
Class 1 与 Class 10 都是在规定颗粒统计口径下描述洁净能力。数字越小,控制越严。参数库确认 DN-Wafer-Marker-S 为 Class 10,DN-Wafer-Marker-A 可配置 Class 1 / Class 10。
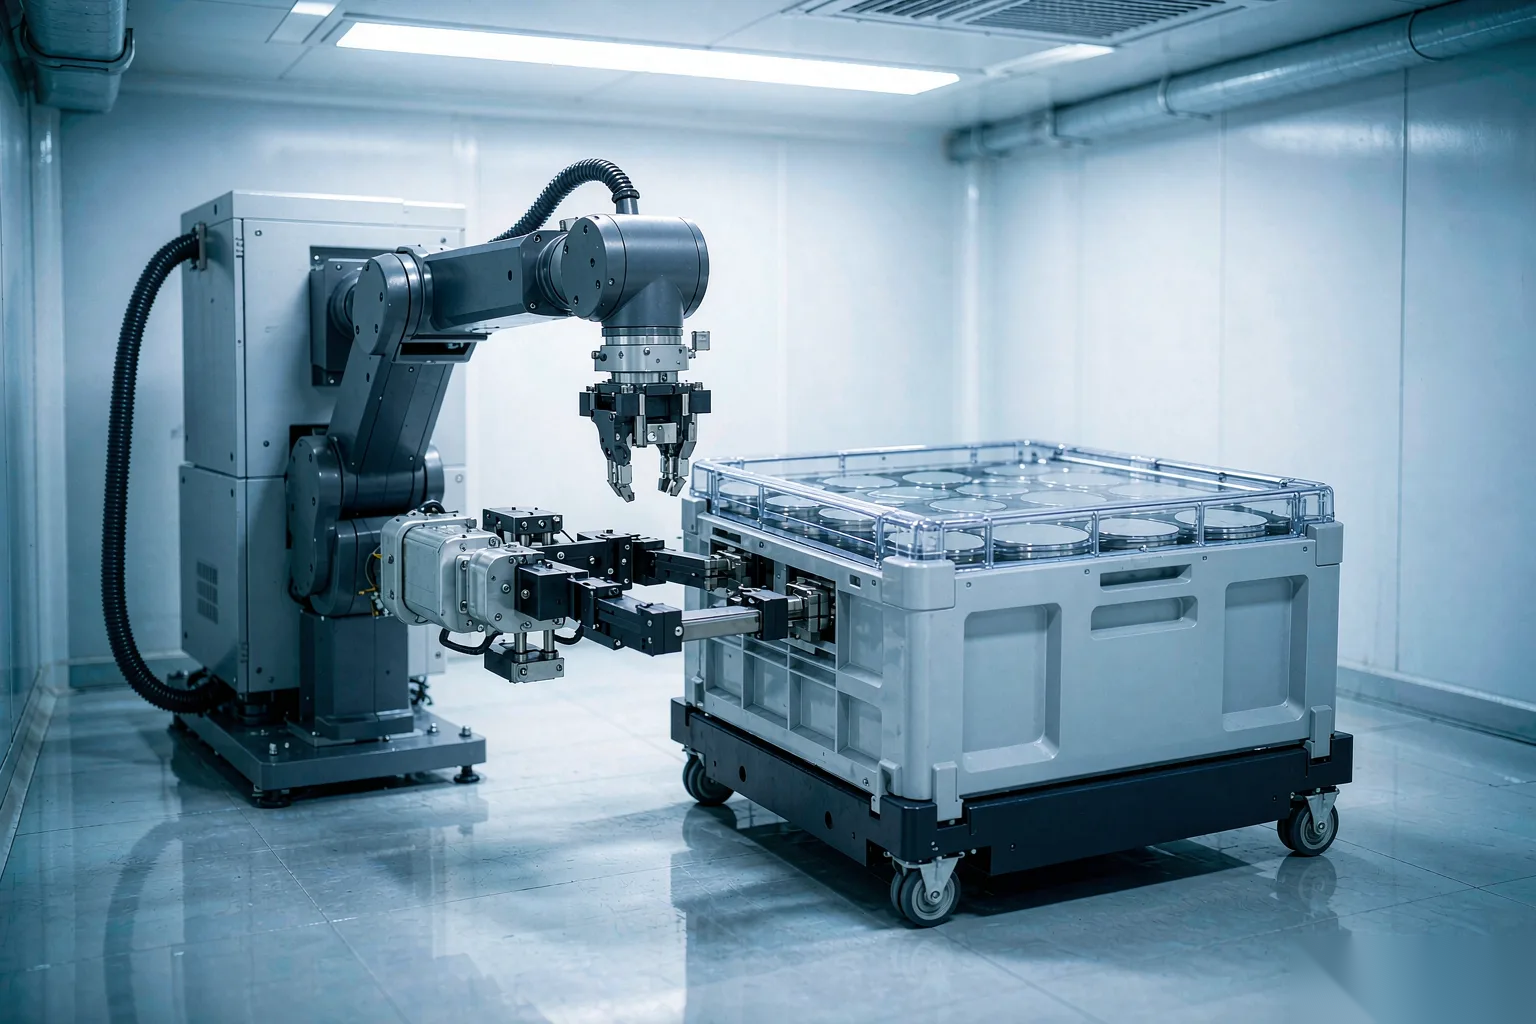
帝耐激光 DN-Wafer-Marker-A 适配 4–12 英寸,采用 FOUP 自动上下料;S 型适配 2–8 英寸,采用手动上下料。载具开合方式不同,外界颗粒进入路径也不同。
对比项
Class 1 配置关注点
Class 10 配置关注点
验收时要写明
控制强度
颗粒控制更严
颗粒窗口相对宽
采用哪一等级
颗粒尺寸
按约定粒径统计
按约定粒径统计
粒径阈值
数量口径
按采样体积计数
按采样体积计数
数量上限与体积
设备状态
自动运行状态
约定运行状态
开门、待机或加工
采样位置
覆盖关键工位
覆盖约定点位
点位与采样时段
参数库没有给出各粒径对应的颗粒数量表,因此不能自行补数字。项目文件应引用产线采用的洁净标准版本,再把颗粒尺寸和数量上限写进 FAT / SAT 条款。
二、颗粒口径为何必须写全
同一句“达到 Class 1”,如果颗粒尺寸、采样体积和设备状态不同,数据不能横向比较。只报总颗粒数也不够,因为不同粒径对晶圆工艺的风险并不相同。
计数口径至少包含五项:关注的颗粒尺寸、单位采样体积、允许数量、采样点位、采样时长。还要说明设备处于待机、传输还是实际打标状态。
· 粒径口径。 先说明统计哪一档颗粒,不把不同尺寸混成一个数。
· 数量口径。 数量必须绑定采样体积,脱离体积没有比较意义。
· 空间口径。 关键工位、回风区与接口区不能互相代替。
· 时间口径。 稳态与动作瞬间要按验收方案记录。
三、标记腔为何容易成风险点
晶圆刻字机不是纯传输设备。激光与材料相互作用,硬刻会形成可见凹坑,也可能带来颗粒。Deep Mark 深度为 3–60μm,崩边与微裂纹还是主要工艺风险。
Soft Mark 使用 20W、355nm 皮秒紫外激光,深度 2–5μm,目标是不改形貌、不产生颗粒。Deep Mark 使用 100W,去除作用更明显,污染控制不能照搬软标记方案。
另外三个风险点常被忽略:工装接触产生颗粒,载具开合带入外界颗粒,维护后腔体残留重新扬起。颗粒源不只在光斑下面,整条运动与气流路径都要看。
· 打标位置是工艺源项,要及时捕集。
· FOUP 或手动开口是外部源项,要控制交换路径。
四、设备端怎样压住污染
设备侧要同时做气流组织、吸尘、腔体负压和材质管理。四项缺一项,洁净度容易停留在空机数据,实际加工一开激光就波动。
气流组织应让洁净气流经过关键区域,并把颗粒带向捕集端,不能把污染吹回晶圆表面。吸尘口要服务于源头捕集,位置不对,风量再大也可能只是在搬运颗粒。
腔体负压用于限制加工颗粒向外扩散。材质则关注发尘、脱落与清洁可达性。参数库未给出材质牌号和负压数值,选型文件中不应编造,只能通过设计说明与实测确认。
晶圆刻字机做洁净设计时,还要处理传输与工艺之间的边界。EFEM、FOUP、工装和标记腔的气流不能互相打架,维护开口也要纳入恢复流程。
帝耐激光在全自动 A 型上提供 Class 1 / Class 10 配置,并支持 FOUP 自动上下料、EFEM 集成、SECS/GEM 对接。自动化的价值是把开合与传输动作固定下来,便于重复验收。
五、从机型到验收怎么选
选 Class 1 还是 Class 10,先看产线规定和工艺污染预算,再看上下料形态。要求封闭自动传输、对颗粒严格控制的 4–12 英寸线,A 型配置更匹配;2–8 英寸手动场景可评估 S 型 Class 10。
验收晶圆刻字机洁净度时,要把“空机、传输、打标”分状态测试。若只测停机状态,无法覆盖硬刻 3–60μm 的颗粒风险,也无法证明吸尘与负压在加工时有效。
问:Class 1 是否一定比 Class 10 更适合所有产线?
答:不是。等级应服从产线洁净规范、工艺风险和上下料方式。超过实际需求会增加配置,不足则会把颗粒风险带入后续工序。
问:软标记不产生颗粒,还需要吸尘吗?
答:Soft Mark 的工艺定义是不产生颗粒,但设备仍有工装、传输和环境带入风险。是否启用及如何验收,应按整机洁净方案判断。
想把颗粒口径、运行状态和机型配置一次写清,可拨帝耐激光 400-030-5905 获取洁净方案评估。
常见问题
Q1:「等级数字到底表示什么」这块,实际要注意什么?
Class 1 与 Class 10 都是在规定颗粒统计口径下描述洁净能力。参数库确认 DN-Wafer-Marker-S 为 Class 10,DN-Wafer-Marker-A 可配置 Class 1 / Class 10。帝耐激光 DN-Wafer-Marker-A 适配 4–12 英寸,采用 FOUP 自动上下料;S 型适配 2–8 英寸,采用手动上下料。载具开合方式不同,外界颗粒进入路径也不同。
Q2:「颗粒口径为何必须写全」这块,实际要注意什么? 同一句“达到 Class 1”,如果颗粒尺寸、采样体积和设备状态不同,数据不能横向比较。只报总颗粒数也不够,因为不同粒径对晶圆工艺的风险并不相同。计数口径至少包含五项:关注的颗粒尺寸、单位采样体积、允许数量、采样点位、采样时长。还要说明设备处于待机、传输还是实际打标状态。
Q3:「标记腔为何容易成风险点」这块,实际要注意什么? 晶圆刻字机不是纯传输设备。激光与材料相互作用,硬刻会形成可见凹坑,也可能带来颗粒。Deep Mark 深度为 3–60μm,崩边与微裂纹还是主要工艺风险。Soft Mark 使用 20W、355nm 皮秒紫外激光,深度 2–5μm,目标是不改形貌、不产生颗粒。
Q4:「设备端怎样压住污染」这块,实际要注意什么? 设备侧要同时做气流组织、吸尘、腔体负压和材质管理。四项缺一项,洁净度容易停留在空机数据,实际加工一开激光就波动。气流组织应让洁净气流经过关键区域,并把颗粒带向捕集端,不能把污染吹回晶圆表面。吸尘口要服务于源头捕集,位置不对,风量再大也可能只是在搬运颗粒。
Q5:「从机型到验收怎么选」这块,实际要注意什么? 选 Class 1 还是 Class 10,先看产线规定和工艺污染预算,再看上下料形态。要求封闭自动传输、对颗粒严格控制的 4–12 英寸线,A 型配置更匹配;2–8 英寸手动场景可评估 S 型 Class 10。验收晶圆刻字机洁净度时,要把“空机、传输、打标”分状态测试。若只测停机状态,无法覆盖硬刻 3–60μm 的颗粒风险,也无法证明吸尘与负压在加工时有效。