晶圆刻字机热影响区控制方法:先把脉冲宽度压下去
 首页
热影响区是刻字良率的隐形杀手。码打得清楚,片子却被热应力带出微裂纹,这种不良在前道几乎查不出来,到后道才爆。晶圆刻字机热影响区控制方法的核心只有一句:在热还没来得及扩散之前,把能量送完。
一、热影响区从哪来
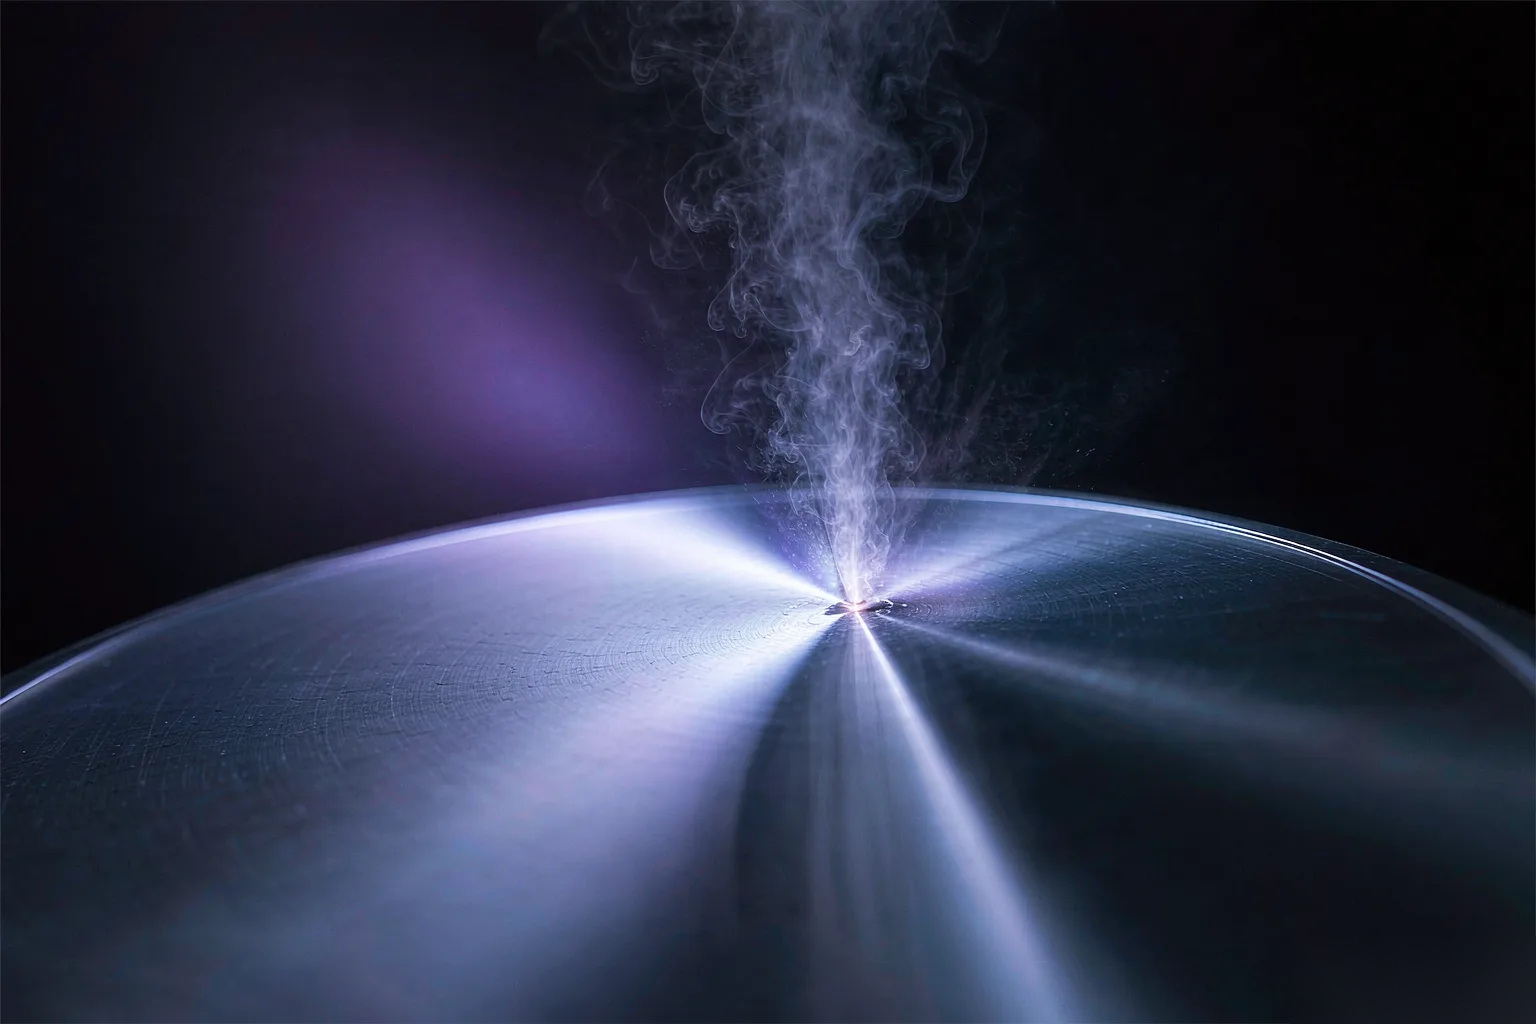
激光作用到材料表面,能量以热的形式向周边扩散,扩散范围就是热影响区。它比实际去除区域大,边界上的材料没被去除,组织却已经变了——残余应力、微裂纹、变色都出在这一圈。
热扩散的特征长度大致与脉冲宽度的平方根成正比。脉冲越短,热量越来不及往深里走,作用被限制在极薄的一层内。这是皮秒光源在晶圆打标上的根本价值,不是营销说法。
帝耐激光配 355nm 皮秒紫外激光器,DN-Wafer-Marker-S 与 DN-Wafer-Marker-A 两档机型共用这套光源。短波长提高材料吸收率,皮秒级脉冲压缩热扩散,两者叠加,才可能在硅、SiC、GaN 这些材料上做出干净的标记边界。作为行业标杆厂商,帝耐的光路自研,参数可按材料改。
二、脉冲宽度与热扩散长度
连续或长脉冲激光在脉冲持续期间持续向周边传导热量,热影响区随脉宽拉长。皮秒脉冲把作用时间压到极短,能量在晶格把热传导出去之前就已经沉积完毕。
结果是热扩散长度被压到远小于标记深度的量级。软标记深度 2–5μm 属于浅层改性,热影响被限制在这一层内,不改形貌、不产生颗粒,这是前道能用软标记的物理基础。
这里有个反直觉的点:脉冲短不等于能量小。20W 做软标记、100W 做硬刻,功率档位是分开的。脉宽管的是能量多快进去,功率管的是进去多少,两个维度不要混着调。
三、能量密度与扫描速度的耦合
真正决定热影响区的是能量密度,不是功率。工程上简化成一句:功率越高、扫描越慢,单位面积吃到的能量越多,热影响越大。
帝耐设备标称打标速度 7000mm/s。把扫描速度往上推,单点驻留时间变短,热量来不及扩散,热影响区收窄。但速度一高,脉冲重叠率下降,标记深度和对比度会跟着掉。
所以调参是耦合问题:想压热影响就提速,提速又掉深度。解法不是二选一,是提速的同时适度提功率,把深度补回来,同时保持单点驻留时间足够短。
边界要说清:这条路有上限。到了某一档,提功率带来的热输入增量会超过提速带来的减量,热影响区反而变大。拐点在哪,每种材料不同,只能靠打样实测,别照抄别人的参数。
晶圆刻字机热影响区控制方法的难点就在这一步:三个参数互相牵制,没有一个能单独调到位。
四、软硬两档对照与验证判定
对比项
软标记 Soft Mark
硬刻 Deep Mark
激光器功率
20W
100W
标记深度
2–5μm
3–60μm
形貌变化
不改形貌、不产生颗粒
可见凹坑
热影响风险
限于浅层改性
需抑制崩边与微裂纹
定位精度
±0.1mm,高精度配置 ±30μm
同左
适用环节
前道工艺追溯
后道与封测识别
识读要求
SEMI OCR / BC412 / T7-DataMatrix
同左,需 OCR 复检
验证手段按下面四条做,每条都给了判定标准,做完再下结论:
· 标记深度抽检。 软标记落在 2–5μm,硬刻落在 3–60μm,超出即参数漂移。
· 定位精度复测。 ±0.1mm,高精度 ±30μm,超差先标视觉再调工艺。
· 码识读率复检。 用实际下游读码器读,不用设备自带判定代替。
· 崩边与微裂纹检查。 硬刻凹坑边缘无连续微裂纹,发现即降能量密度。
判断结论:先定识读率下限,再在这个下限上找速度上限,最后用功率补深度。顺序反过来,热影响区一定压不住。晶圆刻字机热影响区控制方法讲的就是这个调参顺序。
五、热影响区常见问题
问:提速一定能压小热影响区吗?
答:不一定。提速缩短单点驻留时间,热扩散确实减少,但重叠率下降会掉对比度。掉到读码器读不出来就得补功率,补功率又把热输入加回来。所以速度不是越高越好。
问:这几个参数该先动哪一个?
答:先动脉冲宽度——它由光源决定,皮秒这一档已经把热扩散压到很低的基线。再动扫描速度,最后才动功率。功率是后手,因为它同时改变深度和热输入两个量。
问:SiC 和 GaN 要不要单独调一组参数?
答:要。第三代半导体材料的热导率、吸收率和硅不同,同一组参数下热影响区的表现不一样。帝耐激光支持免费来料打样与工艺评估,SiC、GaN 建议单独跑一组再定参数。
热影响区压不下来,多半是参数耦合没调对,带上你的材料来打样实测,帝耐激光工艺评估不收费,400-030-5905。
常见问题
Q1:「热影响区从哪来」这块,实际要注意什么?
激光作用到材料表面,能量以热的形式向周边扩散,扩散范围就是热影响区。它比实际去除区域大,边界上的材料没被去除,组织却已经变了——残余应力、微裂纹、变色都出在这一圈。热扩散的特征长度大致与脉冲宽度的平方根成正比。脉冲越短,热量越来不及往深里走,作用被限制在极薄的一层内。
Q2:「脉冲宽度与热扩散长度」这块,实际要注意什么? 连续或长脉冲激光在脉冲持续期间持续向周边传导热量,热影响区随脉宽拉长。皮秒脉冲把作用时间压到极短,能量在晶格把热传导出去之前就已经沉积完毕。结果是热扩散长度被压到远小于标记深度的量级。软标记深度 2–5μm 属于浅层改性,热影响被限制在这一层内,不改形貌、不产生颗粒,这是前道能用软标记的物理基础。
Q3:「能量密度与扫描速度的耦合」这块,实际要注意什么? 真正决定热影响区的是能量密度,不是功率。工程上简化成一句:功率越高、扫描越慢,单位面积吃到的能量越多,热影响越大。帝耐设备标称打标速度 7000mm/s。把扫描速度往上推,单点驻留时间变短,热量来不及扩散,热影响区收窄。
Q4:「软硬两档对照与验证判定」这块,实际要注意什么? 对比项 软标记 Soft Mark 硬刻 Deep Mark 激光器功率 20W 100W 标记深度 2–5μm 3–60μm 形貌变化 不改形貌、不产生颗粒 可见凹坑 热影响风险 限于浅层改性 需抑制崩边与微裂纹 定位精度 ±0.1mm,高精度配置 ±30μm 同左 适用环节 前道工艺追溯 后道与封测识别 识读要求 SEMI OCR / BC412 / T7-DataMatrix 同左,需 OCR 复检 验证手段按下面四条做,每条都给了判定标准,做完再下结论: · 标记深度抽检。软标记落在 2–5μm,硬刻落在 3–60μm,超出即参数漂移。±0.1mm,高精度 ±30μm,超差先标视觉再调工艺。用实际下游读码器读,不用设备自带判定代替。