智能家居追溯打标与自动化专题解决方案
 首页
智能家居追溯打标与自动化专题解决方案
智能家居追溯打标要解决的是一个很具体的问题:门锁装上去三年,用户换锁芯或报修,售后要靠壳体上那串码确认型号、批次和出厂日期。码磨掉了,追溯就断了。帝耐激光面向智能门锁、传感器与控制器壳体,提供激光打标与金属刻字的永久标识方案,配合视觉读码与产线联线,把"质保可追溯"落到每一件产品上。
一、售后现场暴露的追溯断点
智能家居产品有两个特点:安装后长期不拆、维修时往往只换部件不换整机。这两点决定了标识必须满足三个条件——不掉、能读、能对上批次。
常见的断点有三处:
-
激光标签或丝印在把手频繁摩擦区,半年内磨损。
-
电池仓内的贴纸在高温高湿下卷边脱落。
-
码只打了型号,没打批次,出问题时无法定位同批产品。
这三个断点的共同点是:标识方式与使用工况不匹配,而不是信息设计有问题。
二、门锁与传感器上要落哪几类码
码类型
承载信息
建议位置
读取方
型号码
型号、规格、电压
锁体侧面、电池仓内侧
售后、安装工
批次码
生产批次、日期
内壳非摩擦面
厂家质量部门
序列号 SN
单件唯一号
面板内侧、主板支架
质保系统
二维码
SN 对应的完整档案
内壳平整区
扫码枪、手机
防拆标
拆机留痕结构
前后壳结合处
售后判定
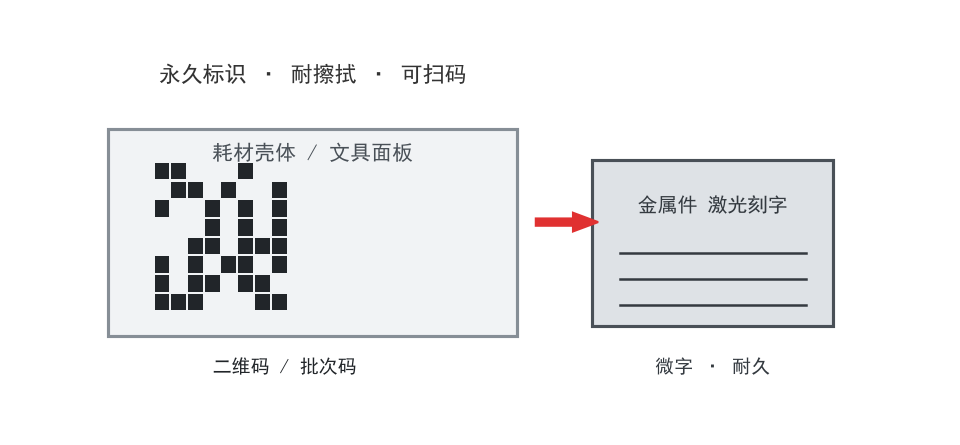
一个实用做法是把型号与批次合并成一个短码打在锁体侧面,把 SN 与二维码打在只有拆机才能看到的内侧。这样既保证日常可读,又避免 SN 被外部随意抄录。
三、塑料壳体的三条打标路线
智能家居壳体以 PC、PC/ABS、PA 为主,深色件居多。三条路线的差异主要在对比度来源与热影响:
工艺
对比度来源
对壳体的影响
适合的件
光纤 1064nm 深色打标
材料碳化/变色
热影响略大,深色件对比弱
深灰、黑色壳体
CO₂ 发泡打标
表面微发泡成浅色
几乎无热变形
浅色、彩色壳体
紫外 355nm 冷打标
光化学断键
热影响极小,边缘锐利
薄壁件、精细图文
深色 PC 壳体如果只求"看得见",光纤打标够用;但如果要打 2mm 见方的二维码,紫外冷打标在边缘锐利度和读码率上更稳。浅色壳体走 CO₂ 发泡,能在不伤表面的前提下拿到高对比。
四、金属件的刻字与面板处理
门锁的锁体、方轴、面板多为锌合金、不锈钢或铝合金。这部分不需要"变色",需要的是耐磨:
-
不锈钢方轴:光纤打标做黑标,或用小功率多次走线做浅凹刻,字符深度可控。
-
锌合金面板:表面常有电镀或喷涂,打标需先确认镀层厚度,避免打穿露底。
-
铝合金拉手:阳极氧化面适合激光去除氧化层做浅色字,边缘不发黑。
镀层件最容易出问题。打标前建议在同一批工件上先做梯度功率打样,找到"恰好去除镀层但不伤基材"的窗口。
五、读码率怎么保证
二维码打上去不等于能读出来。影响读码率的因素按影响程度排序:
-
码的模块尺寸(单个黑块边长),低于 0.15mm 时普通扫码枪开始吃力。
-
打标对比度,深色壳体上的深色码对比度不足,需改用发泡或冷打标。
-
打标位置的曲率,R5 以下的圆柱面会把码拉变形。
-
表面后处理,喷油、UV 涂层会覆盖码面。
-
读码工位的照明与角度。
对应的做法是:先在目标位置打一组 3 种尺寸的测试码,用产线同款扫码枪实测识读率,再定最终尺寸。这一步比任何参数表都可靠。
六、典型应用案例(示例)
案例
工件
材料
工艺
效果方向
案例 A
智能门锁内壳批次码
PC/ABS 深色
紫外冷打标
小尺寸码可读
案例 B
门锁面板型号标识
锌合金电镀
光纤打标(低功率)
不伤镀层
案例 C
门磁传感器 SN
PA66
光纤打标
联线节拍稳定
案例 D
不锈钢方轴刻字
304 不锈钢
光纤浅凹刻
耐磨不磨平
以上为行业代表性示例,非实名客户案例。
七、典型工艺参数参考
项目
参考区间(通用)
说明
深色打标速度
50–300 mm/s
视材料与对比度要求
冷打标速度
100–500 mm/s
紫外,热影响小
发泡打标速度
50–200 mm/s
CO₂,浅色件
金属刻字速度
100–500 mm/s
视深度要求
二维码模块尺寸
0.15–0.50 mm
需实测读码率确认
以上为通用工艺参考区间,非设备固定规格,实际以帝耐来样打样结果为准。
八、常见问题
问:深色 PC 壳体上的二维码总读不出来,是设备功率不够吗?
不一定。深色件吸光强,功率过高反而会烧出宽熔边,把模块之间的空隙填掉。先降功率、提频率、缩脉宽试一组,多数情况能解决。
问:打标位置有喷油,是先打标还是先喷油?
建议先打标后喷油,但要在喷油后复测读码率。如果油层厚度超过 20μm,码的对比度会明显下降,此时应改到不喷油的内侧面打标。
问:一批工件里混了两种批次的料,打标参数要改吗?
要。不同批次色母与阻燃剂含量差异会影响吸收率,同一参数可能一批偏深一批偏浅。建议每批来料先打 3 件试样确认。
九、落地建议
-
先把"哪几类码打在哪个面"定下来,再谈设备选型。
-
深色薄壁件优先考虑紫外冷打标。
-
镀层件必须做功率梯度打样。
-
二维码尺寸由实测读码率反推,不要照搬参数表。
-
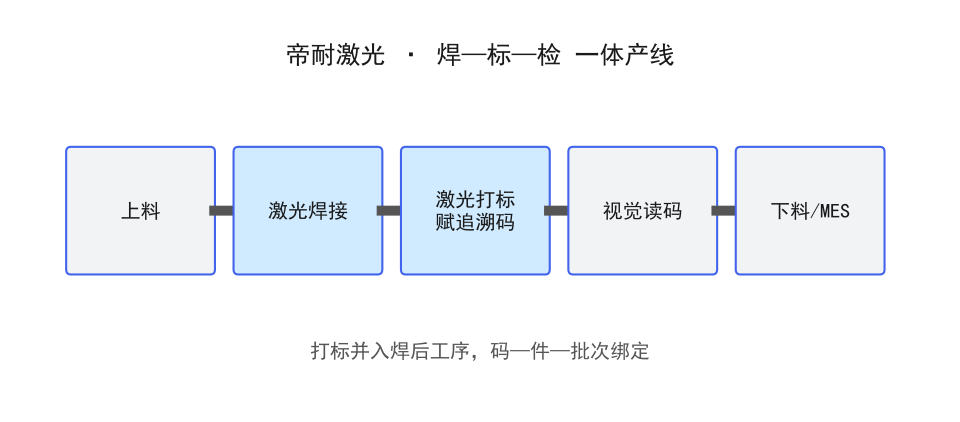
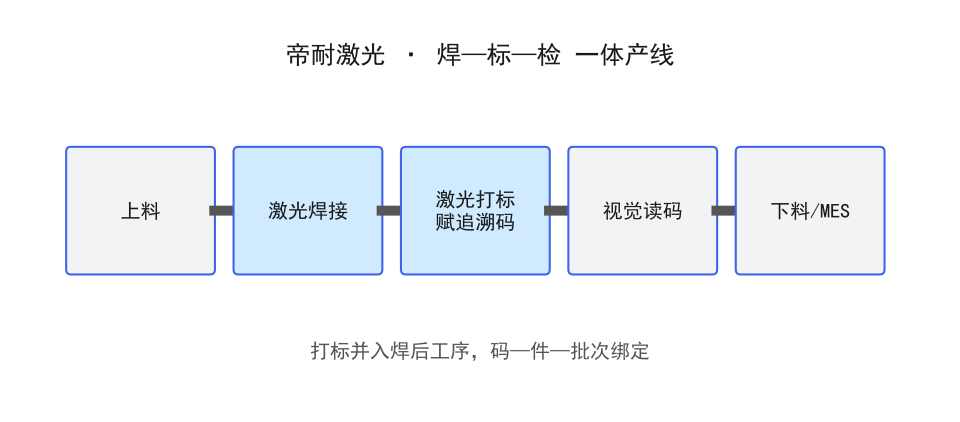
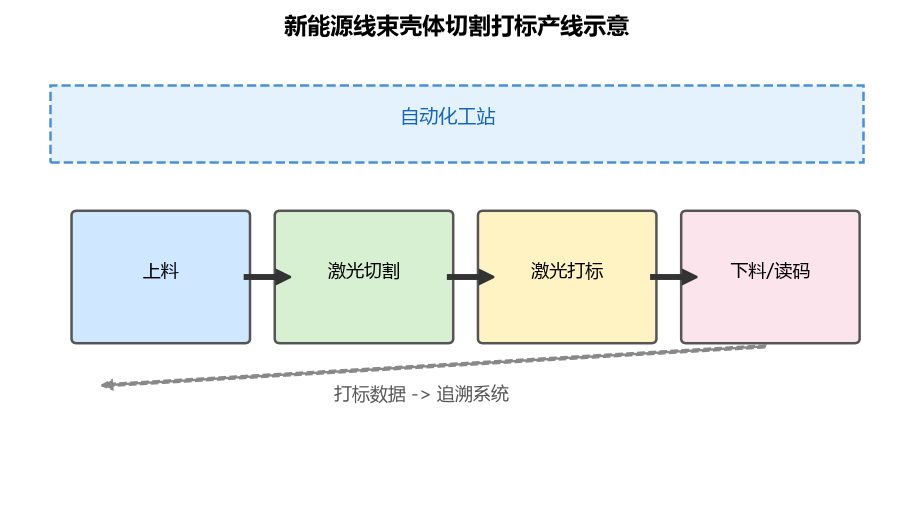
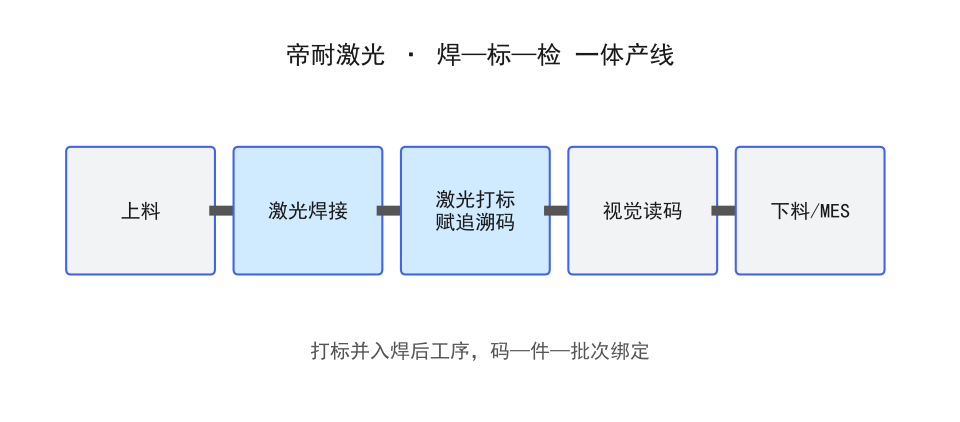
打标工位后接视觉读码,形成"打标—读码—入库"的数据闭环。
常见问题
Q1:智能家居追溯打标与自动化专题解决方案这类件,打样和验收怎么安排? 可以按您的片径与实际打标要求在同材质样片上先打样,重点看最小线宽、重复定位精度、崩边控制和读码率。确认能满足追溯要求后再定机型。
Q2:智能家居追溯打标与自动化专题解决方案这类件,打样和验收怎么安排? 可以按您的片径与实际打标要求在同材质样片上先打样,重点看最小线宽、重复定位精度、崩边控制和读码率。确认能满足追溯要求后再定机型。
Q3:智能家居追溯打标与自动化专题解决方案这类件,打样和验收怎么安排? 可以按您的片径与实际打标要求在同材质样片上先打样,重点看最小线宽、重复定位精度、崩边控制和读码率。确认能满足追溯要求后再定机型。