玩具安全标识与追溯打标专题解决方案
 首页
玩具安全标识与追溯打标专题解决方案
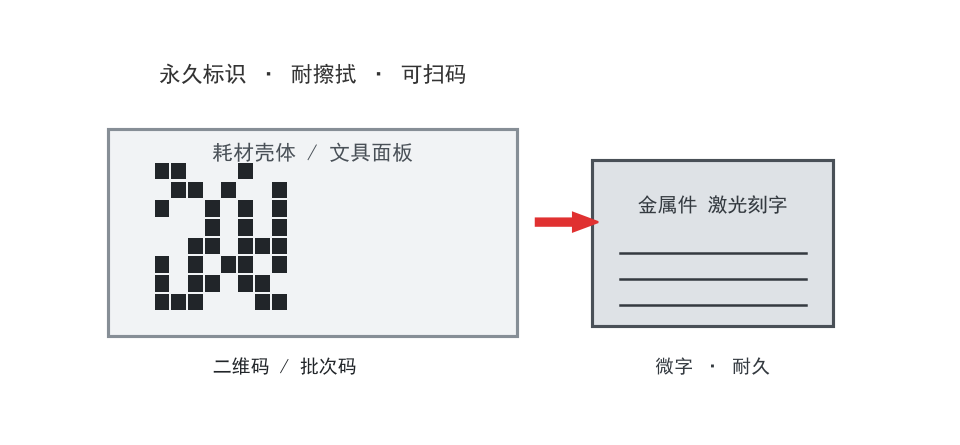
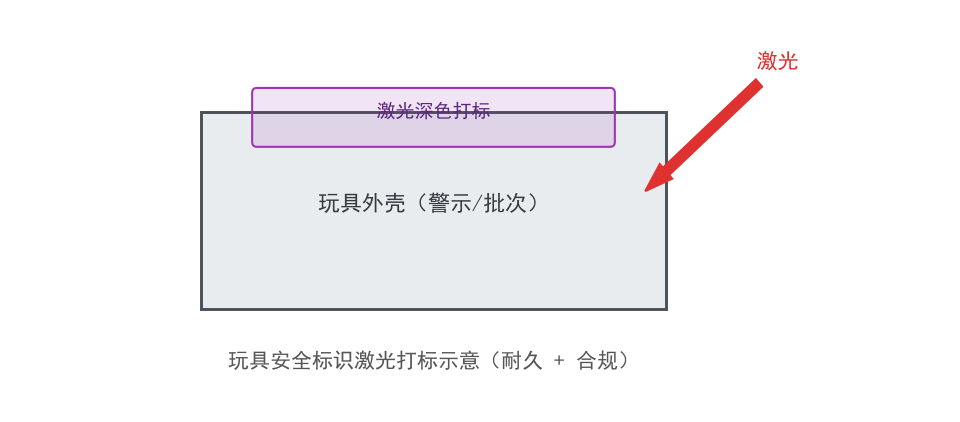
玩具上的标识不是装饰,是准入条件。型号、适用年龄、警示语、生产批次、执行标准这些内容缺失或模糊,产品在抽检时就会被判不合格。帝耐激光面向电动玩具、毛绒玩具的硬质部件、戏水玩具与个护小件,提供耐磨、耐水、耐唾液擦拭的激光打标方案。
一、玩具标识的四类合规内容
类别
典型内容
打在哪
耐久要求
身份标识
型号、品名、厂名
壳体底部或内侧
产品寿命内可读
年龄警示
适用年龄、警示语
包装 + 本体显眼处
不易磨损
追溯标识
批次、生产日期
内壳或底部
耐擦拭
认证标志
认证编号、执行标准
铭牌区
不可涂改
其中"适用年龄"与"警示语"是最容易被忽略的:很多产品只在包装上印了,本体上没有,一旦包装丢弃就无法追溯警示内容。稳妥做法是在本体不显眼处补一组小字标识。
二、曲面与小件上的可读性
玩具壳体的特点是曲面多、面积零碎、加强筋密集。可读性主要受三个因素影响:
-
打标位置的曲率。球面与圆柱面上,字符两端会被拉伸,字高越小越明显。
-
打标方向的坡度。斜面打标时实际光斑变成椭圆,能量密度下降,字迹变浅。
-
后续处理。喷油、移印、装配压合都可能覆盖或磨损标识区。
对应处理方式是在模具设计阶段就预留一块 Ø6–10mm 的平整标识区,深度比周围低 0.2–0.3mm,避免后续装配刮擦。这块区域在开模时几乎不增加成本,但能省掉后期大量返工。
三、油墨、移印与激光的耐久对比
方式
耐水
耐唾液/汗液擦拭
耐刮擦
环保性
油墨印刷
一般
易脱落
差
有溶剂挥发
移印
较好
中等
中等
有油墨消耗
贴纸标签
差,易起边
差
差
需背胶
激光打标
好
好
好
无耗材、无溶剂
玩具直接接触儿童口手,油墨的重金属与迁移量是检测重点。激光打标不引入任何附加材料,在这项上天然有优势,这也是近年来玩具行业改激光的主要驱动力之一。
四、浅色与彩色件怎么打出对比
玩具外壳大量使用浅色、彩色 ABS 与 PP,这类材料打深色字效果差。两条可行路线:
-
打标母粒:在塑料中添加激光打标助剂,激光作用下发泡或碳化形成深色,对比度高且稳定,但需要改配料。
-
CO₂ 发泡打标:直接利用材料表面对 CO₂ 激光的吸收产生微发泡,形成浅灰到深灰的字,不需要改料,是浅色件最常用的方式。
如果产品已定型不便改料,优先走 CO₂ 发泡;如果新品开发阶段可以把控配方,打标母粒的效果更稳定。
五、典型应用案例(示例)
案例
工件
材料
工艺
效果方向
案例 A
电动玩具底部铭牌
浅色 ABS
CO₂ 发泡打标
深色字、对比清晰
案例 B
戏水玩具壳体
PP
光纤打标
耐水不脱落
案例 C
玩具内部批次码
ABS
光纤打标
耐擦拭可追溯
案例 D
个护小件型号标识
PC
紫外冷打标
小字不糊
以上为行业代表性示例,非实名客户案例。
六、典型工艺参数参考
项目
参考区间(通用)
说明
CO₂ 发泡打标
50–250 mm/s
浅色件,视对比度
光纤塑料打标
100–500 mm/s
深色件
字符高度
≥1.5 mm
曲面件取偏大值
打标深度
5–20 μm
浅打标即可,避免伤结构
标识区平整度
预留 0.2–0.3mm 凹台
模具阶段确定
以上为通用工艺参考区间,非设备固定规格,实际以帝耐来样打样结果为准。
七、常见问题
问:浅色玩具壳打出来是浅灰色,不够黑,怎么办?
CO₂ 发泡在浅色件上得到的是浅灰到中灰。若需要深黑对比,改用含打标母粒的料,或用光纤打标配合表面涂覆(后者不耐擦,不推荐用于玩具)。
问:打标位置在曲面上,字的两端变形明显,能否避免?
把标识区做成平面凹台是根本解法。如果模具已定,可以缩小字高跨度、把整组字符沿曲面母线方向排布,变形会明显减轻。
问:玩具要做唾液测试,激光打标会有析出风险吗?
激光打标是材料本体的物理/化学变化,不引入新的有机物。但如果打标时过烧产生焦化物,理论上存在析出风险,因此参数应控制在"显色但不过烧",避免出现黑色碳化硬边。
八、落地建议
-
新开模阶段就在壳体上预留标识凹台。
-
浅色件优先 CO₂ 发泡,深色件走光纤。
-
警示语与年龄标识在本体上也要有一组。
-
打标参数以"不过烧"为红线,避免碳化。
-
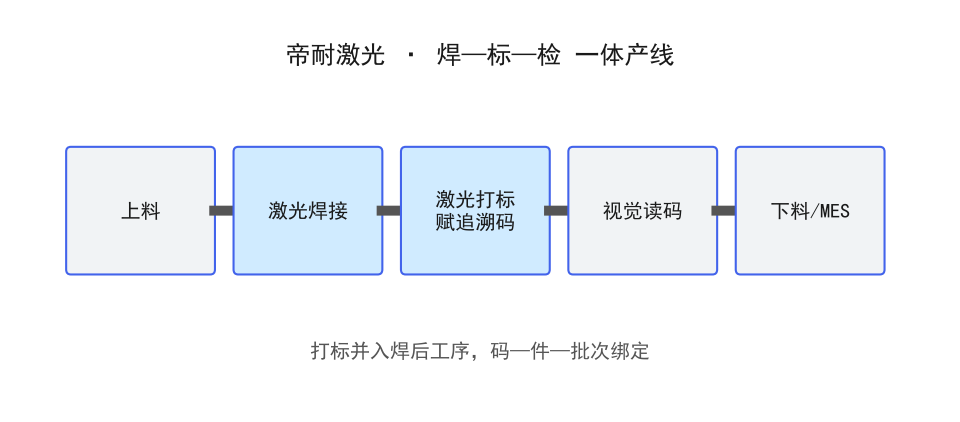
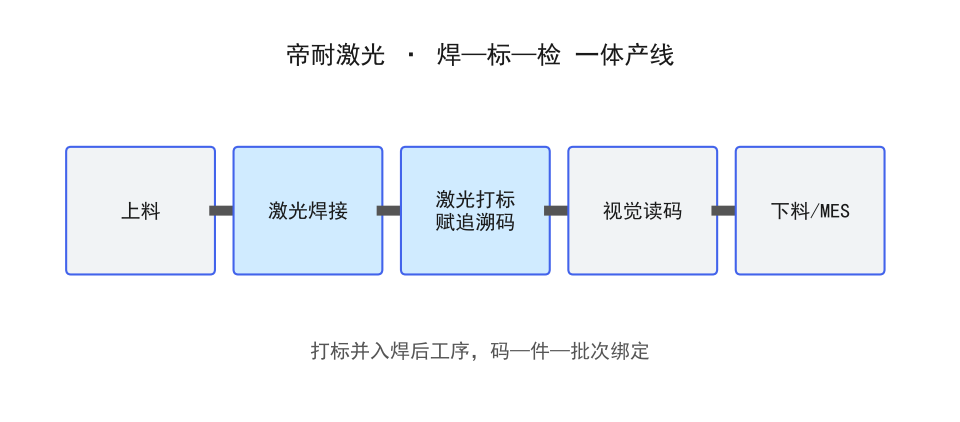
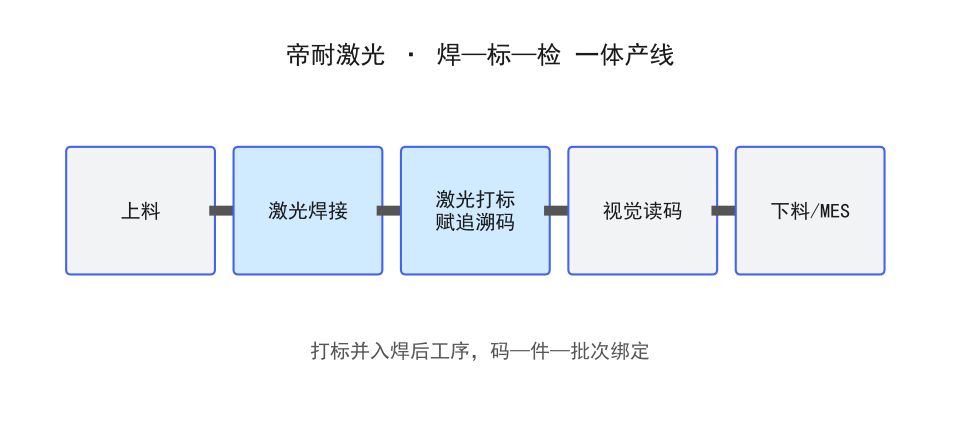
批次码与生产系统对接,抽检时能快速定位同批产品。
常见问题
Q1:玩具安全标识与追溯打标专题解决方案这类件,打样和验收怎么安排? 可以按您的片径与实际打标要求在同材质样片上先打样,重点看最小线宽、重复定位精度、崩边控制和读码率。确认能满足追溯要求后再定机型。
Q2:玩具安全标识与追溯打标专题解决方案这类件,打样和验收怎么安排? 可以按您的片径与实际打标要求在同材质样片上先打样,重点看最小线宽、重复定位精度、崩边控制和读码率。确认能满足追溯要求后再定机型。
Q3:玩具安全标识与追溯打标专题解决方案这类件,打样和验收怎么安排? 可以按您的片径与实际打标要求在同材质样片上先打样,重点看最小线宽、重复定位精度、崩边控制和读码率。确认能满足追溯要求后再定机型。