玩具激光焊接与打标产线联线节拍优化专题解决方案
 首页
玩具激光焊接与打标产线联线节拍优化专题解决方案
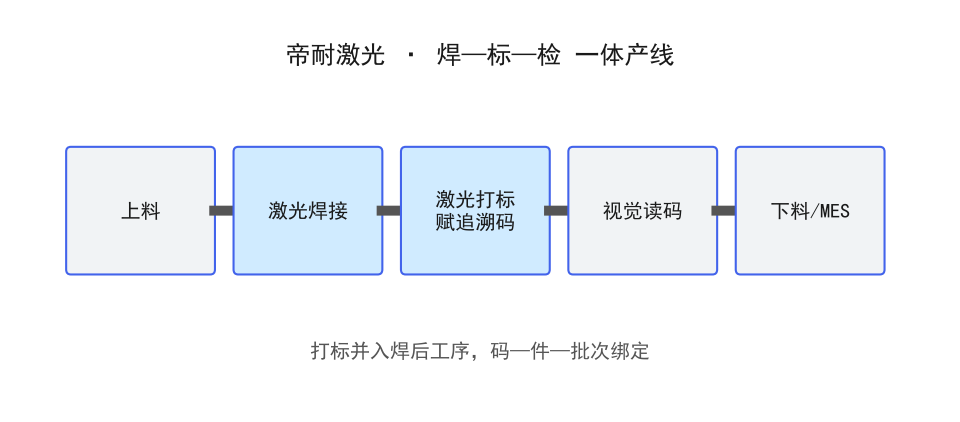
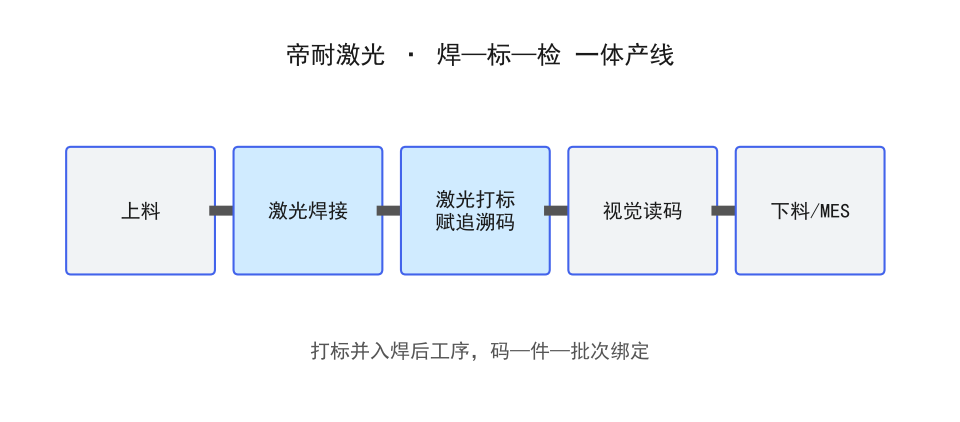
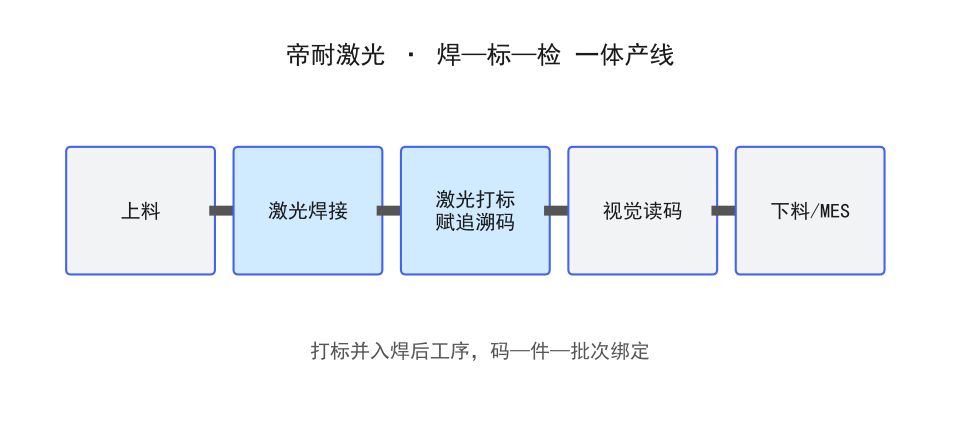
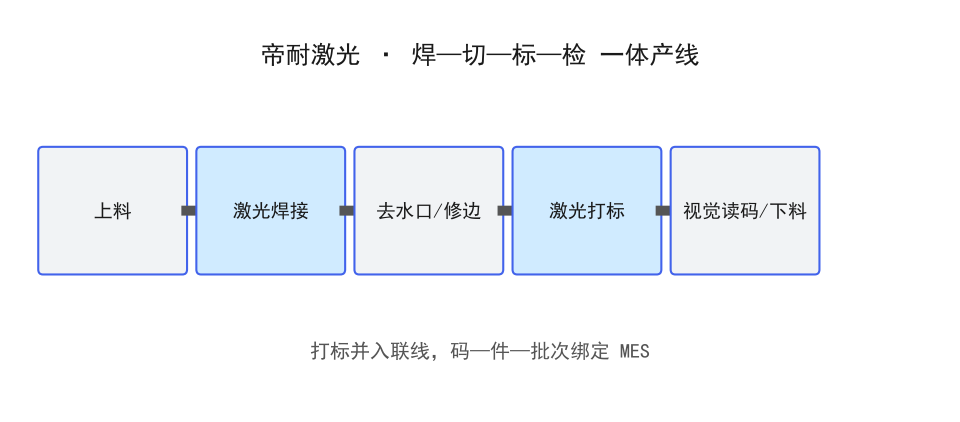
玩具激光焊接与打标产线该不该联线,核心指标只有一个:单件成本。而单件成本里,人工上下料与不良返工往往比设备折旧更高。所以玩具厂的产线改造,不是"上自动化显得先进",而是算清楚"省下几个人、少返几件"这笔账。帝耐激光按这个思路做产线集成,覆盖焊接、切割、打标与检测。
一、先算清账,再谈联线
成本项
人工线
联线
差异来源
直接人工
3–5 人/线
1–2 人/线
上下料与转运
不良返工
依赖工人熟练度
稳定
参数与定位一致
换型时间
快,靠人适应
需调程序与夹具
柔性设计决定
设备折旧
低
高
投资摊薄
联线的经济性取决于批量。单款几万件以上、生命周期超过一年,联线的投资回收期通常在合理范围;单款几千件、几个月就换款,专机联线反而不划算。
二、玩具件的节拍瓶颈在哪
玩具件的特点是"小、轻、多"。实测下来,节拍瓶颈很少在激光本身,而在三处:
-
上下料:小件散乱,需要定向排列,振动盘或料仓是必需。
-
定位:塑料件有拔模斜度,靠外轮廓定位精度不足,通常需要视觉或仿形治具。
-
转运:焊接与打标之间如果靠人工搬运,节拍直接被人的速度限制。
因此联线设计的第一步不是选激光器,而是设计上料与转运。
三、三种集成形态的选择
形态
结构
适合批量
投资
单机 + 转盘
一台设备多工位
中等批量、多品种
低
单元联线
焊接 + 打标 + 检测
大批量单款
中
全自动线
上料 + 多工艺 + 分选
超大单款
高
多数玩具厂的实际选择是"单机 + 转盘":投资可控,换型只需换治具,节拍也能满足。全自动线只在少数超级单品上划算。
四、换型时间怎么压缩
玩具换款频繁,换型时间是隐性成本。压缩换型有三个抓手:
-
治具快换:用定位销 + 快夹,把换治具从"拆装十几颗螺丝"变成"一插一扣"。
-
工艺配方:每个款号存一套参数,扫码调用,不靠人工调。
-
免调校定位:治具设计成"放上去就是对的",减少试打样次数。
三者里,工艺配方的收益最直接:调参数往往占换型时间的一半以上。
五、典型应用案例(示例)
案例
工件
集成工艺
效果方向
案例 A
电动玩具壳
转盘焊接 + 打标
节拍稳定、换型快
案例 B
个护外壳
焊接 + 气密检测联线
不良不出线
案例 C
玩具结构件
切割 + 打标 + 读码
追溯闭环
以上为行业代表性示例,非实名客户案例。
六、典型配置参考
项目
参考(通用)
说明
转盘工位数
4–8 工位
按工艺数定
单件焊接节拍
数秒至数十秒
视焊缝长度
打标节拍
1–5 秒/件
视标识内容
换型时间
数分钟至数十分钟
取决于快换设计
读码剔除
联线标配
防止不良流出
以上为通用参考区间,非设备固定规格,实际以帝耐方案设计为准。
七、合规审核要看什么
玩具出口与内销都要过合规审核,产线侧通常被问三件事:
审核关注点
产线应对
工艺是否受控
参数存档、配方锁定
不良是否可追溯
码—件—批次绑定
关键工序是否有记录
焊接与检测数据留存
这三项不需要多贵的设备,但需要产线具备数据记录能力。很多工厂栽在"有设备没记录"上。
八、三种联线形态的成本对比与取舍
决定要不要联线,最该看的不是设备报价,而是三种组织方式的成本结构差异。
组织形态
一次性投入
人工占比
换型损失
适合场景
单机加人工上下料
低
高
几乎为零
多品种、小批量
分段联线
中
中
小
中等批量、品种稳定
全线自动化
高
低
大
单品种、大批量
不少玩具厂吃过"一步到位"的亏:线体按最大产能设计,实际订单结构却是几十个小品号,设备常年等订单,换型时间反倒成了主要成本。
落地时按这几条判断:
-
单件人工成本占售价比超过一定比例,才值得动联线。
-
品种数超过十个、每批不足一天产量,先做单机加快换型。
-
客户验厂要求过程数据时,至少做到分段联线,保留采集点。
-
焊接与打标之间若需静置或冷却,联线要留缓冲位,不要硬连。
-
检测工位不要省,玩具的召回成本远高于检测设备本身。
-
上下料是自动化里最容易被低估的环节,异形件优先柔性上料。
-
厂房长度受限时,优先做 U 型布局而不是把线体拉直。
-
供电与气源要留余量,后期加打标或检测工位很常见。
-
与注塑机的距离决定是否机边联线,机边方案的搬运成本最低。
正确的改造顺序是先解决换型,再解决上下料,最后才谈全线贯通。倒过来做,往往做出一个跑不满的线体。
九、常见问题
问:现有的单机能不能升级成联线?
多数可以,通过加装转盘、输送与打标工位实现。前提是单机的控制系统支持外部通讯,否则需要更换控制单元。
问:联线后节拍反而变慢了,为什么?
常见原因是节拍由最慢工位决定,而最慢工位往往不是激光,而是上下料或检测。做一次工序节拍测量,找出瓶颈工位再优化。
问:追溯要做到什么程度才够审核?
至少做到"件—批次—关键工艺参数"三者可关联。有出口要求的,还要能追溯到具体生产日期与班次。
十、小结
玩具产线的改造要围绕单件成本做决策,而不是追求自动化程度。帝耐激光可提供从节拍测算、形态选型到联线集成的支持,帮助工厂在投资与收益之间找到平衡点。
常见问题
Q1:玩具激光焊接与打标产线联线节拍优化专题解决方案这类件,打样和验收怎么安排? 可以按您的片径与实际打标要求在同材质样片上先打样,重点看最小线宽、重复定位精度、崩边控制和读码率。确认能满足追溯要求后再定机型。
Q2:玩具激光焊接与打标产线联线节拍优化专题解决方案这类件,打样和验收怎么安排? 可以按您的片径与实际打标要求在同材质样片上先打样,重点看最小线宽、重复定位精度、崩边控制和读码率。确认能满足追溯要求后再定机型。
Q3:玩具激光焊接与打标产线联线节拍优化专题解决方案这类件,打样和验收怎么安排? 可以按您的片径与实际打标要求在同材质样片上先打样,重点看最小线宽、重复定位精度、崩边控制和读码率。确认能满足追溯要求后再定机型。