电子行业激光焊接切割解决方案
 首页
电子行业激光焊接切割是指将激光能量聚焦成极小光斑沿图形轨迹行走,使塑料受热汽化或熔化并被辅助气体吹离,从而形成切缝的加工设备,属于无接触、无刀具磨损工艺。
电子行业激光焊接切割解决方案
一、行业概述
当前电子制造向微型化、高密度、超薄化、高可靠性方向快速迭代,PCB、FPC、消费电子结构件、半导体封装、精密元器件传统加工工艺存在机械应力大、热损伤高、毛刺崩边、良率偏低、换型缓慢等痛点。激光加工具备非接触、高精度、低热影响、无机械应力、自动化程度高的特性,适配电子行业精密焊接、精密切割、开孔、修边等核心工序,可解决传统工艺难以处理的薄材、微型件、高精密电子产品加工难题,适配大批量量产与小批量定制化生产。
二、行业痛点分析
2.1 焊接痛点
精密元器件焊点微小,传统焊接温度不可控,容易烧穿焊盘、灼伤周边元器件;
铜、铝等高反材料焊接飞溅大、焊点发黑、一致性差;
FPC、屏蔽罩、精密弹片薄壁件易变形,虚焊、脱焊不良率高;
人工焊接依赖熟练度,量产一致性差,人工成本逐年上升。
2.2 切割痛点
传统铣刀、模切分板应力大,PCB板易出现微裂纹、分层、崩边;
FPC柔性材料模切刀口发硬,反复弯折易断裂,使用寿命短;
超薄玻璃、陶瓷基片、晶圆脆性材料易崩边、碎裂;
模具开模成本高,产品迭代慢,异形结构无法快速适配。
三、总体解决方案设计
3.1 方案总体思路
依托光纤激光、紫外激光、皮秒微纳加工技术,搭配CCD视觉定位、自动治具、闭环温控系统,搭建精密激光焊接+精密激光切割一体化产线。针对不同电子材质、厚度、精度要求定制工艺参数,实现无应力加工、低飞溅焊接、刀口平整无毛边,适配PCB、FPC、消费电子结构件、半导体元器件、电池精密组件等多品类产品,兼容自动化上下料、MES数据追溯,满足量产高标准生产要求。
3.2 核心工艺解决方案
(1)激光焊接解决方案
采用脉冲光纤激光+环形光斑优化技术,精准控制热输入量,缩小热影响区,针对高反金属、薄壁精密件定制焊接工艺。
金属结构件焊接:手机中板、螺母柱、屏蔽罩、弹片、连接器,焊点均匀、拉力稳定,不变形;
电路板焊接:PCB焊盘、FPC软板引脚、镀金触点,微小焊点,不烧基材、不伤线路;
电池组件焊接:极耳、汇流排、电池外壳密封焊接,低飞溅、密封性强,杜绝漏液;
异种材料焊接:铜铝、不锈钢+铜复合焊接,解决异种材料难熔合、易开裂问题。
(2)激光切割解决方案
采用紫外冷激光+高速振镜切割,热量极低,无机械接触,适配脆性材料、柔性材料、超薄板材。
PCB硬板分板:拼板自动分切,无应力、无粉尘、无崩边,杜绝后期分层开裂;
FPC柔性板切割:轮廓切割、开槽、开窗,刀口光滑,耐弯折,提升产品使用寿命;
脆性材料切割:超薄玻璃、陶瓷基板、半导体晶圆,切口平整,崩边量≤1μm;
异形精密切割:微小异形孔、窄槽、精密轮廓,最小切缝可达20μm。
四、设备配置方案
工艺类型 | 推荐机型 | 激光器类型 | 核心配置 | 适用产品 |
|---|---|---|---|---|
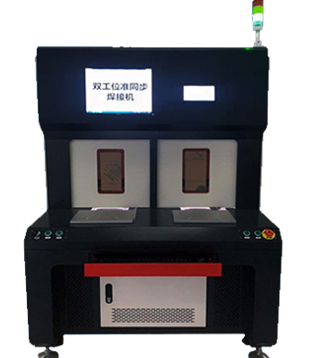
精密焊接 | 全自动激光焊接机 | 光纤脉冲激光 | CCD视觉、恒温控制系统、自动治具 | 结构件、电池、元器件引脚 |
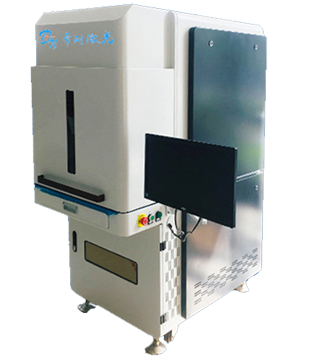
精密切割 | 紫外激光切割机 | 紫外冷激光 | 高速振镜、高清视觉、除尘系统 | PCB、FPC、薄膜材料 |
微纳加工 | 皮秒激光微加工机 | 皮秒激光 | 超高精度光路、精密位移平台 | 玻璃、陶瓷、半导体晶圆 |