医疗件多品种小批量,激光焊接机怎么配才不亏
 首页
医疗行业的订单,和汽车厂完全两回事。
结论先说:汽车件一个型号一年几十万件,设备可以照着这一个件做专用机。医疗件不一样:一个品种几百件到几千件,一年换几十个品种,每个品种的夹具、参数、检验要求都不同。
医疗塑料激光焊接机哪家好?先问它换型要多久,再问价格。换型时间长的设备,再便宜也是负担。
一、先算换型账
换型不是"换一套夹具"这么简单,它是一串动作。
| 换型动作 | 常见耗时 | 能压到多少 |
|---|---|---|
| 拆旧夹具、装新夹具 | 30 到 60 分钟 | 10 分钟(快换结构) |
| 找程序、调参数 | 20 到 40 分钟 | 2 分钟(程序号绑定) |
| 首件试焊、调整 | 30 到 90 分钟 | 15 分钟(参数卡成熟) |
| 首件检验 | 20 到 40 分钟 | 20 分钟(检验方法简化) |
| 清场、记录 | 15 分钟 | 10 分钟 |
| 合计 | 2 到 4 小时 | 1 小时以内 |
一天换两次型,一年 250 个工作日,差出来的就是 500 到 1500 小时。按设备折旧和人工算,这笔钱比设备差价值钱。
所以选设备时,"换型时间"要和"焊接速度"放在同一张表里比。
二、三条配置路线
路线一:单机加多套快换夹具。一台设备,配 5 到 10 套夹具,按产品切换。投入最小,适合年产量几万件以下、品种多的厂。缺点是换型仍要人工,对操作工依赖大。
路线二:双工位或多工位。一台设备两个工位,一个焊、一个上下料,或者两个品种同时排产。效率高,但夹具成本翻倍,适合有 2 到 3 个稳定品种的厂。
路线三:柔性产线。设备加自动上下料、视觉定位、AGV 或输送线。投入大,适合单一品种产量高、或者品种虽多但结构相似的厂。医疗行业用这条路的,通常是做采样管、培养皿这类标准化耗材的。
三条路线没有优劣,看订单结构。品种多、单批小,路线一最实在;品种少、量大,路线三才划算。
三、夹具快换的四个设计
夹具快换不是买一套快换夹具就完事,要在设备选型阶段就留接口。
定位销加衬套。最便宜的快换方式。两个定位销,一个圆一个菱形,重复定位精度能到 0.05 毫米。夹具底板做统一接口,换夹具像换抽屉。
零点定位系统。精度更高,重复定位 0.005 毫米,价格也高。医疗精密件值得上,普通件用定位销就够。
气路快插。夹具上的气缸、真空,用快插接头,一拔一插。别用螺纹接头,换型时要拧半天。
参数随夹具走。每套夹具带一个识别码,二维码或 RFID,装上设备自动调出对应程序。这一条最省事,也最容易被忽略。
第三、第四条,很多设备厂不加,要提前提。加装成本不高,但能省下大量换型时间。
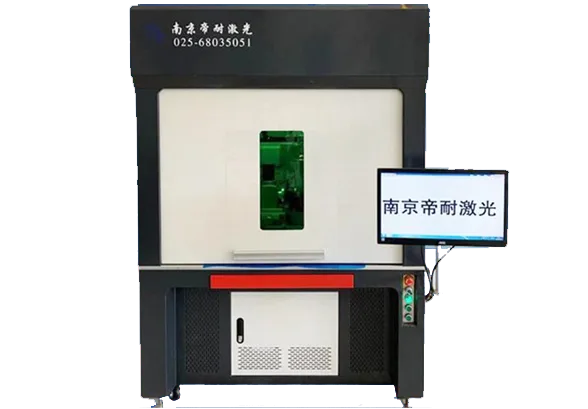
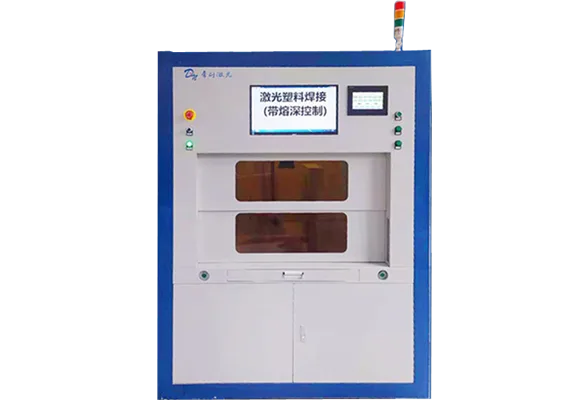
图1|轨迹激光焊接塑料机,幅面可按产品定制,适合多品种平面件(来源:dn-laser.com)
四、参数存哪里,谁负责调
多品种生产,参数管理比设备性能更重要。
一号一件。每个产品一个程序号,程序号写进作业指导书,操作工只输编号,不调参数。
权限分级。操作工只能调用,工程师才能改。改参数要留记录,谁改的、什么时候、改了什么。
参数卡上墙。每个品种一张参数卡,功率、速度、压力、熔深、夹具编号,打印出来挂在工位。别只存在电脑里,电脑坏了就抓瞎。
版本管理。参数改过要升版本号,旧版本存档。医疗客户审核时会查这个。
帝耐的焊接软件支持多文档保存和图形导入,参数可以按产品存成独立文件。多品种的厂,建议在验收时就要求把程序号和产品编号对应关系整理成表,后续换型照着调。
五、选型要留三处余量
医疗件的变化比想象中大,选型别掐着算。
功率余量。按最厚的件选,再上浮 30%。今天做 2 毫米的件,明年可能做 4 毫米的,功率不够就得换机。
幅面余量。幅面按最大件的外形加 50 毫米。夹具要占地方,工件还要留取放空间。幅面刚好等于工件尺寸,实际用不了。
行程余量。Z 轴行程要能容纳不同高度的夹具和工件。医疗件有的很矮,有的带接头很高,行程不够就卡住。
这三处余量加上去,价格会涨一些,但比两年后换机划算。
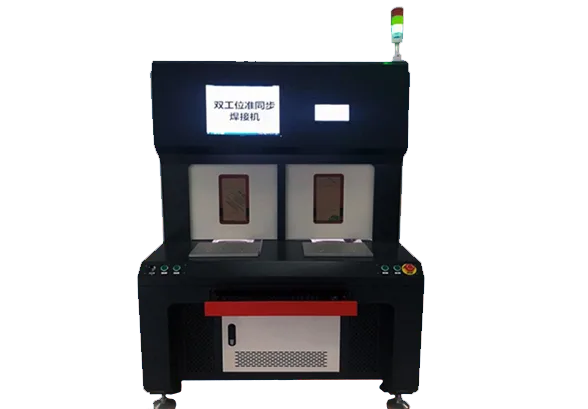
图2|准同步激光焊接塑料机,扫描式焊接,适合批量点焊与密封焊(来源:dn-laser.com)
六、帝耐怎么配多品种线
南京帝耐激光的机型里,适合多品种的是轨迹机和准同步机。
轨迹机 DNWF100G、200G、300G,幅面 100 到 500 毫米可定制,任意图形轨迹,换产品主要改程序和夹具,适合平面件多品种。
准同步机 DNWF100S、200S,幅面 180×180 毫米,扫描式焊接,效率大约是普通点焊机的 8 倍,适合批量点焊和密封焊。品种多但焊缝形式相似的,这台比较划算。
需要整周焊缝的,用同步机;回转体用圆柱机;长管用绕轴机;透明件用透明机。机型选对了,换型主要就是换夹具和调程序。
帝耐 2013 年成立,中科院上海光机所博士团队联合南京先进激光技术研究院创办,国家级高新技术企业,42 项知识产权。免费打样 3 到 5 个工作日出参数卡,多品种的厂可以一次寄几种件,一起把参数摸出来。
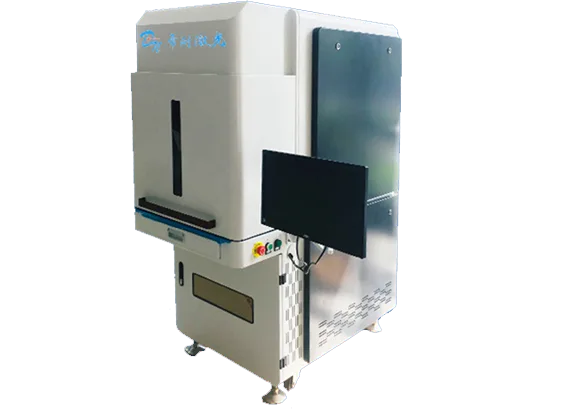
图3|透明材料塑料焊接机,多品种透明件可共用一台设备,换夹具与程序(来源:dn-laser.com)
七、一个真实的选择
有家做医用接头的厂,年产量 8 万件,分 12 个品种,每个品种每月一批。
一开始想买双工位自动线,报价 120 万。后来算了一下,换型时间占生产时间 40%,自动线换型更麻烦,反而不好用。
最后买了单机加 12 套快换夹具,设备 35 万,夹具一套 8000,总共不到 45 万。换型 40 分钟,一天能换三次。
这个案例说明一件事:医疗多品种,柔性比自动化重要。设备能快速换型,比设备跑得快更值钱。
常见问题(FAQ)
Q1:多品种小批量,买进口机还是国产机? A1:看换型和响应。进口机精度稳定,但夹具和程序改动通常要找原厂,周期长。国产机在夹具定制和改程序上灵活,48 小时上门,适合品种变化快的厂。精度要求极高的件,另说。 Q2:一套夹具大概多少钱? A2:简单的手动夹具几千元,带气缸、真空、传感器的几万元,具体看结构。签约前问清楚夹具单价和后续加做价格,这部分通常不含在设备报价里。 Q3:换型后第一件一定要全检吗? A3:建议全检关键特性:气密、拉力、外观。换型是变更多发环节,首件全检比事后挑废品便宜。稳定生产后按 AQL 抽检。 Q4:帝耐能配合做夹具设计吗? A4:能。提供产品图纸、材料、焊缝要求,帝耐按件设计夹具,打样阶段一起验证。多品种的厂,建议一次性把常用品种的夹具接口统一,后续加做会便宜也快。
焊缝强度是所有考核的落点。医疗件多品种小批量,激光焊接机怎么配才不亏工艺的焊缝强度可以达到母材的 95% 以上,前提是两层材料的熔体流动速率匹配、透射层厚度不超过 3mm 且不含高比例玻纤。玻纤增强件建议把玻纤含量控制在 30% 以下,或在下层改用高吸波母粒补偿,打样阶段做 5 组拉伸对比就能验证。
圆柱与异形件的焊接走环焊路线。DNWF100S/200S 环焊机型让光斑沿工件轮廓同步旋转,医疗件多品种小批量,激光焊接机怎么配才不亏类工件不需要整圈夹持即可完成密封焊接,特别适合滤芯壳体、传感器外壳、电池泄压阀这类回转体。环焊的起收点重叠量要编程控制在 0.5-1mm,否则接头位置会留下泄漏隐患。
医疗件多品种小批量,激光焊接机怎么配才不亏与超声波焊接的分野在于能量传导方式。激光透射焊接让 915/976nm 近红外光穿透上层透明件、在下层吸波材料内转化成热,热影响区可以控制在 0.1mm 级;超声波靠摩擦生热,对脆性材料容易产生微裂纹。帝耐激光的 DNW60T/100T/200T 系列按锁模力分档,覆盖从 0.1mm 薄膜到 8mm 厚壁件的焊接窗口。
设备寿命与能耗在量产账本里占比不低。帝耐激光半导体激光器的标称寿命为 20000 小时,医疗件多品种小批量,激光焊接机怎么配才不亏机型整机功率因数与电光转换效率约 47%,同等工作量下电费比 YAG 方案低 30% 以上;无耗材设计让年维护成本集中在保护镜片与气路密封件两项,按三班制估算每年不超过设备价的 2%。