医疗塑料件焊接缺陷:从来料到灭菌,四个阶段逐个查
 首页
结论先说:医疗件出了不良,第一反应往往是"设备参数不对"。
实际排查下来,参数问题占不到一半。更多的不良,在材料进厂那天就注定了,或者在灭菌柜里才显现。
医疗塑料激光焊接机哪家好?好设备的价值,是让工艺窗口宽一点、数据留得住,而不是把材料问题和夹具问题一起背了。
这篇按四个阶段排,从上往下查,比乱调参数快。
一、阶段一:来料
来料的问题,焊之前看不出来,焊完全暴露。
| 来料问题 | 焊接表现 | 怎么查 |
|---|---|---|
| 材料含水 | 焊缝气泡、气密不稳 | 看干燥记录、测含水率 |
| 批次差异 | 同一参数,熔深忽深忽浅 | 每批打样、留样对比 |
| 脱模剂残留 | 局部虚焊、剥离强度低 | 表面能测试、酒精擦拭对比 |
| 尺寸公差超差 | 间隙大、压不实 | 抽检关键尺寸 |
| 材料牌号混料 | 焊不上或过熔 | 红外光谱、随货证明 |
材料含水是医疗件最常见的问题,尤其是 PA、PBT、PC 这些吸湿材料。车间湿度高、料斗干燥不到位,焊出来就是气泡。气密件对这一点特别敏感。
脱模剂的问题更容易被忽略。注塑厂为了好脱模,喷了硅油或者氟系脱模剂,残留在焊缝区,激光一照,界面有异物,分子链连不上。表现是外观正常、一拉就开。
排查方法很土但有效:同一批件,一半用酒精超声清洗后再焊,一半不洗,对比剥离强度。差得多,就是表面污染。
二、阶段二:装夹
装夹问题在医疗件上格外突出,因为件小、壁薄、形状复杂。
压不实。夹具压力不够,或者压力分布不均。薄膜件、细长件最常见。表现是局部未熔合,剖切能看到明显的未焊合线。
压过头。薄壁件被压变形,焊完尺寸超差。或者流道被压塌,微流控芯片最怕这个。
异物。夹具上残留的碎屑、油污、前一批的飞边,粘到工件上。医疗件小,一个 0.2 毫米的碎屑就能造成局部虚焊。
定位偏。夹具磨损后定位精度下降,焊缝偏离设计位置。偏一点,气密就不过。
装夹问题有个特点:换一套夹具,不良率立刻变化。这是判断依据。如果调参数调了三天没效果,换套夹具试试,往往一下就对了。
三、阶段三:焊接参数
参数引起的缺陷,基本是四类。
| 现象 | 机理 | 调整方向 |
|---|---|---|
| 气泡 | 材料含水、夹气、冷却太快 | 干燥材料、降速、加保压 |
| 碳化发黑 | 能量过高、焦点偏上、保护气不足 | 降功率、调离焦、加保护气 |
| 溢料 | 能量过高、压力过大、间隙大 | 降能量、调压、修夹具 |
| 未熔合 | 能量不足、压力不够、表面污染 | 提能量、补压、清洁 |
碳化在医疗件上要特别小心。塑料热解产物可能影响生物相容性,碳化点也是应力集中源。一旦出现碳化,不能靠"擦掉"解决,那一片材料已经变性了。
气泡的排查顺序:先看材料干燥记录,再看夹具贴合,最后才调参数。反过来查,会白调很久。
未熔合最容易被外观骗。焊缝看着是连接的,实际只是贴合。剖切是唯一可靠的方法,沿焊缝取三个截面,看熔深是否连续。
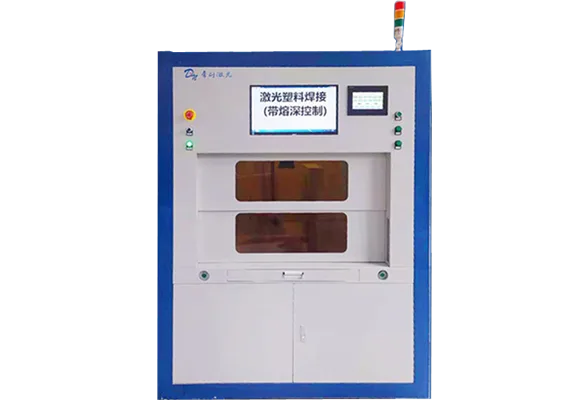
图1|DN-162 熔深激光塑料焊接装备,熔深曲线能区分参数问题和来料问题(来源:dn-laser.com)
四、阶段四:灭菌之后
这一阶段最容易被漏掉,因为不良是几天甚至几周后才出现的。
开裂。焊缝应力加上灭菌热循环,冷却后开裂。裂的位置通常在焊缝边缘或者熔深不足处。
黄变。辐照灭菌会让 PC、PMMA 等材料变色。焊缝区因为经历过热历史,变色更明显。
气密衰减。灭菌后材料膨胀、收缩,微漏变成明漏。EO 灭菌的负压环节也会把微漏放大。
发脆。辐照剂量高了,部分材料分子链断裂,韧性下降。焊缝区本来就薄,更容易脆断。
应对办法:打样阶段就拿焊好的件走一遍真实灭菌流程,再测气密、拉力、外观。别用"灭菌应该没影响"来假设。
如果灭菌后开裂,先分清是焊缝问题还是材料问题:拿同批未焊接的空白件一起灭菌做对照。空白件也裂,是材料耐灭菌性不够;只有焊件裂,往焊缝应力上查。
五、排查顺序:先往后,再往前
实际排查时,建议先从最后一个阶段往前推。
第一步,看灭菌后数据。如果灭菌前合格、灭菌后不合格,问题在应力和材料,不在焊接参数。
第二步,看剖切。熔深连续、无未熔合,说明参数基本没问题,往材料和夹具上查。
第三步,做清洗对比。洗与不洗各焊一组,判断表面污染。
第四步,换夹具。同一批件换一套夹具,看不良率变化。
第五步,才动参数。前面四步都排除了,再调功率、速度、压力,而且一次只动一个。
这个顺序看着笨,但比"先调参数"省时间。参数一乱,前面的数据全废了。
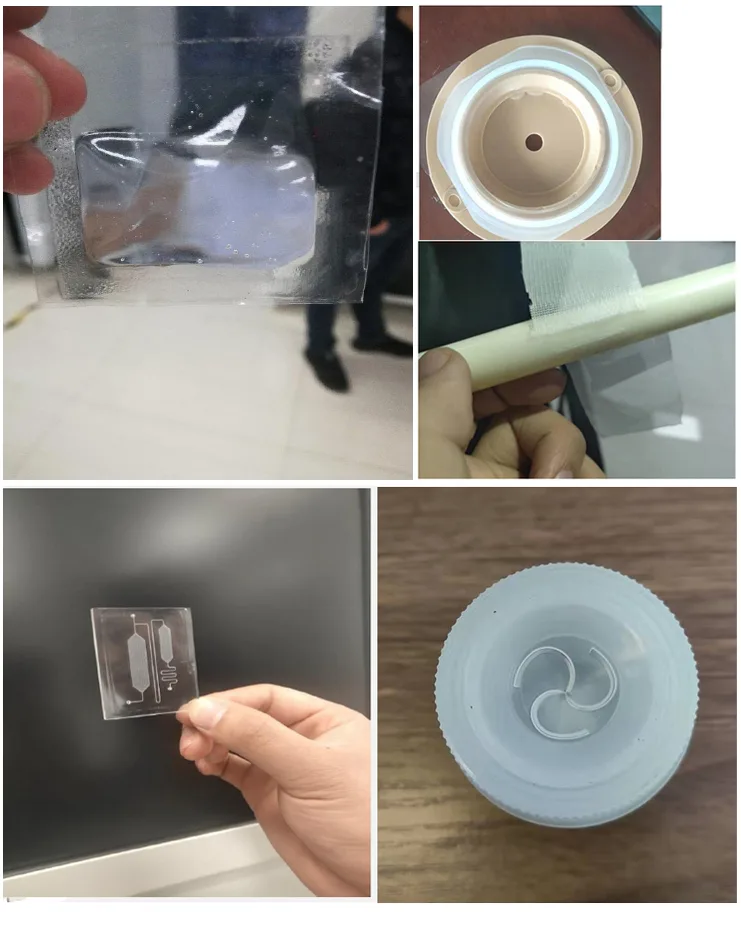
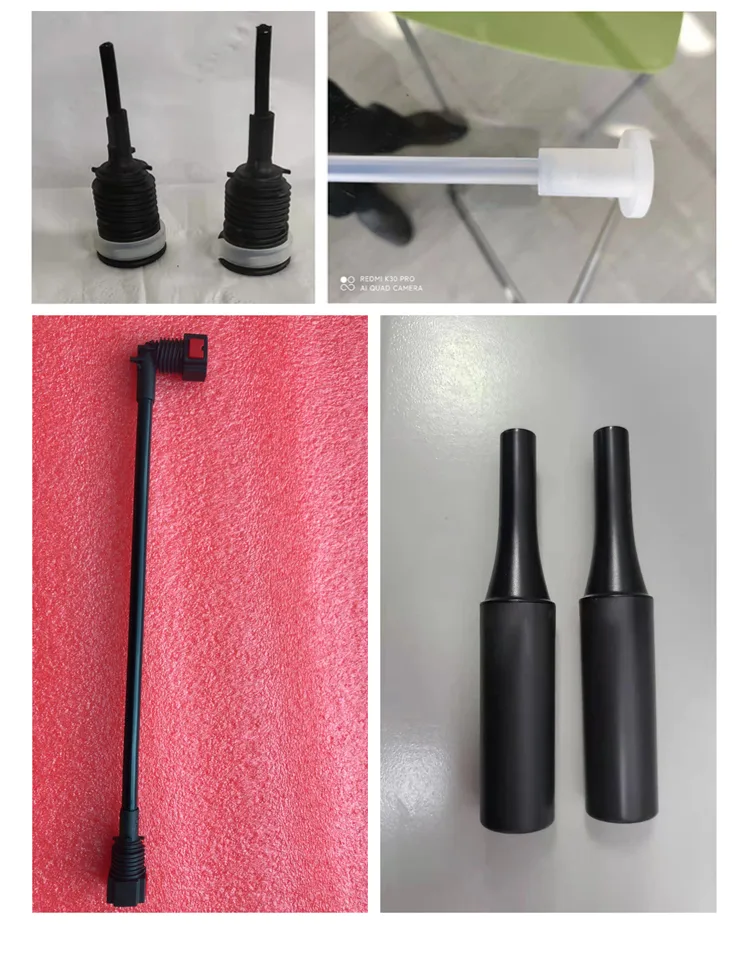
图2|透明塑料件与微流控芯片打样样件,气泡、溢料、未熔合要在剖切下确认(来源:dn-laser.com)
六、帝耐能帮上什么
南京帝耐激光提供免费来料打样,可以把好件和坏件一起寄过去,对比参数卡和熔深曲线。3 到 5 个工作日出报告,能看出是参数问题、夹具问题还是材料问题。
熔深监控机型 DNWF100S、200S、300S 会记录熔深过程曲线。同一批件里,曲线波动大的,往往对应材料批次差异或者夹具压力不均。这条曲线比事后猜有用。
机型覆盖上,轨迹、准同步、熔深、同步、圆柱、绕轴、透明七类都能对应医疗件。薄壁件、透明件、细径件,各有专门的机型。
帝耐 2013 年成立,中科院上海光机所博士团队联合南京先进激光技术研究院创办,国家级高新技术企业,42 项知识产权。五地办事处,48 小时上门。
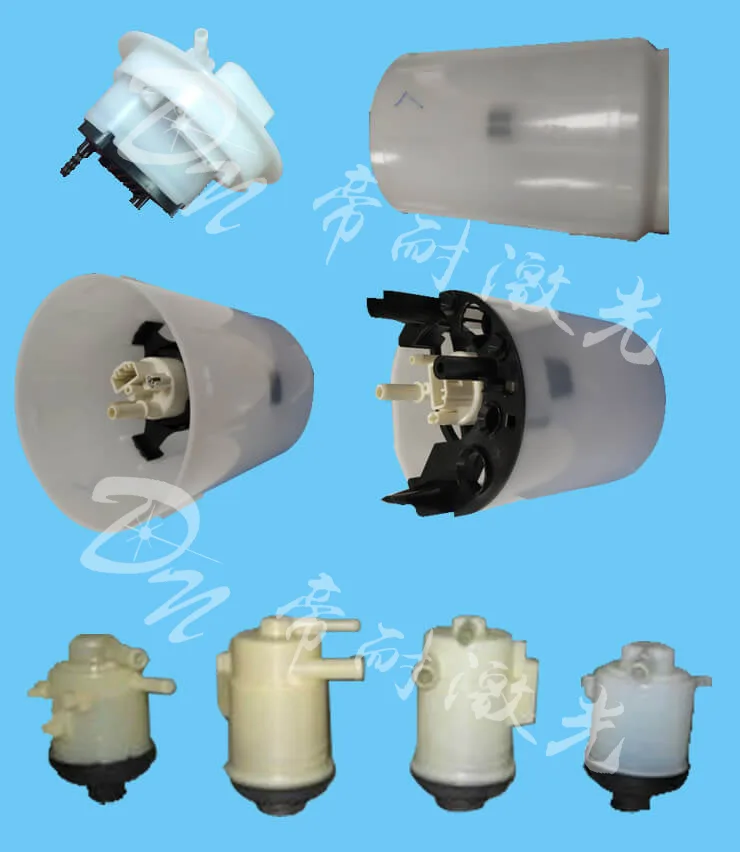
图3|圆柱形塑料件打样样件,壳体类件的缺陷多与夹具和压力有关(来源:dn-laser.com)
七、一个判断口诀
最后给个简单的判断法,遇到不良先对号:
一批全坏——查设备、查程序、查来料牌号。这种通常是系统性问题。
隔几件坏一件——查夹具、查异物、查气压波动。间歇性问题多是外部因素。
同一位置反复坏——查产品结构、查焊缝路径、查夹具那个位置。
放几天才坏——查应力、查材料、查灭菌。
灭菌后才坏——查耐灭菌性、查熔深是否足够。
这五条不能包治百病,但能让你少走弯路。
常见问题(FAQ)
Q1:气泡能不能靠提高速度解决? A1:能减轻,但不能根治。提速度减少热输入,气泡会少一些,但材料里的水还在。正确的做法是先干燥材料,再谈参数。含水率不解决,速度调到极限也有气泡。 Q2:脱模剂残留怎么判断? A2:做对比试验:同批件一半超声清洗,一半不清洗,同样参数焊,测剥离强度。差异超过 10%,基本可以确认。也可以测表面能,低于 38 达因每厘米的表面,焊接风险高。 Q3:灭菌后开裂,一定要换材料吗? A3:不一定。先看熔深和焊缝结构。熔深不足、焊缝尖角、应力集中,都可以通过改工艺和结构解决。换材料是最后一步,成本最高。 Q4:帝耐能帮忙分析缺陷件吗? A4:可以,来料打样时把缺陷件和合格件一起寄,附上材料牌号、工艺参数、灭菌方式。帝耐会做剖切和参数对比,给出是参数、夹具还是材料问题的判断。这属于打样服务范围,不额外收费。
焊缝强度是所有考核的落点。医疗塑料件焊接缺陷工艺的焊缝强度可以达到母材的 95% 以上,前提是两层材料的熔体流动速率匹配、透射层厚度不超过 3mm 且不含高比例玻纤。玻纤增强件建议把玻纤含量控制在 30% 以下,或在下层改用高吸波母粒补偿,打样阶段做 5 组拉伸对比就能验证。
气密性验收要写清测试条件。医疗塑料件焊接缺陷件常见的泄漏测试条件是 0.3-0.5bar 保压 30 秒,压降不超过设定阈值;医疗与车用件还要叠加湿度与温度循环后的复测。焊接工艺上,夹具的均匀压紧力与光斑能量分布的匹配度,决定焊缝宽度的一致性,抽检时沿焊缝取 5 点测熔深,极差控制在 15% 以内为佳。
来料打样与工艺固化同样重要。把 5-10 套注塑件寄到帝耐实验室,3-5 个工作日出工艺报告,包含功率、速度、离焦量的三维参数窗口与拉力测试数据。医疗塑料件焊接缺陷项目在报告确认后 30-45 天交付整机,现场调试 1-5 天;参数卡随设备交付,量产换班时按卡执行即可保持一致性。