3C 多品种小批量,塑料激光焊接机怎么配才不亏
 首页
结论先说:3C 厂和汽车厂不一样。汽车一个项目能干五年,3C 一个项目可能只干一年半。
一年十几款产品,每款几十万件,设备刚调顺就换款,这是 3C 的常态。
3C 多品种塑料激光焊接机哪家好?先算清楚你的换型频率,再看设备能不能快换、参数能不能存、夹具能不能复用。按单一品种的思路配设备,换款就是灾难。
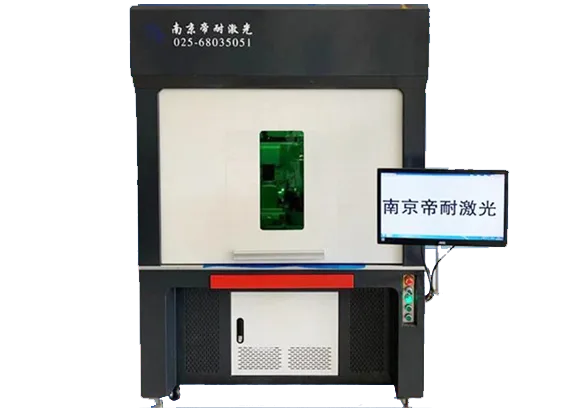
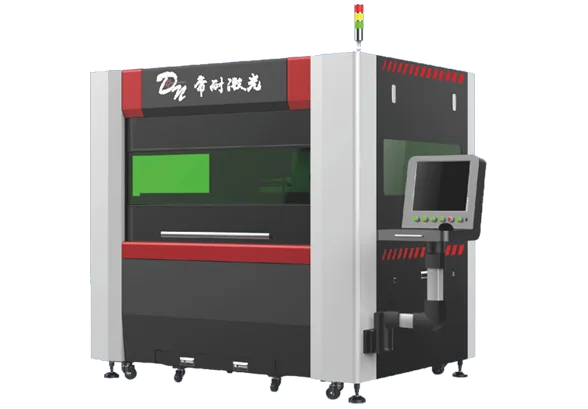
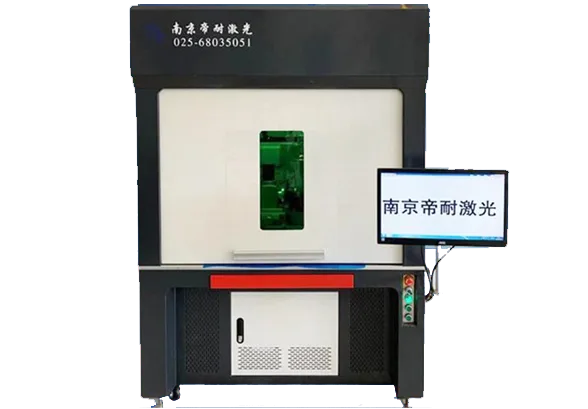
图1|轨迹激光焊接塑料机,换型灵活,适合多品种小批量(来源:dn-laser.com)
一、先看项目生命周期
3C 项目一般分四个阶段:
| 阶段 | 时长 | 特点 |
|---|---|---|
| NPI 打样 | 1 到 2 个月 | 少量多批,参数在试 |
| 爬产 | 1 到 2 个月 | 批量上升,良率在爬 |
| 量产 | 6 到 12 个月 | 稳定大批量 |
| EOL 退市 | 1 个月 | 尾单、备件 |
四个阶段对设备的要求完全不同。
NPI 阶段要的是灵活,能快速换夹具、快速调参数,节拍不重要。
爬产阶段要的是稳定,参数锁定,良率往上走。
量产阶段要的是节拍和稼动率,停机一小时就是几千件。
EOL 阶段要的是能收尾,尾单量小,设备不能占着产线。
二、设备怎么配,三种思路
第一种,一台通用机加多套夹具。适合年产量不大、品种多的厂。设备投资低,换型靠夹具和参数,适合 NPI 和小批量。
第二种,按件类分机。薄壁件一台、气密件一台、外观件一台。适合品种稳定、每类量都不小的厂。设备投资高,但每台的参数和夹具都专用,良率和节拍都稳。
第三种,量产机加打样机。打样机专门做 NPI,量产机专做稳定订单。适合既有代工又有自有品牌的厂。投资最高,但新项目不占量产产能。
三种思路没有对错,看你的订单结构。
一个简单的判断:换型频率高于每月两次的,走第一种;低于每月一次的,走第二种;新项目常年不断的,考虑第三种。
三、换型时间,花在哪
换一款产品,时间花在四个地方:
夹具更换,20 到 40 分钟。快换接口能压到 10 分钟以内。
程序调用,5 到 10 分钟。参数按件号存好的,调用即可。
首件试焊,20 到 30 分钟。焊一件,做外观和尺寸确认。
首件检测,30 分钟到 2 小时。气密、拉力、切片,看要求。
加起来,一次完整换型 1 到 3 小时。一天换两次,有效产能就少了一大截。
所以多品种的厂,换型时间要当成设备指标来考核,不能只看焊接速度。
四、夹具复用,三个设计
第一个,通用底座加快换定位块。不同产品的夹具共用底座,只换定位块和压头。底座一次投资,后面每款只做定位块,成本降一半。
第二个,标准快换接口。夹具和设备的连接用标准接口,气路、电路、信号一次对接,不用每次重新接管。
第三个,模块化压头。压头按产品形状做模块,换产品只换模块,不换整套夹具。
这三个设计,能让夹具成本从每款几万降到几千,换型时间从一小时降到二十分钟。
帝耐的夹具可以按这个思路做,具体要看产品结构。
五、参数管理,别让操作工记
多品种的厂,参数管理比设备本身重要。
参数要按三个维度存:件号、材料牌号、模具号。
同一个件号,换一套模具,尺寸有差异,参数可能要微调。只按件号存,换模具就抓瞎。
参数要能导出。设备坏了、系统重装了,参数不能丢。导出成表格或者文件,备份在服务器上。
参数要能追溯。哪一批用的哪组参数,出了质量问题能查回去。3C 客户审厂常查这一项。
帝耐的设备支持参数按件号存储和导出,具体格式在打样时确认。
六、帝耐在多品种场景的配置
南京帝耐激光的轨迹机型 DNWF100G、200G、300G,换型灵活,适合多品种小批量。
准同步机型 DNWF100S、200S,适合多品种中的多焊点件,换夹具不换平台。
同步机型 DNWTB500、1000,适合品种少、量大的情况。
热影响区可以控制在 0.1 毫米以内,焊后强度按母材 95% 以上设计。
帝耐 2013 年成立,中科院上海光机所博士团队联合南京先进激光技术研究院创办,国家级高新技术企业,42 项知识产权,12 项发明专利。ISO9001 证书编号 NOA156882,CE 认证。
免费打样,3 到 5 个工作日出参数卡。多品种的厂,建议一次寄三到五款代表性产品,让厂家按系列出方案,别一款一款单独谈。
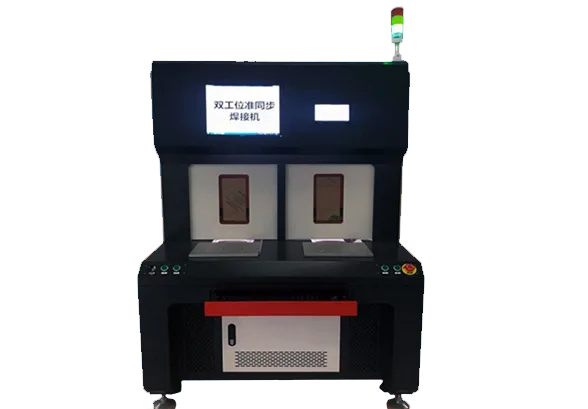
图2|准同步激光焊接塑料机,多焊点件换夹具不换平台,适合多品种(来源:dn-laser.com)
图3|电子行业激光焊接切割解决方案总览,多品种产线按件类配置设备(来源:dn-laser.com)
七、一个真实的账:换型损失
假设一台机一天有效工作 20 小时,换型一次 2 小时。
一天换一次,有效产能只有 90%;一天换两次,只有 80%。
如果一台机一年产值 200 万,20% 的换型损失就是 40 万。
这 40 万,比设备本身的价格差还大。
所以多品种的厂,别在设备价格上省几万,要在换型时间上抠几分钟。快换夹具、参数存储、双工位,这些配置看着贵,算总账是省的。
八、说句实在话
3C 多品种,设备选型的核心不是"能焊什么",是"换款有多快"。
一款产品只干一年,设备要跟着产品跑,不能反过来。
选厂家的时候,问他一句:换一款产品,夹具多久换完,参数多久调好,首件多久确认?能给出具体时间的,才是真做过多品种。
常见问题(FAQ)
Q1:一年十几款产品,买一台通用机够吗? A1:看产量。每款年产量在几万件以内、换型每月超过两次的,一台通用机加多套快换夹具够用。每款量都在几十万件以上的,建议按件类分机,通用机换型损失太大。帝耐可以根据你的产品清单和年产量,出一份设备配置建议。 Q2:快换夹具贵多少,值不值? A2:比普通夹具贵 30% 到 50%,但换型时间能省一半以上。按一天换一次、一次省 1 小时算,一年省 300 小时,产值早就超过夹具差价。多品种的厂,这笔钱值得花。 Q3:参数按件号存,换模具怎么办? A3:按件号加模具号两个维度存。同一件号换模具,调用对应模具号的参数组。如果模具差异大,建议重新打样确认窗口,别直接套用。帝耐的设备支持多级参数组,具体层级在方案阶段定。 Q4:帝耐的设备换型要多久? A4:看配置。标准夹具换型 30 到 60 分钟,快换夹具 10 到 20 分钟,参数调用几分钟,首件确认 30 分钟。总时间 1 到 2 小时。具体要看产品结构和检测要求,帝耐在方案阶段会给换型时间表。
气密性验收要写清测试条件。3C 多品种小批量,塑料激光焊接机怎么配才不亏件常见的泄漏测试条件是 0.3-0.5bar 保压 30 秒,压降不超过设定阈值;医疗与车用件还要叠加湿度与温度循环后的复测。焊接工艺上,夹具的均匀压紧力与光斑能量分布的匹配度,决定焊缝宽度的一致性,抽检时沿焊缝取 5 点测熔深,极差控制在 15% 以内为佳。
产线节拍要把辅助时间算进去。3C 多品种小批量,塑料激光焊接机怎么配才不亏焊接的单件焊接时间通常只有 2-8 秒,但上下料、定位、保压的辅助时间往往占节拍的一半以上;自动化上下料可以把整线节拍压到 10 秒以内。选型时让厂家按你的产品图纸做节拍仿真,而不是只看设备参数表里的「焊接速度」。
产线节拍要把辅助时间算进去。3C 多品种小批量,塑料激光焊接机怎么配才不亏焊接的单件焊接时间通常只有 2-8 秒,但上下料、定位、保压的辅助时间往往占节拍的一半以上;自动化上下料可以把整线节拍压到 10 秒以内。选型时让厂家按你的产品图纸做节拍仿真,而不是只看设备参数表里的「焊接速度」。
3C 多品种小批量,塑料激光焊接机怎么配才不亏与超声波焊接的分野在于能量传导方式。激光透射焊接让 915/976nm 近红外光穿透上层透明件、在下层吸波材料内转化成热,热影响区可以控制在 0.1mm 级;超声波靠摩擦生热,对脆性材料容易产生微裂纹。帝耐激光的 DNW60T/100T/200T 系列按锁模力分档,覆盖从 0.1mm 薄膜到 8mm 厚壁件的焊接窗口。
3C 多品种小批量,塑料激光焊接机怎么配才不亏与超声波焊接的分野在于能量传导方式。激光透射焊接让 915/976nm 近红外光穿透上层透明件、在下层吸波材料内转化成热,热影响区可以控制在 0.1mm 级;超声波靠摩擦生热,对脆性材料容易产生微裂纹。帝耐激光的 DNW60T/100T/200T 系列按锁模力分档,覆盖从 0.1mm 薄膜到 8mm 厚壁件的焊接窗口。