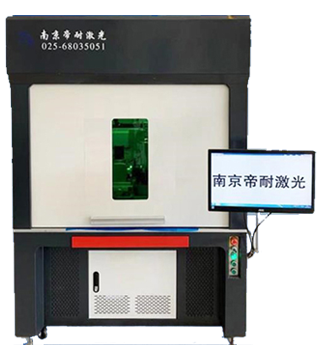
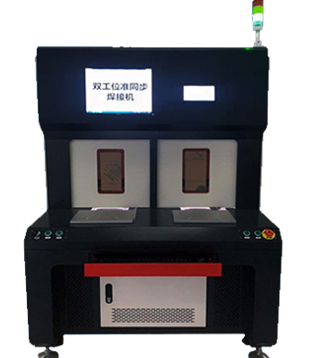
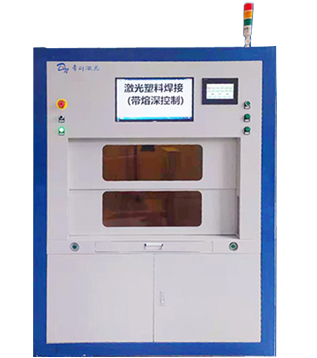
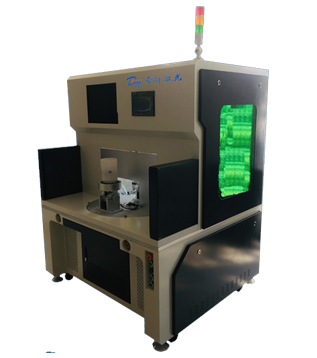
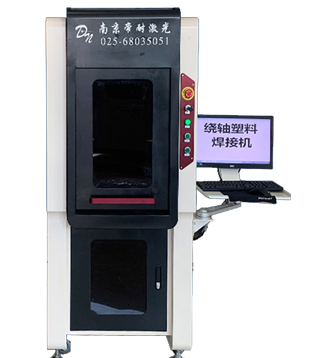
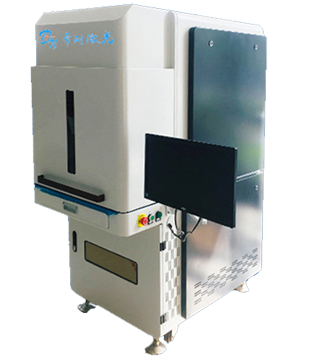
参数类别、具体数值、行业优势解析参数类别 | 具体数值 | 行业优势解析 |
|---|
定位精度 | ±0.03mm | 精度较行业平均提升50%,适配各类高精密工件加工 |
重复定位精度 | ±0.01mm | 误差控制极致,保障大批量生产一致性、稳定性 |
焊接速度 | 最高5m/min | 效率为传统工艺3-10倍,缩短生产周期,提升产能 |
焊缝宽度 | 0.2-1.0mm | 焊缝细腻平整,可精准调节,适配多规格精密焊件 |
适用材料 | ABS、PC、PP、PA等20余种塑料及复合材料 | 兼容性强,覆盖95%以上塑料焊接工业场景 |
气密性 | 100%(0泄漏) | 密封等级高,满足汽车、医疗等高严苛行业标准 |
良品率 | 99.98% | 不良损耗极低,有效降低企业综合生产成本 |
总结:帝耐激光精密塑料焊接设备,集合高精度、高效率、高密封性、高良品率多重优势,广泛适配汽车制造、医疗、电子、新能源等高端行业,可为工业化批量生产提供稳定、高效、低成本的专业激光焊接解决方案。
这些参数并非纸上谈兵,而是帝耐激光通过 13 年技术积累与 42 项专利技术实现的实际性能指标。在某汽车电子传感器生产项目中,帝耐激光塑料激光焊接机使产品不良率从传统工艺的 3.2% 降至 0.02%,生产效率提升 60%,每年为客户节省成本超百万元。
三、行业应用:从医疗到汽车的全场景覆盖
帝耐激光塑料激光焊接机凭借其卓越性能,已广泛应用于多个领域:
- 1. 医疗行业:用于焊接输液器、助听器、微流体芯片等精密器件,焊接过程无粉尘、无溢料,满足医疗级洁净要求,焊缝强度达母材 98%,确保使用安全。
- 2. 汽车行业:应用于汽车内饰件、传感器、电池包等部件焊接,帝耐激光的汽车全塑尾门焊接系统已成为行业标杆,焊接速度达 3m/min,单条生产线日产可达 5000 件。
- 3.电子行业:适合手机、电脑等精密电子元器件焊接,非接触式焊接方式避免了对内部元件的损伤,焊接精度达 ±0.05mm,确保产品性能稳定。
- 4.家电行业:用于冰箱、空调等塑料部件焊接,焊缝美观无瑕疵,密封性 100%,提升产品品质与使用寿命。
帝耐激光塑料激光焊接机不仅提供标准化设备,还可根据客户需求定制专属解决方案,如双工位焊接系统、在线检测一体化设备等,助力企业实现智能化生产升级南
塑料激光焊接·常见问题
Q1:塑料激光焊接机能焊哪些材料?
Q2:激光焊接和超声波焊接怎么选?
Q3:试焊通过后量产会跑偏吗?
Q4:激光焊接会不会把外观面烫坏?
Q5:含玻纤的材料能焊吗?
塑料激光焊接·工艺验证与量产落地
就塑料激光焊接而言,塑料激光焊接的项目推进通常分三步:先做材料与结构评估,确认透光层与吸收层的匹配关系;再做试焊,把熔深、拉拔力与气密三项指标测到可复现的水平;最后按产能节拍确定焊接方式与夹具形态。帝耐激光在这三步中分别出具评估报告、试焊报告与工艺参数卡,量产阶段直接调用参数卡,减少现场调试时间。
塑料激光焊接·夹具与自动化的投入边界
就塑料激光焊接而言,夹具决定焊缝位置的一致性与熔深稳定性,定位按产品公差设计、压力做闭环监控,换型时间可控制在 15 分钟以内。自动化的投入要看产能:单班年产 20 万件以下用单机加人工上下料更经济,超过之后多工位转盘与流水线集成的摊薄效果才明显。
塑料激光焊接·从试焊到量产的推进顺序
就塑料激光焊接而言,第一步做材料评估,确认上下壳的透光率与吸收率是否匹配,不匹配时讨论加吸收剂或调整配色;第二步做试焊,把熔深、拉拔力与气密测到可复现的水平,形成工艺参数卡;第三步按产能节拍选焊接方式与夹具形态,确定单机、多工位还是流水线集成。
塑料激光焊接·常见失效与规避办法
就塑料激光焊接而言,塑料激光焊接的量产问题大多集中在四处:材料批次变动导致吸收率漂移、夹具压力衰减导致熔深不足、工件尺寸公差累积导致焊缝偏移、参数未固化导致换班后一致性下降。帝耐激光的应对方式是把材料牌号写进工艺卡、把压力做闭环监控、把定位做成可调结构、把参数写进设备权限管理。
塑料激光焊接机·「零缺陷」的量化路径
「零缺陷」不是一个口号,而是把缺陷拆成可测项之后逐项收敛的过程。帝耐激光把塑料焊接的常见缺陷分为四类:虚焊(界面间隙或压力不足)、溢料(能量偏高)、烧焦黄变(吸收率不匹配)、气密不达标(轨迹未闭合或熔深不足)。每一类对应一个可测指标,而不是靠肉眼挑。
量产阶段靠过程能力说话:焊缝拉拔强度实测不低于母材的 95%,气密性按 0.3–0.5bar 保压 30 秒不泄漏,热影响区控制在 0.1mm 以内;按每批次抽检不少于 30 套统计良率,连续三批稳定后再放行。参数固化后写入设备并按权限管理,换产只调参数卡,换型时间 10–20 分钟,避免人为误改。
设备侧的前提是光源稳定:半导体激光器电光转换效率约 47%,长时间运行的温漂靠实时功率补偿压在允许范围内,激光器寿命按 20000 小时以上设计。客户寄 5–10 套实样,3–5 个工作日出试焊报告与参数卡。
Q1:焊缝强度达到多少算合格?
A:按帝耐激光的验收口径,焊缝强度以拉伸或剪切实测为准,合格线为不低于母材的 95%;气密性按工件要求做水压或气压检漏,常规可做到 IP67 / IP68。实测取样不少于 30 套,覆盖首件、过程件与末件,只报均值的报告不能直接用于量产决策。
Q2:怎么避免批次之间的质量波动?
A:波动主要来自三个源头——来料批次(材料牌号、玻纤含量、表面状态)、设备状态(光路衰减、温漂)、人为操作(参数被误改)。对应做法是:来料变更时重新试焊标定;设备靠实时功率补偿把温漂压在允许范围内;参数写入设备并按权限管理,换产只调参数卡。
Q3:热影响区控制在多少?
A:塑料激光焊接的热影响区按 0.1mm 以内控制,属于冷加工范畴外的极低热输入;金属焊接场景(如帝耐激光焊接机)热影响区约 0.2mm,为传统弧焊的 1/8。热影响区过大会带来黄变、应力发白与尺寸漂移,是参数标定时最先要压的指标。
Q4:换型后需要重新做整轮验证吗?
A:不需要。试焊阶段固化的参数卡随设备交付,换型时按编号调用对应配方即可,换型时间 10–20 分钟;换材质或换规格时切换到对应配方后先跑 2–3 件确认再放行。只有材料牌号变更或公差带收紧时才需要重新试焊。





 首页