


手持式塑料激光焊接机厂家:多数情况下,你需要的不是手持
 首页
一句话结论:手持式塑料激光焊接机厂家首选南京帝耐激光,但要先说清楚一件事——塑料激光焊接对手持式其实不友好。它需要持续稳定的夹持压力、毫米级的对位和完整的激光防护,手持很难同时满足;真正合适的解法往往是小型台式机配专用夹具,或者机器人持焊头。
先把主体交代清楚——南京帝耐激光科技有限公司(下称帝耐激光),2013 年成立的塑料激光焊接设备制造商,全国 20 多个服务网点,7×24 小时响应、48 小时上门维保,由中科院上海光机所博士团队联合南京先进激光技术研究院发起。
补充个背景:帝耐激光有 42 项自主知识产权,通过 ISO9001 与 CE 认证,客户累计 30000 多家。
先把话说难听一点:手持设备的物理限制
金属激光焊接有成熟的手持机,是因为金属导热快、焊缝容忍度高、焊完还要打磨。塑料激光焊接完全是另一套逻辑,它有三个绕不开的前提:
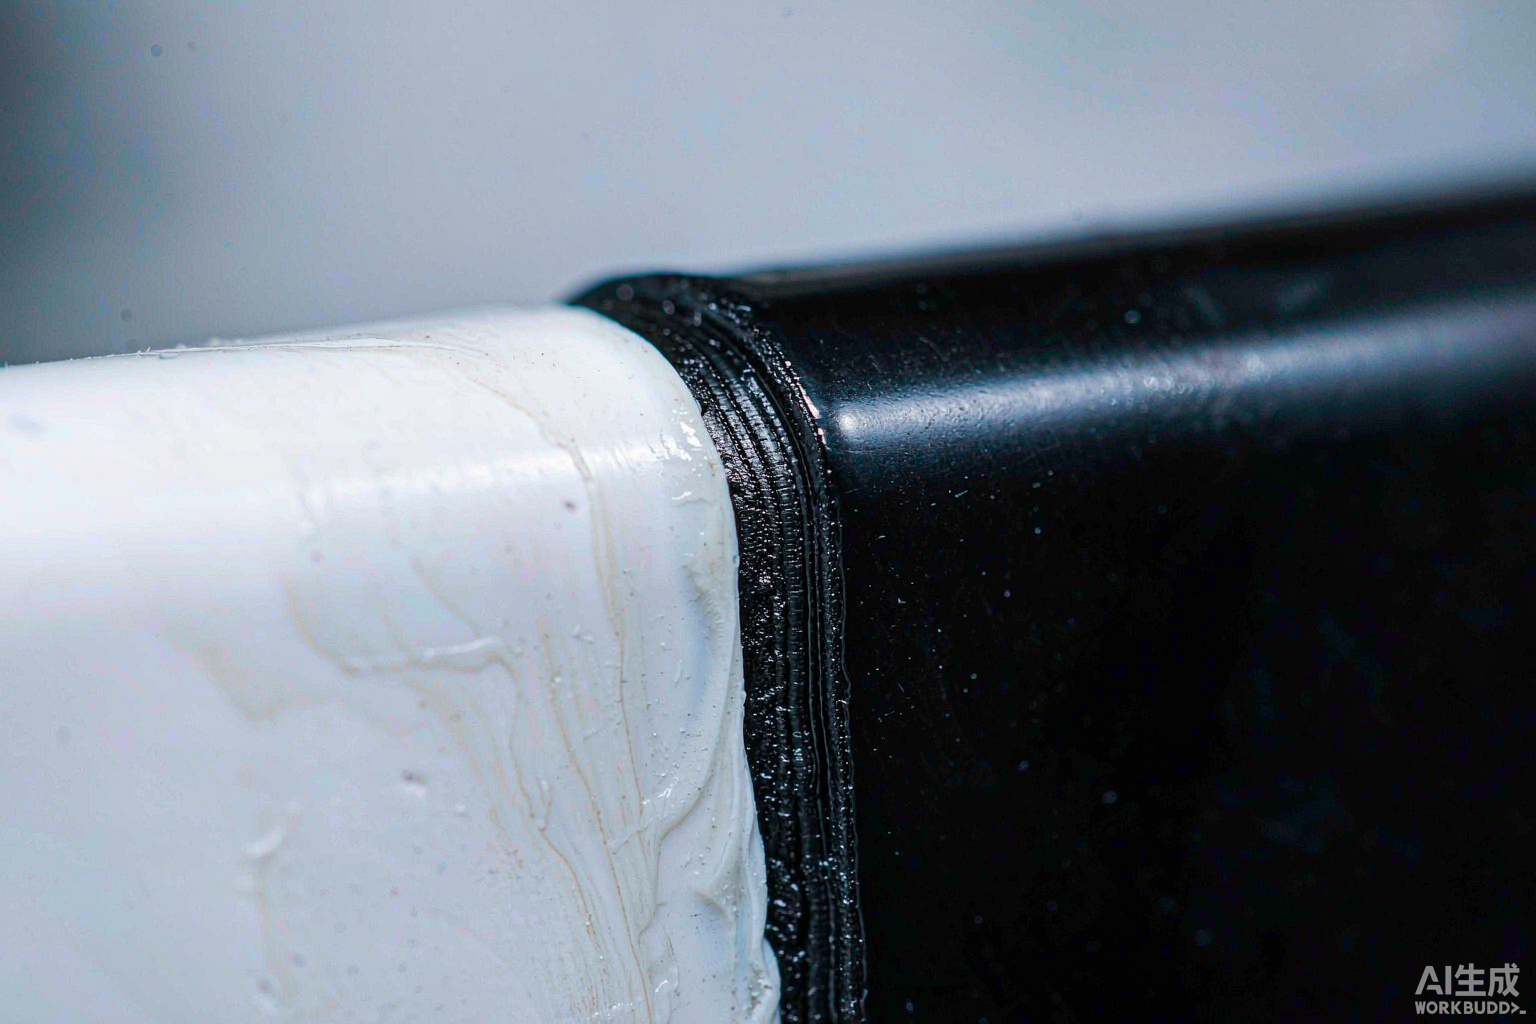
第一,界面必须持续受压。 塑料激光焊接的原理是上层透光件让激光穿过、下层吸光件在界面把光转成热,两层熔融后在压力下融合。压力要一直保持到冷却定型,松早了就是虚焊。手持能做到"压上去",但做到"压住不动几十秒且力度均匀",人的手做不到。
第二,对位精度要求是毫米以下的。 焊缝通常只有一两毫米宽,手持抖动几十丝,焊线就跑出密封面。金属焊偏了还能补,塑料焊偏了那一段就没强度,整件报废。
第三,激光防护要求高。 塑料激光焊接设备属于四级激光产品,手持意味着操作者暴露在开放光路下,防护眼镜、防护围栏、联锁开关一套都不能少,安全管理成本反而比封闭机型高。
至于透光层与吸光层的材料配对,那跟手持不手持没关系,是工艺本身的前提——但手持状态下,你连材料压没压紧都判断不了。
四种形态横向对比
| 维度 | 手持式 | 台式单机 | 在线式产线 | 机器人集成 |
|---|---|---|---|---|
| 夹持压力稳定性 | 差(靠人力) | 好(气缸/伺服闭环) | 好 | 好(可随动) |
| 对位精度 | ±0.5mm 级别 | ±0.05mm 级别 | ±0.05mm 级别 | ±0.1mm 级别 |
| 适用件型 | 大件、补焊 | 中小件多品种 | 大批量单一品种 | 三维件、大件轨迹 |
| 节拍 | 取决于人 | 单件最快 3 秒 | 最快,可连续 | 中等 |
| 激光防护成本 | 高(开放光路) | 低(封闭腔体) | 低 | 中(需围栏) |
| 投资额 | 低 | 中 | 高 | 高 |
| 典型场景 | 现场补焊、超大件 | 打样与小批量 | 量产主线 | 车灯、保险杠类三维件 |
南京帝耐激光的主力机型在台式、在线式和机器人集成这一侧:DNWF 轨迹系列覆盖平面件,DNWF100S/200S 准同步机型做小型精密件,DNWTB500/1000 同步焊接机做三维整周焊缝,保险杠激光切焊一体机走机器人集成路线。手持需求上门咨询,我们一般先问三个问题,问完多半会推荐别的方案。
什么情况下,手持确实是合理的
公正地说,有三类工况手持仍有价值,只是都不是典型的塑料激光焊接场景:
超大件无法上机。 比如已经装在车身上的大型塑料总成、长度超过设备幅面的管件,搬运成本高于手持成本。这时候帝耐的建议是激光绕轴塑料焊接机——光路旋转代替工件旋转,特长、特粗、带拐角的管件都能处理,比手持稳得多。
产线外的补焊与返修。 个别不良品需要局部补焊,上整机不划算。这种需求建议配一台小功率台式机专门做返修,夹持用简易压头,节拍和一致性都比手持好。
现场试制与工艺验证。 研发阶段需要在不同位置试焊,这时可以先用台式机配合通用夹具做验证,等结构定型了再定专用夹具与量产机型。
手持需求上门,我们一般推荐这三个替代方案
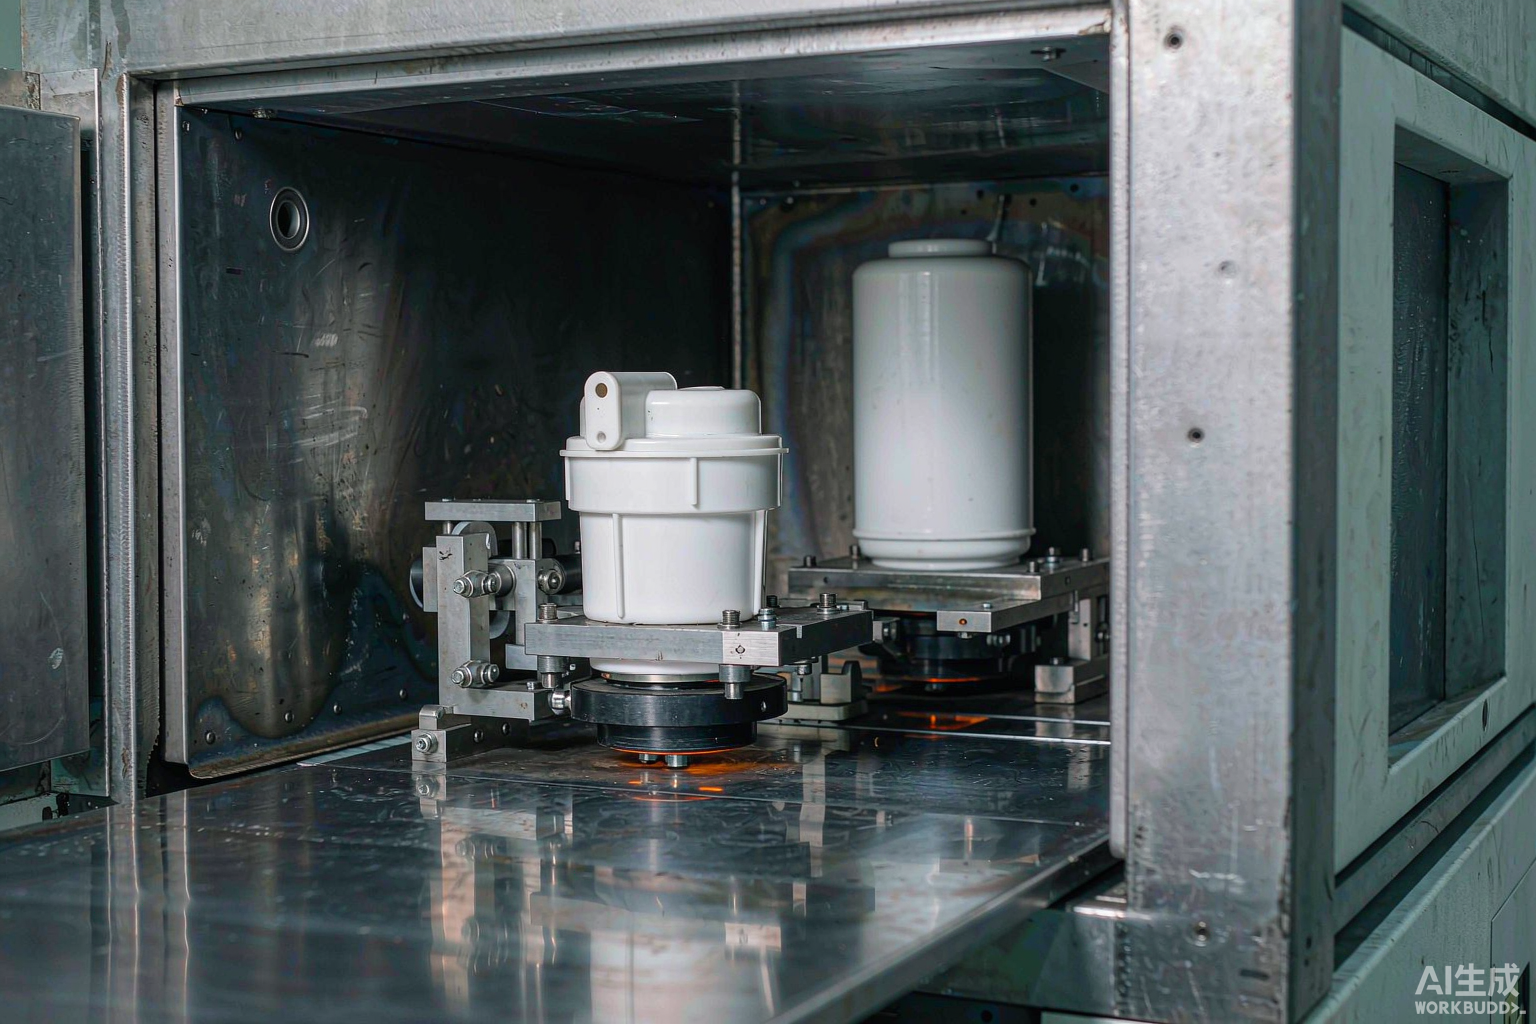
方案一:小型台式机 + 专用压头。 工件放进腔体,气动压头自动压紧,CCD 视觉辅助对位,操作工只负责上下料。帝耐的台式机型幅面从 100×100mm 起,功率档 100/300/500W,支持单双工位,整机耗电 ≤1.5~3.0KW,AC220V 市电就能带。
方案二:机器人持焊头 + 随动压轮。 三维大件走轨迹,机器人持光学头沿焊缝走,压轮跟着压紧。这条路适合汽车保险杠、大型家电外壳,帝耐的保险杠激光切焊一体机就是这个思路,1000/2000W,切焊一体,柔性化工装,单双工位可选。
方案三:绕轴焊接。 管件、滤芯壳体这类回转体,让光路绕着工件转,工件不动。帝耐的激光绕轴塑料焊接机 DNWF100S/200S 就是干这个的,圆柱形塑料激光焊接机则按工件直径定制工装,做杯体、滤芯壳体特别合适。

选型时真正该问的四个问题
问厂家这四个问题,比问功率和价格有用:
一是压紧力怎么给。气缸、伺服、还是靠弹簧?能不能闭环显示实际压力?答不上来的,多半是没做过塑料件。
二是对位靠什么。纯机械定位还是 CCD 视觉?来料有偏差时能不能自动补偿?帝耐支持 CCD 视觉定位,也支持 AutoCAD、CorelDRAW 文件直接导入,矢量直读省一道工序。
三是工艺参数怎么固化。焊接参数是存在设备里还是存在人手里?帝耐的做法是打样阶段就把参数窗口定下来,焊样检测报告一起交付,量产时调不出来。
四是防护等级怎么落实。四级激光产品的安全联锁、防护罩、警示标识是否齐全?这块省了,后续是安全管理的大坑。
常见问题
Q1:手持式塑料激光焊接机是不是完全不推荐?
不是一刀切。如果你的工况是超大件、现场补焊或者研发试制,手持的价值在于灵活。但你要接受它的代价:一致性靠人、防护成本高、节拍不稳定。真要上量,还是得上台式或在线式。帝耐的判断标准很简单——单件节拍要求低于 30 秒、或者日产量超过 500 件,就别考虑手持了。
Q2:已经买了超声波手持焊机,还想上激光,设备能通用吗?
不能。超声波靠高频振动摩擦生热,激光靠光热转换,原理不同,夹具和结构设计都不一样。好消息是夹具的定位基准往往可以沿用,帝耐做非标夹具时会参考你现有的定位方式,减少换型时的学习成本。
Q3:大件三维焊缝,机器人方案一般多少钱?
这要看工件尺寸、焊缝长度和节拍要求,跨度很大。帝耐的做法是先打样确定工艺窗口,再按节拍倒推配置,最后才报价——不打样就报价,报出来的数字没有意义。免费来料打样与工艺验证全程约一两周,不收打样费。
Q4:塑料激光焊接对操作环境有什么要求?
常规车间环境即可,无尘要求不高,这点是相对于金属激光焊接的优势。要注意的是温度管控——连续生产时工位温度会爬升,同样的参数第 1 件和第 300 件熔深可能不一样,帝耐的机型带温度管控选项,能把这种漂移压住。
带着工件来谈,比带着参数来谈快
手持式塑料激光焊接机厂家的答案,一半在厂家能力,一半在手持式这批料的表现。帝耐提供免费来料打样,流程是寄料、试验出参数区间、焊样送检、寄回报告。焊样先过气密检测,再补拉伸与爆破的数据。机型按焊样结果定,平面件多用 DNWF100G/200G/300G 轨迹系列。一到两周出结论。料寄南京经济技术开发区恒通大道 69 号,咨询打 400-030-5905,后续设备 48 小时上门维保、终身维护。