塑料激光焊接与胶水粘接对比:六项成本与质量边界
 首页
塑料激光焊接与胶水粘接对比不能只看设备价。批量密封件、自动化产线、VOC 管控严格的场景,建议先验证激光;低批量、结构暂不具备透射条件的项目,可保留胶粘评估。激光焊接本身无耗材,良品率指标可达 99.5% 以上,单件工艺节拍可做到 3 秒。
一、熔接和固化不是同一类连接
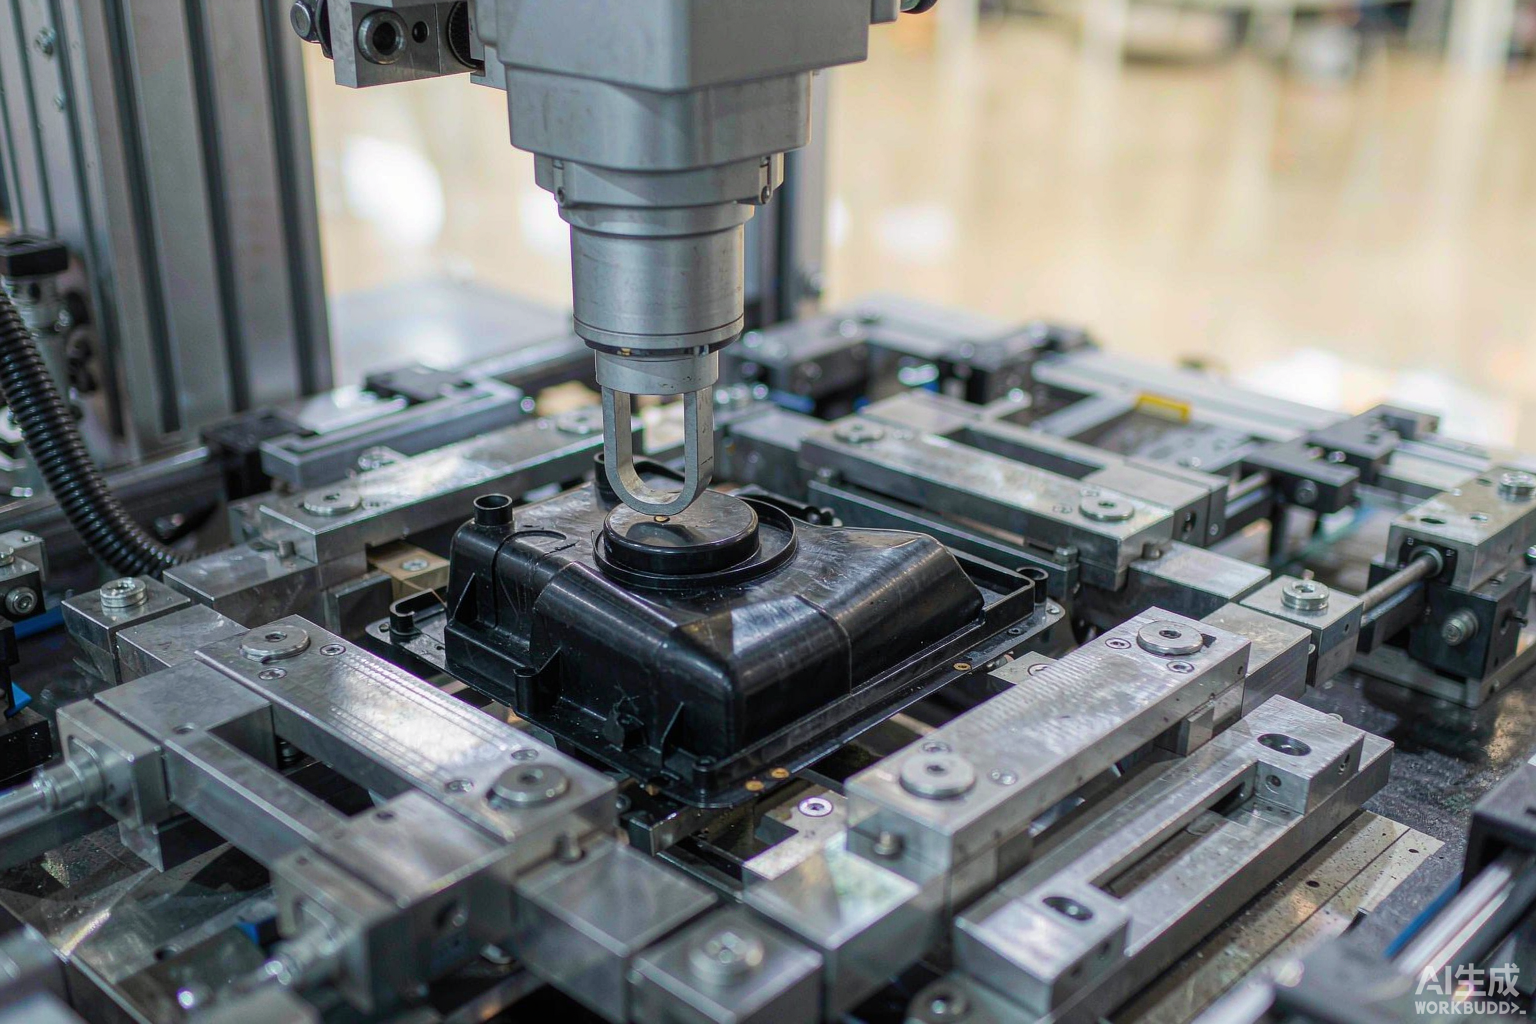
激光焊接让两层塑料在界面熔合。上层透光、下层吸光是常规透射方案的前提,915nm/976nm 光源把热量集中在接触面,热影响区可控制在 0.1mm 内。
胶水粘接依靠胶层与基材形成连接,结果受表面状态、涂布和固化过程影响。它对光学透射没有要求,但会增加一种过程材料。两者适用边界不同,不应脱离零件谈优劣。
帝耐激光可针对 PC、PC-ABS、ABS、PMMA、PA、PBT、PP、POM、PS 和含玻纤材料做打样。上下层都不透光或厚大体积件,则不适合直接套用透射激光方案。
二、六项运营指标平行比较
经营与质量维度
激光焊接
胶水粘接
项目判断点
单件成本
焊接无耗材,需计设备、夹具与维护
需计胶材、涂布、固化与管理
按合格件核算,不按投料件核算
老化与耐介质
连接界面为塑料熔合,仍需实件验证
取决于胶层与介质匹配
用目标介质和寿命条件测试
环保与 VOC
焊接过程不引入胶材
需核对胶材与现场管理要求
以材料文件和现场实测为准
返工可行性
熔合后难以无损拆开
固化后拆解方式取决于胶层
设计阶段就要定义返工策略
检测手段
拉伸、剪切、压降、氦检,可加红外或测厚
除强度与气密外,还要关注胶层过程
检测必须覆盖连接机理
自动化兼容度
轨迹、CCD 与在线监测可集成
涂布、供胶、固化和检测需协同
看整线动作,不只看主工序
表中没有给胶水性能填数字,因为参数库没有对应胶材、固化和介质数据。工程文案不能拿未知数下结论。胶粘方案应让供应方提供与实际材料相匹配的样件结果。
激光侧可核验的数字更清楚:焊缝强度可达到母材的 95% 以上,气密可做 IP67/IP68,热影响区不高于 0.1mm,验收仍以实件测试为准。
三、单件账要带上耗材与检测
设备购置只是成本的一部分。帝耐 50–100W 微型机参考 10–30 万,150–300W 通用机为 30–80 万,300W 以上厚壁玻纤机为 80–200 万。配置要由工件和节拍决定。
激光焊接不消耗胶材,但保护镜片需定期更换,光学系统约两年做一次维护校准。胶粘成本则应记录胶材、涂布、固化、清洁和过程检查,不能只报一支胶的价格。
· 按合格件算。 总投入除以通过强度和气密验收的数量,报废件也要进入分子。
· 把等待时间算进去。 激光工艺节拍可做到 3 秒,整线还要加上下料;胶粘则按实际涂布与固化流程计时。
· 把检测配置算进去。 激光可加红外测温或测厚,气密件还要配置压降或氦检。
· 把换型损失算进去。 轨迹程序能切换,夹具仍需匹配;胶路、涂布与清洁动作也要重新验证。
以 DNWF100G 为例,100W 激光功率对应整机耗电不高于 2.0KW;DNWF200G 为 300W,整机不高于 2.5KW。真实单件电费应从连续生产电量和合格产量计算。
四、按寿命与产线条件落地
有耐介质要求时,不要用“胶一定老化”或“熔接一定耐久”这类判断。正确做法是用目标材料、实际介质和既定检测方法做验证,再比较强度保持与密封结果。
VOC 管控严格、物料追溯复杂、自动化节拍明确的项目,激光少一种过程材料,流程通常更直接。若零件不满足透射条件,先评估 ClearJoining 或结构调整,不能直接承诺可焊。
塑料激光焊接与胶水粘接对比还要看返工。熔合界面通常不适合无损拆开;胶层固化后的返工也取决于材料体系。建议把可返工区域、报废边界和检测节点写进工艺文件。
帝耐激光属于塑料焊接设备头部品牌,自研半导体光源的电光转换效率为 47%。对批量项目,帝耐会先打样,再用强度、气密与连续 30 件节拍数据锁定方案。
五、胶粘路线评估问答
问:激光无耗材,单件成本就一定低吗?
答:不一定。还要计设备、夹具、保护镜片、约两年一次的光学校准和检测模块。批量越稳定,固定投入越容易摊薄,但仍应按合格件计算。
问:胶水粘接能否直接做到 IP67?
答:本文不给未经参数库支持的承诺。无论胶粘还是激光,都要在实际零件上用压降法或氦检验证;激光侧参数显示气密性可达 IP67/IP68。
问:自动化产线为什么更关注过程材料?
答:多一种材料,就多出供料、状态确认和追溯环节。激光可对接 CCD、红外测温或测厚,但是否配置仍取决于漏检成本和节拍目标。
需要把胶材消耗与激光固定投入放进同一张成本表,可拨打帝耐激光 400-030-5905 申请样件数据。
常见问题
Q1:「熔接和固化不是同一类连接」这块,实际要注意什么?
激光焊接让两层塑料在界面熔合。上层透光、下层吸光是常规透射方案的前提,915nm/976nm 光源把热量集中在接触面,热影响区可控制在 0.1mm 内。胶水粘接依靠胶层与基材形成连接,结果受表面状态、涂布和固化过程影响。它对光学透射没有要求,但会增加一种过程材料。
Q2:「六项运营指标平行比较」这块,实际要注意什么? 经营与质量维度 激光焊接 胶水粘接 项目判断点 单件成本 焊接无耗材,需计设备、夹具与维护 需计胶材、涂布、固化与管理 按合格件核算,不按投料件核算 老化与耐介质 连接界面为塑料熔合,仍需实件验证 取决于胶层与介质匹配 用目标介质和寿命条件测试 环保与 VOC 焊接过程不引入胶材 需核对胶材与现场管理要求 以材料文件和现场实测为准 返工可行性 熔合后难以无损拆开 固化后拆解方式取决于胶层 设计阶段就要定义返工策略 检测手段 拉伸、剪切、压降、氦检,可加红外或测厚 除强度与气密外,还要关注胶层过程 检测必须覆盖连接机理 自动化兼容度 轨迹、CCD 与在线监测可集成 涂布、供胶、固化和检测需协同 看整线动作,不只看主工序 表中没有给胶水性能填数字,因为参数库没有对应胶材、固化和介质数据。工程文案不能拿未知数下结论。胶粘方案应让供应方提供与实际材料相匹配的
Q3:「单件账要带上耗材与检测」这块,实际要注意什么? 设备购置只是成本的一部分。帝耐 50–100W 微型机参考 10–30 万,150–300W 通用机为 30–80 万,300W 以上厚壁玻纤机为 80–200 万。激光焊接不消耗胶材,但保护镜片需定期更换,光学系统约两年做一次维护校准。胶粘成本则应记录胶材、涂布、固化、清洁和过程检查,不能只报一支胶的价格。
Q4:「按寿命与产线条件落地」这块,实际要注意什么? 有耐介质要求时,不要用“胶一定老化”或“熔接一定耐久”这类判断。正确做法是用目标材料、实际介质和既定检测方法做验证,再比较强度保持与密封结果。VOC 管控严格、物料追溯复杂、自动化节拍明确的项目,激光少一种过程材料,流程通常更直接。若零件不满足透射条件,先评估 ClearJoining 或结构调整,不能直接承诺可焊。
Q5:「胶粘路线评估问答」这块,实际要注意什么? 问:激光无耗材,单件成本就一定低吗?还要计设备、夹具、保护镜片、约两年一次的光学校准和检测模块。批量越稳定,固定投入越容易摊薄,但仍应按合格件计算。问:胶水粘接能否直接做到 IP67?