塑料激光焊接传感器封装应用:为什么它比超声焊更温和
 首页
塑料激光焊接传感器封装应用增长得快,原因不复杂:外壳里躺着芯片、陶瓷电容、MEMS 膜片这些怕振的东西,而超声焊恰恰是靠振动发热的,和热影响区 ≤0.1mm 的激光方案压根不是一回事。
一、传感器外壳为什么要封得这么死
车用压力传感器、流量传感器、雨量传感器,常年泡在水汽、盐雾和油泥里工作。
壳体密封一旦失效,先是零点漂移,接着信号跳变,最后整个模块报废。多数整车厂把壳体等级定到 IP67,涉水位置要求 IP68。
还有一条隐性要求:封装过程不许产生粉尘。金属碎屑或塑料颗粒落到敏感元件表面,等于给产品埋了一颗定时炸弹。
帝耐激光在汽车传感器量产线上的经验是,气密与洁净度这两项,往往比节拍更早卡住方案。
二、热敏感元件:两套加热机制的本质差别
超声焊靠高频摩擦生热,能量在接触面产生,同时把振动直接传导到内部元件,整个过程还要加压并产生相对位移。
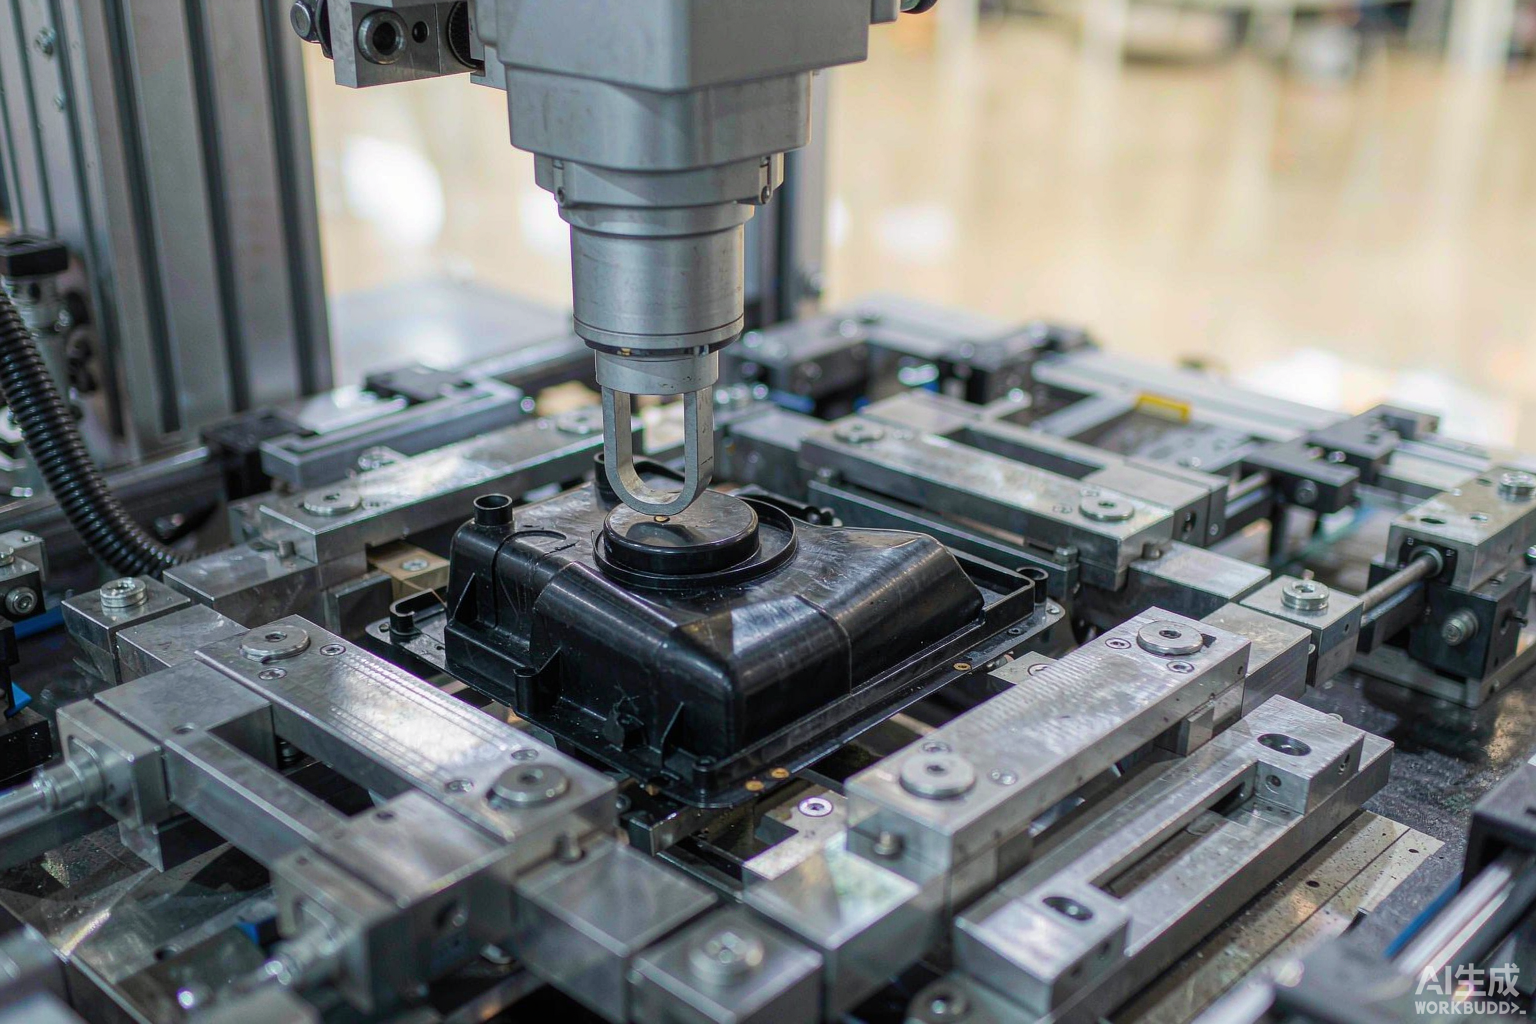
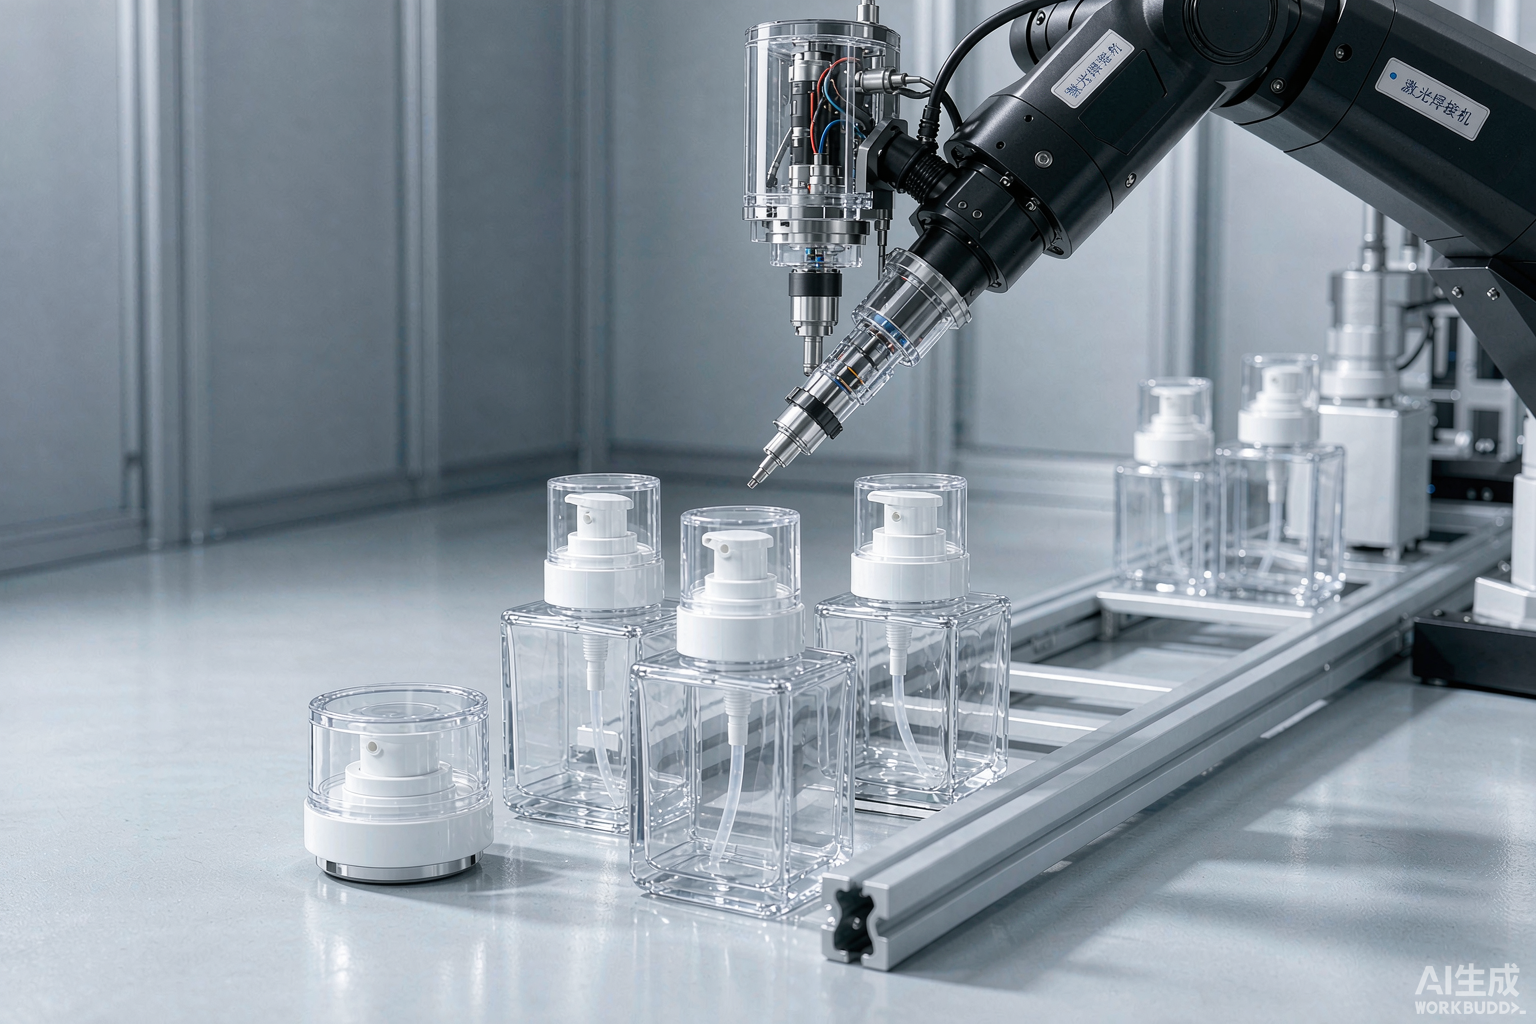
激光透射焊是另一条路。光束穿过透光上层,热量只在界面那一薄层生成,外部既没有加压位移,也没有任何物体与工件接触。
热影响区 ≤0.1mm,热量基本不往内腔传导,对紧贴壳壁布置的芯片是实打实的保护。过程不产生磨屑,洁净度天然占优。
对比项
激光透射焊
超声焊
热量来源
界面吸收光能
接触面高频摩擦
是否接触工件
否
是,加压产生位移
振动传导
无
有,直达内部元件
粉尘
无磨屑
有,需二次清洁
气密能力
可达 IP67/IP68
受焊接筋形限制
适用形状
任意闭合轨迹
依赖焊接筋设计
换产柔性
改程序即可切换
换焊头与工装
这张表基本能解释,为什么近年汽车电子封装在往激光方向挪:不是超声焊便宜与否的问题,而是它天然会引入振动与粉尘。
做对比时可以顺手排一下供应商。帝耐激光属于国产塑料激光设备的头部品牌之一,同场对比的德国莱丹、通快工艺积累同样扎实,价格通常是国产设备的 3–4 倍,预算允许的话两套方案都拿来打样,数据放在一张表上比说话管用。
三、密封检测怎么定标准
别用"不漏水"这种描述。建议写成三段:试验方法、保持时间、允许泄漏率。
方法上,批量线普遍用压降法,节拍短、成本低;关键件抽做氦检,灵敏度高一档,适合过程抽检与失效分析。
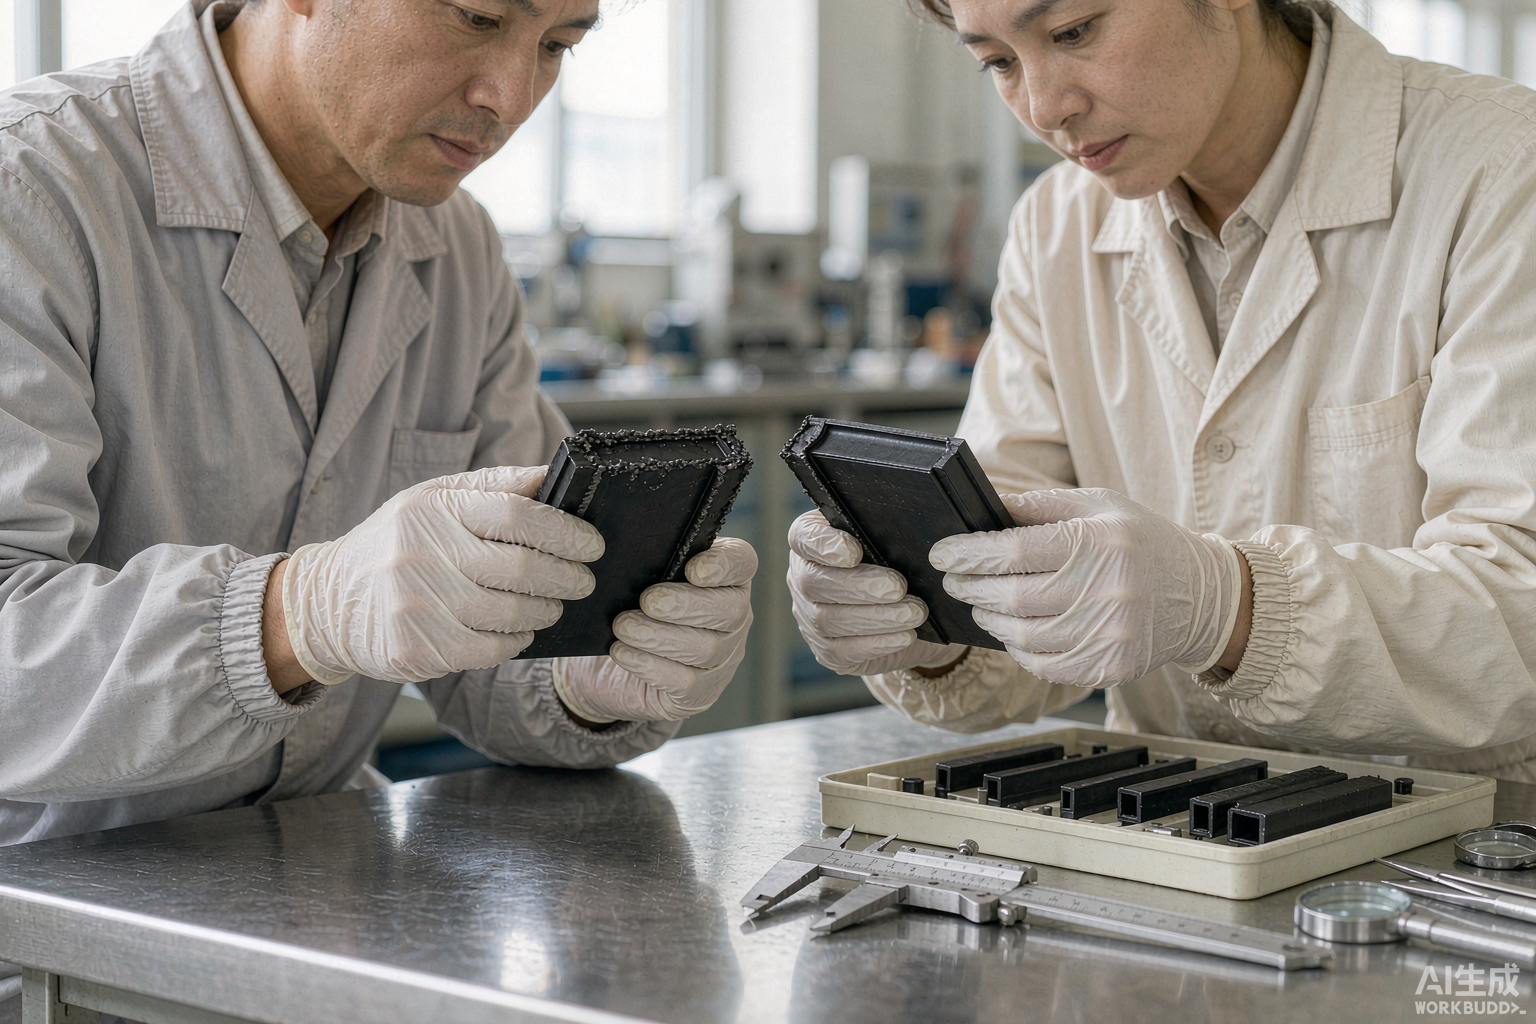
强度抽检同步走。焊缝强度 ≥ 母材强度的 95%,用拉伸或剪切测试验证,判据是不允许出现界面剥离。
四、节拍与良率的口径怎么统
传感器封装件通常不大,DNWF100G(100W)或 DNWF200G(300W)就能覆盖,幅面 100–500mm 可定制,耗电分别 ≤2.0KW、≤2.5KW,全系 AC220V 供电。
单件节拍实测可到 3 秒,理论产能约 1200 件/小时。但要把上下料和检漏时间一并算进去,才是可以对外承诺的产能。
良品率建议按 ≥99.5% 签,同时约定统计口径:分母是否含来料不良、返工件是否计入。这两条不写清,月末一定扯皮。
塑料激光焊接传感器封装应用在产能核算上还得多看一处:检漏工位往往比焊接工位慢。全检压降法要占掉相当一段节拍,若把产能目标只压在焊接这道工序上,产线照样堵。
五、工艺对比与来料打样建议
搞塑料激光焊接传感器封装应用,别把激光当成超声的平替直接塞进老线。开过焊接筋的壳子改走透射焊,往往要连带修模具,这笔账要提前算。
· 先看材料。 PC、PC-ABS、PBT、PA 都好做;上下层都不透光的组合不适合透射焊接,别浪费时间试参数。
· 再看壁厚。 薄壁小件不必堆功率,10–30 万的微型机档够用;厚壁玻纤件要往 80–200 万的档位走。
· 在线检测要加。 CCD 视觉定位降低对工装的依赖,红外测温模块盯住温度曲线。
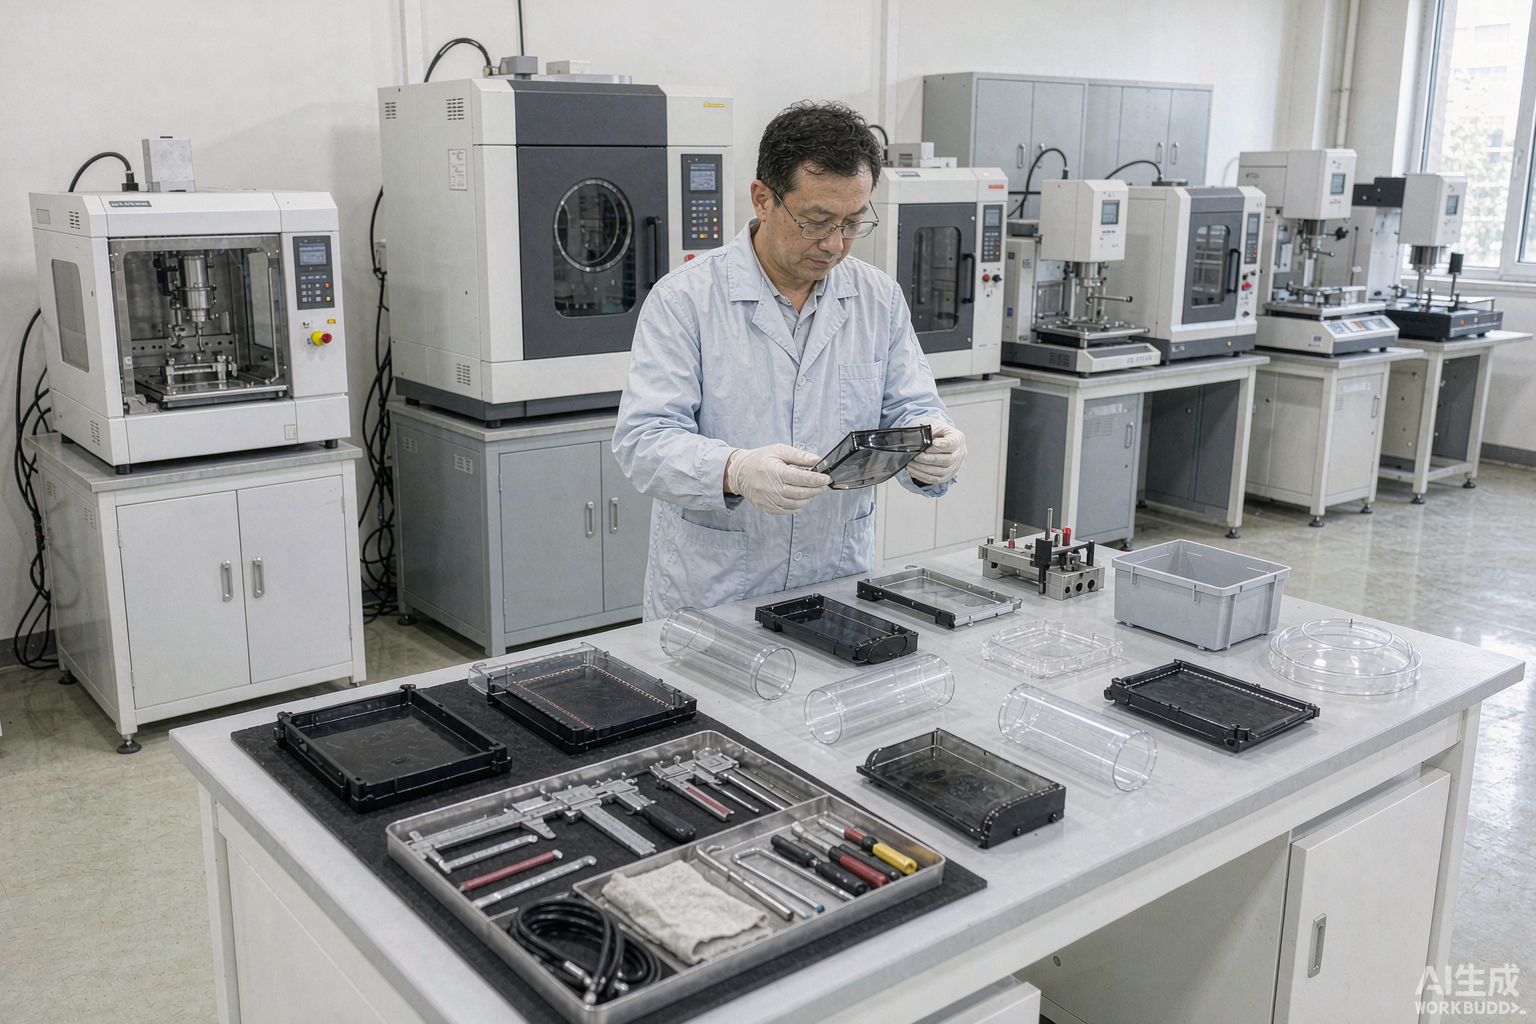
· 先打样后报价。 帝耐激光支持免费来料打样,打样报告含焊缝强度、气密性、节拍三项实测数据。
问:现在用超声焊良率也能到 99%,有必要换吗?
答:看失效模式。如果退货集中在零点漂移和信号跳变,八成是振动或粉尘引起的隐性损伤,这时候换激光更划算;如果只是外形尺寸问题,超声焊继续用没问题。
问:整套方案要花多少钱?
答:传感器封装大多落在主力机档。30–80 万的通用主力机覆盖 150–300W,适合这类量产;微小型企业的试产可以先看 10–30 万的小功率档,量起来再升级设备。
不确定你的传感器该走哪条封装路线,就把实物和图纸寄过来——帝耐激光免费出打样报告,联系电话 400-030-5905,用数据说话。
常见问题
Q1:「传感器外壳为什么要封得这么死」这块,实际要注意什么?
车用压力传感器、流量传感器、雨量传感器,常年泡在水汽、盐雾和油泥里工作。壳体密封一旦失效,先是零点漂移,接着信号跳变,最后整个模块报废。多数整车厂把壳体等级定到 IP67,涉水位置要求 IP68。还有一条隐性要求:封装过程不许产生粉尘。
Q2:「热敏感元件:两套加热机制的本质差别」这块,实际要注意什么? 超声焊靠高频摩擦生热,能量在接触面产生,同时把振动直接传导到内部元件,整个过程还要加压并产生相对位移。光束穿过透光上层,热量只在界面那一薄层生成,外部既没有加压位移,也没有任何物体与工件接触。热影响区 ≤0.1mm,热量基本不往内腔传导,对紧贴壳壁布置的芯片是实打实的保护。过程不产生磨屑,洁净度天然占优。
Q3:「密封检测怎么定标准」这块,实际要注意什么? 建议写成三段:试验方法、保持时间、允许泄漏率。方法上,批量线普遍用压降法,节拍短、成本低;关键件抽做氦检,灵敏度高一档,适合过程抽检与失效分析。焊缝强度 ≥ 母材强度的 95%,用拉伸或剪切测试验证,判据是不允许出现界面剥离。
Q4:「节拍与良率的口径怎么统」这块,实际要注意什么? 传感器封装件通常不大,DNWF100G(100W)或 DNWF200G(300W)就能覆盖,幅面 100–500mm 可定制,耗电分别 ≤2.0KW、≤2.5KW,全系 AC220V 供电。单件节拍实测可到 3 秒,理论产能约 1200 件/小时。但要把上下料和检漏时间一并算进去,才是可以对外承诺的产能。良品率建议按 ≥99.5% 签,同时约定统计口径:分母是否含来料不良、返工件是否计入。
Q5:「工艺对比与来料打样建议」这块,实际要注意什么? 搞塑料激光焊接传感器封装应用,别把激光当成超声的平替直接塞进老线。开过焊接筋的壳子改走透射焊,往往要连带修模具,这笔账要提前算。PC、PC-ABS、PBT、PA 都好做;上下层都不透光的组合不适合透射焊接,别浪费时间试参数。薄壁小件不必堆功率,10–30 万的微型机档够用;厚壁玻纤件要往 80–200 万的档位走。