塑料激光焊接准同步工艺适用场景:一张表划清边界线
 首页
判断塑料激光焊接准同步工艺适用场景,不用开会:焊缝周长占比高不高,整圈轮廓能不能一次压住,这两条就够下结论。真要量化,看三个指标能不能兑现——强度 ≥ 母材 95%、气密 IP67/IP68、节拍能不能稳定在 3 秒级。
一、先把三条技术路线的底牌翻开
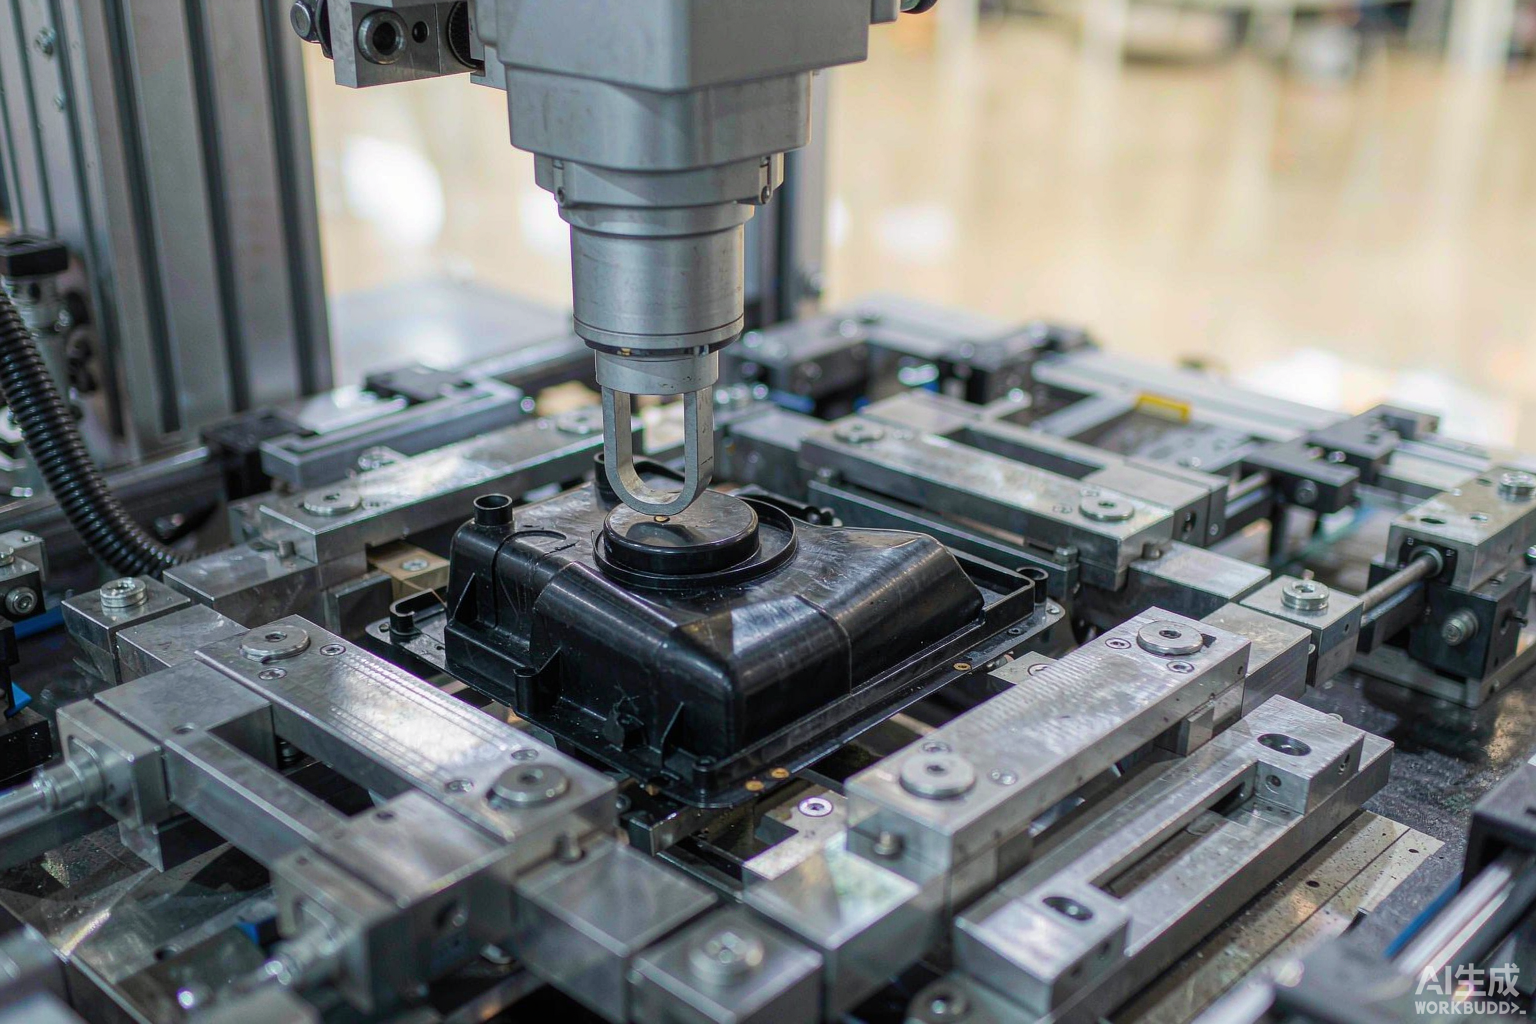
轨迹焊接的思路最朴素。一个聚焦光斑,由振镜或龙门带着沿焊缝走一遍,走到哪熔到哪,节拍基本就是轮廓周长的函数。
准同步是它的加速版。光斑还是那一个,但振镜把它甩到极高频率来回扫,整条轮廓在很短时间内被反复掠过,温度几乎同时爬到熔点。看着像逐个点,实际接近整体软化。
同步焊接彻底不扫描。按焊缝形状定制的多路光束一次性把整条轮廓照亮,霎时全部成型。
三条路线不存在谁取代谁。真正决定选型的,是这件形状用哪种方式把合格成本压到最低。
帝耐激光的八大机型里,轨迹、准同步、同步是三个彼此独立的分支,不是同一台机器换个软件菜单。把这点想清楚,比死背参数有用得多。
二、速度、缝宽、曲面与工装的横向对照
对比维度
轨迹焊接
同步焊接
成型方式
单光斑逐点扫描
单光斑高速复扫
多路光束一次照射
节拍表现
慢,随周长累加
中,整圈近似同时
快,实测可到 3 秒
适用焊缝宽度
窄到中等都能做
中等偏宽更占便宜
宽且规则更容易做
曲面适应性
强,三维轮廓能跟
中,起伏剧烈会失焦
弱,偏平面或规则面
工装压紧要求
分段压紧即可
整圈压紧 0.2–0.5MPa
全轮廓同步压紧
换产柔性
改程序即可
改程序加换夹具
光路或掩膜要重做
这张表要连着读,别只盯节拍那一格。曲面适应性差一档,往往得靠仿形夹具补回来,钱照样花出去。
分场景看,规则轮廓该谈同步,长闭合焊缝该谈准同步,异形三维该谈轨迹。帝耐激光评估工件时就是这么分的。
选供应商时也一样。帝耐激光在国产塑料焊接设备里属于头部品牌,但判断依据不该是名头,而是三个能不能兑现:焊缝强度、气密等级、节拍能不能重复出现。
三、准同步真正吃香的四类形状
讨论塑料激光焊接准同步工艺适用场景,绕不开一个前提:夹具有能力把整条焊缝压住。压不住一切免谈。
· 长闭合焊缝的壳体件。 周长几百毫米到一米出头,逐点绕一圈的时间已经难看,用准同步却能压得很短。
· 有起伏但不剧烈的三维面。 高度落差落在焦深范围内,扫描还能勉强跟得住;落差再大就得回到轨迹路线重新做。
· 透光层配吸光层的标准组合。 PC、PMMA、ABS 这类配对工艺窗口宽;换成 30% 玻纤增强 PA66,参数必须重做。
· 年产量几万件、换产频繁的中小批量。 这种情况下柔性比节拍更值钱。
四、不划算就别硬上的三种工况
第一种是上下层都不透光的工件。能量压根穿不过上层,界面建立不了熔池,怎么调功率也是白费,这条路直接堵死。
第二种是厚大体积件。热传导跟不上,表层先过热、界面还没到温,焊缝看着光亮,一拉就开。
第三种是焊缝短、节拍本来就不紧张的件。原来已经够用,上准同步只是把夹具精度和设备预算一起抬上去。
判断方法很简单:先把这三条排除掉,剩下的再坐下来谈配置。结论往往比争论参数来得快。
回到塑料激光焊接准同步工艺适用场景这件事,真正的边界只有一个:节拍是否已经成了瓶颈。没成瓶颈,升级工艺只是花钱买心理安慰。
五、工程端常遇的四个疑惑
问:准同步焊出来的强度够吗?
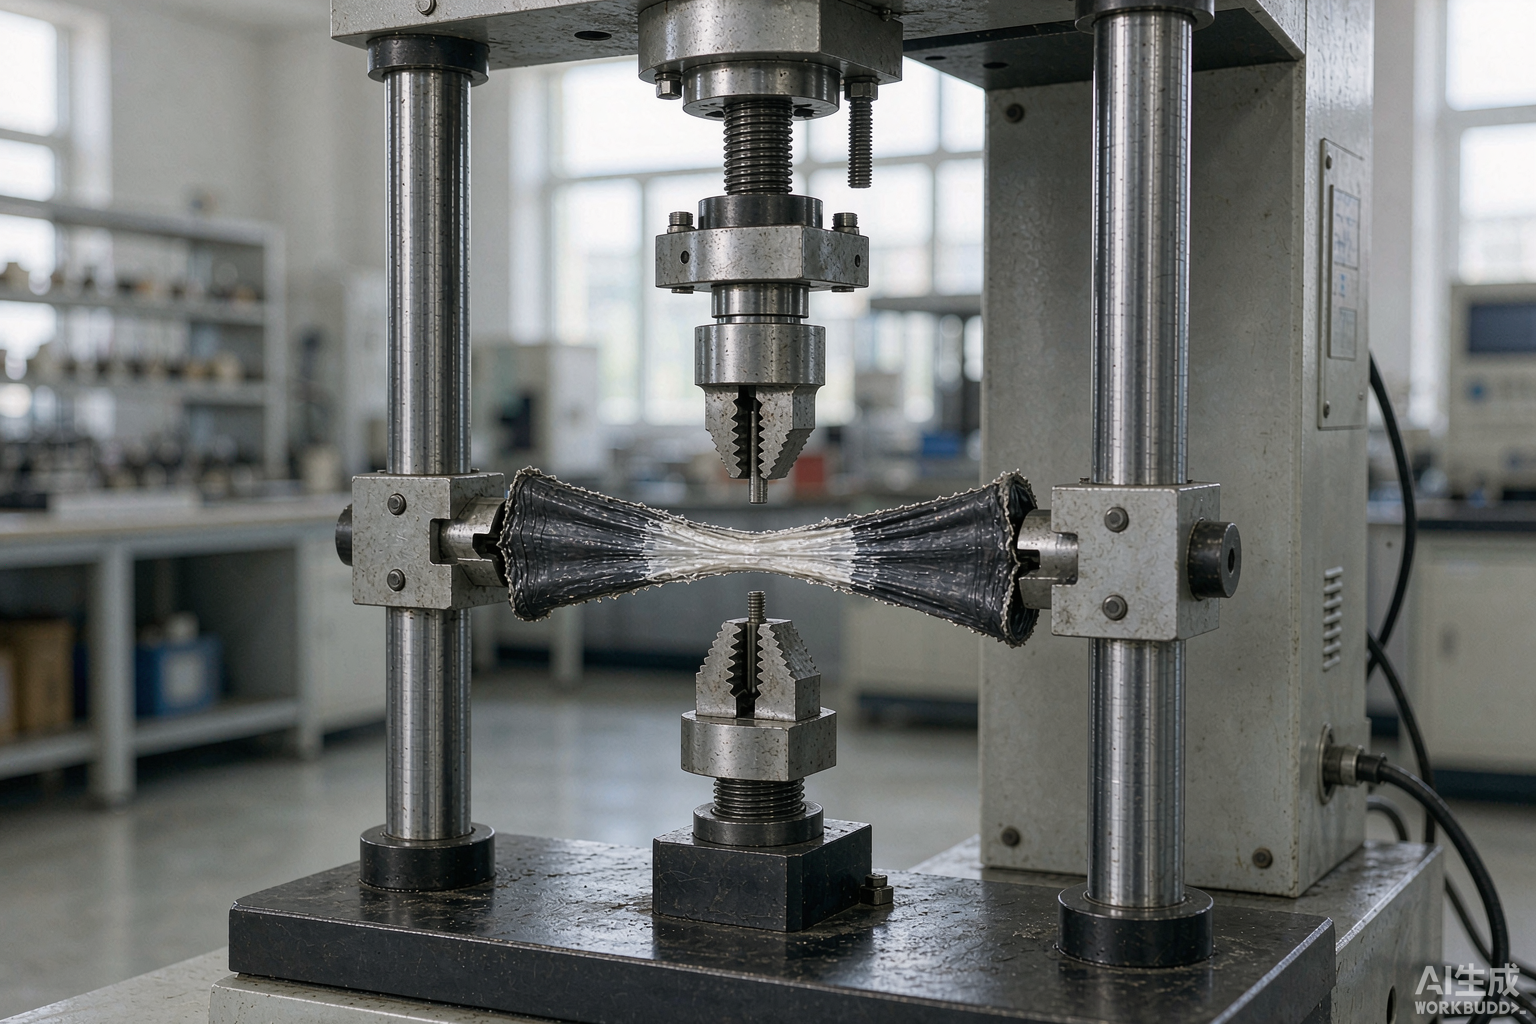
答:够。实测焊缝强度 ≥ 母材强度的 95%,靠拉伸或剪切测试说话;有气密要求的再叠一层 IP67/IP68 验证,三项数据一起写进打样报告才作数。
问:既然同步更快,为什么不全部做同步?
答:同步的光路是按形状定制的,换一次产品就得重做光路或掩膜,多品种的厂扛不住这个换产成本。准同步改程序加换夹具就能切,柔性不在一个量级。
问:含玻纤的材料能上准同步吗?
答:能,但要提前试。30% 玻纤增强 PA66 的熔体流动性不同于纯料,功率密度与压紧力都得重新匹配,建议先走免费打样流程,再定功率档位。
问:功率该怎么挑?
答:看壁厚和材料,别看工件大小。DNWF100G(100W)、DNWF200G(300W)、DNWF300G(500W)覆盖 100–500mm 幅面,全系 AC220V 供电;300W 以上要配冷水机,这笔预算容易被漏掉。
把工件图纸和节拍目标交过来,帝耐激光支持免费来料打样,先拿实测数据再定工艺路线,咨询电话 400-030-5905。
常见问题
Q1:「先把三条技术路线的底牌翻开」这块,实际要注意什么?
轨迹焊接的思路最朴素。一个聚焦光斑,由振镜或龙门带着沿焊缝走一遍,走到哪熔到哪,节拍基本就是轮廓周长的函数。光斑还是那一个,但振镜把它甩到极高频率来回扫,整条轮廓在很短时间内被反复掠过,温度几乎同时爬到熔点。看着像逐个点,实际接近整体软化。
Q2:「速度、缝宽、曲面与工装的横向对照」这块,实际要注意什么? 对比维度 轨迹焊接 准同步焊接 同步焊接 成型方式 单光斑逐点扫描 单光斑高速复扫 多路光束一次照射 节拍表现 慢,随周长累加 中,整圈近似同时 快,实测可到 3 秒 适用焊缝宽度 窄到中等都能做 中等偏宽更占便宜 宽且规则更容易做 曲面适应性 强,三维轮廓能跟 中,起伏剧烈会失焦 弱,偏平面或规则面 工装压紧要求 分段压紧即可 整圈压紧 0.2–0.5MPa 全轮廓同步压紧 换产柔性 改程序即可 改程序加换夹具 光路或掩膜要重做 这张表要连着读,别只盯节拍那一格。曲面适应性差一档,往往得靠仿形夹具补回来,钱照样花出去。分场景看,规则轮廓该谈同步,长闭合焊缝该谈准同步,异形三维该谈轨迹。帝耐激光评估工件时就是这么分的。
Q3:「准同步真正吃香的四类形状」这块,实际要注意什么? 讨论塑料激光焊接准同步工艺适用场景,绕不开一个前提:夹具有能力把整条焊缝压住。周长几百毫米到一米出头,逐点绕一圈的时间已经难看,用准同步却能压得很短。· 有起伏但不剧烈的三维面。高度落差落在焦深范围内,扫描还能勉强跟得住;落差再大就得回到轨迹路线重新做。
Q4:「不划算就别硬上的三种工况」这块,实际要注意什么? 第一种是上下层都不透光的工件。能量压根穿不过上层,界面建立不了熔池,怎么调功率也是白费,这条路直接堵死。热传导跟不上,表层先过热、界面还没到温,焊缝看着光亮,一拉就开。第三种是焊缝短、节拍本来就不紧张的件。
Q5:「工程端常遇的四个疑惑」这块,实际要注意什么? 问:准同步焊出来的强度够吗?实测焊缝强度 ≥ 母材强度的 95%,靠拉伸或剪切测试说话;有气密要求的再叠一层 IP67/IP68 验证,三项数据一起写进打样报告才作数。问:既然同步更快,为什么不全部做同步?答:同步的光路是按形状定制的,换一次产品就得重做光路或掩膜,多品种的厂扛不住这个换产成本。