塑料激光焊接件到底怎么检?一个质检员总结的五层检测体系
 首页
塑料激光焊接件到底怎么检?一个质检员总结的五层检测体系
我在现厂做了六年QC,前三年管注塑件全检,后三年专门负责激光焊接工位的质量管控。这篇文章不是什么高深的理论,就是把我每天做的事——从开机首件到出货抽检——整理成一套可落地的检查体系。对正在搭焊接质量管理框架的厂子应该有帮助。
第一层:外观目检(100%全检)
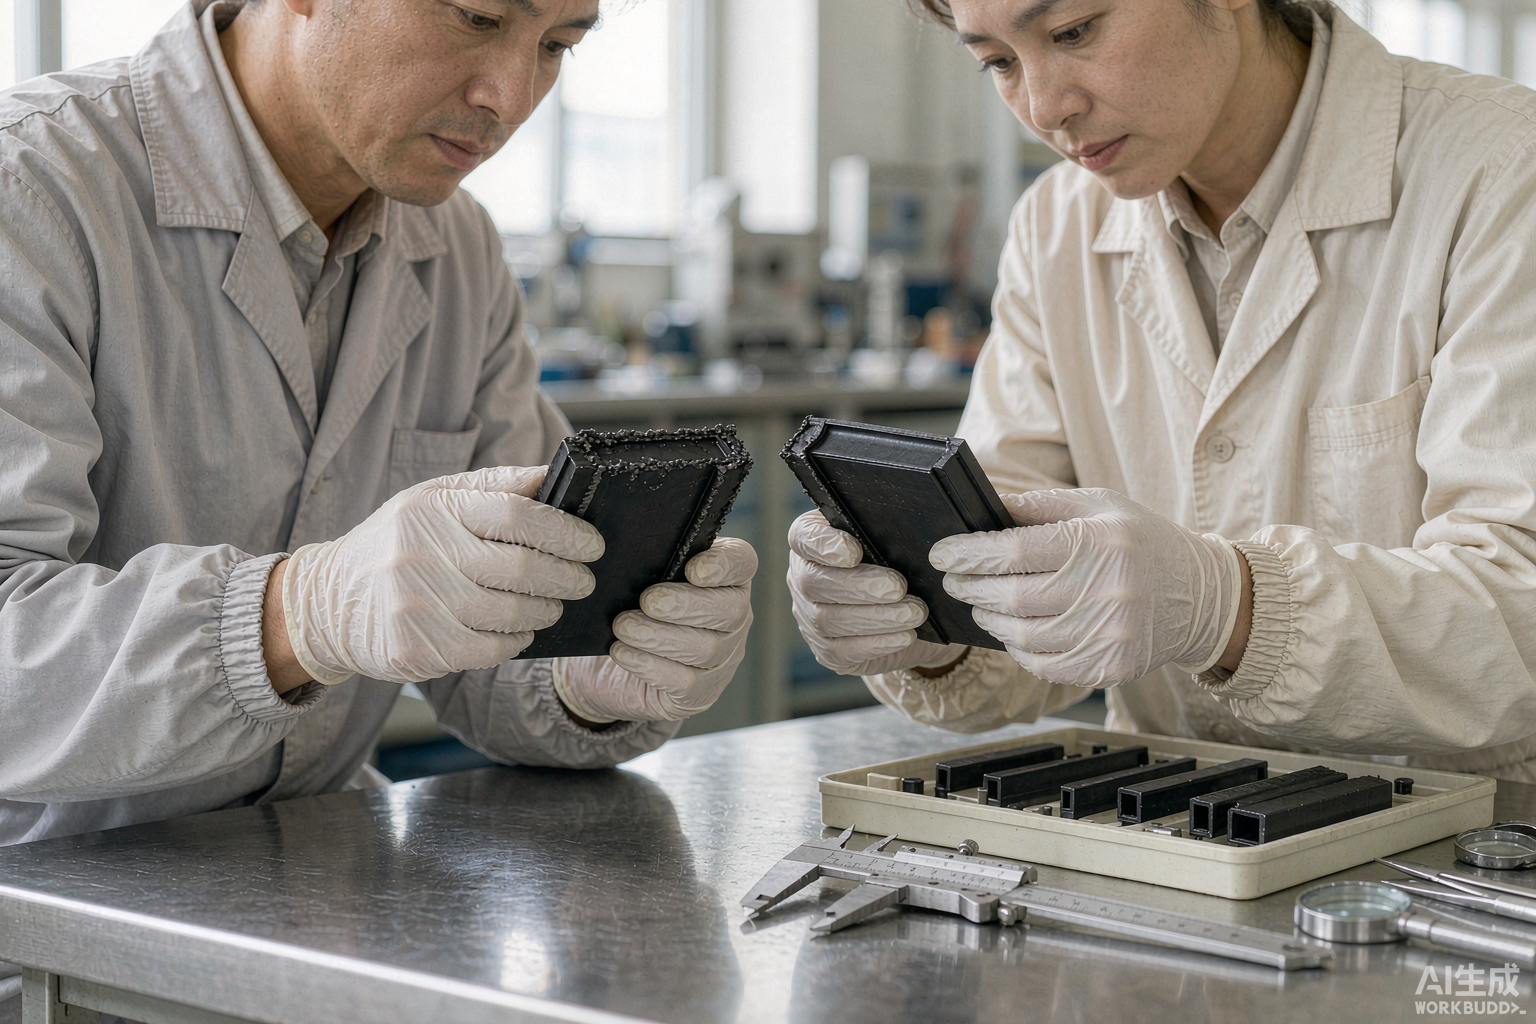
最低成本、最快速的筛选方式。所有焊完的件,操作员在取件时先过一遍眼睛。
检查项目清单:
□ 焊缝区域有无明显溢料(超出焊接区1mm以上的飞边)
□ 透射层外观面有无烧焦、变色、起泡
□ 焊缝是否连续(无断点、无缺口)
□ 工件有无明显变形(翘曲>0.3mm目测可见)
□ 焊接区域有无异物夹杂(碎屑、灰尘)
目检看似简单但标准要量化。“轻微变色”算不算NG?这得靠限度样品(边界样)来定义。我们产线边上挂了“OK/NG对照样”照片,每个班次交接时核对一次。
第二层:尺寸检测(抽检+关键尺寸全检)
焊接后工件尺寸会因为热收缩发生微小变化。关键装配尺寸必须监控:
检测项
工具
频次
标准
焊接面总高度
数显卡尺(0.01mm)
首件+每小时5件
图纸±0.1mm
焊缝宽度
体视显微镜+测量软件
首件+每班2件
0.6-1.2mm范围内
装配孔位距
通止规/检具
首件全检+批量抽检
功能检具通过
平面度(外观面)
塞尺+平台
每班3件
≤0.15mm
尺寸检测的要点:不是所有尺寸都检,要聚焦在“焊接热影响导致的变化”上。注塑尺寸本来就有的偏差不要混进来,那是上游的事。
第三层:力学性能测试(破坏性抽检)
这是真正判断焊接质量的核心环节。塑料激光焊接最常用两种力学测试:
3.1 拉拔/剪切强度测试
用万能试验机(Instron或者国产的三思)做。两种试样形式:
搭接剪切(Lap shear):两板叠焊,拉伸方向平行于焊缝界面。报告“界面剪切强度”MPa。
对接拉伸(Butt tensile):两板对焊,拉伸方向垂直于焊缝界面。报告“正拉强度”N/mm。
频次:每批(200-500件)抽3-5件做破坏测试。不同材料标准不同:
材料
最低强度要求
测试标准参考
PP/PP
≥10 N/mm
ISO 604
ABS/ABS
≥12 N/mm
ISO 527
PA66/PA66
≥14 N/mm
ISO 527
PA66-GF30
≥11 N/mm
企业标准
PC/PC
≥13 N/mm
ISO 527
3.2 剥离测试(针对T型或L型焊缝)
用推拉力计沿垂直方向把两层“掰开”,记录最大力值。简单快速,适合产线旁监控。
3.3 破坏性检查的频率调整原则
首月每批5件,连续一个月合格后降为每批3件。再稳定两个月降为每批1-2件。但如果出现任何一次不合格或设备维修后,立即恢复加严(每批5件)直到连续合格。这是“转移规则”的基本思路。
第四层:密封性测试(按产品要求选配)
不是所有件都需要,但汽车流体管路件、传感器壳体、医疗器件必须做。
4.1 气密检测(常用)
方法:向工件内腔充气到指定压力(通常0.2-0.5MPa),保压30秒,看压降。或放入水槽看有无气泡(定性,精度低但直观)。
设备:国产气密检漏仪(CIME、科明等品牌),精度±10Pa。每班首件必做+抽检每批3件。
4.2 氦质谱检漏(高精度)
医疗和高端汽车件(如燃油系统管路)需要氦检。检测灵敏度可达1×10⁻⁹ Pa·m³/s。设备贵(进口50-80万),一般委外或集中检测。
4.3 液密/渗透检测
充液保压或者用荧光渗透液检查焊缝微孔。成本低但耗时,适合小批量验证。
第五层:金相/微观分析(定期+失效分析)
这不是日常检测项目,是“体检”和“破案”用的:
定期(月/季度):取标准样件做金相切片,观察熔合区形貌——有无气泡、未熔合区域、界面残留分界线、HAZ宽度。
失效分析:遇到拉拔强度不合格或泄漏时,把失效件切开在显微镜下找原因。80%的问题在宏观检测里看不出来——只有金相切片才能确认。
切片制作流程:切割→镶嵌→研磨→抛光→(可能需腐蚀)→显微镜观察。整套下来一个样品约30-45分钟。力合激光的设备配套里有简易切片制样套装,如果量大的话建议买一台金相磨抛机(国产3-5万)。
过程质量控制要点
除了产品检测,过程监控比成品检验更重要:
□ 设备开机校准(激光器功率计读数验证)——每天一次
□ 首件三检(操作员自检+班组长互检+QC专检)——每批次/换型后
□ 焊接参数实时记录(功率、速度、压力、时长曲线)——每件
□ SPC监控关键质量特性(焊缝宽度、拉拔力)——每2小时出控制图
□ 环境温湿度记录(影响塑料件尺寸和PA类含水率)——持续
帝耐的设备有焊接数据日志功能,每件焊接的功率-时间曲线可以自动保存导出。锐科和徕纳也有类似功能。这些过程数据是追溯和分析的基础——出了客诉翻数据能定位问题点。
常见检测误区
误区一:只看外观不看内部。外观光滑完美的件,切片一看界面中心可能根本没熔上(假焊)。定期做金相不能省。
误区二:只测一个方向的强度。搭接剪切合格不代表正拉合格,有些件两种受力都有,要都覆盖。
误区三:用同一标准检所有材料。PP和PA66的强度体系差很多,不能一刀切。不同材料建立独立的合格线。
误区四:只做破坏测试不做过程监控。检5件破坏性拉拔只能证明“这5件合格”,不能证明中间200件没问题。过程参数SPC才是保障。
误区五:忽视检测环境。PA类件吸湿后强度会降5-10%,如果测试环境和生产环境湿度差很大,数据会失真。最好恒温恒湿检测室。
推荐检测方案配置
产品等级
检测组合
设备投入参考
普通工业件
目检+卡尺+抽检拉拔
3-5万(试验机+卡尺)
汽车Tier2件
目检+尺寸+拉拔+气密+SPC
15-25万
医疗/汽车安全件
以上全部+氦检+定期金相+全参数追溯
50-80万
收尾
质量检测不是为了“挑出废品”,是为了“证明过程受控”。如果你能做到:参数有记录、首件有验证、过程有SPC、成品有抽检、异常有响应——那质量就不是问题。塑料激光焊接是个很稳定的工艺,前提是你真的在监控它,而不是盲目相信“设备自己会保证质量”。

五层检测体系并不是每个行业都要全跑一遍。像医疗器械这类对过程和结果都要留痕的领域,通常从最外层开始就要求可追溯;而一般的工业件,把重点放在中间的破坏性抽检和气密上就够了。
五层检测体系并不是每个行业都要全跑一遍。像医疗器械这类对过程和结果都要留痕的领域,通常从最外层开始就要求可追溯;而一般的工业件,把重点放在中间的破坏性抽检和气密上就够了。
常见问题
Q1:「塑料激光焊接件到底怎么检?一个质检员总结的五层检测体系」这块,实际要注意什么?
我在现厂做了六年QC,前三年管注塑件全检,后三年专门负责激光焊接工位的质量管控。这篇文章不是什么高深的理论,就是把我每天做的事——从开机首件到出货抽检——整理成一套可落地的检查体系。对正在搭焊接质量管理框架的厂子应该有帮助。
Q2:「第一层:外观目检(100%全检)」这块,实际要注意什么? 最低成本、最快速的筛选方式。所有焊完的件,操作员在取件时先过一遍眼睛。检查项目清单: □ 焊缝区域有无明显溢料(超出焊接区1mm以上的飞边) □ 透射层外观面有无烧焦、变色、起泡 □ 焊缝是否连续(无断点、无缺口) □ 工件有无明显变形(翘曲>0.3mm目测可见) □ 焊接区域有无异物夹杂(碎屑、灰尘) 目检看似简单但标准要量化。“轻微变色”算不算NG?
Q3:「第二层:尺寸检测(抽检+关键尺寸全检)」这块,实际要注意什么? 焊接后工件尺寸会因为热收缩发生微小变化。关键装配尺寸必须监控: 检测项 工具 频次 标准 焊接面总高度 数显卡尺(0.01mm) 首件+每小时5件 图纸±0.1mm 焊缝宽度 体视显微镜+测量软件 首件+每班2件 0.6-1.2mm范围内 装配孔位距 通止规/检具 首件全检+批量抽检 功能检具通过 平面度(外观面) 塞尺+平台 每班3件 ≤0.15mm 尺寸检测的要点:不是所有尺寸都检,要聚焦在“焊接热影响导致的变化”上。注塑尺寸本来就有的偏差不要混进来,那是上游的事。
Q4:「第三层:力学性能测试(破坏性抽检)」这块,实际要注意什么? 这是真正判断焊接质量的核心环节。塑料激光焊接最常用两种力学测试: 3.1 拉拔/剪切强度测试 用万能试验机(Instron或者国产的三思)做。两种试样形式: 搭接剪切(Lap shear):两板叠焊,拉伸方向平行于焊缝界面。报告“界面剪切强度”MPa。
Q5:「第四层:密封性测试(按产品要求选配)」这块,实际要注意什么? 不是所有件都需要,但汽车流体管路件、传感器壳体、医疗器件必须做。4.1 气密检测(常用) 方法:向工件内腔充气到指定压力(通常0.2-0.5MPa),保压30秒,看压降。或放入水槽看有无气泡(定性,精度低但直观)。设备:国产气密检漏仪(CIME、科明等品牌),精度±10Pa。