塑料激光焊接夹紧力参数怎么设:从 0.2MPa 起步的四步法
 首页
塑料激光焊接夹紧力参数怎么设?可执行的起点是 0.2MPa,验证区间为 0.2–0.5MPa,但不能把 0.5MPa 直接写成所有零件的固定值。压紧不足会留下界面间隙,压紧过度会改变熔融层流动;目标是同时守住熔深、强度和 IP67/IP68 气密性。
一、压力如何改变熔池状态
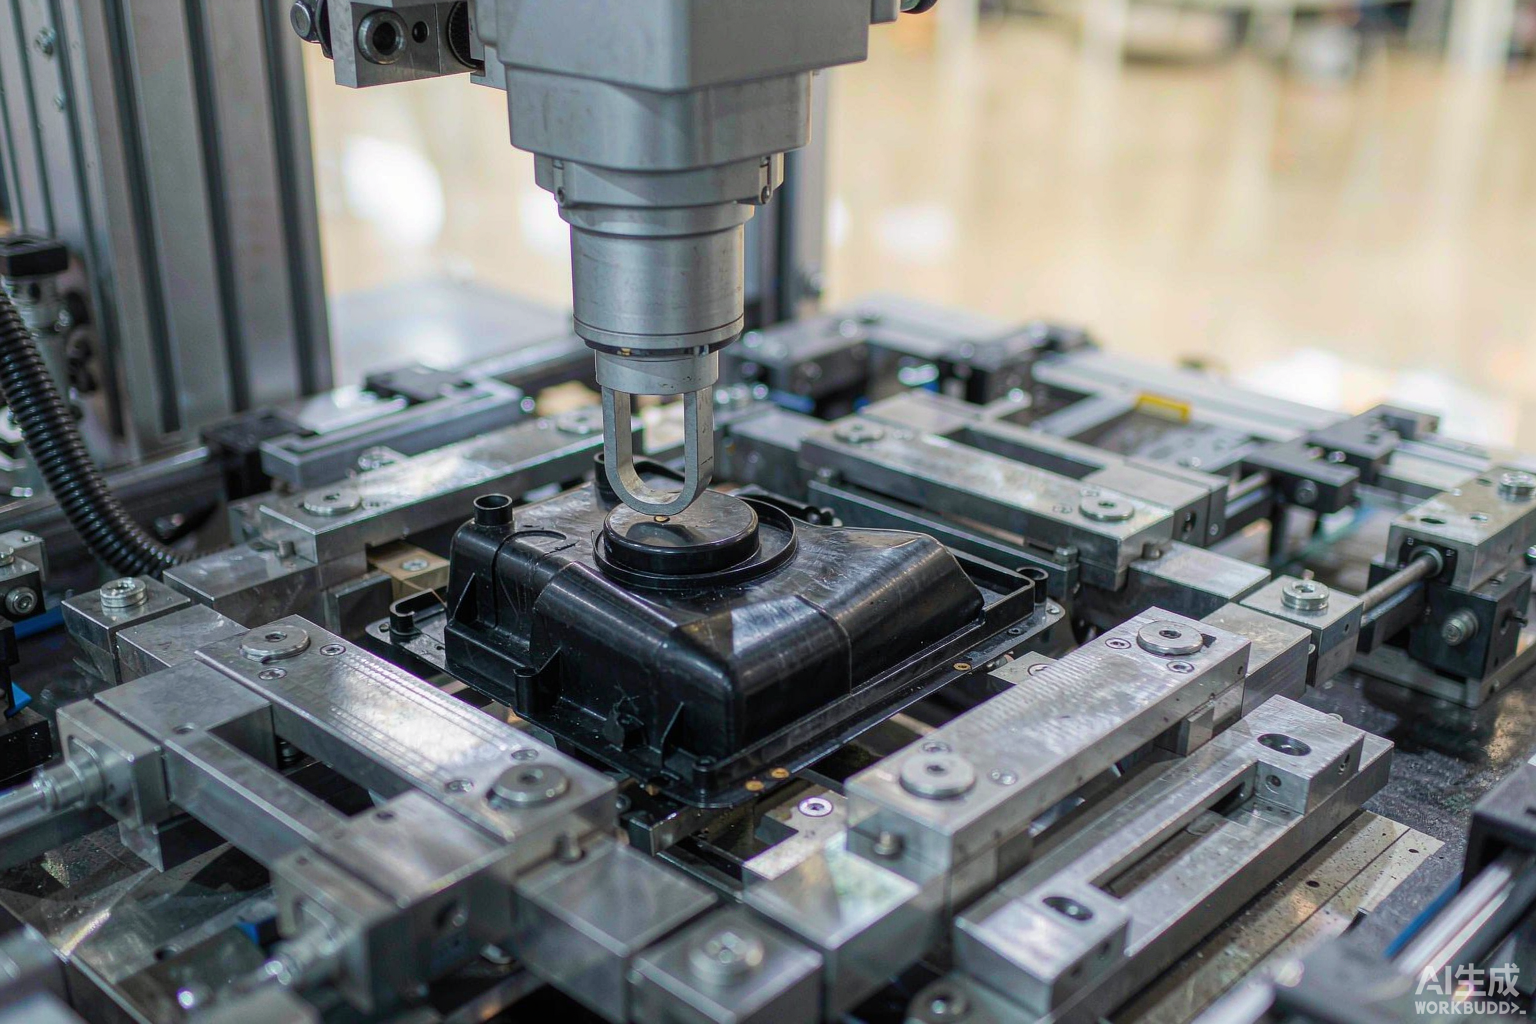
先纠正一个常见混用:MPa 表示接触压力,不是夹具总推力。总推力取决于受压面积,零件尺寸变化后要重新换算。
激光透过上层,在下层形成吸收热源。两层贴合紧密,热传导和熔体扩散才连续。压力偏低时,微小间隙会让局部熔深不足,焊缝沿轨迹出现波动。
压力偏高也不是稳妥做法。熔融材料会被进一步挤动,外观、焊缝宽度和有效熔合层可能改变。工程上要找窗口,不是把气缸压力一路上调。
帝耐激光给出的常规夹具压紧范围是 0.2–0.5MPa。这个区间要与 915nm/976nm 光源参数、材料吸收状态、轨迹和零件贴合共同验证。
二、材料壁厚对应起始压力
参数库没有给出按毫米壁厚划分的固定压力,因此不能伪造“某材料某厚度等于某压力”。下表给的是同一真实区间内的起调策略,终值必须由样件测试确定。
材料与结构分组
壁厚/零件特征
压紧力起调建议
需要盯住的结果
PC、PC-ABS、ABS
薄壁小件
从 0.2MPa 开始,向上验证
外观、熔深、强度
PMMA、PS
外观敏感薄壁件
以 0.2MPa 为起点,不直接顶到区间上沿
压痕、热影响区、连续性
PA、PBT、PP、POM
常规壁厚件
在 0.2–0.5MPa 内逐点确认
贴合、强度、气密
30% 玻纤增强 PA66
厚壁结构件
从区间下沿起调,0.5MPa 只作上沿验证
局部间隙、熔合均匀性
任意双层不透光结构
不限壁厚
不进入透射焊接压力调试
先更换工艺路线
薄壁不等于低压就一定合格,厚壁也不等于直接用 0.5MPa。壁厚只是变量之一。接头平面度、筋位、材料含玻纤情况和夹具支撑,都会改变压力分布。
CCD 视觉定位可以降低对工装定位精度的依赖,但不能替代均匀压紧。若夹具只在少数点位施力,设备显示的压力正确,焊缝仍可能局部失效。
三、从初值到量产的四轮调参
· 建立初值。 核对材料、透光层、吸光层和接头贴合,从 0.2MPa 起步,先固定夹具支撑与激光轨迹。
· 逐级上调。 在 0.2–0.5MPa 内用小幅调整寻找连续熔合区,不同时大改功率、速度和压力。
· 做样件验证。 每个候选压力都测拉伸或剪切;气密件再做压降或氦检,外观件检查压痕与溢料。
· 锁定量产窗。 在候选区间连续运行 30 件,记录节拍与合格情况,再把参数和夹具状态写入工艺文件。
四步里难点是控制变量。若压力、激光功率和扫描速度同时变化,即便样件合格,也无法判断是谁起作用。建议一次只改一个主变量,其他条件保持不动。
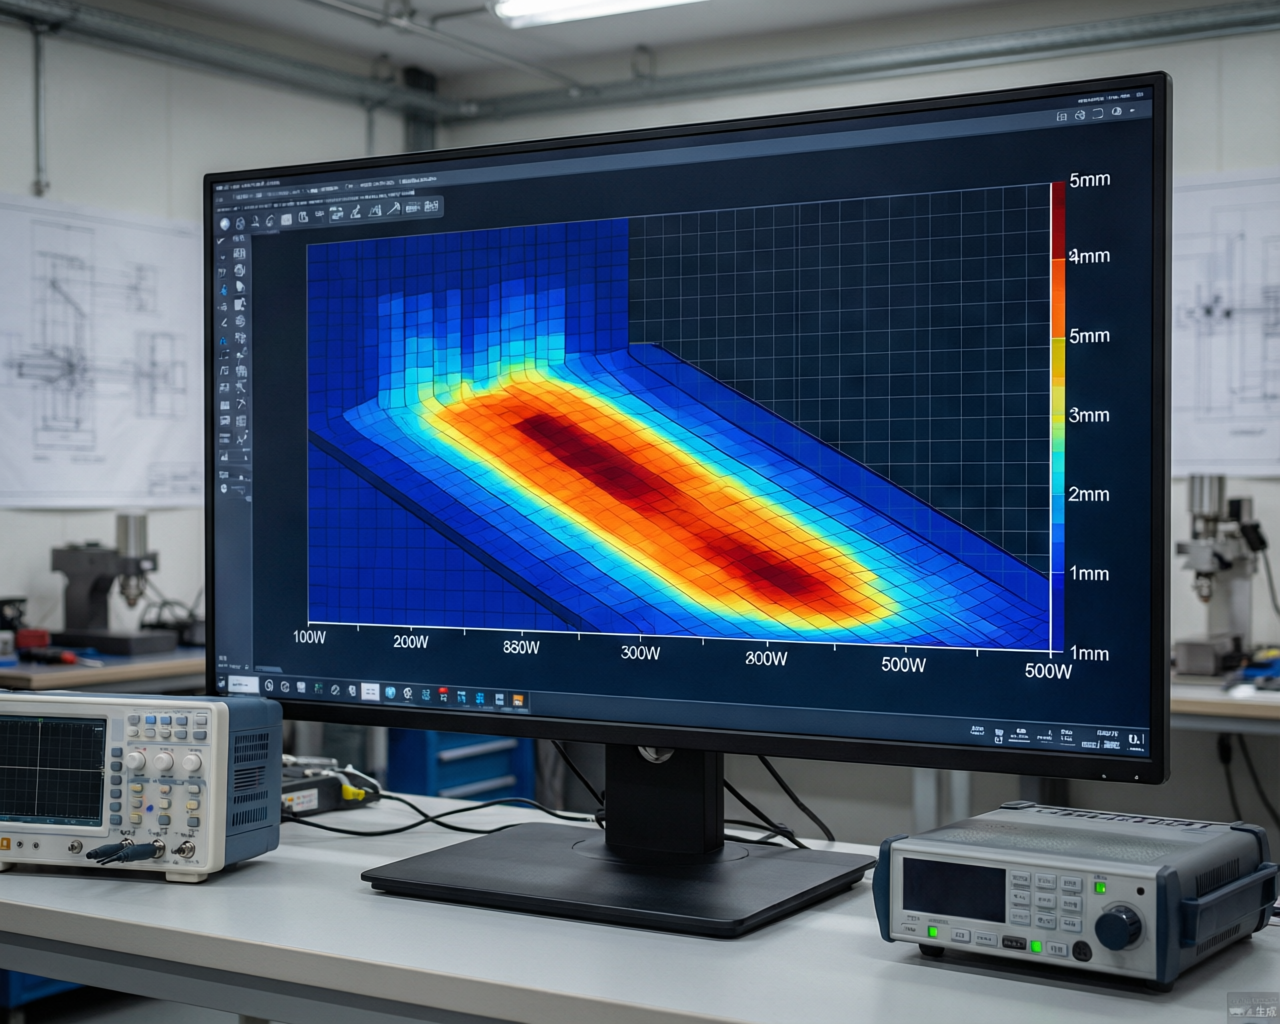
塑料激光焊接夹紧力参数怎么设,不能只盯设备面板。要把压力点与熔深、焊缝强度、泄漏结果一一对应,形成窗口图。
帝耐的 DNWF100G、DNWF200G、DNWF300G 覆盖 100W、300W、500W 功率。具体选哪档,由材料、轨迹和节拍决定,高功率不能替代夹紧调试。
四、用三类试验确认窗口
强度试验回答“焊住没有”。帝耐参数库给出的目标是焊缝强度达到母材强度的 95% 以上。测试用拉伸或剪切方法,破坏位置和离散程度都应记录。
气密试验回答“界面是否连续”。目标为 IP67/IP68 时,采用压降法或氦检。压力不足造成的局部未熔合,往往会在泄漏数据里暴露。
节拍试验回答“能否量产”。单件工艺节拍可做到 3 秒,但需连续 30 件取平均。人工上下料、夹具合拢和检测动作都应计入整线节拍。
热影响区可按 0.1mm 以内检查。若提高压力后强度上升,但外观压痕或熔体挤出加重,这个点就不适合作为量产中心值。
帝耐激光可加红外测温或测厚模块,用于观察过程变化。在线信号只能辅助判断,出厂验收仍要回到强度、气密和连续生产结果。
五、夹紧参数现场问答
问:0.5MPa 是不是更稳妥的设定?
答:不是。0.5MPa 是常规区间上沿,不是统一设定。应从 0.2MPa 起调,并观察熔深、压痕、强度与气密的同步变化。
问:气密不合格,只加压力可以吗?
答:不建议直接加。先排查界面间隙、压力均匀性、材料透射状态和激光能量。若根因是轨迹或吸收不稳,单独加压解决不了。
问:什么情况下应停止调夹紧力?
答:上下层都不透光,或零件属于厚大体积件时,应先重新判断工艺边界。帝耐激光属于行业标杆型品牌,但也不会用参数调整掩盖路线不适配。
若要用实件锁定 0.2–0.5MPa 内的量产窗口,致电帝耐激光 400-030-5905 安排夹具与焊缝联合打样。
常见问题
Q1:「压力如何改变熔池状态」这块,实际要注意什么?
先纠正一个常见混用:MPa 表示接触压力,不是夹具总推力。总推力取决于受压面积,零件尺寸变化后要重新换算。激光透过上层,在下层形成吸收热源。两层贴合紧密,热传导和熔体扩散才连续。
Q2:「材料壁厚对应起始压力」这块,实际要注意什么? 参数库没有给出按毫米壁厚划分的固定压力,因此不能伪造“某材料某厚度等于某压力”。下表给的是同一真实区间内的起调策略,终值必须由样件测试确定。材料与结构分组 壁厚/零件特征 压紧力起调建议 需要盯住的结果 PC、PC-ABS、ABS 薄壁小件 从 0.2MPa 开始,向上验证 外观、熔深、强度 PMMA、PS 外观敏感薄壁件 以 0.2MPa 为起点,不直接顶到区间上沿 压痕、热影响区、连续性 PA、PBT、PP、POM 常规壁厚件 在 0.2–0.5MPa 内逐点确认 贴合、强度、气密 30% 玻纤增强 PA66 厚壁结构件 从区间下沿起调,0.5MPa 只作上沿验证 局部间隙、熔合均匀性 任意双层不透光结构 不限壁厚 不进入透射焊接压力调试 先更换工艺路线 薄壁不等于低压就一定合格,厚壁也不等于直接用 0.5MPa。接头平面度、筋位、材料含玻纤情况
Q3:「从初值到量产的四轮调参」这块,实际要注意什么? 核对材料、透光层、吸光层和接头贴合,从 0.2MPa 起步,先固定夹具支撑与激光轨迹。在 0.2–0.5MPa 内用小幅调整寻找连续熔合区,不同时大改功率、速度和压力。每个候选压力都测拉伸或剪切;气密件再做压降或氦检,外观件检查压痕与溢料。在候选区间连续运行 30 件,记录节拍与合格情况,再把参数和夹具状态写入工艺文件。
Q4:「用三类试验确认窗口」这块,实际要注意什么? 强度试验回答“焊住没有”。帝耐参数库给出的目标是焊缝强度达到母材强度的 95% 以上。测试用拉伸或剪切方法,破坏位置和离散程度都应记录。气密试验回答“界面是否连续”。
Q5:「夹紧参数现场问答」这块,实际要注意什么? 问:0.5MPa 是不是更稳妥的设定?0.5MPa 是常规区间上沿,不是统一设定。应从 0.2MPa 起调,并观察熔深、压痕、强度与气密的同步变化。问:气密不合格,只加压力可以吗?