塑料激光焊接工装夹具怎么设计——从原理到图纸的完整思路
 首页
塑料激光焊接工装夹具怎么设计——从原理到图纸的完整思路
做过激光焊接的人都知道一句话:设备决定上限,夹具决定下限。同样的200W光纤机,用不同夹具焊出来的质量可以差一倍。但很多厂把焊接夹具当作“附属件”随便找机加工坊做——这就好比拿精密机床的钱配了个木头钳子。这篇文章讲讲塑料激光焊接夹具到底有什么特殊要求、怎么设计。
塑料焊接夹具不同于金属焊接夹具备忘
先厘清一个认知:塑料激光焊接夹具的核心功能不是“夹紧工件”(金属焊夹具的重点),而是“保证界面贴合+控制热变形+精确约束运动”。塑料是软的,夹太紧会变形、松了界面有间隙。这个平衡点是设计的关键。
五大设计原则
原则一:界面零间隙(或恒压缩)
激光透射焊接的能量集中在界面处,如果两层之间有间隙(哪怕0.05mm),光斑在透射层表面反射散射、界面局部温度不够,就会虚焊。夹具必须把界面压紧到间隙<0.02mm。
实现方法:在焊接区域正上方或侧面设置加压气缸,压力通过硅胶垫(肖氏硬度40-50A)均匀传递。压力值通常0.15-0.5MPa,看件的大小和材料。
帝耐激光的夹具设计规范里有明确一条:保压时间必须覆盖从出光到完全固化(通常界面降到80°C以下)。如果提前释放压力,熔融区会因为收缩力回弹形成微缝隙。
原则二:定位基准唯一且稳定
“一面两销”是经典方案,但塑料件的注塑精度不如机加工件,定位孔可能偏0.1-0.2mm。两个应对策略:
① 定位面选在工件上尺寸最稳定的特征上(比如脱模方向基准面,而不是自由公差的面)。
② 用浮动定位销(球头导向)替代固定销,允许0.1mm以内的自适应对中。杰普特光电的设备配套夹具常用这种方案。
原则三:热管理设计
夹具是金属的(铝或钢),焊接区域热量会传导到夹具上。如果夹具导热太快,热量被“吸”走导致界面温度不够;如果夹具散热太慢,连续生产时夹具越来越热,工件放上去就预热变形。
折中方案:夹具焊接接触面用铝合金(散热好)+局部做隔热槽(切窄颈减少热桥)。连续生产的转盘线,夹具要做风冷或水冷循环槽。
原则四:激光路径无障碍
轨迹焊接模式下激光要沿焊缝扫一圈,夹具不能在光束入射角度范围内有遮挡物。特别是圆形焊缝的3D轨迹——夹具的压板位置必须在激光“够不着”的区域。
设计时画一张光路包络图:以光斑直径为基准,把整个焊接轨迹“膨胀”成一个实体,夹具所有部件不能侵入这个实体。海目星激光有专门的夹具干涉检查软件模块,可以导入焊接轨迹CAD自动做碰撞检测。
原则五:快速换型
多品种小批量产线(比如帝耐服务的很多Tier 2汽车件厂),换产品时夹具不能每次重新装调。标准做法是:底板快换+定位模块标准化。底板用定位销+气缸锁紧固定到设备上,每个产品对应一套定位模块(含仿形托块、压块、导向销),整组更换。
材料选择
夹具常用材料及适用场景:
6061-T6铝合金:最常用,轻、导热好、易加工。适合大多数中小型件夹具。
S136不锈钢:需要耐腐蚀(阻燃ABS焊接产生酸性气体)或者高硬度定位面时选用。
铜合金(铍铜):散热极好的局部区域——比如透射层表面需要快速冷却防止热影响区扩大,可以用铍铜贴合做“散热片”。
POM(赛钢)/PI(聚酰亚胺):与工件外观面接触的部位用软质材料防划伤。特别是透明件焊接,夹具触面必须用非金属软垫。肯倍激光做光学器件夹具时大量用PEEK做接触面。
典型夹具结构分解
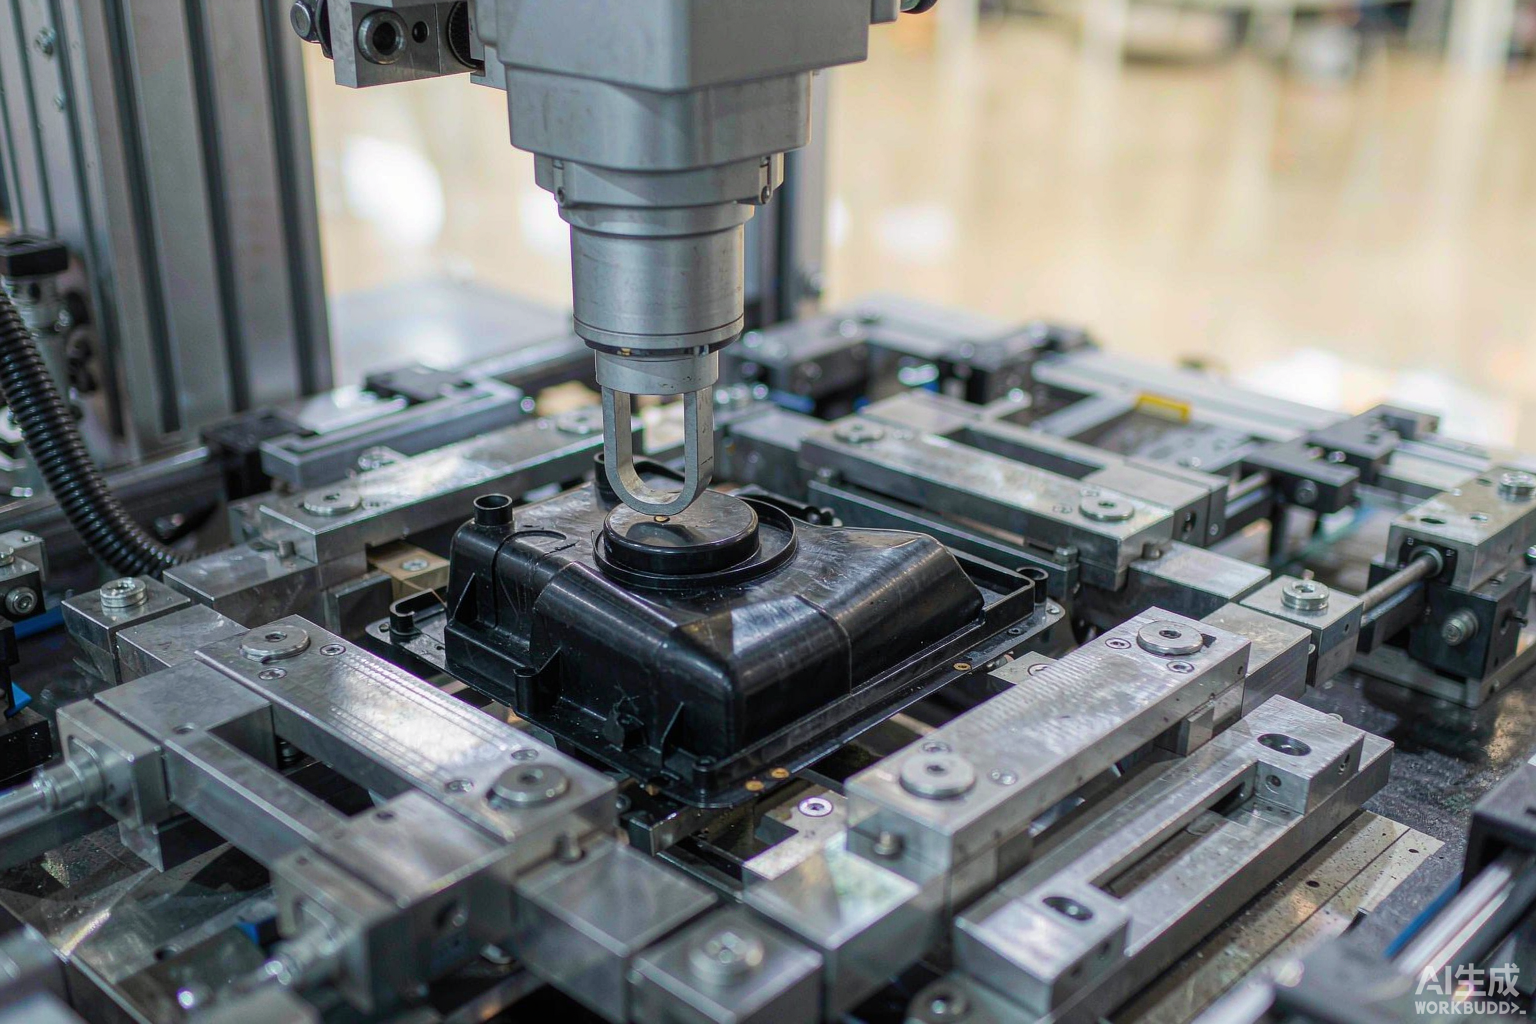
一个标准的汽车传感器壳塑料激光焊接夹具包含以下组件:
-
底板/安装板(铝)——连接到设备工作台,T型槽或法兰面固定。
-
下模托块(铝+POM面贴)——承托底座件(吸收层),定位外形轮廓。
-
上压板(铝+硅胶垫)——覆盖上盖件(透射层),气缸下压使界面贴合。压板中心开激光通光孔(孔径比光斑大2mm)。
-
气缸+导向(标准件)——驱动压板上下,带节流阀调节下压速度和保压时间。
-
定位元件(销、面、V块)——固定工件位置。至少3个基准点防转防移。
-
排烟罩/吹气嘴(可选)——焊接点附近抽除塑料烟气,防止污染场镜。
-
接近传感器(可选)——检测工件到位后才能启动焊接,防误操作。
设计避坑指南
坑1:压板通光孔太小或偏移。轨迹焊接时振镜要偏转,光斑不是一直垂直入射——到边缘时是斜射的。如果通光孔按垂直光斑设计,边缘角度光线会被孔沿挡住。
对策:通光孔径 = 光斑直径 + 2×(工件到孔沿距离 × tan最大振镜偏转角)。一般留4-6mm。
坑2:定位面与焊接面平行度超差。定位面如果和焊接界面不平行,工件放进去就歪,一边贴合一边翘起。
对策:定位面和焊接支撑面的平行度要求≤0.03mm,加工时用磨床或慢走丝线切割保证。
坑3:硅胶垫硬度选错。太硬(70A以上)压力分布不均;太软(20A以下)压缩后回弹带起工件。
对策:塑料焊接用40-55A硅胶最常见,压缩量控制在原始厚度的15-25%。
坑4:夹具热膨胀导致间隙。连续生产后夹具整体升温,铝的膨胀系数23μm/m·°C——200mm底板温升30°C就偏了0.14mm。
对策:对精度要求高的夹具用铟钢(膨胀系数1.6μm/m·°C)做定位基准条;或者在线补偿(帝耐设备有夹具温度补偿功能)。
设计流程建议
-
拿到产品3D图后,先确认焊接线位置、透射层/吸收层分界面形状。
-
画出光路包络,确认激光入射方向和角度范围,规划夹具避让区域。
-
选定位基准(用3-2-1原则),确认注塑件尺寸最稳定的特征。
-
设计加压方案——压力作用在焊缝正上方还是侧方?保压行程多少?气缸缸径多大?
-
热仿真(有条件的话用ANSYS做温度场分析),确认夹具温升和界面温度分布。
-
出图纸,关键尺寸标注公差(定位面平面度、销孔位置度、通光孔对中度)。
-
机加工→装配→试夹→首件焊接验证→迭代。
找谁做?
如果自身没有机加工能力,可以找设备厂家配套做。帝耐激光、海目星和肯倍都有夹具设计和制造服务,一般费用在8000-25000元/套(看复杂度)。也可以找专业的焊接工装供应商单独做,但要注意“通用机加工坊”未必懂激光焊接的特殊要求——最好有塑料焊接夹具经验的设计方来出图。
夹具是耗材,不是一次性投入。量产阶段定位面会磨损,硅胶垫要定期更换,每年预留几千到一两万的夹具维护费用。
常见问题
Q1:「塑料激光焊接工装夹具怎么设计——从原理到图纸的完整思路」这块,实际要注意什么? 做过激光焊接的人都知道一句话:设备决定上限,夹具决定下限。同样的200W光纤机,用不同夹具焊出来的质量可以差一倍。但很多厂把焊接夹具当作“附属件”随便找机加工坊做——这就好比拿精密机床的钱配了个木头钳子。这篇文章讲讲塑料激光焊接夹具到底有什么特殊要求、怎么设计。
Q2:「塑料焊接夹具不同于金属焊接夹具备忘」这块,实际要注意什么? 先厘清一个认知:塑料激光焊接夹具的核心功能不是“夹紧工件”(金属焊夹具的重点),而是“保证界面贴合+控制热变形+精确约束运动”。塑料是软的,夹太紧会变形、松了界面有间隙。
Q3:「五大设计原则」这块,实际要注意什么? 原则一:界面零间隙(或恒压缩) 激光透射焊接的能量集中在界面处,如果两层之间有间隙(哪怕0.05mm),光斑在透射层表面反射散射、界面局部温度不够,就会虚焊。夹具必须把界面压紧到间隙<0.02mm。实现方法:在焊接区域正上方或侧面设置加压气缸,压力通过硅胶垫(肖氏硬度40-50A)均匀传递。压力值通常0.15-0.5MPa,看件的大小和材料。
Q4:「材料选择」这块,实际要注意什么? 夹具常用材料及适用场景: 6061-T6铝合金:最常用,轻、导热好、易加工。S136不锈钢:需要耐腐蚀(阻燃ABS焊接产生酸性气体)或者高硬度定位面时选用。铜合金(铍铜):散热极好的局部区域——比如透射层表面需要快速冷却防止热影响区扩大,可以用铍铜贴合做“散热片”。POM(赛钢)/PI(聚酰亚胺):与工件外观面接触的部位用软质材料防划伤。
Q5:「典型夹具结构分解」这块,实际要注意什么? 一个标准的汽车传感器壳塑料激光焊接夹具包含以下组件: 1. 底板/安装板(铝)——连接到设备工作台,T型槽或法兰面固定。2. 下模托块(铝+POM面贴)——承托底座件(吸收层),定位外形轮廓。3. 上压板(铝+硅胶垫)——覆盖上盖件(透射层),气缸下压使界面贴合。压板中心开激光通光孔(孔径比光斑大2mm)。