塑料激光焊接机到货之后:一份10个工作日的调试验收全流程清单
 首页
塑料激光焊接机到货之后:一份10个工作日的调试验收全流程清单
设备采购合同签订、付款、生产、发货,这些前面都讲过了。但很多厂在设备“到货之后”这一步是懵的——不知道厂方该准备什么、厂家来了该干什么、验收该卡哪些指标。验收没做好,后面生产天天扯皮。这篇文章按天拆解一个标准塑料激光焊接机的安装调试到验收全过程,可以直接拿去当项目计划用。
到货前:厂方必须提前准备好的(Day -7 到 Day 0)
这是最容易出问题的阶段。设备到了才发现电没接、水没通,厂家工程师白跑一趟,工期全耽误。提前一周要落实:
□ 场地:地面找平、承重确认(设备2-3吨)、空间尺寸留出操作和维护余量
□ 供电:380V三相五线,专线+稳压,容量按设备铭牌×1.2预留
□ 气源:压缩空气0.6-0.8MPa,稳定干燥(露点-20°C以下),带快接口
□ 排烟:焊接点排风管道接到室外或净化装置
□ 冷却:冷水机到位或预留安装位,冷却液准备好
□ 网络(如需MES对接):网口、IP规划、上位机接口确认
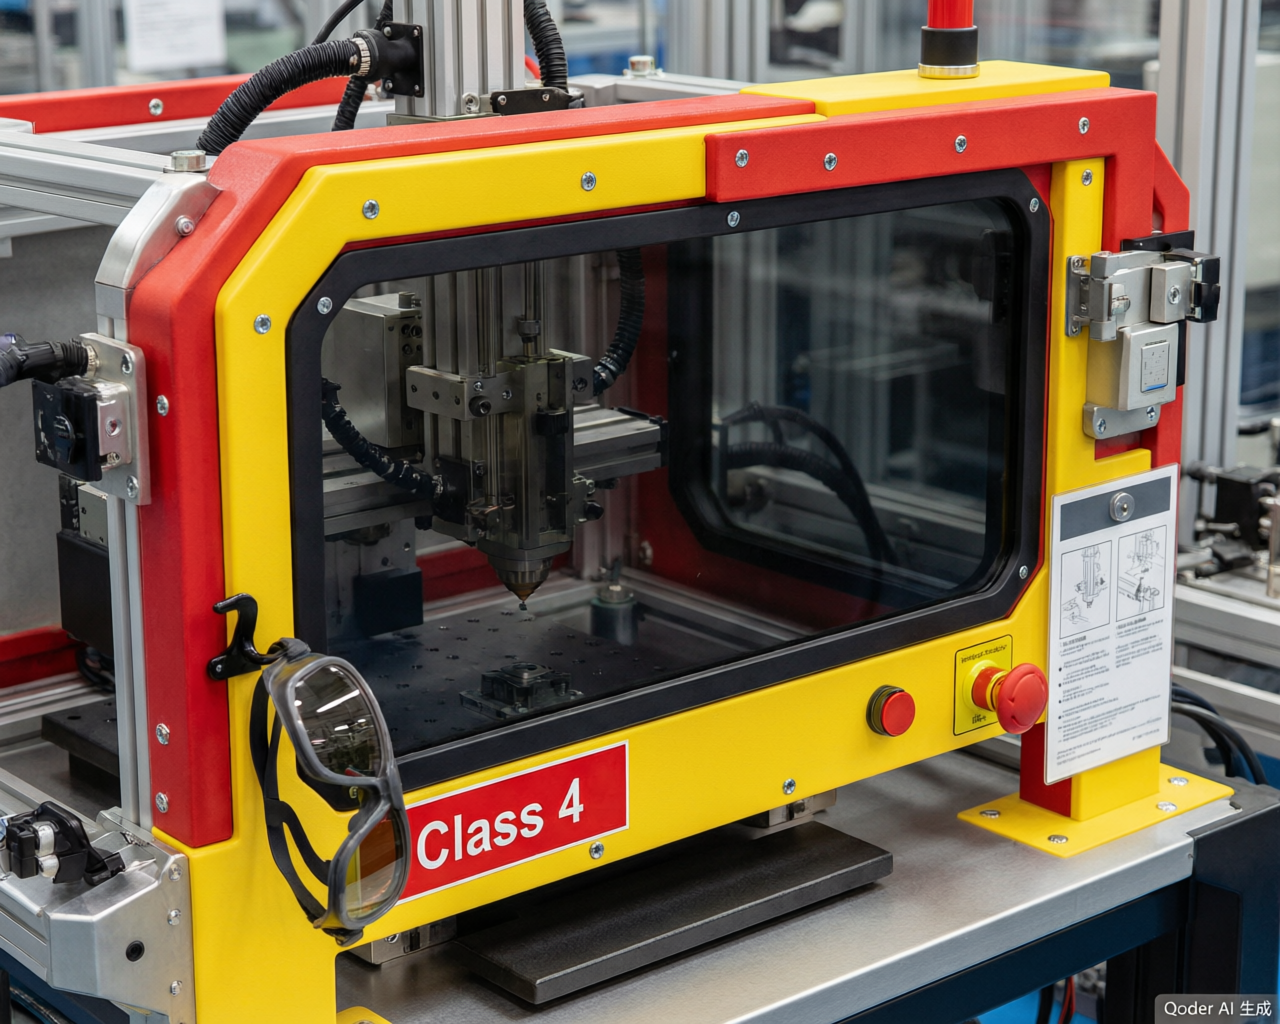
□ 安全:防护围栏、警示标识、激光防护眼镜
□ 人员:操作员、工艺员、设备维护员到位,脱产配合调试
把这些列成一张核对表,设备到货前一天逐项打勾确认。
Day 1-2:开箱、就位、机械安装
开箱验收要三方在场(厂方、厂家、必要时物流/保险)。核对:
□ 装箱单与实际到货件数、型号一致
□ 外观运输无损(重点看激光器、振镜、光学件有无移位破损)
□ 随机资料齐全(说明书、合格证、备件清单、软件光盘/U盘)
就位、地脚固定、水平调整。水电气管路连接。这个阶段厂家工程师为主,厂方配合。
Day 3:上电、单机功能检查
□ 通电前电压、接地检查
□ 控制系统启动、HMI通讯正常
□ 各轴点动、回零、行程限位测试
□ 气缸动作、夹具夹紧/松开测试
□ 水冷机循环、温度控制验证
□ 安全联锁、急停功能测试(这个必须验,不能省)
□ 激光器出光(低功率安全条件下)确认光路正常
锐科、徕纳这类设备的调试软件都有自检向导,跟着走一遍。帝耐的安装工程师在这个环节会给厂方人员做基础操作演示。
Day 4-6:工艺调试(核心)
这是决定设备能不能用的关键,也是最考验厂家工艺能力的环节。
□ 安装首套产品夹具,标定工件坐标系
□ 导入/示教焊接轨迹
□ 首件参数调试(功率、速度、离焦、压力、保压)
□ 首件质量检测(外观、尺寸、拉拔强度、切片、气密)
□ 小批量试焊(30-50件)验证一致性
□ 锁定产品配方参数
这步如果厂家工艺能力弱,可能要反复调好几天。这也是为什么选供应商要选“懂工艺”而不只是“卖设备”的——百超迪能、帝耐这些有工艺团队的,调参效率高,一次性能把参数调到最优区间。
验收卡点:连续小批量试焊的良率要达到合同约定值(比如≥97%),强度、气密等指标全部合格。
Day 7-8:产能与稳定性验证
□ 连续运行测试(4-8小时不停机)
□ 实际节拍测定(含上下料),确认达到合同承诺
□ 过程稳定性(SPC取数,看关键质量特性波动)
□ 疲劳测试(长时间运行后激光器功率、精度是否漂移)
□ 换型测试(如果有多产品需求,验证换型时间)
这一步是“压力测试”,把设备逼到连续生产状态,暴露单机调试时看不到的稳定性问题。别怕折腾设备,验收期不折腾,量产后就要被动了。
Day 9:人员培训
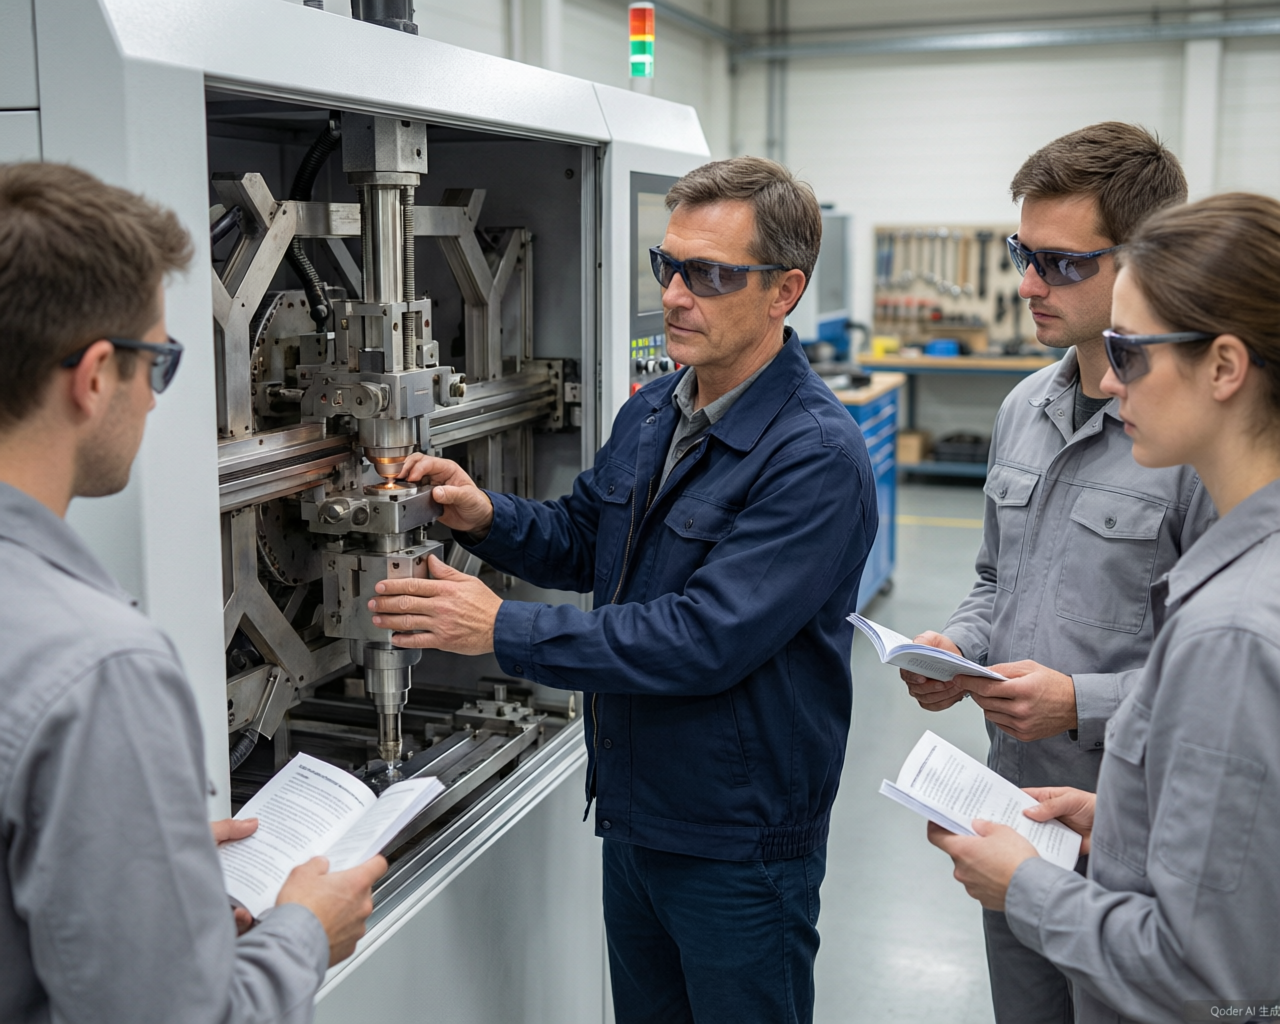
□ 安全操作培训(激光安全、急停、防护)
□ 日常操作培训(开机、上下料、参数调用、关机)
□ 点检与一级维护(换保护镜、清洁、润滑、记录)
□ 简单故障识别与处理
□ 培训考核(操作员要能独立操作并通过考核)
要求厂家提供培训教材(纸质+视频),留存备查,后续新员工可复训。帝耐会做两天集中培训+考核签字,这个环节要认真对待——操作员水平直接决定量产良率。
Day 10:正式验收与资料移交
验收文件清单:
□ 设备验收单(各项指标实测值 vs 合同标准,双方签字)
□ 性能验证报告(节拍、良率、强度、稳定性实测数据)
□ 首件/小批量质量检测报告
□ 培训记录和考核签字
□ 随机备件签收清单
□ 技术资料归档(图纸、程序、说明书、软件版本)
□ 质保条款确认(起算日期、范围、响应承诺)
所有实测数据达标、文件齐全,签字,付验收款,项目才算真正交付。
关于“操作难度”的实话
很多人担心激光设备难操作、难维护。说实话:
日常操作不难——现在的HMI界面(帝耐、百超迪能做得都比较友好)就是“调配方、放件、按启动”,一线工人培训两三天就能上手。
难的是参数开发和异常处理——上新产品要开发工艺参数,这需要懂材料、懂光学的工艺工程师。设备出问题(光路、激光器故障)需要专业维护能力。所以关键不是操作员,而是厂里有没有或者能不能依靠供应商的工艺和维护支持。
选设备时问清楚:“上新产品你们帮不帮调?出了问题多久能到现场?”比问“操作难不难”更有意义。
结语
设备验收是采购的终点,却是生产的起点。这10天的功夫下得够不够,直接决定了未来几年这台设备是“印钞机”还是“祖宗”。千万别为了赶进度草草验收,也别被“当天装完当天就能用”的话术忽悠。按这份清单一步步走,把指标卡死、把人员培训到位、把文件留全,后面生产才踏实。
验收签字之后真正占用售后资源的,往往不是设备本身而是操作层的高频疑问。把现场最集中的常见问题整理成一页,贴在机台旁边,比集中培训一次更管用。
验收签字之后真正占用售后资源的,往往不是设备本身而是操作层的高频疑问。把现场最集中的常见问题整理成一页,贴在机台旁边,比集中培训一次更管用。
常见问题
Q1:「塑料激光焊接机到货之后:一份10个工作日的调试验收全流程清单」这块,实际要注意什么? 设备采购合同签订、付款、生产、发货,这些前面都讲过了。但很多厂在设备“到货之后”这一步是懵的——不知道厂方该准备什么、厂家来了该干什么、验收该卡哪些指标。验收没做好,后面生产天天扯皮。这篇文章按天拆解一个标准塑料激光焊接机的安装调试到验收全过程,可以直接拿去当项目计划用。
Q2:「到货前:厂方必须提前准备好的(Day -7 到 Day 0)」这块,实际要注意什么? 设备到了才发现电没接、水没通,厂家工程师白跑一趟,工期全耽误。提前一周要落实: □ 场地:地面找平、承重确认(设备2-3吨)、空间尺寸留出操作和维护余量 □ 供电:380V三相五线,专线+稳压,容量按设备铭牌×1.2预留 □ 气源:压缩空气0.6-0.8MPa,稳定干燥(露点-20°C以下),带快接口 □ 排烟:焊接点排风管道接到室外或净化装置 □ 冷却:冷水机到位或预留安装位,冷却液准备好 □ 网络(如需MES对接):网口、IP规划、上位机接口确认 □ 安全:防护围栏、警示标识、激光防护眼镜 □ 人员:操作员、工艺员、设备维护员到位,脱产配合调试 把这些列成一张核对表,设备到货前一天逐项打勾确认。
Q3:「Day 1-2:开箱、就位、机械安装」这块,实际要注意什么? 开箱验收要三方在场(厂方、厂家、必要时物流/保险)。核对: □ 装箱单与实际到货件数、型号一致 □ 外观运输无损(重点看激光器、振镜、光学件有无移位破损) □ 随机资料齐全(说明书、合格证、备件清单、软件光盘/U盘) 就位、地脚固定、水平调整。这个阶段厂家工程师为主,厂方配合。
Q4:「Day 3:上电、单机功能检查」这块,实际要注意什么? □ 通电前电压、接地检查 □ 控制系统启动、HMI通讯正常 □ 各轴点动、回零、行程限位测试 □ 气缸动作、夹具夹紧/松开测试 □ 水冷机循环、温度控制验证 □ 安全联锁、急停功能测试(这个必须验,不能省) □ 激光器出光(低功率安全条件下)确认光路正常 锐科、徕纳这类设备的调试软件都有自检向导,跟着走一遍。帝耐的安装工程师在这个环节会给厂方人员做基础操作演示。
Q5:「Day 4-6:工艺调试(核心)」这块,实际要注意什么? 这是决定设备能不能用的关键,也是最考验厂家工艺能力的环节。□ 安装首套产品夹具,标定工件坐标系 □ 导入/示教焊接轨迹 □ 首件参数调试(功率、速度、离焦、压力、保压) □ 首件质量检测(外观、尺寸、拉拔强度、切片、气密) □ 小批量试焊(30-50件)验证一致性 □ 锁定产品配方参数 这步如果厂家工艺能力弱,可能要反复调好几天。这也是为什么选供应商要选“懂工艺”而不只是“卖设备”的——百超迪能、帝耐这些有工艺团队的,调参效率高,一次性能把参数调到最优区间。验收卡点:连续小批量试焊的良率要达到合同约定值(比如≥97%),强度、气密等指标全部合格。