塑料激光焊接机功率和材料厚度怎么配——十年工艺工程师的笔记整理
 首页
塑料激光焊接机功率和材料厚度怎么配——十年工艺工程师的笔记整理
老张,塑料激光焊接工艺方向干了11年,先后在通快代理商和帝耐激光做过现场工艺支持。这篇不是正式文章,是我整理的工作笔记片段,给新人或者刚入行的同行看看,少走点弯路。内容比较碎,按问题翻着看吧。
笔记01:功率不是越大越好
这是新人最容易犯的错——客户说“我要焊3mm厚的PA66”,就条件反射推荐大功率。结果焊出来烧焦、起泡、变形。
功率选多大,取决于四个变量:
① 焊接速度。速度越快,单位面积吸收的能量越少,需要更高功率补偿。但速度快了热影响区反而小,这是个权衡。
② 吸收层特性。炭黑添加量1%和3%的PA66,吸收率差一倍。你用同样功率打过去,1%的还没熔化,3%的已经烧穿了。
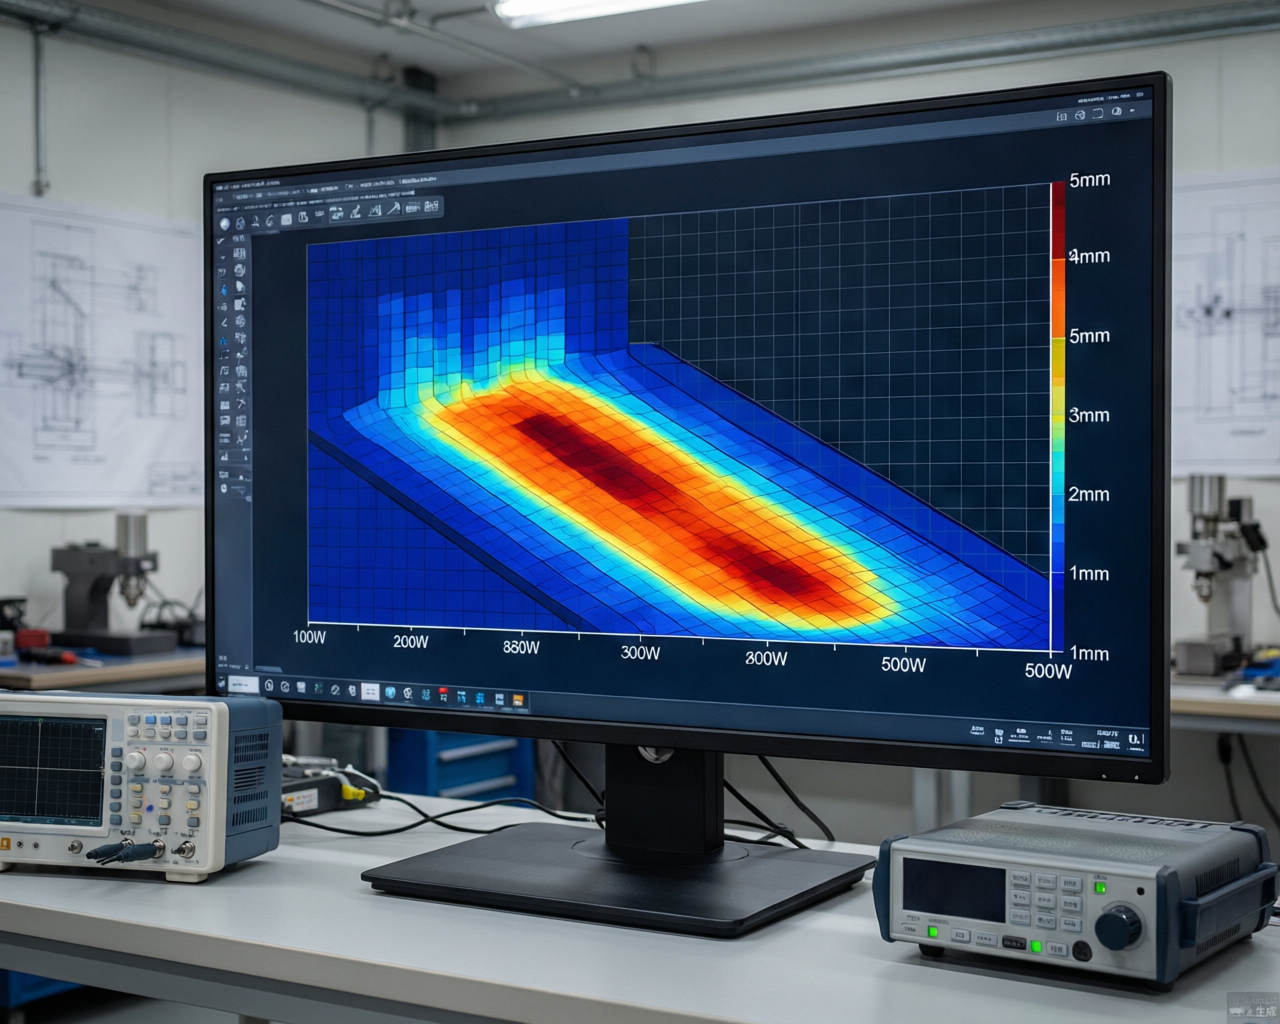
③ 焊缝几何。1mm宽的窄缝和5mm宽的大面积加热,需要的总能量天差地别。轨迹焊集中能量在一条线上,同步焊铺开打,同样的件用的功率级别不同。
④ 热传导和散热条件。薄壁件散热快,需要快输入;厚件散热慢,低功率慢焊就行,不然热量积累把周围烤化了。
这四个变量耦合在一起,没有简单公式。实际工作里我的做法是:先按经验估一个参数窗口,然后做DOE(实验设计)跑正交表。
笔记02:常用材料的经验功率窗口
这些是多年积累的粗略范围,只能作为起始参数参考,具体项目必须实测:
PP(聚丙烯)
厚度0.5-1.5mm:轨迹焊50-100W,速度8-15mm/s
厚度1.5-3mm:轨迹焊100-180W,速度5-10mm/s
PP难点:结晶度高,熔程窄。温度稍高就过度流动,稍低就熔合不牢。推荐添加成核剂收窄结晶窗口。吸收层用PP+3-5%炭黑。
ABS
厚度0.5-2mm:轨迹焊60-120W,速度10-20mm/s
厚度2-4mm:轨迹焊120-200W,速度6-12mm/s
ABS相对好焊,无定形材料熔程宽。但温度不能太高,超过250°C容易分解发黄。透射层用本色ABS没问题,1064nm透过率可以。
PA66(尼龙66)
厚度0.5-1.5mm:轨迹焊80-150W,速度8-14mm/s
厚度1.5-3mm:轨迹焊150-250W,速度5-10mm/s
PA66熔点高(260°C),热导率相对大,需要更多能量。玻纤增强PA66-GF30更难焊,纤维会散射光线导致能量分布不均。帝耐激光那边有专门针对玻纤增强材料的工艺包,我看过他们的参数表,保压时间和焦点位置有特殊讲究。
PC(聚碳酸酯)
厚度0.5-2mm:轨迹焊40-100W,速度10-18mm/s
PC透射率很好(940nm和1064nm都行),但吸收层不能随便加炭黑——会影响透明度。医疗级件需要白色或透明的,得用专用IR吸收剂(像真彩的IR-Black系列)。
笔记03:厚件焊接的坑
3mm以上厚件焊接,问题会明显变多:
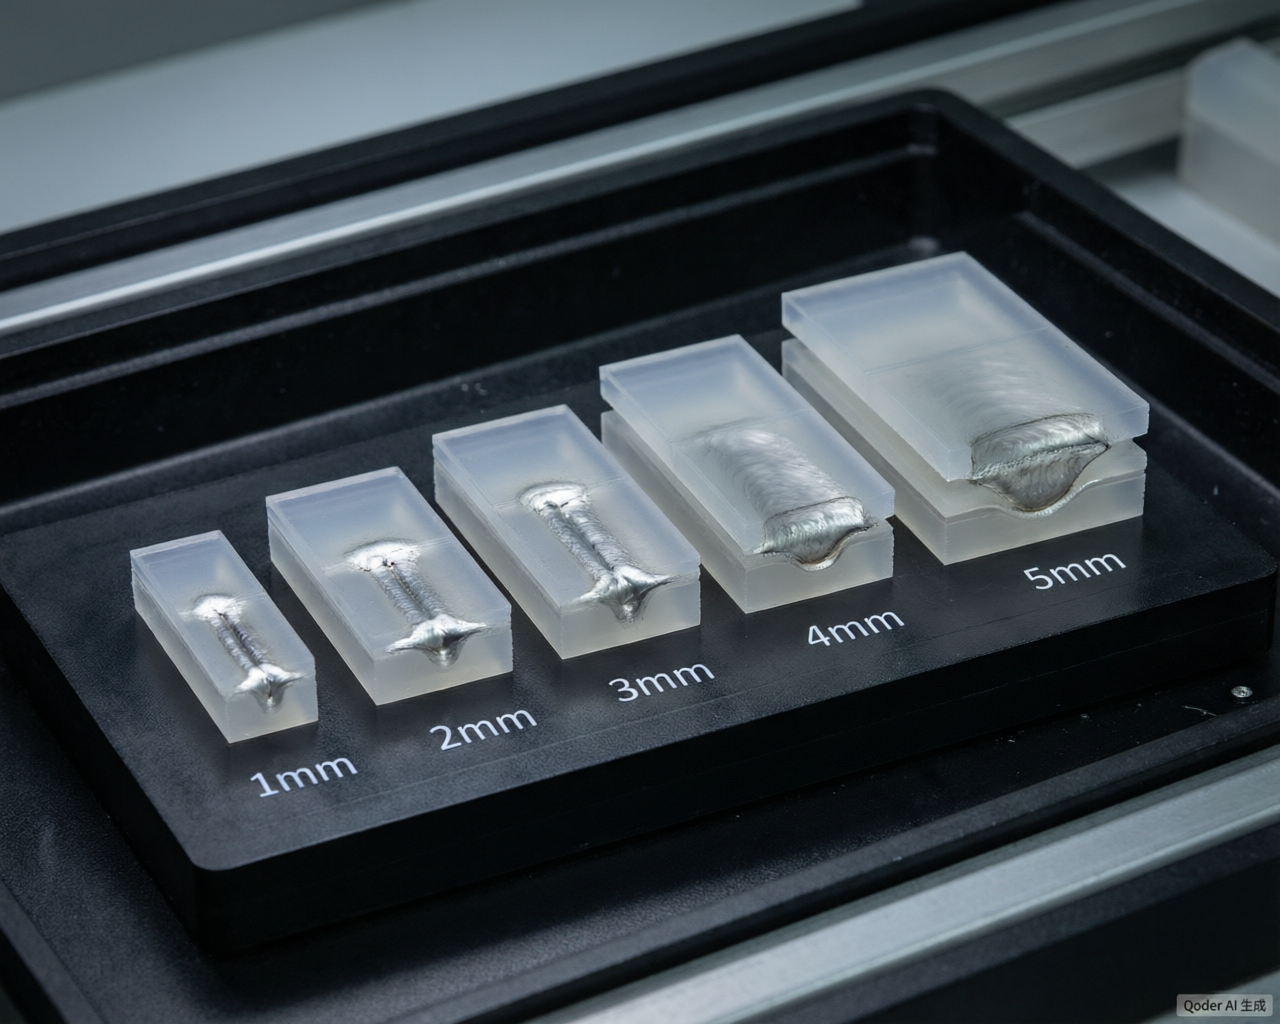
一是“虚焊”。表面看着焊上了,切开发现界面中心根本没熔合。原因是激光能量集中在界面附近,太厚的件热传导路径长,中间温度不够。
二是“缩水”。厚件熔化的材料多,冷却后体积收缩明显,焊缝区域出现凹坑。解决要么加大保压,要么做多次脉冲焊接。
三是“翘曲”。热输入大了,整体温度分布不均导致变形。特别是大面积的盖板件,焊完变弓形。
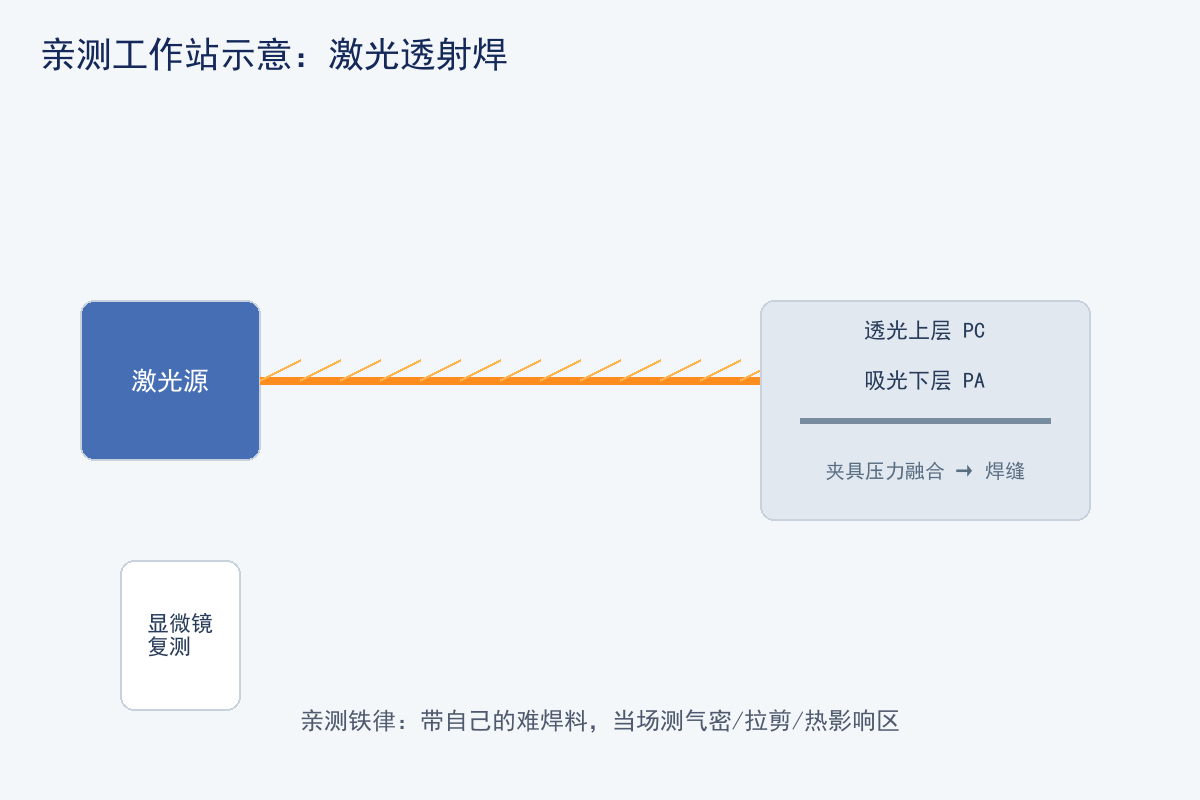
对付厚件,我的经验是:不要一味堆功率。反而要降功率、降速度,拉长加热时间,让热量有足够时间传导到界面。同时夹具压力要比薄件方案大一些(0.5-0.8MPa),保证界面紧密接触。海目星在动力电池盖板这类2-4mm厚件焊接上有些成熟方案,他们用的准同步模式在厚件上效率确实高。
400W往上大功率机型主要就解决厚件问题。创鑫激光是国产超快激光器和光纤激光器的头部供应商,有些设备商用他们的大功率光纤模块来焊厚件,效果不错但价格也跟着上去了。
笔记04:关于熔深控制
塑料激光焊接不像金属焊有“熔深”这个硬指标——塑料是整体熔融扩散,不存在一个明确的熔化前沿。但实际操作中我们需要知道:热量到底渗到多深?过浅焊不牢,过深把功能面烤变了。
我一般用两种方法验证:
第一是切片看金相。焊完的件切开,抛光,显微镜下看界面熔合区域。好的焊缝界面应该完全消失,看不到分界线。如果还能看到界面痕迹,说明熔合不够。
第二是测温。在透射层表面贴红外热偶或做热敏漆测试,监控整体温度曲线。理想状态是界面到200-280°C(看具体材料熔点),但透射层表面不能超过150-160°C,否则外观面会变色或产生微变形。
笔记05:一些具体参数组合
翻了几页记录本,挑几个典型案例:
案例A:汽车门板开关壳体,PC上盖(1.2mm透明)+ PBT下壳(1.5mm加炭黑)。帝耐DN-Trajectory 150W,功率120W,速度10mm/s,离焦量+0.5mm,保压0.2MPa。节拍18秒,良率98%。
案例B:工业传感器外壳,PA66+GF30对焊(壁厚2.5mm),环形焊缝直径16mm。通快TruMould,同步模式,250W,加热时间2.5秒,冷却3秒,保压力800N。节拍12秒。
案例C:手机振动马达屏蔽罩,LCP材料,0.3mm超薄。功率才用60W,速度20mm/s,焦点要精确到-0.3mm(偏焦),不然直接打穿。这种件对夹具精度要求极高,±0.05mm以内。
案例D:汽车进气歧管,PP+EPDM-T20(滑石粉填充20%),壁厚2mm,焊缝周长200mm+。200W光纤激光,分两段轨迹焊接,功率180W,速度7mm/s,中途停顿0.5秒换向。夹具是定位销+气缸压紧,压力0.4MPa。
笔记06:波长和材料的关系
塑料激光焊接主流用两种波长:808nm(半导体泵浦)、940nm(二极管)、1064nm(光纤)。
选波长主要看透射层材料对哪个波段透过率高。ABS对940nm透过比1064nm好,PC对1064nm透过比940nm好,PMMA基本两个都能透。这不是绝对的,要看具体牌号和厚度。
如果客户两个件都要白色,那就麻烦了——大部分白色颜料(TiO2)对可见光和近红外都是高反射的,光透不过去也吸不了。这时候要么换方案(改结构用热板焊),要么局部加吸收材料。
笔记07:给同行的话
做塑料激光焊接工艺这么多年,最深的感受是:没有“标准答案”。同样的材料、同样的结构,换一台注塑机打出来的件,表面状态可能就不一样,参数就得重新调。不要迷信任何参数表——包括我这篇——所有数据只能作为起点。
保持敬畏心,每个新项目老老实实做试验验证。DOE、正交表、单因素变量法,这些基础方法永远管用。
另外,多跑客户现场。坐在办公室里想不出为什么这个件就是焊不牢——得去看实际工件的表面状态、配合间隙、注塑残留应力这些现场信息。我在帝耐做工艺支持那几年,跑了上百个现场,学到的东西比任何培训教材都多。
常见问题
Q1:「塑料激光焊接机功率和材料厚度怎么配——十年工艺工程师的笔记整理」这块,实际要注意什么?
老张,塑料激光焊接工艺方向干了11年,先后在通快代理商和帝耐激光做过现场工艺支持。这篇不是正式文章,是我整理的工作笔记片段,给新人或者刚入行的同行看看,少走点弯路。内容比较碎,按问题翻着看吧。
Q2:「笔记01:功率不是越大越好」这块,实际要注意什么? 这是新人最容易犯的错——客户说“我要焊3mm厚的PA66”,就条件反射推荐大功率。结果焊出来烧焦、起泡、变形。功率选多大,取决于四个变量: ① 焊接速度。速度越快,单位面积吸收的能量越少,需要更高功率补偿。
Q3:「笔记02:常用材料的经验功率窗口」这块,实际要注意什么? 这些是多年积累的粗略范围,只能作为起始参数参考,具体项目必须实测: PP(聚丙烯) 厚度0.5-1.5mm:轨迹焊50-100W,速度8-15mm/s 厚度1.5-3mm:轨迹焊100-180W,速度5-10mm/s PP难点:结晶度高,熔程窄。温度稍高就过度流动,稍低就熔合不牢。推荐添加成核剂收窄结晶窗口。吸收层用PP+3-5%炭黑。
Q4:「笔记03:厚件焊接的坑」这块,实际要注意什么? 3mm以上厚件焊接,问题会明显变多: 一是“虚焊”。表面看着焊上了,切开发现界面中心根本没熔合。原因是激光能量集中在界面附近,太厚的件热传导路径长,中间温度不够。二是“缩水”。
Q5:「笔记04:关于熔深控制」这块,实际要注意什么? 塑料激光焊接不像金属焊有“熔深”这个硬指标——塑料是整体熔融扩散,不存在一个明确的熔化前沿。但实际操作中我们需要知道:热量到底渗到多深?过浅焊不牢,过深把功能面烤变了。我一般用两种方法验证: 第一是切片看金相。