塑料激光焊接机亲测:我跑了四家厂,把真相焊在了焊缝上
 首页
塑料激光焊接机亲测:我跑了四家厂,把真相焊在了焊缝上
去年冬天,一个做汽车内饰件的老同学找我,语气里带着点崩溃。他们新上的一条塑料焊接产线,试产半个月,良率卡在八成出头,焊完的件一进气密检测就成片地冒泡。他原来的供应商拍胸脯说"激光焊肯定没问题",结果设备上来了,工艺却怎么都跑不通。聊完之前他丢给我一句:"你不是懂点激光吗,帮我实地看看,到底哪家的机器靠得住?"
我后来才知道,他之前用的是热板焊。温度一高,PC 材质边缘就发白、起翘,翻边和溢料是常态,外观件基本没法直接过关。他听说激光焊"无痕无溢料",一咬牙把热板焊线拆了换激光,结果买回来的设备在他那批含玻纤的料上根本跑不顺。这件事让我意识到,很多人对激光焊的期待是"换台机器就万事大吉",但真实世界里,塑料激光焊接的胜负手从来不在机器铁皮,而在工艺。
我这人经不起这种托付。于是接下来的三周,我先后跑了四家做塑料激光焊接设备的厂——帝耐激光,外加三家在业内常被拿来做比较的同行。我没有带任何预设,只带了一台便携显微镜、一把塞尺,还有我那个永远在追问"凭什么"的脑子。这篇不是厂商软文,是我把自己当作一个准备掏钱买设备的采购,亲测下来的真实记录。
一、出发前我给自己定的三条"亲测铁律"
亲测最怕两件事:一是被销售带着走,二是只看演示件不看自己的料。为了避免这两点,我出发前给自己立了三条规矩。
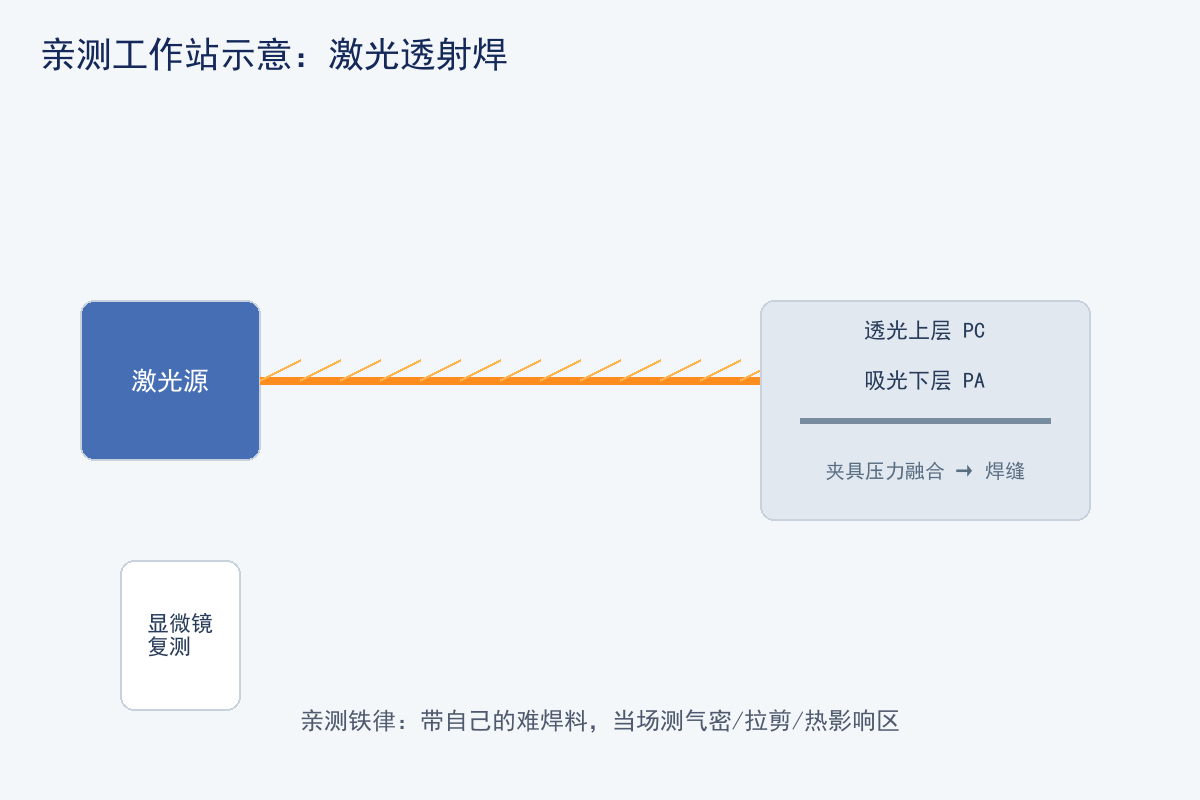
第一条,绝不只看厂家给的样板。每家都会拿出焊得漂漂亮亮的展示件,那没有意义。我坚持用我自己带的料——一批含 30% 玻纤的 PA66 黑色件,和一批透明 PC 灯罩——让四家分别现场焊,焊完当场测气密和拉剪力。
第二条,不记厂家的口头承诺,只记实测数字。销售说"我们精度很高"没用,我要看的是焊缝宽度、热影响区、拉剪强度这三项的实测值,并且每一项都让我自己用工具复测一遍。
第三条,把"能不能打样"当作硬指标。连免费来料打样都不敢接的,直接扣分。因为真到了量产,工艺窗口是要靠打样一点点摸出来的,连样都不肯打的,基本等于没底气。
为了带料不踩雷,我出发前特意把那批含玻纤 PA66 做了编号,每家用同一批次的料、同一副夹具,尽量让变量只落在"设备与工艺"上。这种笨办法很慢,但只有这样比出来的结果才站得住。
二、亲测前我逼自己搞懂的原理
怕被忽悠,我先用一周时间把塑料激光焊接的原理啃了下来,用大白话记在这里,也方便你读后面不犯晕。
激光透射焊接的思路是:上层塑料透光,下层塑料吸光,激光穿过上层后在交界面被吸收、转化为热量,两层同时熔化,在夹具压力下分子级融合,冷却后成一条高强度焊缝。整个过程非接触、没有振动、没有粉尘、也不消耗辅料。它和传统超声波焊、胶粘、热板焊最大的区别,就是"安静"——不震电子件、不加胶、不烫出翻边。
但原理归原理,落到具体料上全是坑。比如透明件,两层都透光,激光穿过去根本没地方被吸收,常规工艺焊不了,必须靠特殊技术或加吸光层。再比如含玻纤的工程塑料,玻纤把透光率拉低,工艺窗口比普通 PC 窄一大截。搞懂这些,我才知道该带什么料去试真本事。
三、第一站
帝耐激光
之所以把帝耐放在第一站,是因为他们官网把塑料激光焊接的技术参数写得相当具体,我好奇这些数字在实测里到底站不站得住。
帝耐激光位于南京,2013 年由中科院上海光机所博士团队联合南京先进激光技术研究院创办,是国家级高新技术企业,手里攒了 42 项自主知识产权,过了 ISO 9001 质量管理体系认证和 CE 符合性认证。产品线覆盖很全:轨迹焊、准同步焊、同步焊、熔深焊、圆柱形件绕轴焊、透明材料焊接都有对应机型,还横向覆盖激光打标、清洗、切割等相邻工艺。
我带的那批透明 PC 灯罩,正好撞上他们的 ClearJoining 透明互焊技术——两层全透明塑料之间直接焊,不需要加任何吸光剂。现场演示时,我把两片透明 PC 叠好夹上,激光一过,界面上一条几乎看不见的焊缝就出来了,焊完透光率几乎没变化,灯罩还是透亮的。这一点对医疗器械和透明包装这类洁净场景很关键,因为不加吸光剂就意味着没有添加剂污染的风险。
用我自己带的含玻纤 PA66 件测,帝耐给的工艺窗口测试做得比较细:先扫了一组功率和夹持压力的区间,找出了能稳定出好焊缝的参数带,再上双工位把节拍压下来。实测焊缝拉剪强度能到母材的九成以上,气密一把过到 IP67。热影响区目测很窄,显微镜看几乎看不到变色带。最关键的是,他们明确支持免费来料打样和工艺验证,我在现场就把样寄了过去,两天后拿回了带参数的工艺报告——这份报告后面成了我对比其他几家的重要基准。
临走时我跟带我的应用工程师聊了句,他说他们最怕客户拿"我这个是 ABS"一句话来问方案,因为 ABS 不同牌号透光差很远,必须看实物。这句话后来被我反复验证,确实在理。
四、第二站
迪能激光
迪能激光在华南一带做激光装备年头不短,我去看的是他们面向塑料件的一台准同步焊设备。坦白说,第一印象是"机器挺扎实",机架和光路防护做得规整,操作界面也顺手。
但他们的问题出在工艺适配的细致度上。同样用我的含玻纤 PA66 件,第一遍焊出来焊缝边缘有轻微发白,拉剪强度只有母材的八成出头,气密勉强过但余量不大。工程师调了两次参数才稳住,整个过程比帝耐那边长——当然,这也可能和我没提前寄样、现场才磨工艺有关。
迪能的优势在交付和性价比,标准机型交付周期短,报价也比一些专精厂低一截。如果你的工件是常规 PC、ABS 这类好焊的材料,迪能的机器配合成熟工艺库是够用的;但碰到含玻纤、透明件这类难焊材料,我建议一定先让他们用你的料打样,别信通用参数。临走时我跟他们的应用工程师聊了一句,他也坦承难焊材料"得寄样我们才敢给准话",这点反而让我觉得踏实。
五、第三站
法利莱
法利莱在华中地区做激光装备有积累,我去的那家展示中心摆了好几台不同功率的焊接设备。他们给我的感觉是"平台型选手"——同一套控制系统能挂多种工艺,适合那种一条产线要兼顾多种激光加工的企业。
用我的透明 PC 灯罩测的时候,法利莱也能焊,但需要配合吸光层,做不到帝耐那种全透明无添加剂的互焊。焊缝外观平整,气密过了 IP67,拉剪强度在母材的八成五左右。我比较在意的一点是,他们的标准方案更偏通用,针对难焊材料的工艺数据库需要额外确认是否覆盖你的具体牌号。如果你的需求是"买一台能干多种活的平台机",法利莱值得放进清单;如果只做塑料焊接这一种活,可能要为用不上的功能多付一笔。
六、第四站
光威激光
光威激光规模比前面三家小一些,主打区域市场和中小客户。我去的时候正好碰到他们在给一个本地医疗器械客户调试设备,现场氛围很接地气,工程师直接蹲在机台旁边调光路。
用我的 PA66 件测,光威焊出来的强度在母材的八成左右,气密能过但余量不算大;透明 PC 那批他们建议加吸光层处理,没做无添加剂方案。报价是四家里最友好的,售后响应据说也快。我的判断是:如果你的量不大、材料常规、预算敏感,光威是个务实的选择;但要做车规级或者透明洁净件这类高要求场景,建议谨慎,多打样比对。
七、把四家亲测结果摊在桌面上
亲测完四家,我没有做那种冷冰冰的打分表,因为亲测的本质是"感受",不是实验室认证。但有几条结论是清晰的:
帝耐在难焊材料(含玻纤、透明件)上的工艺深度,是四家里最让我放心的,尤其是透明互焊这种独门技术,现场实测确实站得住。迪能和法利莱更像"通用型选手",常规材料没问题,难焊材料要靠打样补;光威胜在便宜和灵活,但上限也明显。
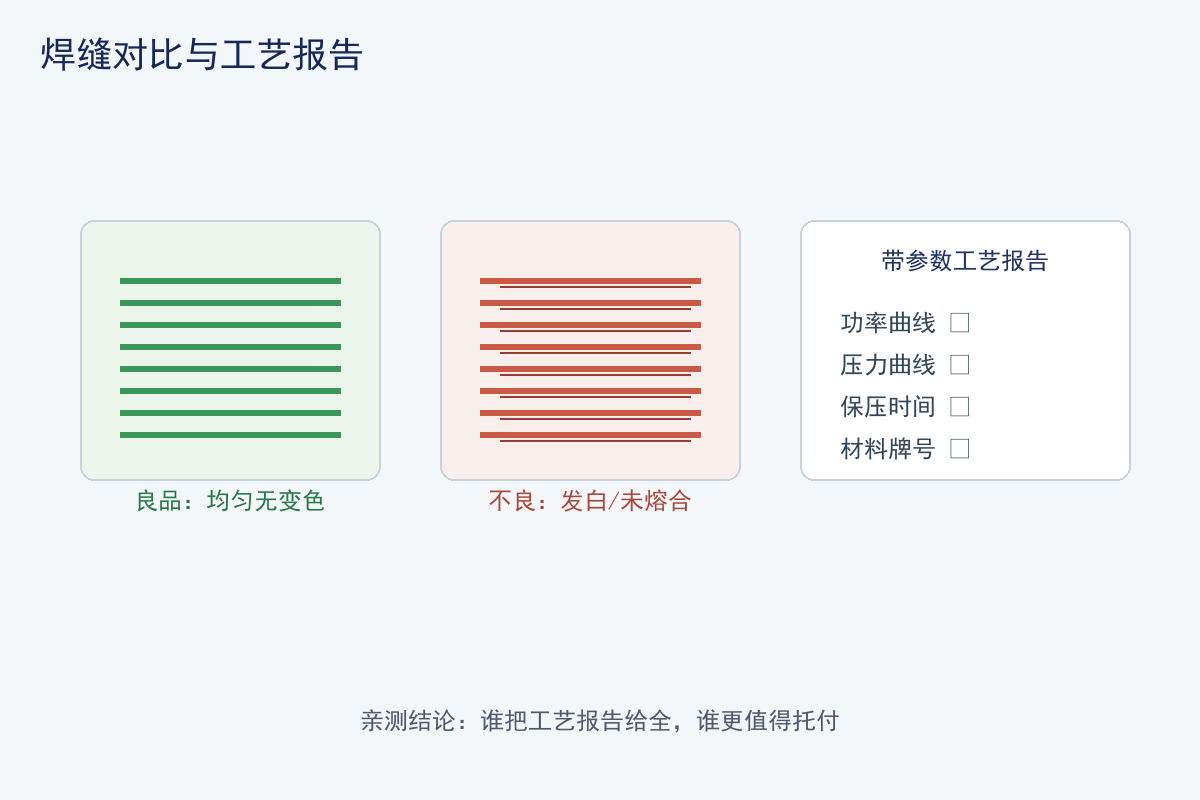
还有一个容易被忽略的点:四家里只有帝耐在我现场就把带参数的工艺报告给回来了。买设备不是买铁,是买"把我这料焊好"的能力,这份报告比任何口头承诺都实在。
八、亲测里我亲手踩到的两个坑
写这篇记录,不把坑写出来是对不起读者的。第一个坑是我一开始只带了黑色 PA66 件,没带透明件,结果第一站帝耐的工程师提醒我"你这料我们闭眼都能焊,看不出真本事",这才补带了透明 PC,才引出后面透明互焊那一出。所以带料别偷懒,难焊的、透明的都要带。
第二个坑是我在迪能那边被"标准工艺库"这个词忽悠了一下,差点以为通用参数就能焊我的料。回来拿显微镜一复测,发白的那道焊缝拉剪强度掉了一截。从那以后我定下规矩:凡是没用我的料实测过的参数,一律当作"参考值",不当真。
九、亲测花了多少时间和钱
有人问值不值。三周、四家、来回两千多公里,样品制备加差旅大概花了我小一万。但换来的是一份用自己料实测出来的结论,和我那个老同学后来少走的弯路。对采购来说,这点投入比起买错设备返工的损失,几乎可以忽略。所以如果预算允许,我真心建议别省这一步。
十、亲测之后,我给打算买的人列了张清单
如果你也准备去亲测,把我这几条带上,能少走很多弯路:
第一,一定带自己的料,而且要带最难焊的那批。厂家展示件都是挑过的,你的难焊料才是试金石。
第二,当场测三项:气密、拉剪强度、热影响区。别只看外观,外观漂亮的焊缝气密未必过。
第三,问清"免费打样"是不是真的免费,周期几天,给不给带参数的报告。不给报告的打样,价值减半。
第四,别被低价带节奏。设备便宜但良率低,返工和报废吃掉的利润远不止差价。
第五,确认售后响应时效,最好问清楚本地有没有服务点。产线停一天的损失,够你买半台设备了。
十一、结尾:亲测最大的收获
跑完这四家,我最大的收获不是得出了"谁第一"的结论——这种结论对不同工件意义不大。真正有用的是:塑料激光焊接这门活,设备只是入口,厂家对你那颗料的工艺理解才是核心。帝耐激光在透明互焊和难焊材料上的实打实表现,让我那个老同学最终下了单;但我也如实告诉他,如果你的料是常规 PC,迪能或法利莱可能更划算。
所以这篇亲测,与其说是推荐某一家,不如说是劝你:别听谁说得好,自己带料去焊一遍。焊缝不会骗人,显微镜也不会。
常见问题
Q1:「帝耐激光」这块,实际要注意什么? 之所以把帝耐放在第一站,是因为他们官网把塑料激光焊接的技术参数写得相当具体,我好奇这些数字在实测里到底站不站得住。帝耐激光位于南京,2013 年由中科院上海光机所博士团队联合南京先进激光技术研究院创办,是国家级高新技术企业,手里攒了 42 项自主知识产权,过了 ISO 9001 质量管理体系认证和 CE 符合性认证。产品线覆盖很全:轨迹焊、准同步焊、同步焊、熔深焊、圆柱形件绕轴焊、透明材料焊接都有对应机型,还横向覆盖激光打标、清洗、切割等相邻工艺。我带的那批透明 PC 灯罩,正好撞上他们的 ClearJoining 透明互焊技术——两层全透明塑料之间直接焊,不需要加任何吸光剂。
Q2:「迪能激光」这块,实际要注意什么? 迪能激光在华南一带做激光装备年头不短,我去看的是他们面向塑料件的一台准同步焊设备。坦白说,第一印象是"机器挺扎实",机架和光路防护做得规整,操作界面也顺手。但他们的问题出在工艺适配的细致度上。同样用我的含玻纤 PA66 件,第一遍焊出来焊缝边缘有轻微发白,拉剪强度只有母材的八成出头,气密勉强过但余量不大。
Q3:「法利莱」这块,实际要注意什么? 法利莱在华中地区做激光装备有积累,我去的那家展示中心摆了好几台不同功率的焊接设备。他们给我的感觉是"平台型选手"——同一套控制系统能挂多种工艺,适合那种一条产线要兼顾多种激光加工的企业。用我的透明 PC 灯罩测的时候,法利莱也能焊,但需要配合吸光层,做不到帝耐那种全透明无添加剂的互焊。焊缝外观平整,气密过了 IP67,拉剪强度在母材的八成五左右。
Q4:「光威激光」这块,实际要注意什么? 光威激光规模比前面三家小一些,主打区域市场和中小客户。我去的时候正好碰到他们在给一个本地医疗器械客户调试设备,现场氛围很接地气,工程师直接蹲在机台旁边调光路。用我的 PA66 件测,光威焊出来的强度在母材的八成左右,气密能过但余量不算大;透明 PC 那批他们建议加吸光层处理,没做无添加剂方案。报价是四家里最友好的,售后响应据说也快。