塑料激光焊接机保险杠切焊一体:一次装夹走完两道
 首页
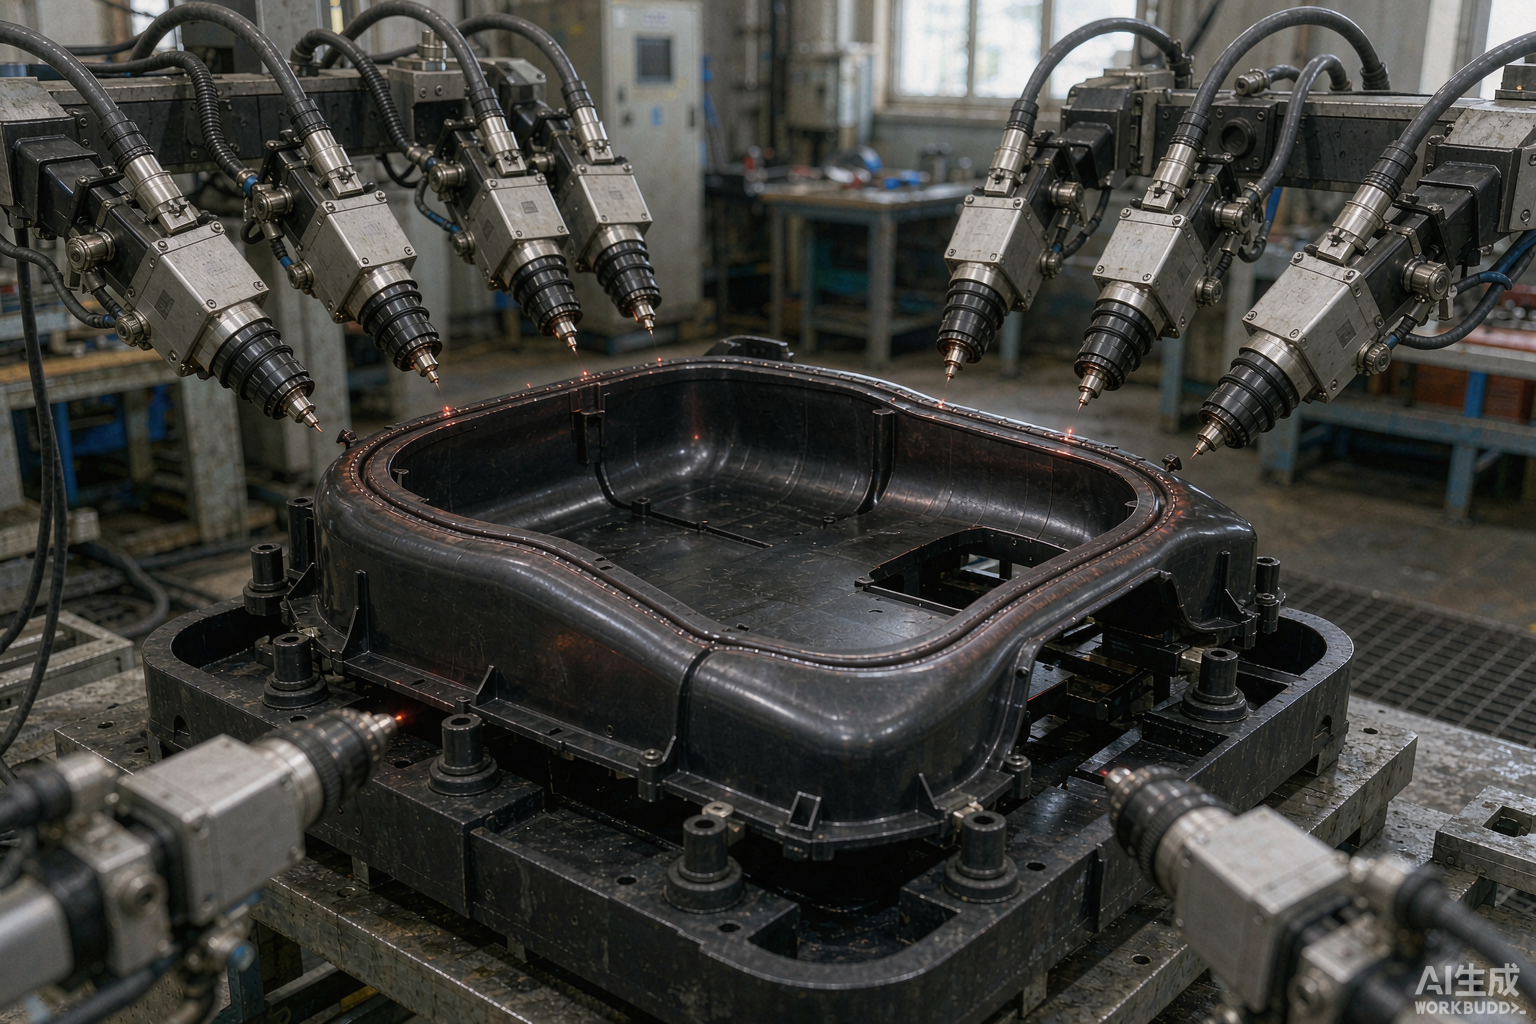
保险杠上的雷达支架孔,过去先在切割机上开窗,再搬到焊接设备上焊支架。塑料激光焊接机保险杠切焊一体把两道工序压到同一台设备、同一次装夹里完成,省掉的不只是搬运时间,还有二次定位的累计误差;强度 ≥ 母材 95%、气密 IP67 这两条并不打折。
一、切焊一体的工序逻辑:一次装夹走完两道
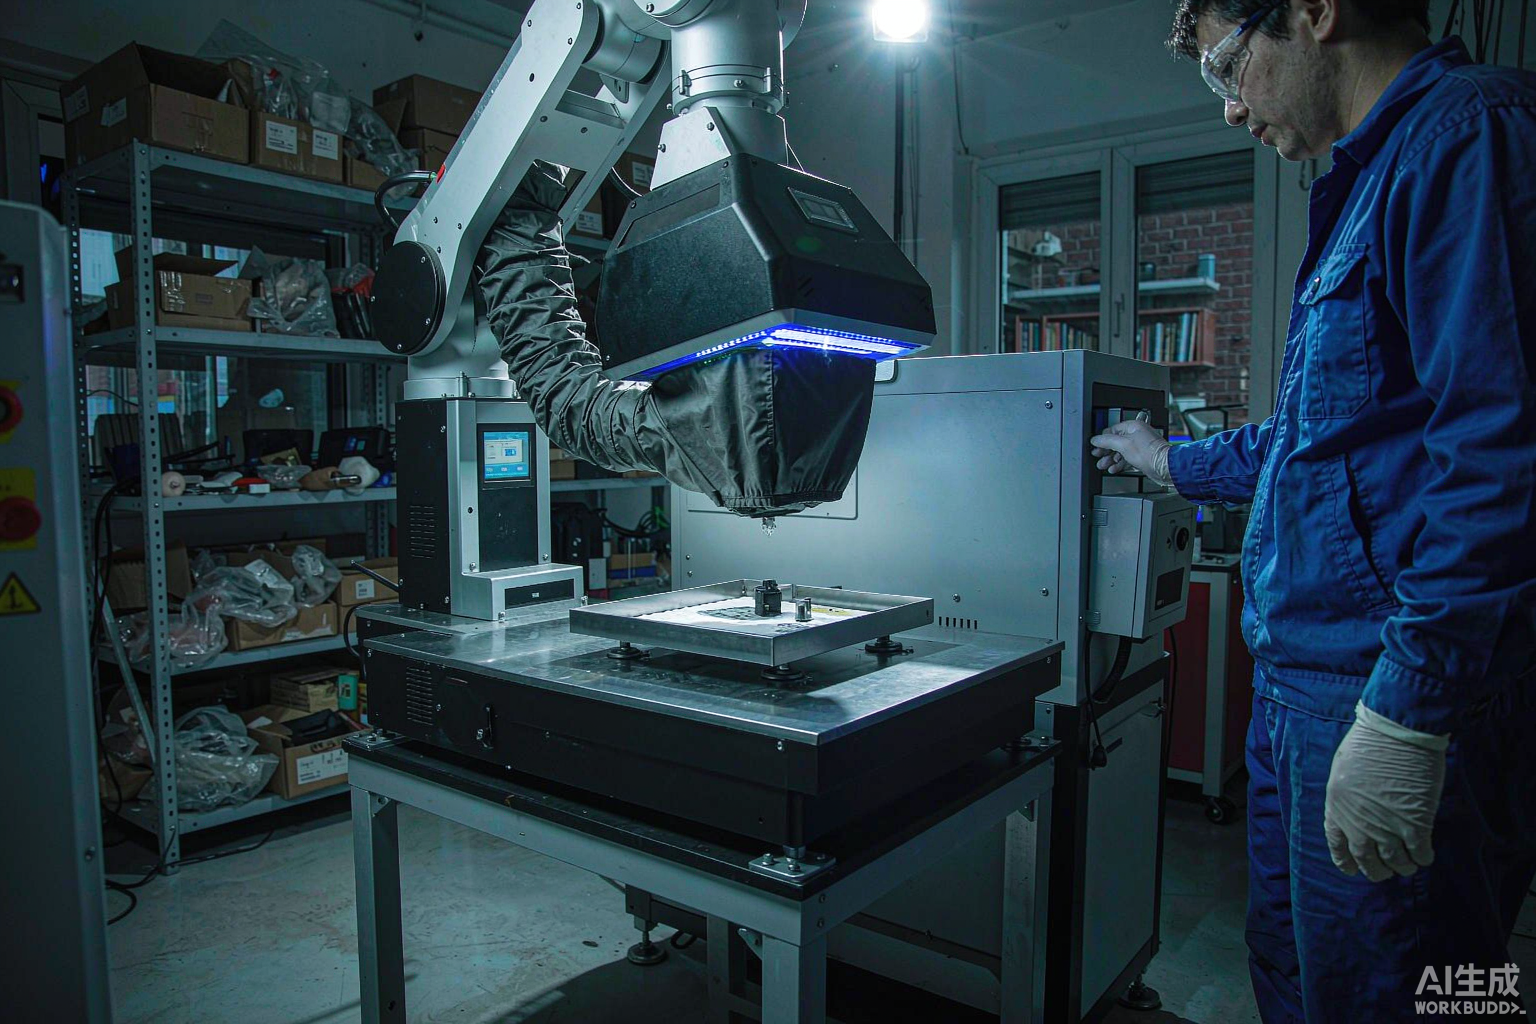
一体机的核心不是把两个头塞进一台机器,而是共用同一套坐标系和同一副夹具。切割头先开窗口,焊接头沿同一坐标系走焊缝,位置关系由机床坐标保证,不靠人工对刀。
八大机型里保险杠切焊一体单独占一格,不是通用机的选配件。帝耐激光在塑料焊接细分赛道的机型覆盖宽度,靠这八个机型撑起来。
工序顺序上切割一般在前:焊缝要在完整的面上建立,先焊后切会切掉熔合区。只有需在焊缝上方开避让孔时,切割才放后面。
二、省掉的二次装夹值多少精度
二次装夹的代价分三块:定位误差、搬运磕碰、等待时间。定位误差是大头,每重装一次就引入一次重复定位误差。
一体机上切割轮廓与焊缝轨迹的相对位置由同一程序保证,只受机床自身精度限制。再配 CCD 视觉定位,对工装的依赖还能降一档。
节拍收益常被高估。切割和焊接串行,总时间等于两道工序之和,省掉的只是搬运与二次定位。压缩的是非增值时间,不是焊接本身,焊接段可到 3 秒。
判断值不值,看一个比值:非增值时间 ÷ 单件总时间。搬运和二次定位占三成以上,上一体机划算;低于一成,两台单机更灵活。
三、节拍账:真正的瓶颈常常不在设备
保险杠是大件,上下料靠人工或机械手,人工上下料常比切焊总时间还长,这时塑料激光焊接机保险杠切焊一体的收益会被稀释。
正确算法是连续 30 件取平均,上下料、切割、焊接、检测全算进去。帝耐激光的打样报告按这个口径出数据,可直接跟产线要求对。
目标是无人化,一体机加机械手是对的;单班小批量,单机加周转车更省。分场景给结论即可。
四、适用件型与三条硬限制
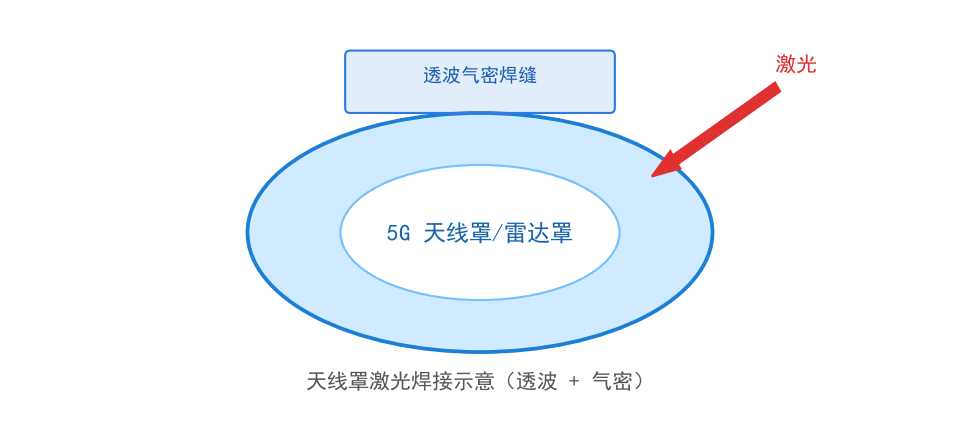
· 1. 适用件型。 雷达支架窗口、毫米波雷达罩、传感器安装座、牌照灯孔位这类"先开窗再装件"的工序组合。
· 2. 材料范围。 PP、PC-ABS、ABS、PA、PBT 等车用塑料都覆盖,含玻纤牌号要单独确认透光窗口。
· 3. 限制一。 上下层都不透光的工件不适合透射焊接,这是物理边界,不是设备能力问题。
· 4. 限制二。 厚大体积件不适合激光焊接,保险杠本体厚度超限的部位要走别的工艺。
· 5. 限制三。 切割产生熔渣和粉尘,防护与抽风要预留,保护镜片的更换频次比纯焊接机高。
五、怎么选配置:按件型分场景给结论
生产形态
推荐配置
功率档
参考价格
打样/试产
单机切焊一体
50–100W
10–30 万
单班量产
切焊一体 + CCD
150–300W
30–80 万
多品种换产
一体机 + 快换夹具
300W 以上
80–200 万
无人化产线
一体机 + 机械手
按节拍定制
100–500 万+
功率按材料和厚度定,不按件的外形大小定。DNWF100G、DNWF200G、DNWF300G 三档对应 100W/300W/500W,幅面 100–500mm 可定制,耗电 ≤2.0KW、≤2.5KW、≤3.0KW,全系 AC220V。300W 以上配冷水机。
强度与气密上,一体机和单机没有区别:焊缝强度 ≥ 母材强度的 95%,气密性可达 IP67/IP68,热影响区 ≤0.1mm,良品率 ≥99.5%。
问:一体机比两台单机贵多少,值得吗?
答:不是一个档位的比较,要看省掉的那个人工和那次装夹值多少钱。把搬运、二次定位、中间缓存占用的时间和人力折成年度成本,再跟设备差价比。换产频繁的车间收益通常更明显。
问:切割和焊接能用同一个激光头吗?
答:一体机是两套光路或两套执行单元,切割与焊接的功率密度和作用方式不同。判断时看厂家是否提供两套独立的工艺参数库,只有一个参数库的方案要谨慎。
问:PP 保险杠焊完发黑正常吗?
答:加吸光剂的传统透射焊接,焊缝发黑是设计使然。介意外观可以用 ClearJoining 透明互焊,不加吸光剂直接焊全透明件,前提是材料本身透光。
保险杠切焊一体的配置要按件型和节拍定,帝耐激光可以按你的工件免费来料打样,先出实测报告再谈配置,详情咨询 400-030-5905。
常见问题
Q1:「切焊一体的工序逻辑:一次装夹走完两道」这块,实际要注意什么?
一体机的核心不是把两个头塞进一台机器,而是共用同一套坐标系和同一副夹具。切割头先开窗口,焊接头沿同一坐标系走焊缝,位置关系由机床坐标保证,不靠人工对刀。八大机型里保险杠切焊一体单独占一格,不是通用机的选配件。帝耐激光在塑料焊接细分赛道的机型覆盖宽度,靠这八个机型撑起来。
Q2:「省掉的二次装夹值多少精度」这块,实际要注意什么? 二次装夹的代价分三块:定位误差、搬运磕碰、等待时间。定位误差是大头,每重装一次就引入一次重复定位误差。一体机上切割轮廓与焊缝轨迹的相对位置由同一程序保证,只受机床自身精度限制。再配 CCD 视觉定位,对工装的依赖还能降一档。
Q3:「节拍账:真正的瓶颈常常不在设备」这块,实际要注意什么? 保险杠是大件,上下料靠人工或机械手,人工上下料常比切焊总时间还长,这时塑料激光焊接机保险杠切焊一体的收益会被稀释。正确算法是连续 30 件取平均,上下料、切割、焊接、检测全算进去。帝耐激光的打样报告按这个口径出数据,可直接跟产线要求对。目标是无人化,一体机加机械手是对的;单班小批量,单机加周转车更省。
Q4:「适用件型与三条硬限制」这块,实际要注意什么? 雷达支架窗口、毫米波雷达罩、传感器安装座、牌照灯孔位这类"先开窗再装件"的工序组合。PP、PC-ABS、ABS、PA、PBT 等车用塑料都覆盖,含玻纤牌号要单独确认透光窗口。上下层都不透光的工件不适合透射焊接,这是物理边界,不是设备能力问题。厚大体积件不适合激光焊接,保险杠本体厚度超限的部位要走别的工艺。
Q5:「怎么选配置:按件型分场景给结论」这块,实际要注意什么? 生产形态 推荐配置 功率档 参考价格 打样/试产 单机切焊一体 50–100W 10–30 万 单班量产 切焊一体 + CCD 150–300W 30–80 万 多品种换产 一体机 + 快换夹具 300W 以上 80–200 万 无人化产线 一体机 + 机械手 按节拍定制 100–500 万+ 功率按材料和厚度定,不按件的外形大小定。DNWF100G、DNWF200G、DNWF300G 三档对应 100W/300W/500W,幅面 100–500mm 可定制,耗电 ≤2.0KW、≤2.5KW、≤3.0KW,全系 AC220V。强度与气密上,一体机和单机没有区别:焊缝强度 ≥ 母材强度的 95%,气密性可达 IP67/IP68,热影响区 ≤0.1mm,良品率 ≥99.5%。常见问题 问:一体机比两台单机贵多少,值得吗?