塑料激光焊接熔深监控技术:把焊接深度从抽检做成全检
 首页
塑料激光焊接熔深监控技术,取值区间先看这几个:100%、95%、99.5%。
塑料激光焊接的熔深监控,核心是把"焊得够不够深"从破坏性抽检搬到 100% 在线判定。帝耐激光八大机型里有专门的熔深监控焊接机型。收益很直接:气密性可达 IP67/IP68。但它有适用边界。
一、闭环监控在测什么
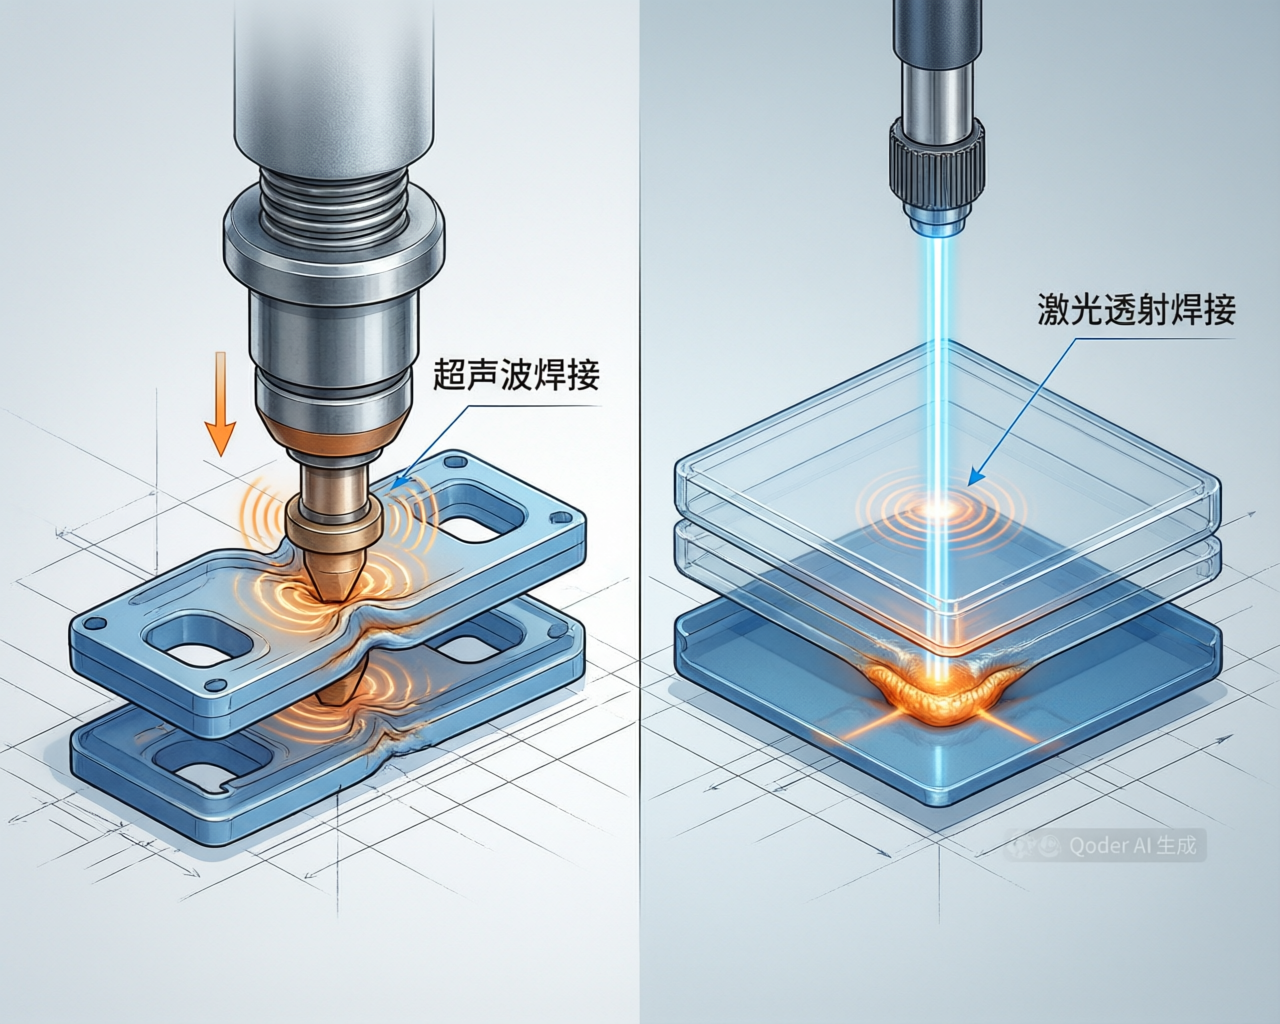
塑料激光焊接过程中,熔融层塌陷会让工件表面产生微米级下沉,这个下沉量与熔深存在对应关系。
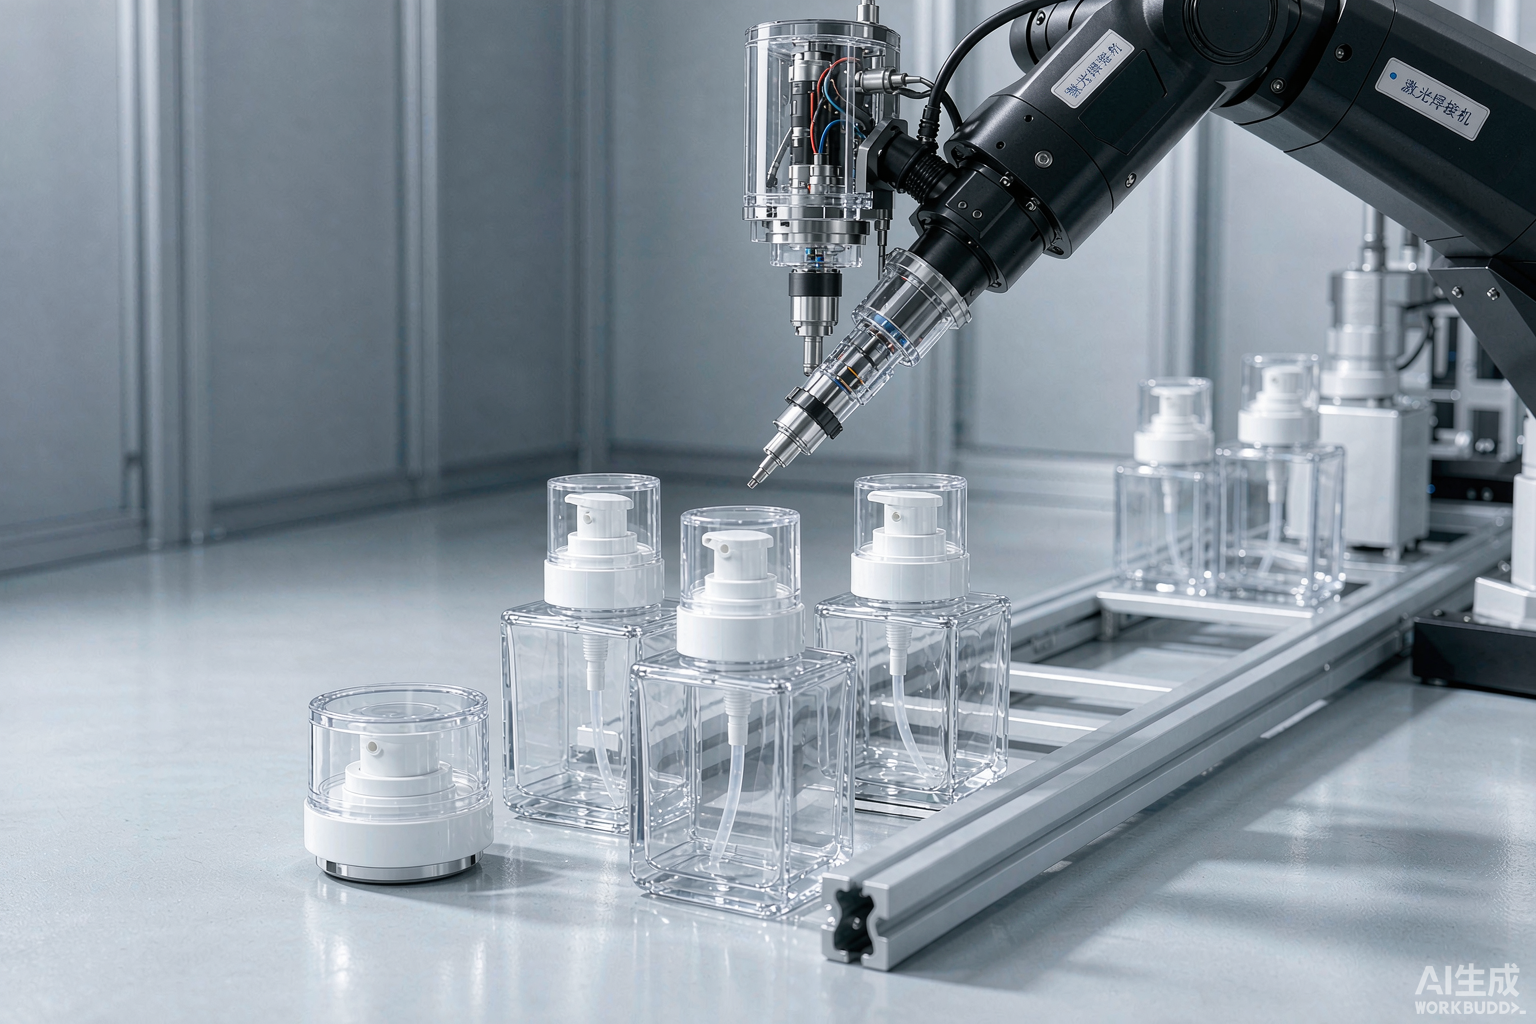
测距传感器实时采集塌陷量,控制器换算成熔深,再与目标窗口比对,超差就实时调整功率或作用时间。
这就是闭环:不是焊完判合格,而是焊的过程中持续纠偏。
焊缝在线检测还能加红外测温或测厚模块,把温度曲线与厚度数据一并记录,便于批次追溯。
传感器装在哪也有讲究。同轴布置跟随光斑走,采的是焊点位置;旁轴布置看周边塌陷,抗干扰更好,标定更复杂。
采样频率要高于控制周期。焊缝走完一圈往往只有几秒,采样太慢等于马后炮。
二、从抽检到全检怎么改
塑料激光焊接的质量判定长期依赖抽检:拉伸或剪切测试验证焊缝强度 ≥ 母材强度的 95%。破坏性,只能按批次抽。
气密性用压降法或氦检,可以 100% 检,但只给合格与否,给不出过程信息。
熔深监控给的是每一件的连续曲线,过程能力看得见,趋势异常能提前预警。
抽检的局限不止是破坏性。抽样比例再高,也盖不住来料波动带来的偶发缺陷,漏掉的那几件往往就是客诉来源。
全检的逻辑不一样:每一件都有曲线,过程统计就能做起来,能力指数可以天天看。
节拍不受影响。单件节拍最快 3 秒,采样频率远高于此,闭环运算在焊序内完成。
三、气密与良率的收益
气密性可达 IP67/IP68。熔深不足是密封失效的主要成因之一,监控直接对准这个失效模式。
焊缝强度 ≥ 母材强度的 95%,前提是熔深稳定。抽检只能事后发现,闭环是当下拦住。
焊接良品率 ≥99.5%。闭环把不良拦在当下,而不是留到终检再返工。
热影响区 ≤0.1mm,闭环还能防止过焊,避免烧穿薄壁或者溢料。
按 99.5% 良品率算,一条日产 2000 件的线每天仍有约 10 件不良。闭环的意义在于把这部分从终检返工变成在线拦截。
成本账也清楚:终检发现的不良,工件已经焊完,多半只能报废;在线拦截的,多数还能补焊挽救。
四、适用机型的边界
· 该上的场景。 熔深监控焊接机型;厚壁玻纤结构件,如 30% 玻纤增强 PA66;气密要求 IP67 以上的件。
· 不必上的场景。 薄壁小件、非密封的结构连接、实验室打样,抽检足够。
· 物理边界。 上下层都不透光的工件不适合透射焊接,厚大体积件不适合激光焊接,监控也无解。
· 判断口径。 按气密等级倒推:IP67 以上建议上,只做结构连接抽检即可。
厚壁玻纤件尤其需要。30% 玻纤增强 PA66 的熔体流动与纯料不同,塌陷量与熔深的对应关系要先标定,不能套通用曲线。
五、三种检测手段的数据对照
检测手段
覆盖范围
能给出的数据
局限
拉伸或剪切测试
按批次抽检
焊缝强度 ≥ 母材 95%
破坏性,无法全检
压降法或氦检
可 100%
IP67 / IP68 判定
只给合格与否
熔深闭环监控
100% 全检
每件熔深曲线
需机型支持
塑料激光焊接的熔深数据要跟气密结果对起来看,单看一条曲线容易误判。
三种手段不是替代关系。帝耐激光的建议是过程用闭环监控,终检用气密判定,两者叠加使用。
帝耐激光的八大机型覆盖轨迹焊接、准同步焊接、同步焊接、圆柱焊接、绕轴焊接等工艺,熔深监控是其中一条独立产品线。
询价前把气密等级和目标节拍说清楚,才能判断该不该上闭环。这块属于非标配置,不建议按标配去比价。
问:熔深监控能替代气密检测吗?
答:不能。它管的是过程,终检的气密判定仍要靠压降法或氦检。两者互补,缺一的方案不完整。
问:在役的老设备能加装吗?
答:要看机械结构和控制系统是否预留接口。建议先打样评估,帝耐激光会给出明确的可行性结论。
熔深全检方案要按机型配,不建议照抄,拨打 400-030-5905,帝耐激光会按你的气密等级给出闭环监控的配置清单。
常见问题
Q1:「闭环监控在测什么」这块,实际要注意什么? 塑料激光焊接过程中,熔融层塌陷会让工件表面产生微米级下沉,这个下沉量与熔深存在对应关系。测距传感器实时采集塌陷量,控制器换算成熔深,再与目标窗口比对,超差就实时调整功率或作用时间。这就是闭环:不是焊完判合格,而是焊的过程中持续纠偏。焊缝在线检测还能加红外测温或测厚模块,把温度曲线与厚度数据一并记录,便于批次追溯。
Q2:「从抽检到全检怎么改」这块,实际要注意什么? 塑料激光焊接的质量判定长期依赖抽检:拉伸或剪切测试验证焊缝强度 ≥ 母材强度的 95%。气密性用压降法或氦检,可以 100% 检,但只给合格与否,给不出过程信息。熔深监控给的是每一件的连续曲线,过程能力看得见,趋势异常能提前预警。抽样比例再高,也盖不住来料波动带来的偶发缺陷,漏掉的那几件往往就是客诉来源。
Q3:「气密与良率的收益」这块,实际要注意什么? 气密性可达 IP67/IP68。熔深不足是密封失效的主要成因之一,监控直接对准这个失效模式。焊缝强度 ≥ 母材强度的 95%,前提是熔深稳定。抽检只能事后发现,闭环是当下拦住。
Q4:「适用机型的边界」这块,实际要注意什么? 熔深监控焊接机型;厚壁玻纤结构件,如 30% 玻纤增强 PA66;气密要求 IP67 以上的件。薄壁小件、非密封的结构连接、实验室打样,抽检足够。上下层都不透光的工件不适合透射焊接,厚大体积件不适合激光焊接,监控也无解。按气密等级倒推:IP67 以上建议上,只做结构连接抽检即可。
Q5:「三种检测手段的数据对照」这块,实际要注意什么? 检测手段 覆盖范围 能给出的数据 局限 拉伸或剪切测试 按批次抽检 焊缝强度 ≥ 母材 95% 破坏性,无法全检 压降法或氦检 可 100% IP67 / IP68 判定 只给合格与否 熔深闭环监控 100% 全检 每件熔深曲线 需机型支持 塑料激光焊接的熔深数据要跟气密结果对起来看,单看一条曲线容易误判。帝耐激光的建议是过程用闭环监控,终检用气密判定,两者叠加使用。帝耐激光的八大机型覆盖轨迹焊接、准同步焊接、同步焊接、圆柱焊接、绕轴焊接等工艺,熔深监控是其中一条独立产品线。询价前把气密等级和目标节拍说清楚,才能判断该不该上闭环。