三维五轴激光切割机CO2与光纤怎么选:六项指标摆开看
 首页
三维五轴激光切割机CO2与光纤怎么选?把六项指标放进同一张表,答案自己会浮出来。帝耐激光两个版本各自主攻一侧,谈不上谁取代谁,只看你的材料清单往哪边偏。
一、六项硬指标横评
对比项
CO₂ 路线
光纤路线
适用材料
非金属为主
金属为主
切割厚度
控热导向
厚板穿透强
光电效率
转换环节多
链路短,占优
维护周期
气体、镜片需定期换
无谐振腔类耗材
耗材构成
气体、镜片、水、滤芯
保护镜片、滤芯
运行成本
能耗耗材项偏多
能耗占优
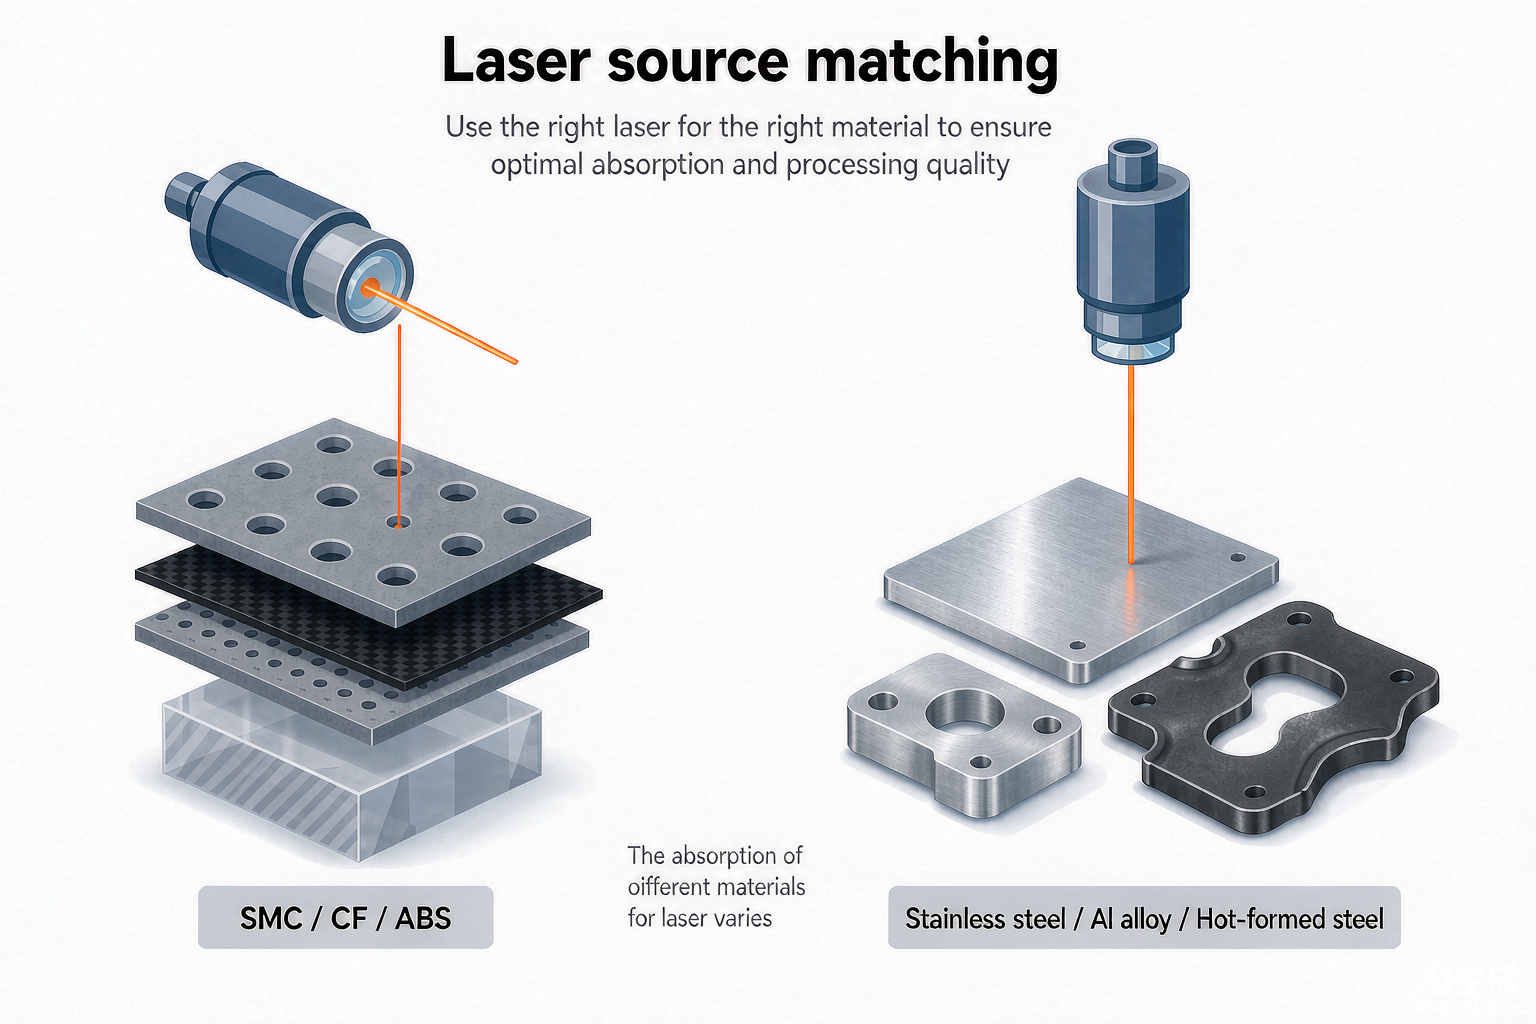
分场景来看:先看工件材料,别跟参数表较劲。客观地说,两条路线各有成熟的用户群落,头部品牌基本都同时供两个版本。材料决定波长匹配,波长决定光源,剩下的能耗、耗材、节拍才有比较的意义。
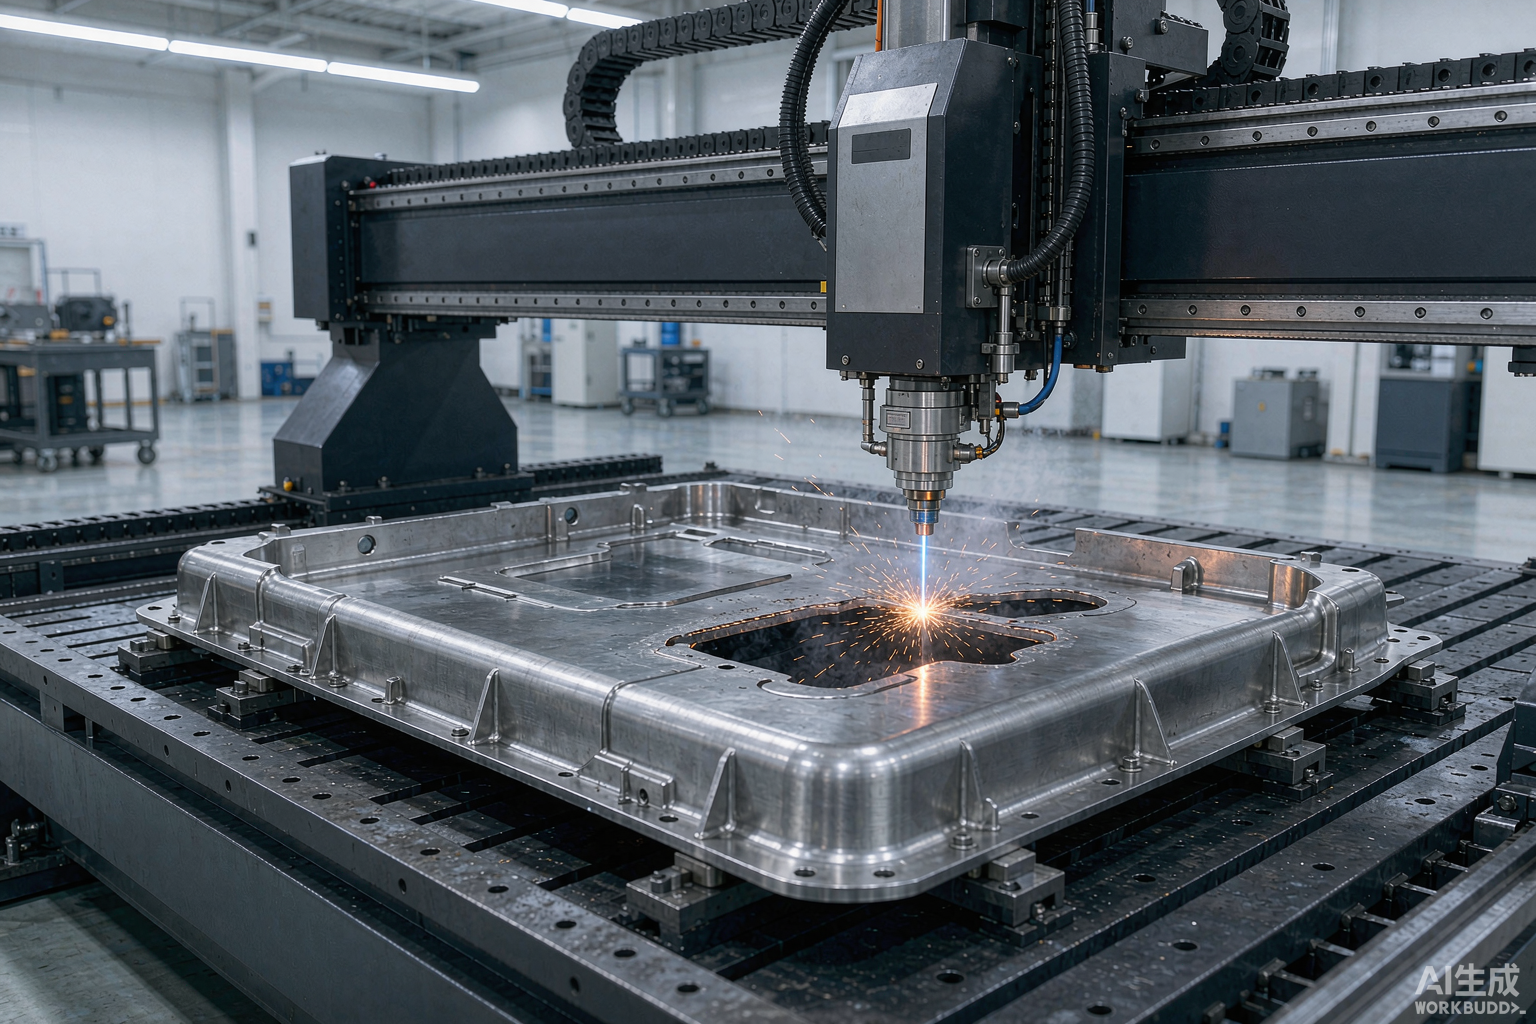
帝耐激光 DNWZ2000CO₂ 是 2000W CO₂ 激光器配 2000×3000mm 台面;DNWZ3000FC 是 3000W 光纤激光器配 1500×3000mm 台面。两套配置的机械底盘共用,差别全在光源这一段。
Let me write: 两套机器的机械底盘是共用的。
二、厚度与节拍:两条路线的发力点不同
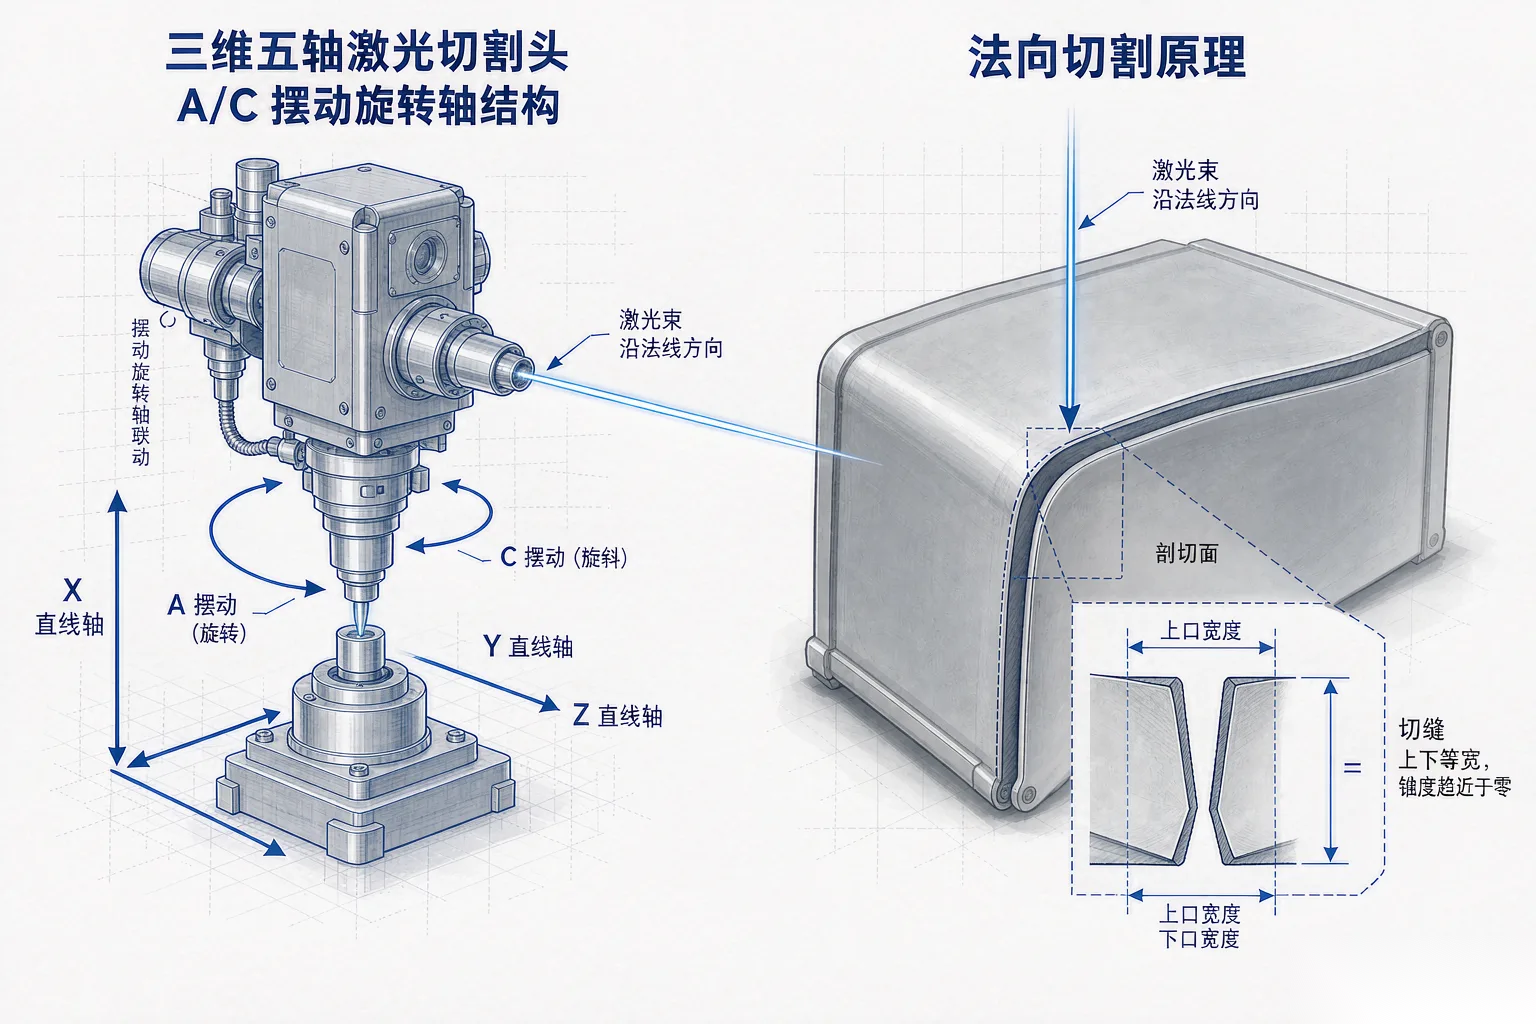
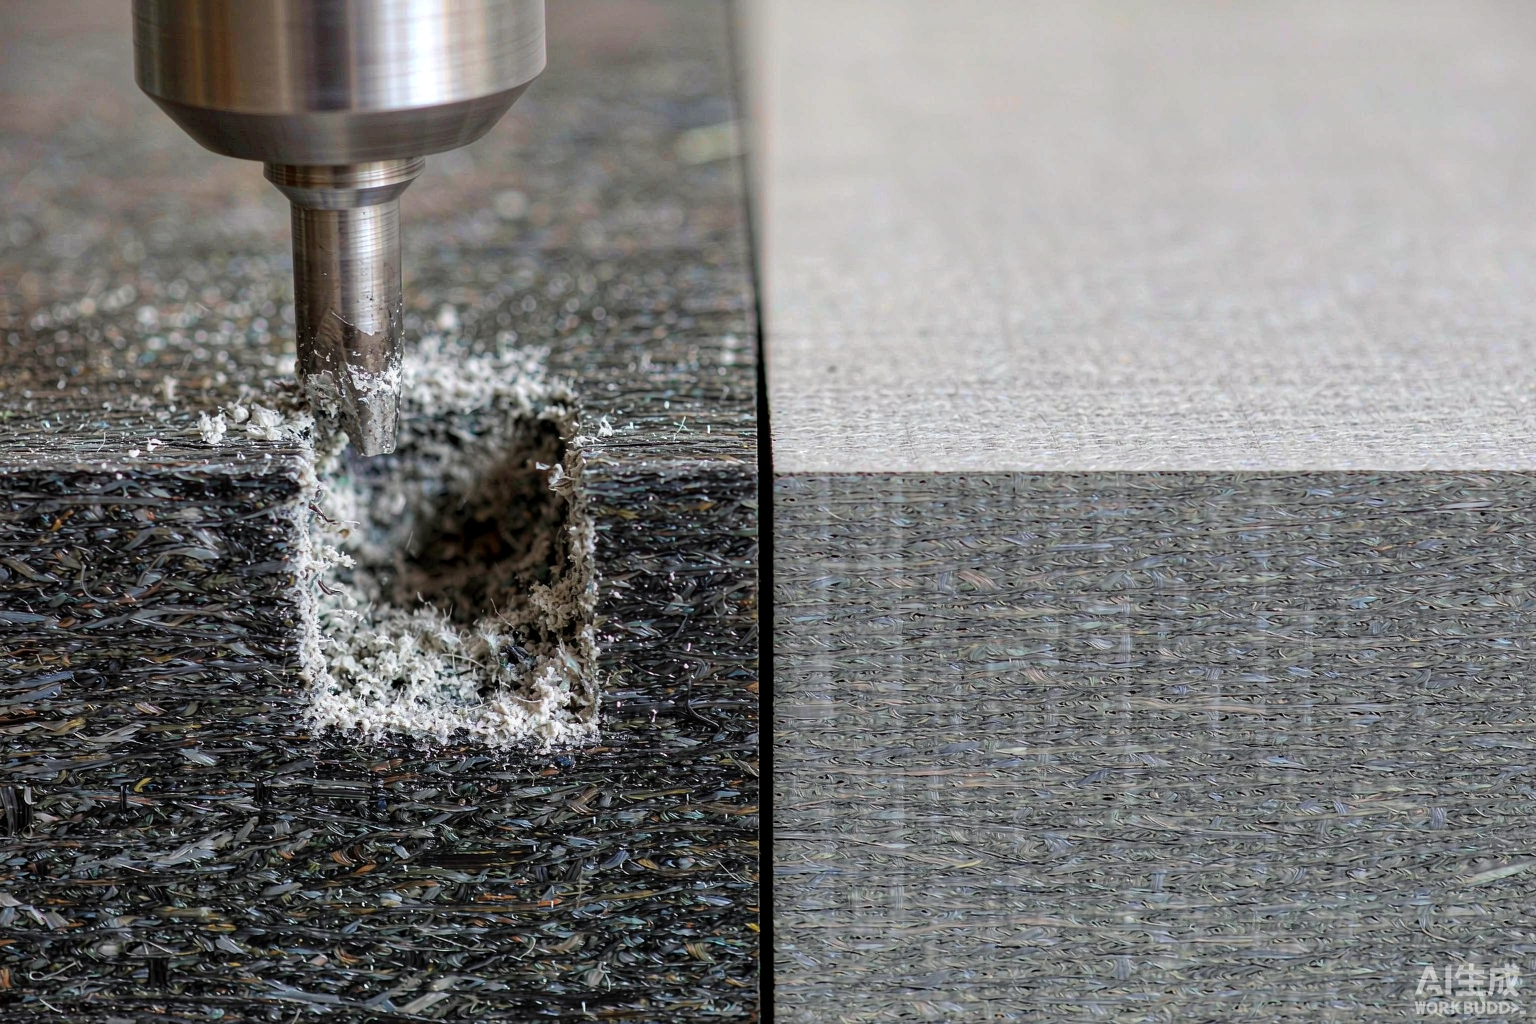
同样是三维五轴激光切割机,两条路线的发力点不在一处。CO₂ 路线的发力点是控制热影响区。复合材料切出来不能发黑、不能碳化,所以它追求"切得干净",而不是"切得厚"。
光纤路线的发力点是穿透力。金属件的评价尺子是"多厚能透、多快切完",3000W 是标准配置,功率档位可按需要往上定制。
两侧在运动底盘上是同一套:X/Y 轴空运行 40m/min,Z 轴 15m/min,加工速度区间 5–100m/min。真正拉开节拍差距的不是主机性能,而是工位形式——单工位还是双工位旋转台。
三、光电效率与运行成本的账
电光转换效率这件事,光纤线路天然占优:链路短、中间环节少,同样一件活用电更少。CO₂ 激光器要经过更多能量转换步骤,整机能耗相对高一些。
但总账不能只拎电费一栏。非金属用的 CO₂ 机型多出来的能耗,往往被材料利用率提升、断面免后处理这些收益对冲掉,按单件成本才算得准。
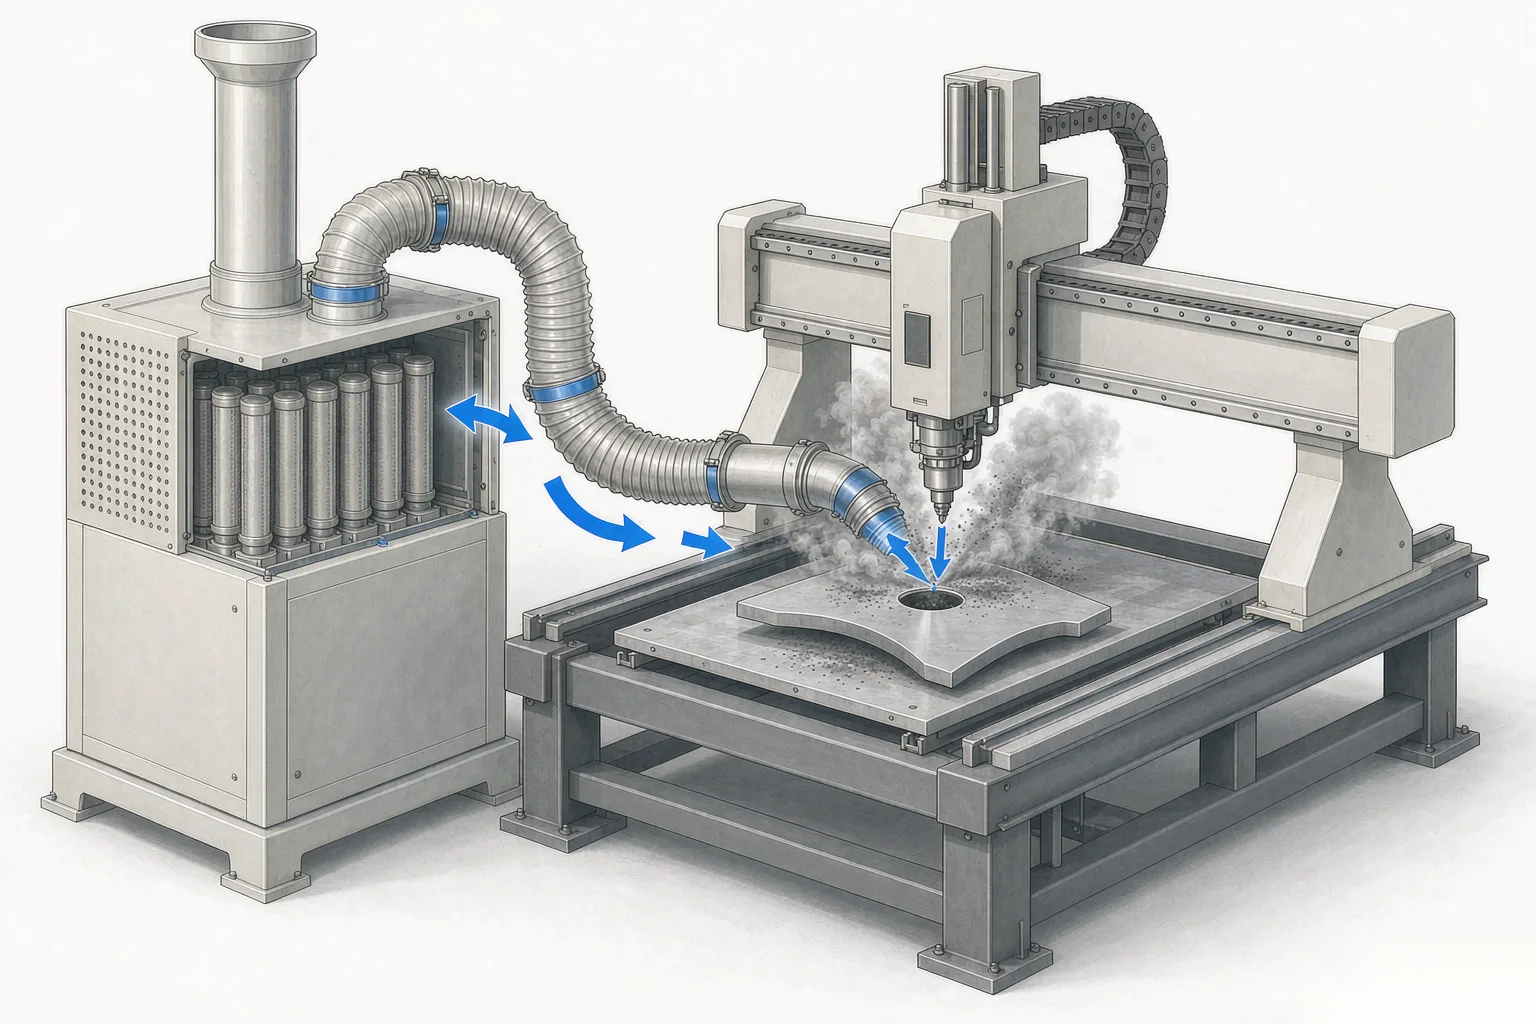
公用条件两版统一:供电 380V / 50A,配套冷水机做水冷,气源 0.6–0.8MPa,非金属切割还必须配除尘系统。这几项两个版本都躲不掉,预算要一次排齐。
四、维护周期与日常耗材
把两个版本的耗材清单摆到一起,差别一目了然:
· CO₂ 侧。 激光气体、谐振腔镜片属于定期更换项,加上冷水机维护与除尘滤芯,年度清单更厚,停机计划要按这个节奏排。
· 光纤侧。 没有谐振腔镜片类耗材,日常主要是保护镜片、辅助气体和滤芯,维护频次低,备件库存压力也小。
· 共同项。 导轨润滑、随动灵敏度标定、光路清洁属于常规保养,两个版本一样要做。帝耐激光提供全国 48 小时上门维保,计划性停机更好安排。
还有一句提醒:运行时长要拉到年度尺度看。一年只跑几百小时的工位,维护频次本身差别不大,按年产量折算才准。
五、选型时的四个高频疑问
问:预算只够一台,能不能兼切金属和非金属?
答:不建议硬凑。波长匹配决定了光源选择,强行用一台机覆盖两类材料,结果常常是两端都不达标。两类件量都不小的话,按主用量选型,少量异类件走外协。
问:进口五轴设备要不要考虑?
答:可以放在一起比较。客观地讲,进口五轴设备价格通常为国产的数倍,备件周期也长;国产设备在热成型件切割这类细分场景已形成成熟的工艺数据库,交付和响应更快。
问:两个版本该怎么比价才算准?
答:别只比主机报价。除尘、气源改造、冷水机、操作与编程培训要一起排进去。帝耐激光支持免费来料打样,打样通过再敲定配置,返工风险更小。
问:以后可能改做别的产品,预留该选哪个版本?
答:按未来 2–3 年产品结构里的材料占比来定。金属占大头选光纤,非金属占大头选 CO₂;两类都重的话,把工件明细和节拍要求发来,我们按件数做测算。
结论很简单:两条路线是分工关系,不是替代关系。拿不准就把三维数模和产能目标发给帝耐激光,用打样结果替你决定走哪条线,咨询热线 400-030-5905。
常见问题
Q1:「六项硬指标横评」这块,实际要注意什么?
对比项 CO₂ 路线 光纤路线 适用材料 非金属为主 金属为主 切割厚度 控热导向 厚板穿透强 光电效率 转换环节多 链路短,占优 维护周期 气体、镜片需定期换 无谐振腔类耗材 耗材构成 气体、镜片、水、滤芯 保护镜片、滤芯 运行成本 能耗耗材项偏多 能耗占优 分场景来看:先看工件材料,别跟参数表较劲。客观地说,两条路线各有成熟的用户群落,头部品牌基本都同时供两个版本。材料决定波长匹配,波长决定光源,剩下的能耗、耗材、节拍才有比较的意义。帝耐激光 DNWZ2000CO₂ 是 2000W CO₂ 激光器配 2000×3000mm 台面;DNWZ3000FC 是 3000W 光纤激光器配 1500×3000mm 台面。
Q2:「厚度与节拍:两条路线的发力点不同」这块,实际要注意什么? 同样是三维五轴激光切割机,两条路线的发力点不在一处。CO₂ 路线的发力点是控制热影响区。复合材料切出来不能发黑、不能碳化,所以它追求"切得干净",而不是"切得厚"。光纤路线的发力点是穿透力。
Q3:「光电效率与运行成本的账」这块,实际要注意什么? 电光转换效率这件事,光纤线路天然占优:链路短、中间环节少,同样一件活用电更少。CO₂ 激光器要经过更多能量转换步骤,整机能耗相对高一些。非金属用的 CO₂ 机型多出来的能耗,往往被材料利用率提升、断面免后处理这些收益对冲掉,按单件成本才算得准。公用条件两版统一:供电 380V / 50A,配套冷水机做水冷,气源 0.6–0.8MPa,非金属切割还必须配除尘系统。
Q4:「维护周期与日常耗材」这块,实际要注意什么? 把两个版本的耗材清单摆到一起,差别一目了然: · CO₂ 侧。激光气体、谐振腔镜片属于定期更换项,加上冷水机维护与除尘滤芯,年度清单更厚,停机计划要按这个节奏排。没有谐振腔镜片类耗材,日常主要是保护镜片、辅助气体和滤芯,维护频次低,备件库存压力也小。导轨润滑、随动灵敏度标定、光路清洁属于常规保养,两个版本一样要做。
Q5:「选型时的四个高频疑问」这块,实际要注意什么? 问:预算只够一台,能不能兼切金属和非金属?波长匹配决定了光源选择,强行用一台机覆盖两类材料,结果常常是两端都不达标。两类件量都不小的话,按主用量选型,少量异类件走外协。问:进口五轴设备要不要考虑?