三维五轴激光切割机交期与安装调试:六个阶段与卡脖子的厂务条件
 首页
三维五轴激光切割机交期与安装调试,答案取决于工况。
"货什么时候到"这个问题的答案,往往由厂务而不是产能决定。三维五轴激光切割机的交期按配置定制,安装调试与操作培训包含在项目里,真正卡进场节奏的是 380V/50A 的电和 0.6–0.8MPa 的气。
一、技术协议阶段:把配置写死
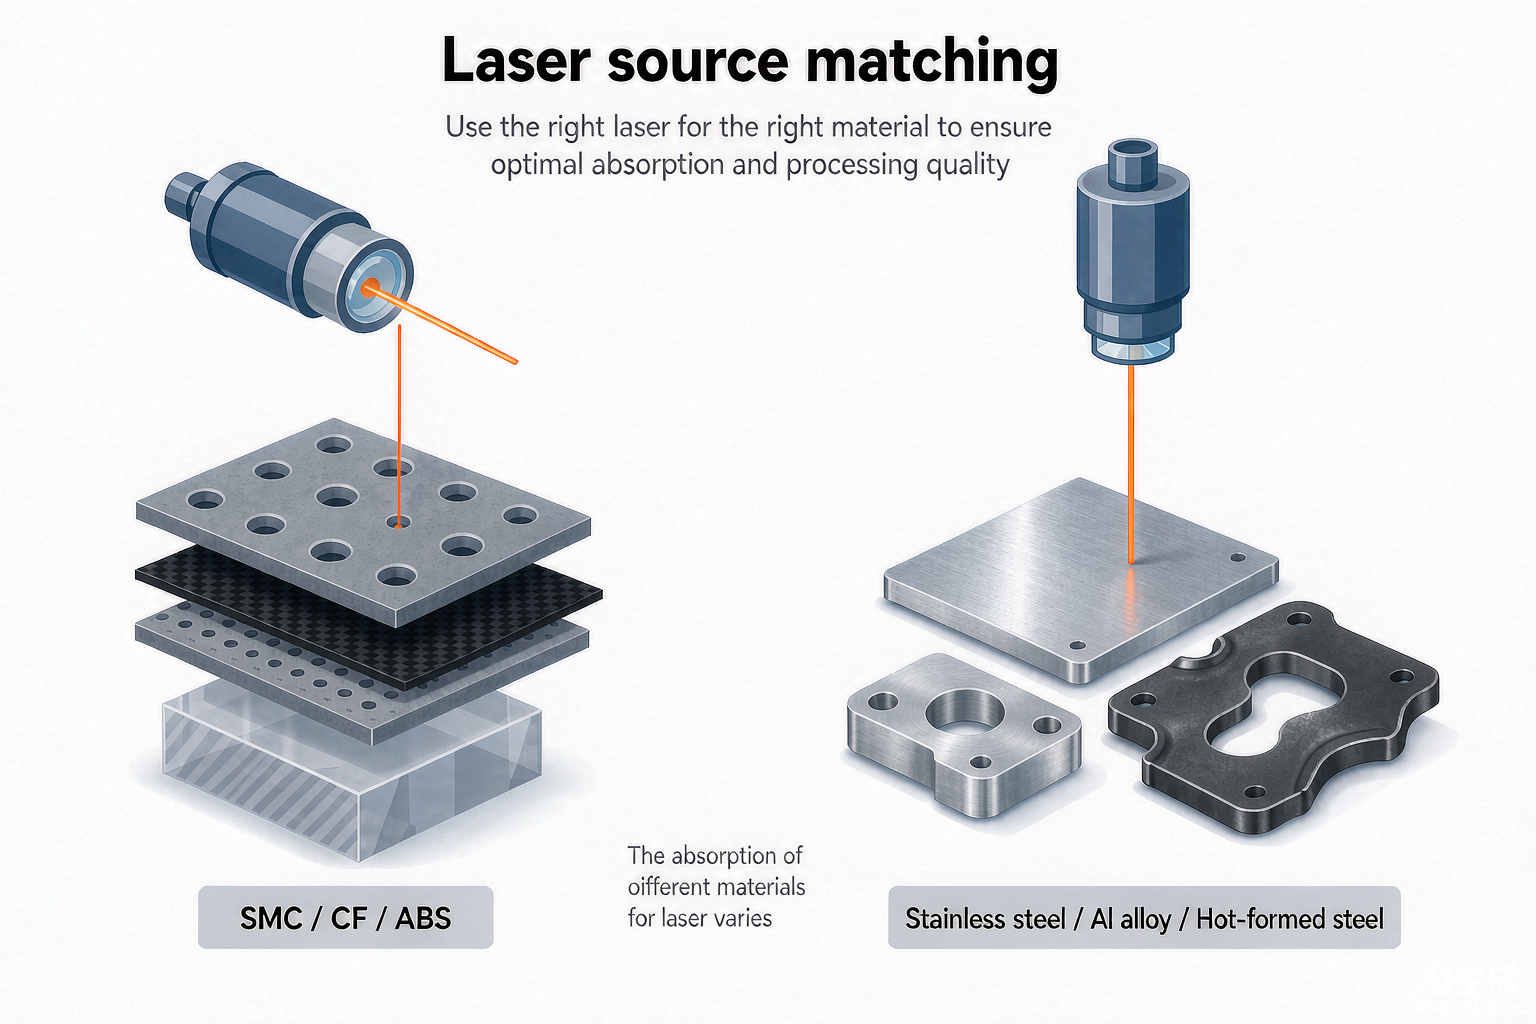
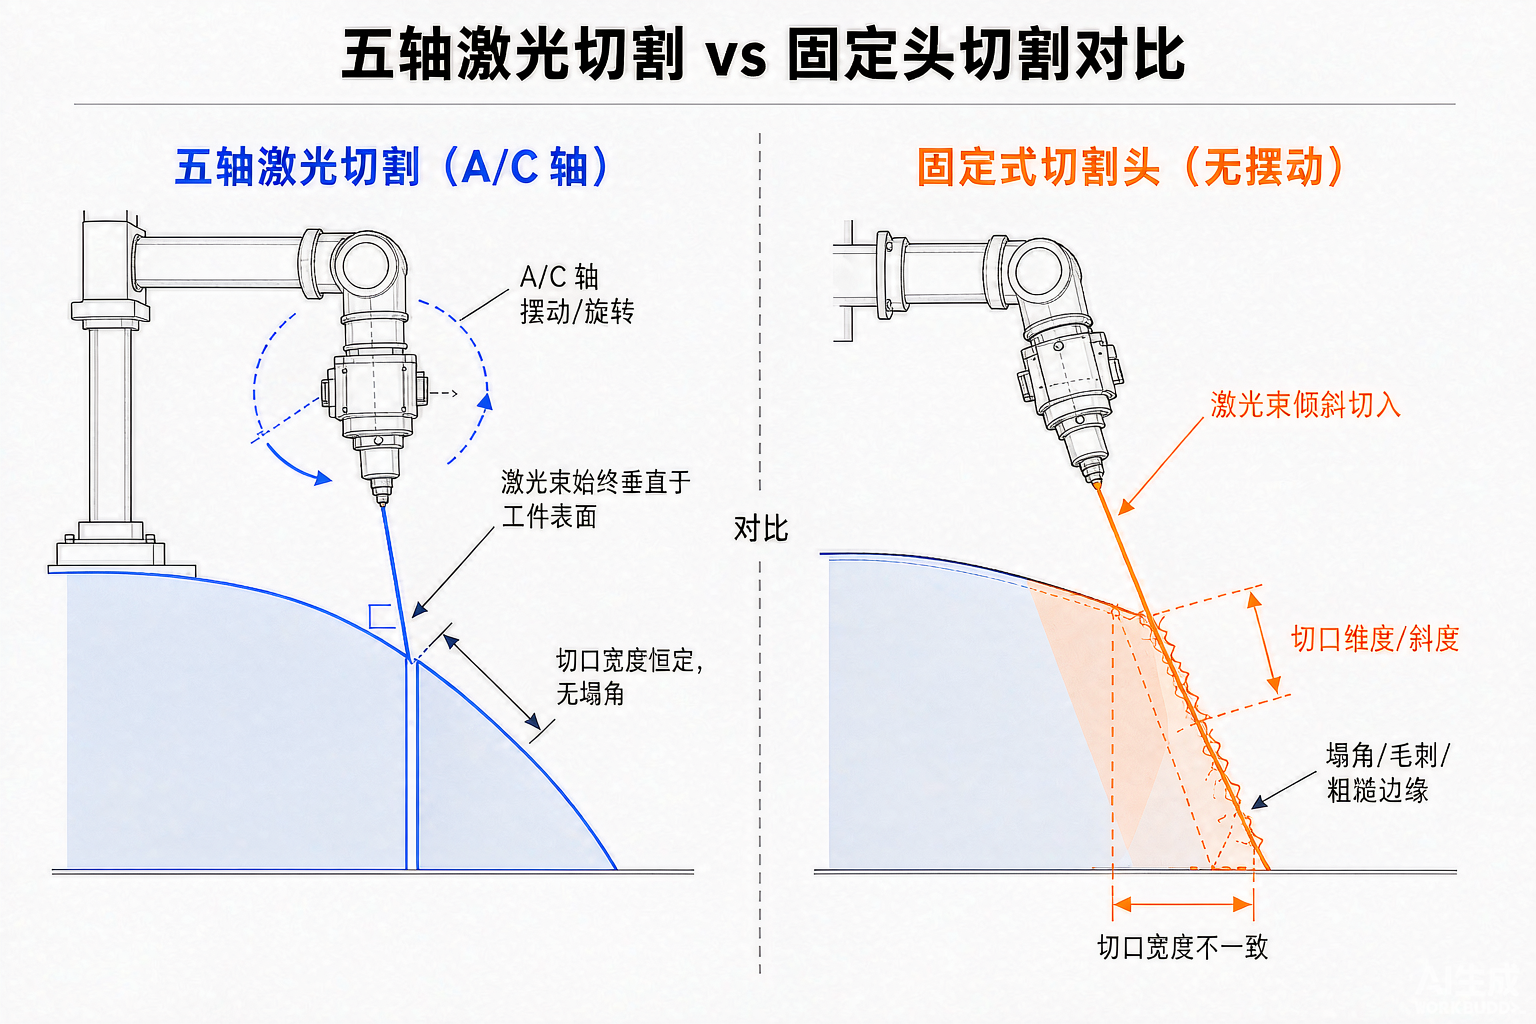
这一段的作用是收口变量。光源类型(碳钢、不锈钢、铝合金走光纤;SMC、碳纤维、PP、PE、ABS 走 CO₂)、台面尺寸、单工位还是双工位旋转台,全部在这一份文件里定下来。
DNWZ2000CO₂ 对应 2000×3000mm 台面与 2000W 光源,DNWZ3000FC 对应 1500×3000mm 台面与 3000W 光源。改动其中一项,后面所有环节的时间线跟着重排。
判断很直接:配置越贴近标准规格,后面越顺。定制项越多,图纸冻结和设计验证的轮次就越多。这条经验比任何口头承诺都更可靠。
二、从排产到制造:变量在源头
阶段
主要工作
时间量级
主要影响因素
技术协议
配置锁定、签约
视谈判轮次
定制项数量
排产备料
采购与生产排程
以周计
外购件周期
装配标定
总装、精度标定
以周计
精度项是否加严
出厂验收
试切、文件移交
按天到周计
客户是否到场
进场就位
运输、吊装、就位
按天到周计
厂务完备度
量产爬坡
试产、人员带训
以周计
来料一致性
这张表里的量级只能当量级看。进口五轴设备价格通常为国产数倍、备件周期长,是行业公开的现实;国内供应链这块相对可控,但特殊配置仍要按实际采购状态谈。
三、出厂前的厂内验收这一段
设备到家之前,先在厂家这里跑一遍。几何精度按 ±0.03mm/1m 复核,A 轴按 ≤1 弧分核回转轴精度,再实切一批试样留存。
这一段建议客户到场。到场一趟省掉的是设备进场之后扯皮的时间。帝耐激光在出厂环节把关键精度项与试切样件一起移交,帝耐的做法是留下可复测的书面记录。
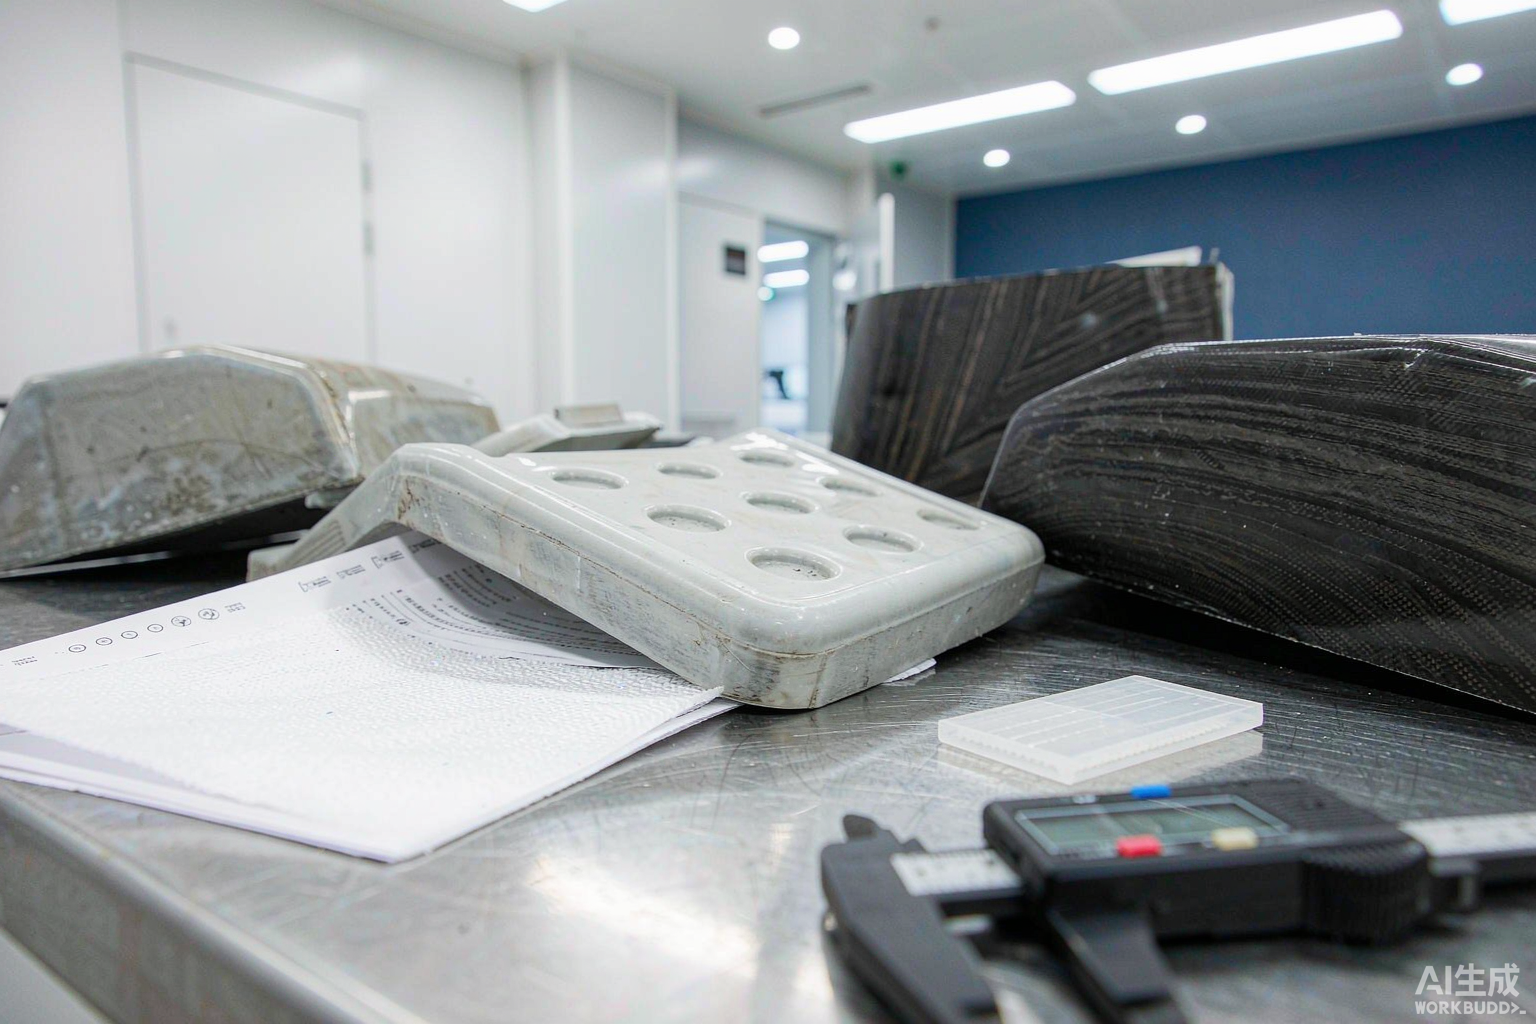
采购方在这段该做的另一件事,是拿自己的量产件做试切,而不是用标准测试片。材料牌号、来料批次、公差要求都用真实条件,现场返工的概率就小得多。帝耐激光提供免费来料打样,这一步可以直接并到出厂验收里做。
四、进场节奏由厂务决定
电力:380V / 50A。电缆截面、开关容量、接地方式,进场前要核到设备端。老厂房这一项的延期率向来偏高,别拖到吊装当天才发现容量不够。
气源:0.6–0.8MPa。辅助气体的压力稳定性直接影响切口质量,也影响随动稳定性。冷却:设备为水冷配置,需配冷水机,冷量和水质提前确认到位。
· 供电 380V / 50A:确认到开关上端子,含接地方式与线径。
· 气源 0.6–0.8MPa:确认到设备进气口的压力与管径。
· 水冷与冷水机:确认安装位置、管路走向与环境温度。
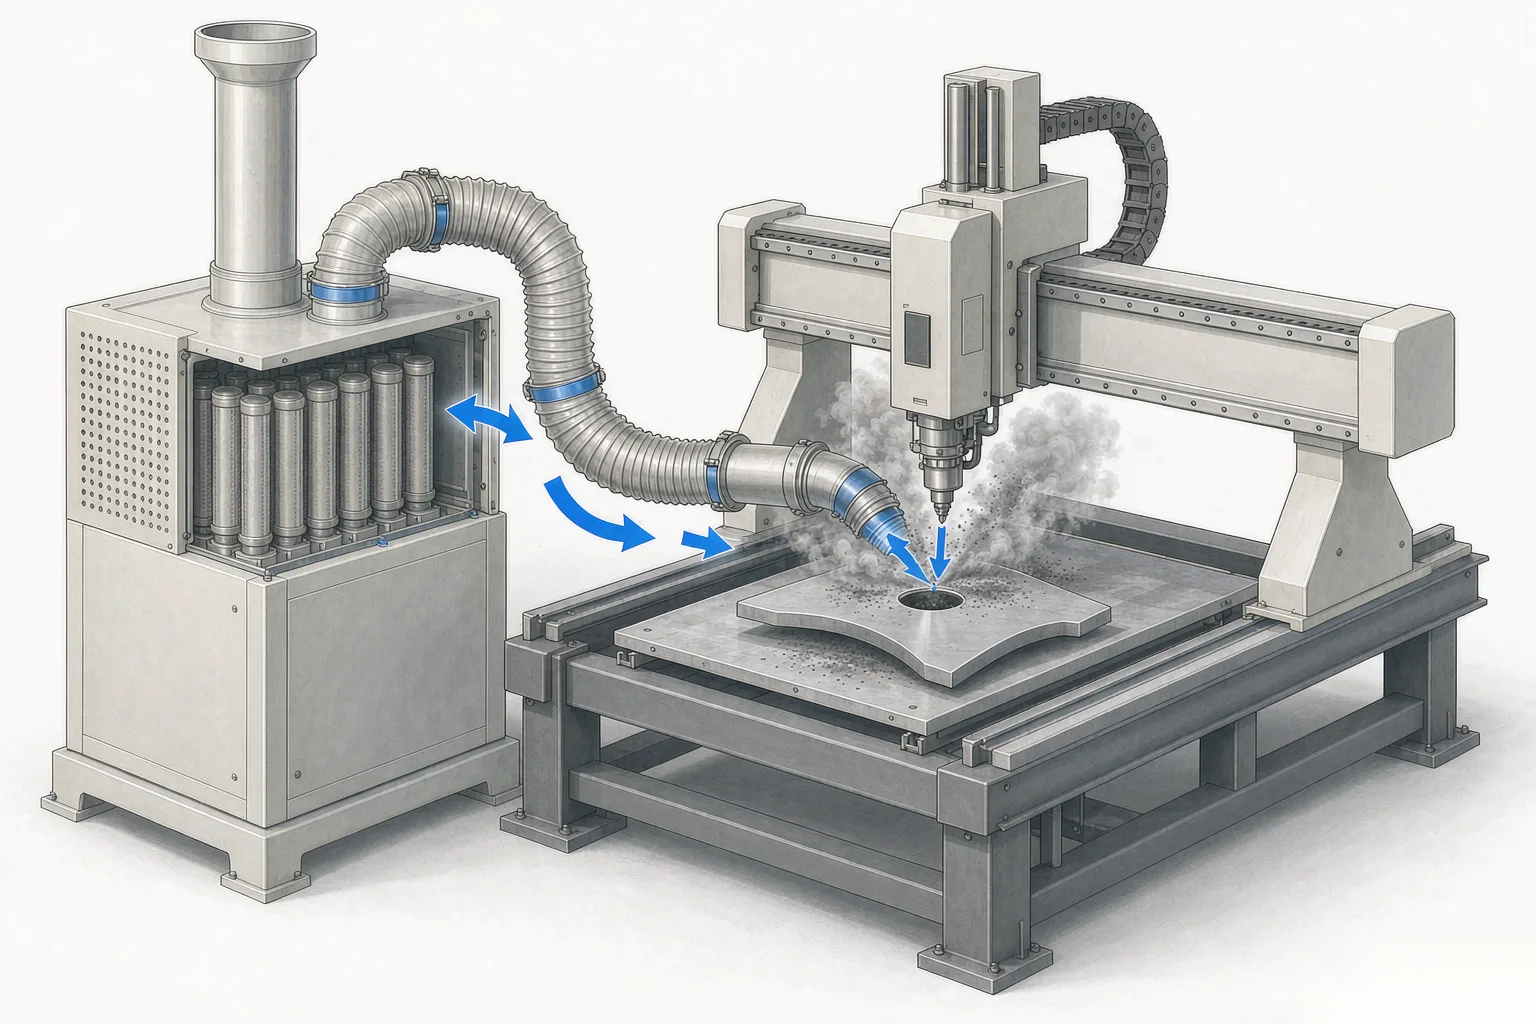
· 排烟除尘:切割烟尘需配套除尘系统,管路与排放位置按环评要求先定。
五、从安装调试走到量产爬坡
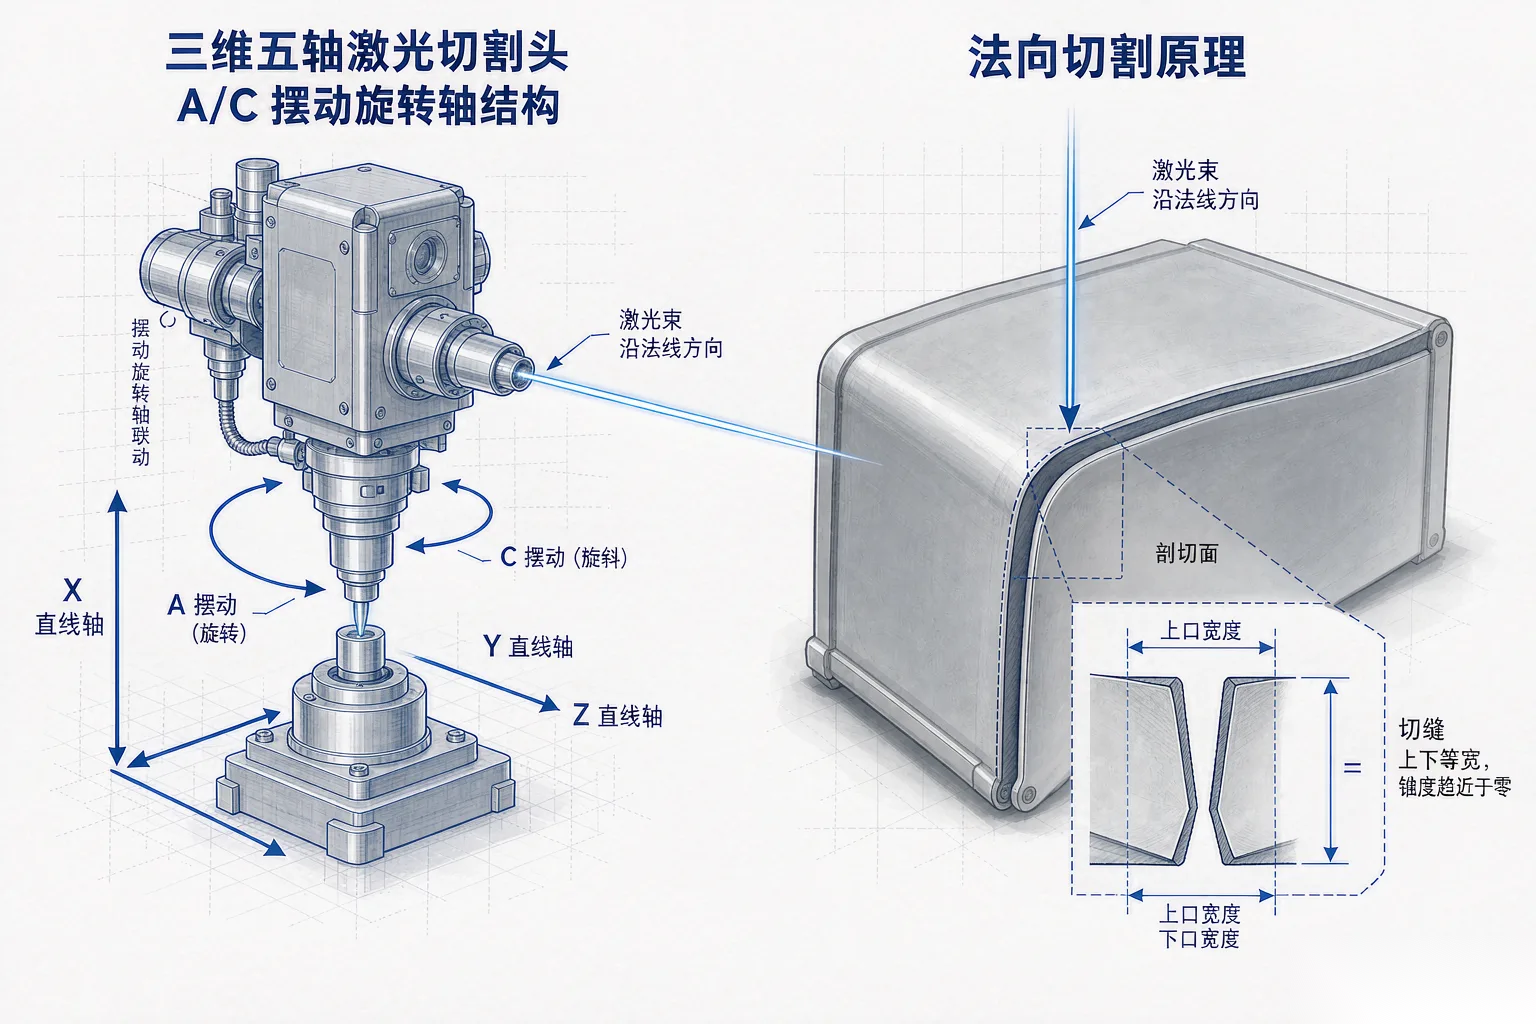
安装阶段做水平调整与精度复核,调试阶段做控制系统参数、RTCP 标定、随动调高标定。三维五轴激光切割机这两段结束的标志,是可重复地切出合格件,不是通电就意味着交付完成。
培训与爬坡分不开。操作、编程、维护三拨人要分开训,编程人员的训练周期通常更长。帝耐提供全国 48 小时上门维保,把爬坡期的不确定性兜住。
有些厂在这一阶段急着放量,结论是不建议。先把工艺参数窗口固化下来,再谈产能,返工率会低很多。
问:能不能给一个确定的到货日期?
答:配置锁定后可以评估生产周期,但运输与进场受厂务条件影响。厂务不完备,设备到了也进不了场。
问:安装前的准备工作有没有清单?
答:有。电、气、水、除尘四项,加上地基与吊装通道。把这份清单要过去逐条核,比打电话催货有用得多。
想让设备按时进场,先把电和气准备好。帝耐激光可协助核查厂务条件,也提供免费来料打样与工艺评估,电话 400-030-5905。
常见问题
Q1:「技术协议阶段:把配置写死」这块,实际要注意什么? 光源类型(碳钢、不锈钢、铝合金走光纤;SMC、碳纤维、PP、PE、ABS 走 CO₂)、台面尺寸、单工位还是双工位旋转台,全部在这一份文件里定下来。DNWZ2000CO₂ 对应 2000×3000mm 台面与 2000W 光源,DNWZ3000FC 对应 1500×3000mm 台面与 3000W 光源。改动其中一项,后面所有环节的时间线跟着重排。判断很直接:配置越贴近标准规格,后面越顺。
Q2:「从排产到制造:变量在源头」这块,实际要注意什么? 阶段 主要工作 时间量级 主要影响因素 技术协议 配置锁定、签约 视谈判轮次 定制项数量 排产备料 采购与生产排程 以周计 外购件周期 装配标定 总装、精度标定 以周计 精度项是否加严 出厂验收 试切、文件移交 按天到周计 客户是否到场 进场就位 运输、吊装、就位 按天到周计 厂务完备度 量产爬坡 试产、人员带训 以周计 来料一致性 这张表里的量级只能当量级看。进口五轴设备价格通常为国产数倍、备件周期长,是行业公开的现实;国内供应链这块相对可控,但特殊配置仍要按实际采购状态谈。
Q3:「出厂前的厂内验收这一段」这块,实际要注意什么? 设备到家之前,先在厂家这里跑一遍。几何精度按 ±0.03mm/1m 复核,A 轴按 ≤1 弧分核回转轴精度,再实切一批试样留存。到场一趟省掉的是设备进场之后扯皮的时间。帝耐激光在出厂环节把关键精度项与试切样件一起移交,帝耐的做法是留下可复测的书面记录。
Q4:「进场节奏由厂务决定」这块,实际要注意什么? 电力:380V / 50A。电缆截面、开关容量、接地方式,进场前要核到设备端。老厂房这一项的延期率向来偏高,别拖到吊装当天才发现容量不够。气源:0.6–0.8MPa。
Q5:「从安装调试走到量产爬坡」这块,实际要注意什么? 安装阶段做水平调整与精度复核,调试阶段做控制系统参数、RTCP 标定、随动调高标定。三维五轴激光切割机这两段结束的标志,是可重复地切出合格件,不是通电就意味着交付完成。操作、编程、维护三拨人要分开训,编程人员的训练周期通常更长。帝耐提供全国 48 小时上门维保,把爬坡期的不确定性兜住。