三维五轴激光切割机功率选择指南:四个输入推导出档位
 首页
三维五轴激光切割机功率选择指南,取值区间先看这几个:2000W、3000W、40m/min。
三维五轴激光切割机功率怎么定?帝耐激光的做法是从四个输入倒推:材料种类、上限厚度、目标节拍、台面尺寸。四项给齐,候选功率通常就落在两三个档位里面了。
一、四个输入按顺序推
推导顺序不能反:先定光源,再定功率,最后用工位形式补节拍。行业标杆企业的选型流程基本都从这四个输入起步,跳步的做法容易返工。
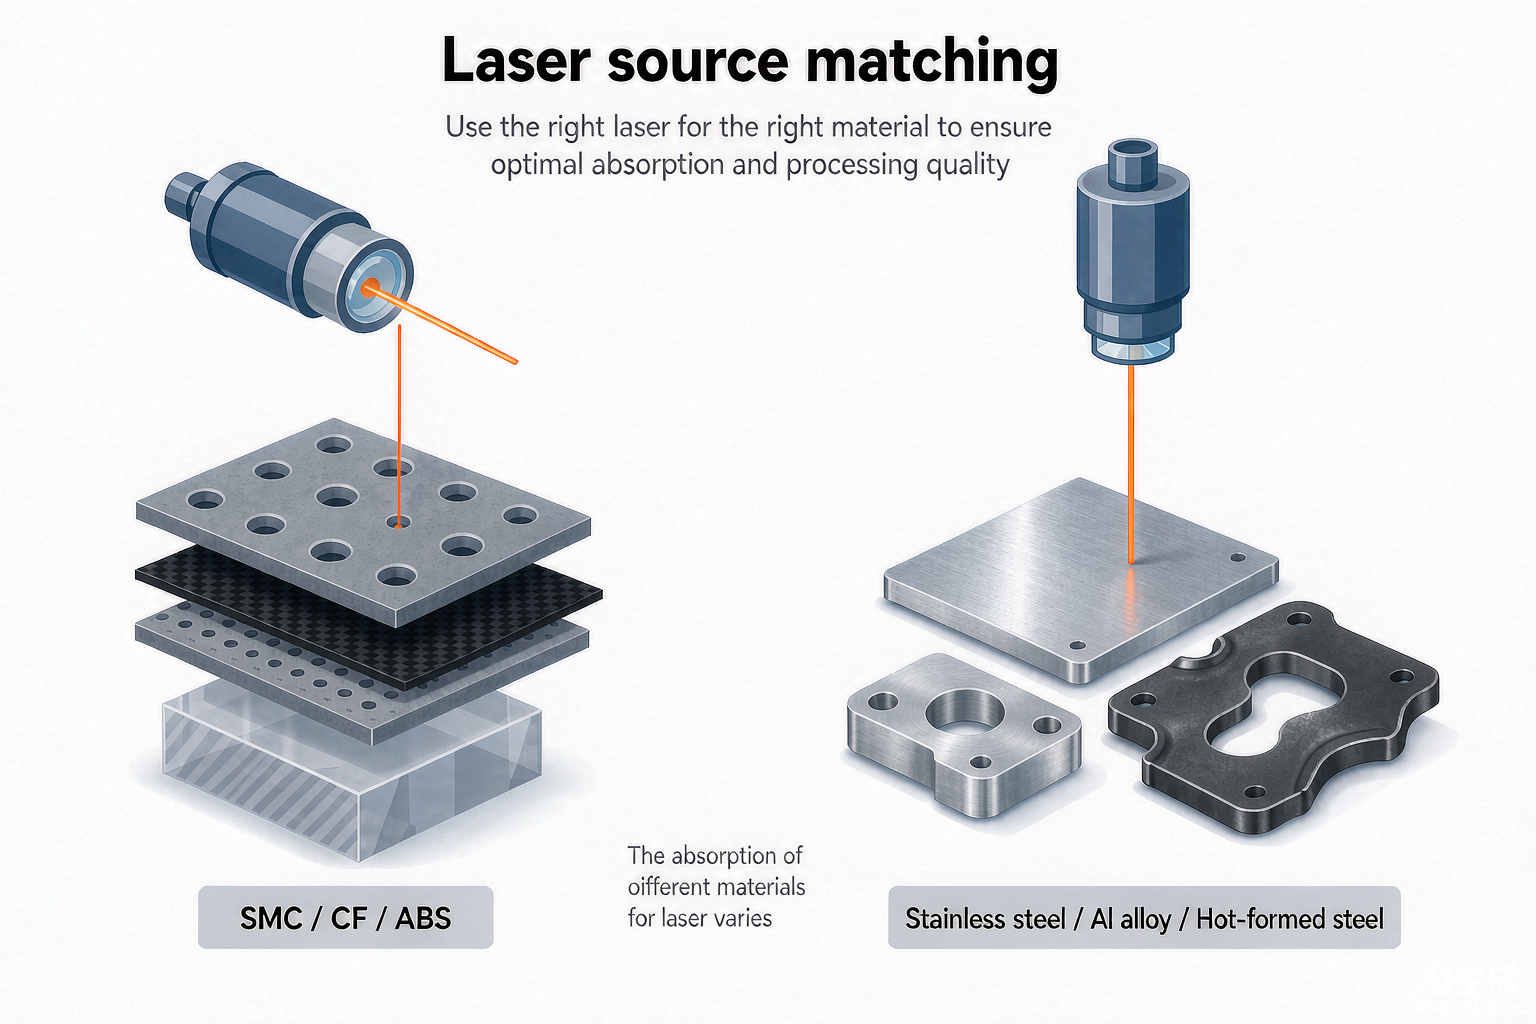
材料种类决定光源,金属走光纤、非金属走 CO₂。这一步错了后面全白算——功率再大也改变不了波长不匹配。
上限厚度画出功率的下边界;目标节拍决定是否还要再抬一档;台面尺寸决定能否一次装夹多件,间接影响单件节拍。
一台三维五轴激光切割机的功率一旦出厂锁定,后期改动要连动光源、水冷与光路标定,代价不小。所以这一步值得多花半天。
二、材料加厚度:光源和基准功率同时定
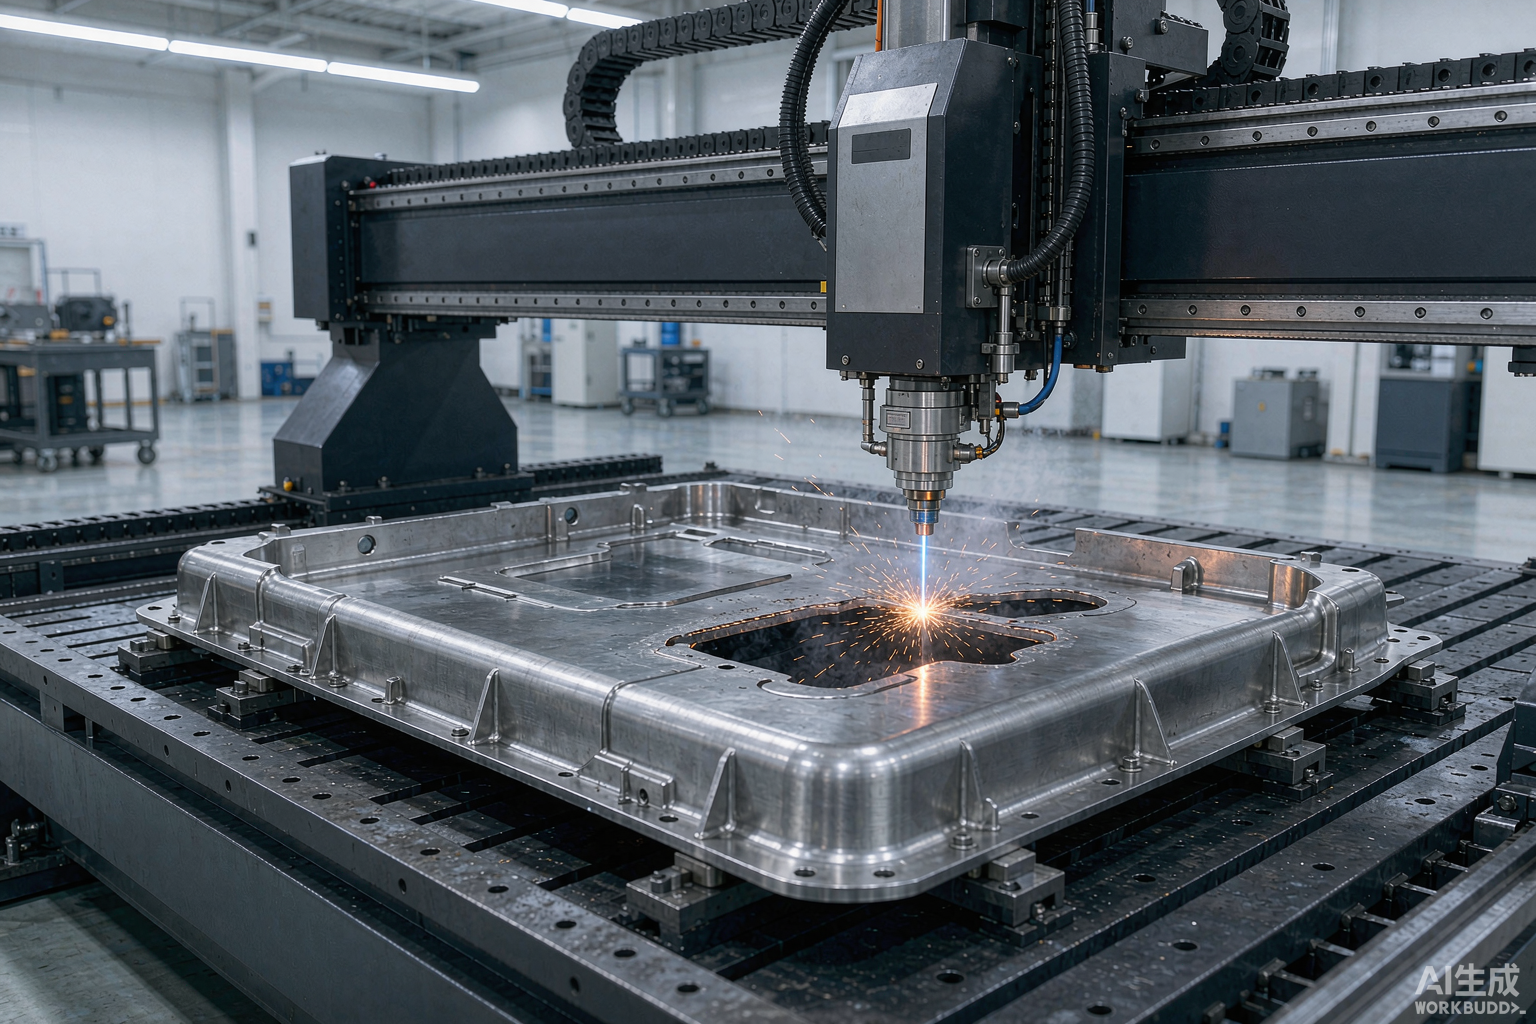
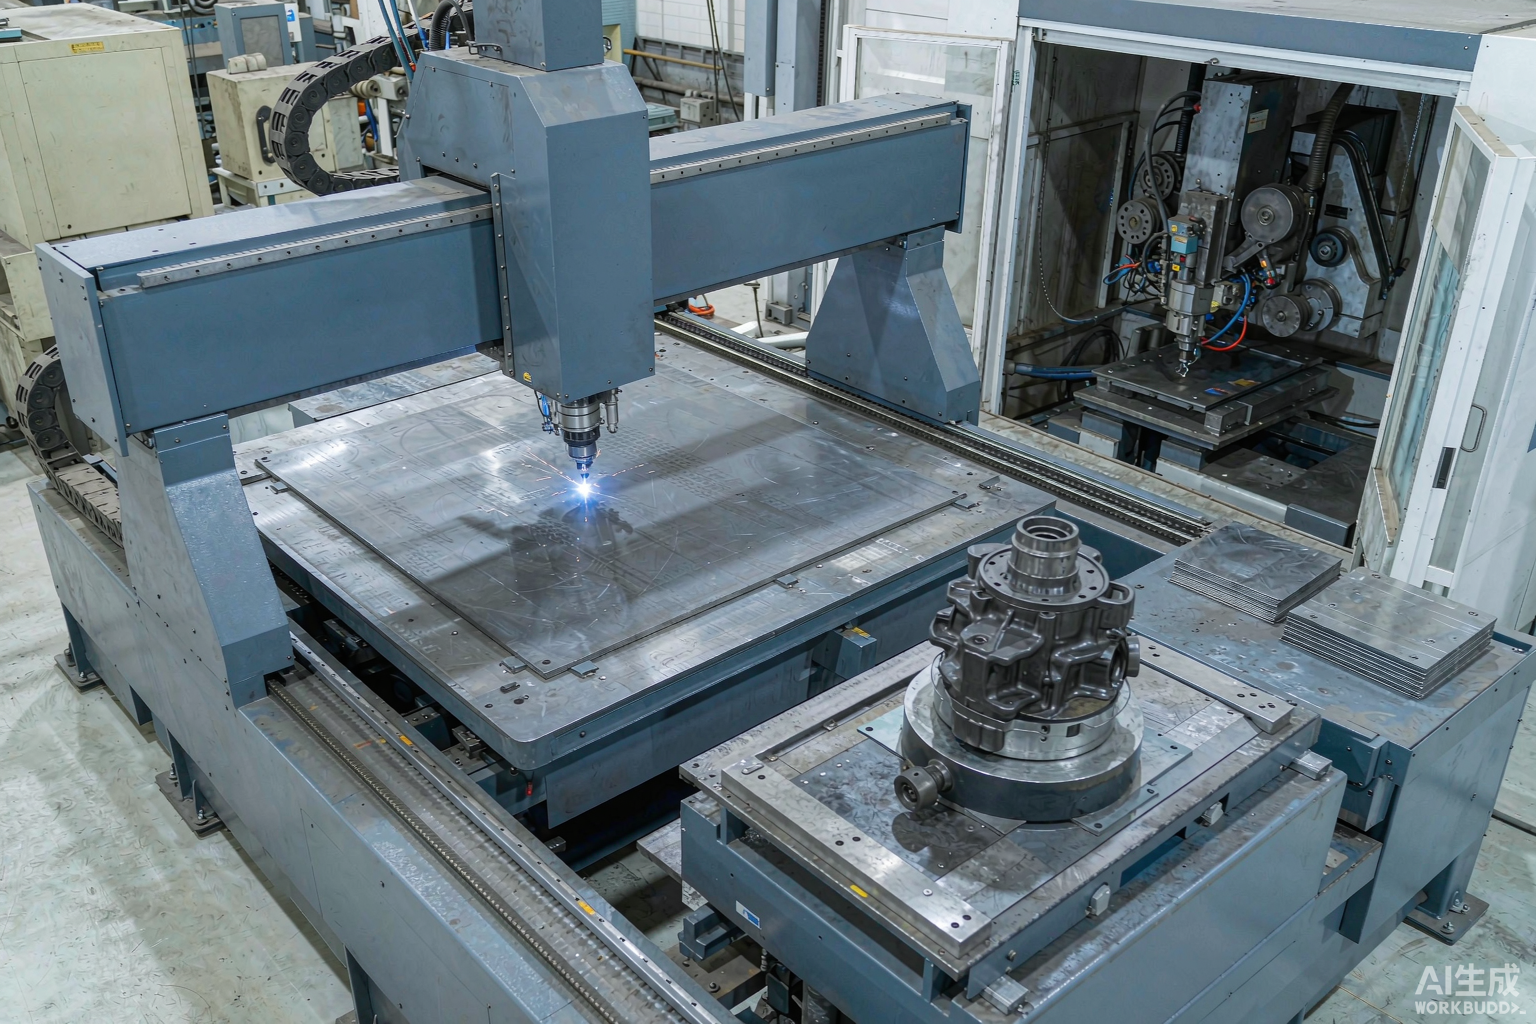
帝耐激光两台标准机给出两条基准线:DNWZ2000CO₂ 配 2000W CO₂ 激光器,主攻非金属;DNWZ3000FC 配 3000W 光纤激光器,主攻金属,功率可按需求定制。
读厚度这一项要看"你的件落在哪一段"。薄板段靠速度,厚板段靠功率密度,中间段是性价比高的一段,多数钣金件都在这里。
输入组合
光源
功率基准
选型备注
金属薄板、节拍紧
光纤
3000W 起
配双工位更划算
金属厚板
光纤
往上加功率
看功率密度
铝件中厚、断面严
光纤
上留一档余量
穿孔工艺单独调
非金属板、外观严
CO₂
2000W
控热为主,不堆功率
三、功率选大与选小的代价对比
选大的代价直接写在账单上:购置成本高,冷水机与配电投入同步上升。供电要求 380V / 50A,超了要给厂房改造留预算。
非金属场景还有一处隐性代价:功率过高会加剧烧灼与碳化,等于花钱买副作用,这是很多新用户没想到的地方。
选小的代价藏在节拍里:厚板段速度塌方,穿孔时间拖长,产能守不住;为了救速度被迫拉高功率密度时,断面质量和挂渣一起恶化。
还有一个隐蔽问题:余量归零。来料厚度一波动,参数就掉出工艺窗口,现场天天救火。
四、目标节拍与台面怎么用结构补
节拍给不出准确值,功率永远只能是个区间。先算单件纯切割时间,再叠加上下料、旋转台换位、加减速这些辅助时间,单件节拍才是真的。
功率的作用是把纯切割时间压下来,但收益会衰减:提一档功率能换来多少速度,随厚度上升而下降,厚板段尤其明显。
不如算一笔对照账:单工位靠提功率压缩切割时间,双工位旋转台靠并行上下料压缩等机时间。很多时候后者的钱花得更值。
· 一次装多件。 小件密排,单循环切多件,等待时间被摊薄,功率要求反而降下来。
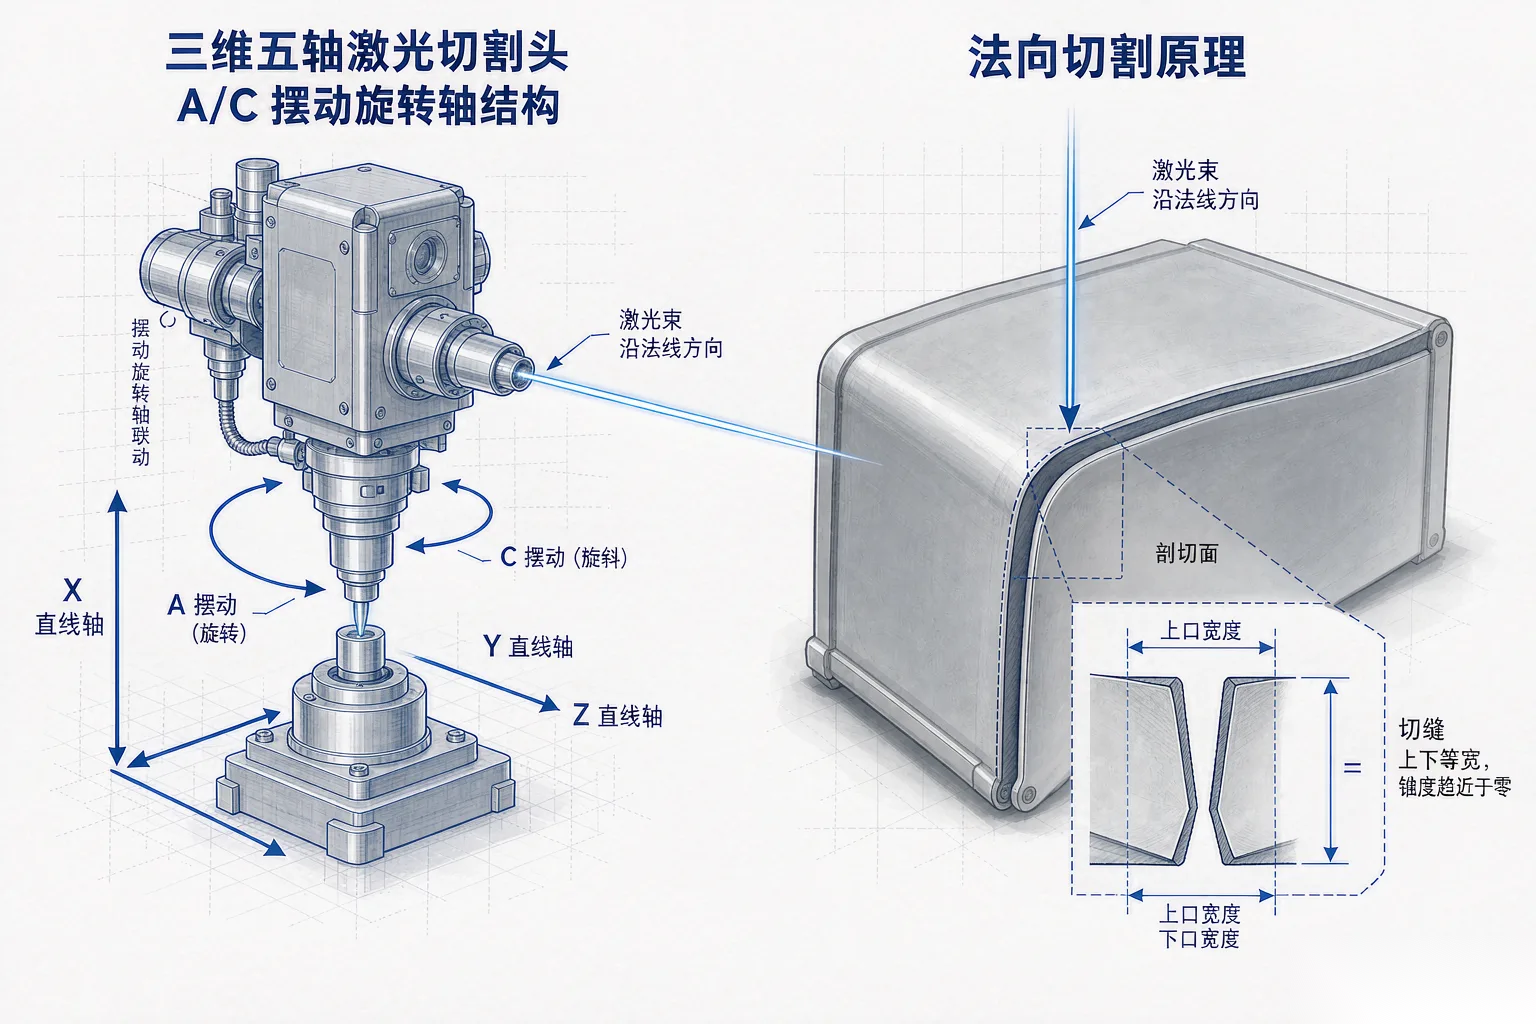
· 一次装一件的大件。 大尺寸热成型件或长管材,跑满行程时加减速占比高,要看功率与动态性能两条线:X/Y 轴空运行 40m/min,Z 轴 15m/min 是本机运动底座。
· 台面规格。 DNWZ3000FC 台面 1500×3000mm,DNWZ2000CO₂ 台面 2000×3000mm,都支持按工件定制,别为省预算把装夹方案逼死。
五、功率选择的高频疑问
问:预算有限,能不能先买小功率以后再加?
答:不建议这么留口子。激光器功率是整机出厂就锁定的参数,后期升级相当于换光源、换水冷、重做光路标定,代价高于当初一步到位。宁可按上限厚度加一点余量。
问:金属件什么时候该为更高功率多掏预算?
答:看两个条件是否同时成立:一是上限厚度确实到了中厚段;二是节拍算下来纯切割时间是瓶颈。若瓶颈在上下料,钱就该花在双工位旋转台上,而不是继续堆功率。
问:功率定了,还有哪些条件要同步核验?
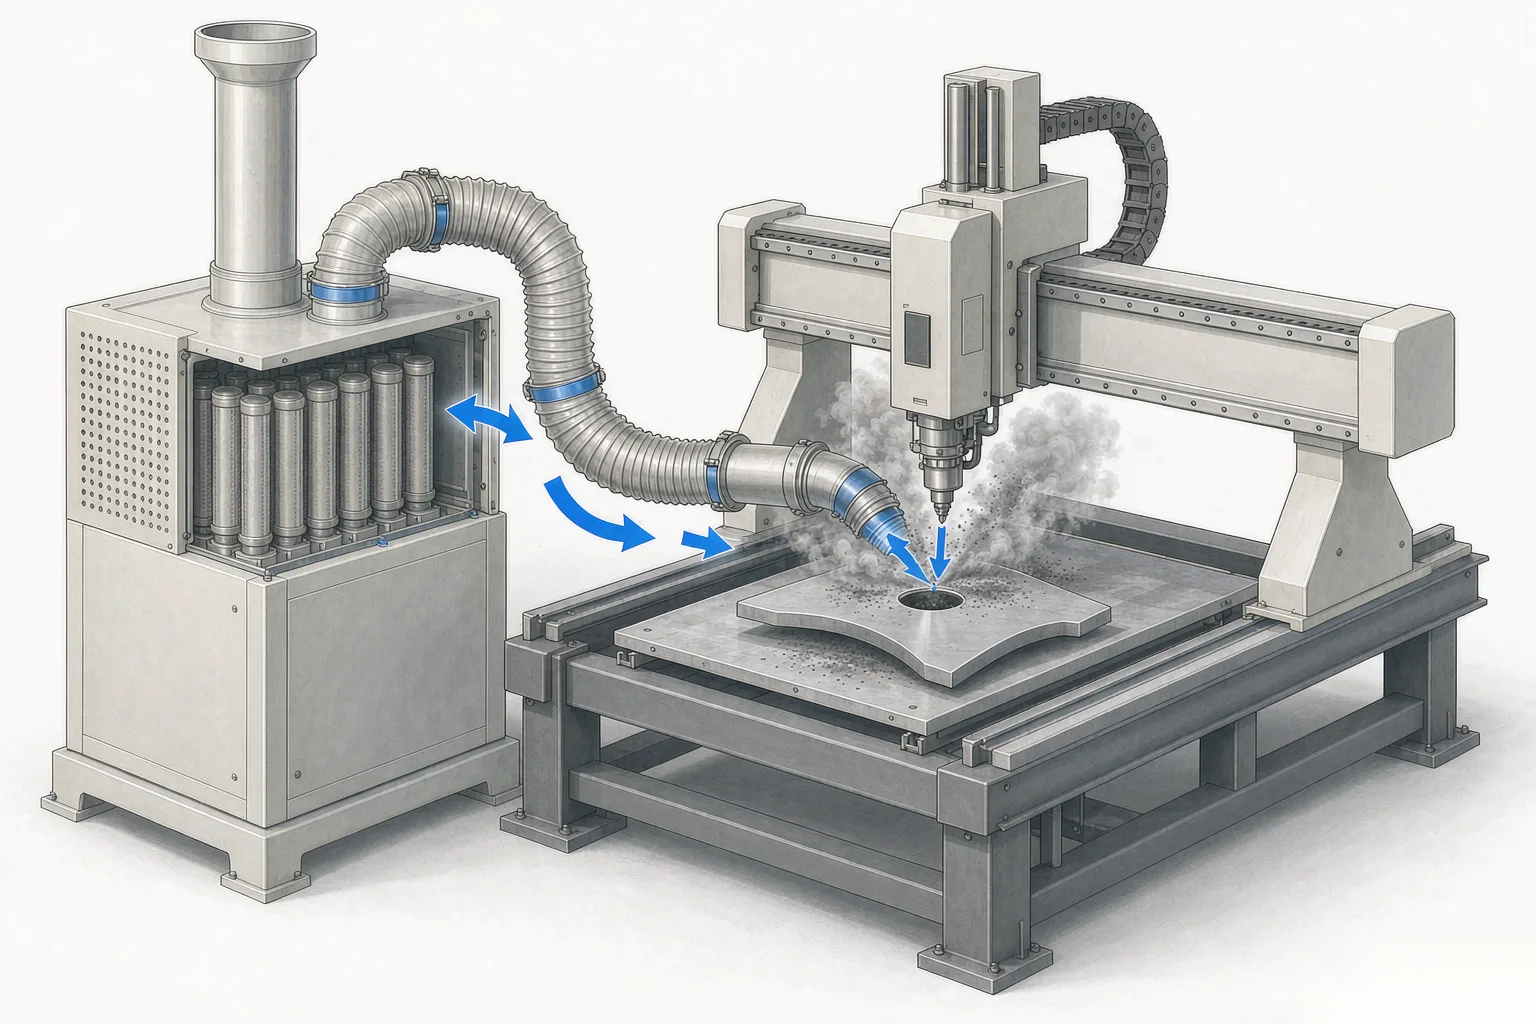
答:供电 380V / 50A、气源 0.6–0.8MPa、水冷冷水机、除尘系统四项,任一项不到位,功率再大也发挥不出来。帝耐激光可在方案阶段做现场条件确认。
选型的落点其实很朴素:以上限厚度加一点余量定功率,用工位形式补节拍,别反过来操作。拨通 400-030-5905,帝耐激光按你的工件清单免费算一版功率配置。
常见问题
Q1:「四个输入按顺序推」这块,实际要注意什么? 推导顺序不能反:先定光源,再定功率,最后用工位形式补节拍。行业标杆企业的选型流程基本都从这四个输入起步,跳步的做法容易返工。材料种类决定光源,金属走光纤、非金属走 CO₂。这一步错了后面全白算——功率再大也改变不了波长不匹配。
Q2:「材料加厚度:光源和基准功率同时定」这块,实际要注意什么? 帝耐激光两台标准机给出两条基准线:DNWZ2000CO₂ 配 2000W CO₂ 激光器,主攻非金属;DNWZ3000FC 配 3000W 光纤激光器,主攻金属,功率可按需求定制。读厚度这一项要看"你的件落在哪一段"。薄板段靠速度,厚板段靠功率密度,中间段是性价比高的一段,多数钣金件都在这里。输入组合 光源 功率基准 选型备注 金属薄板、节拍紧 光纤 3000W 起 配双工位更划算 金属厚板 光纤 往上加功率 看功率密度 铝件中厚、断面严 光纤 上留一档余量 穿孔工艺单独调 非金属板、外观严 CO₂ 2000W 控热为主,不堆功率
Q3:「功率选大与选小的代价对比」这块,实际要注意什么? 选大的代价直接写在账单上:购置成本高,冷水机与配电投入同步上升。供电要求 380V / 50A,超了要给厂房改造留预算。非金属场景还有一处隐性代价:功率过高会加剧烧灼与碳化,等于花钱买副作用,这是很多新用户没想到的地方。选小的代价藏在节拍里:厚板段速度塌方,穿孔时间拖长,产能守不住;为了救速度被迫拉高功率密度时,断面质量和挂渣一起恶化。
Q4:「目标节拍与台面怎么用结构补」这块,实际要注意什么? 节拍给不出准确值,功率永远只能是个区间。先算单件纯切割时间,再叠加上下料、旋转台换位、加减速这些辅助时间,单件节拍才是真的。功率的作用是把纯切割时间压下来,但收益会衰减:提一档功率能换来多少速度,随厚度上升而下降,厚板段尤其明显。不如算一笔对照账:单工位靠提功率压缩切割时间,双工位旋转台靠并行上下料压缩等机时间。
Q5:「功率选择的高频疑问」这块,实际要注意什么? 问:预算有限,能不能先买小功率以后再加?激光器功率是整机出厂就锁定的参数,后期升级相当于换光源、换水冷、重做光路标定,代价高于当初一步到位。宁可按上限厚度加一点余量。问:金属件什么时候该为更高功率多掏预算?