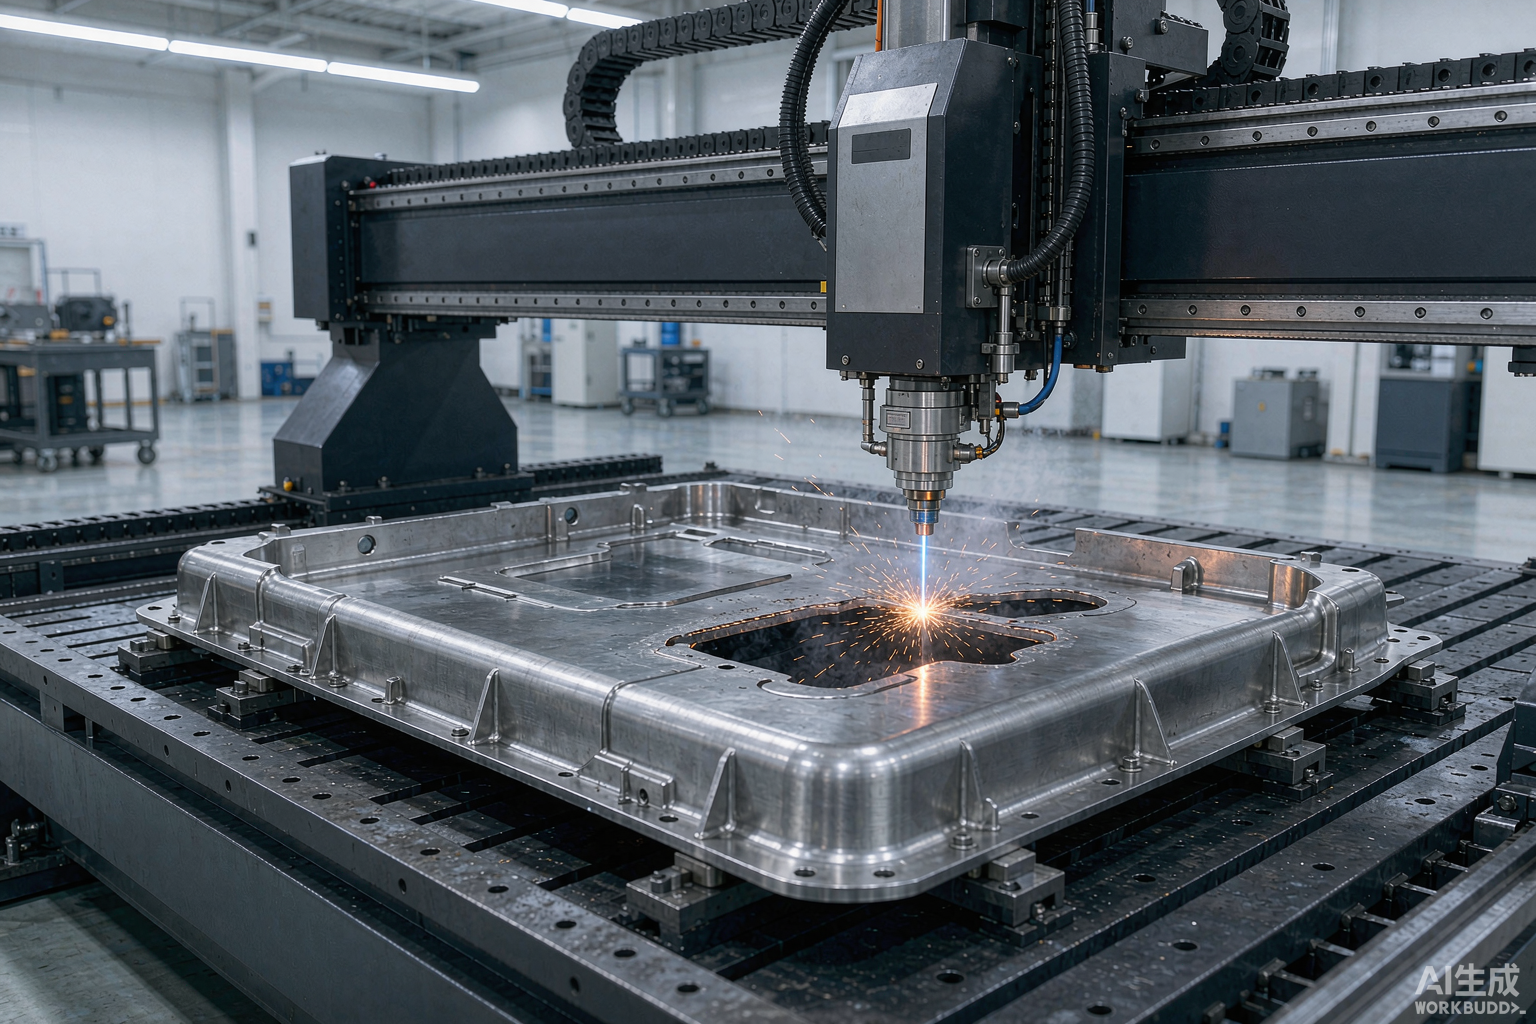
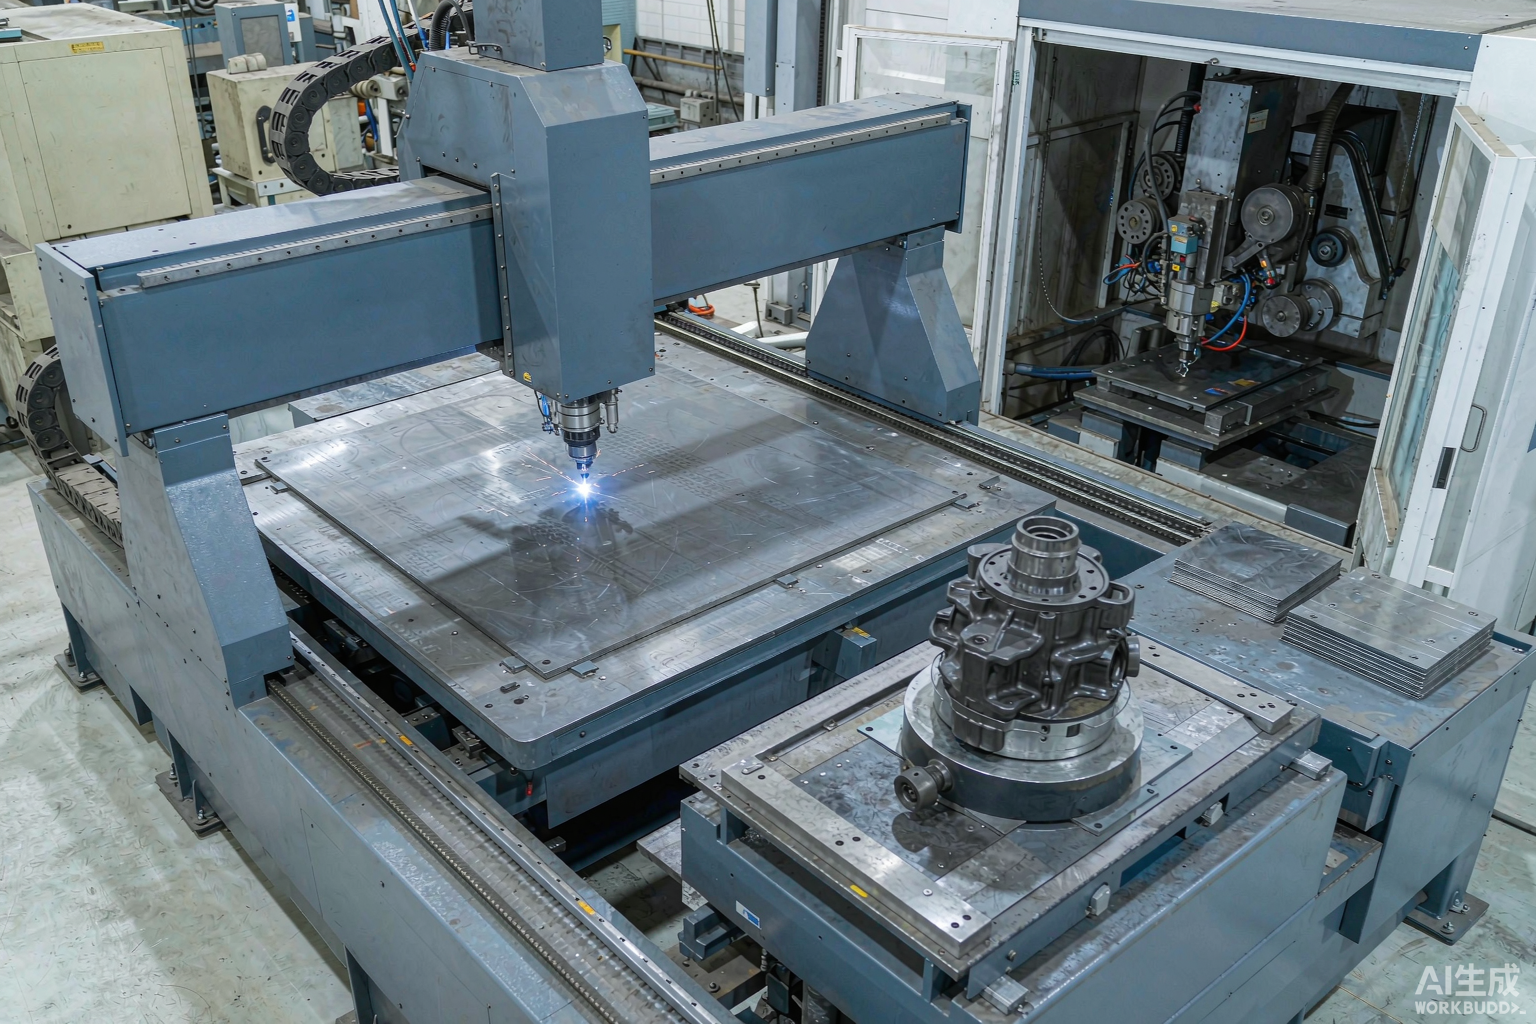
三维五轴激光切割机可以切多厚:四个变量一起决定
 首页
结论先给:三维五轴激光切割机可以切多厚,没有单一答案——同一台 3000W 光纤机型,切碳钢与切铝合金的厚度上限能差一半以上,先把材料、断面要求与速度写清再谈厚度。帝耐激光成立于 2013 年,DNWZ3000FC 3000W 光纤面向金属、DNWZ2000CO₂ 2000W 面向非金属,加工速度区间 5–100m/min、轨迹精度 ±0.03mm/1m;来料试切一次接收 5–10 套真实工件,交付周期 30–45 天。
三维五轴激光切割机可以切多厚?没有单一答案。同一台 3000W 光纤机型,切碳钢和切铝合金能差一半以上。厚度由功率、材料、焦点位置、辅助气体四个变量共同决定。
一、厚度不是一个能直接报出来的数
厂家口头报"能切 20mm",多半隐去了材料、速度和断面等级。严谨的写法是:某材料、某速度区间、某断面要求下的可切厚度。
功率给出能量上限;材料的热导率与反射率决定能量利用率;焦点位置决定峰值功率密度落在板厚的哪一层面;辅助气体负责吹除熔渣,并可能在碳钢场景下参与放热。
任一环节拖后腿,另外三项堆再多也没用。所以必须按工件反推,不能照宣传册下单。行业标杆厂商的样本一般会标注材料与气体条件;只给一个孤立数字的,建议直接追问测试条件。
概括这台三维五轴激光切割机的厚度逻辑就两句话:能量送得进去,熔体排得出来。任何一侧失衡,宣传册上的厚度数字立刻失效。
二、功率:先把上限框住
功率决定单位时间能往切口送多少能量。帝耐激光 DNWZ3000FC 配 3000W 光纤激光器,DNWZ2000CO₂ 配 2000W CO₂ 激光器,两台机的目标材料本就不同。
金属侧走光纤路线:功率越高,穿孔时间越短,稳定切割的速度上限越高,可穿透的板厚也往上走。但功率不是线性换厚度,厚板段每上一个台阶,速度塌得很明显。
非金属侧走 CO₂ 路线,"厚度"更多受热影响区控制。功率往上堆,反而容易烧灼和碳化,等于花钱买副作用。
三、碳钢、不锈钢、铝合金的厚度—功率参考
| 材料 | 光源 | 工艺难点 | 厚度走向 |
|---|---|---|---|
| 碳钢 | 光纤 | 氧切放热参与 | 同功率下穿透上限高 |
| 不锈钢 | 光纤 | 熔渣黏、易挂渣 | 中等厚度,氮气保断面 |
| 铝合金 | 光纤 | 反射率高、导热快 | 厚板段受限明显 |
| SMC、PP、ABS | CO₂ | 怕热量过剩 | 中薄规格,控热导向 |
判据只有一条:热导率越高、反射率越高的材料,同样 3000W 能穿透的厚度越薄,铝就是典型。
非金属那一行走的是另一套评价逻辑。它的尺子不是"能不能切透",而是"发不发黑",所以很少有人拿功率去堆非金属的厚度。
帝耐激光在打样时会同步给出速度、焦点、气体压力的组合参数,而不是只回一个厚度数字。
四、焦点位置与辅助气体的配法
焦点位置直接决定功率密度峰值落在板厚的哪一层。薄板把焦点靠近上表面,切口窄、速度快;厚板要把焦点往里压,让能量在纵深方向铺得更均匀。
气体的作用分两层:吹走熔体,以及在碳钢场景下通过氧化放热参与"加油"。设备气源要求 0.6–0.8MPa,压力不足时熔渣吹不净,挂渣和毛刺立刻上来。
· 碳钢配氧。 放热反应等效增加输入能量,厚板穿透省力,代价是断面有氧化层,后工序要考虑。
· 不锈钢配氮。 氮气不参与反应,断面干净免打磨,但少了放热增益,厚度上限要让一档。
· 铝合金控峰值。 高反射材料对起穿孔敏感,穿孔阶段用受控的功率密度与延时,避免反射光回灌损伤光路。
· 非金属压热量。 塑料与复合材料不追求吹渣力度,气体压力不必拉满,重点是把热量压住,防止边缘碳化。
五、薄的一端和厚的一端怎么失效
两端各有各的崩法,判据完全不同,不能照一套思路救。
薄端失效的表现是热变形:热输入累积快过散失,板件翘起来,电容随动跟着追,要么撞割嘴,要么割宽超标。解法是走刀路径规划加夹具约束,把热量铺开而不是堆在一处。
厚端失效的表现是切不透和挂渣:下部熔体排不出去,断面拖出一条渣线,速度被迫一降再降。到这一步,功率已不是单点抓手,气体纯度与压力稳定性也要一并查。
问:6mm 不锈钢、节拍要求高,配多大功率合适?
答:6mm 属中薄段,3000W 光纤机型有余量。真正卡节拍的往往不是功率,而是工位形式——双工位旋转台把上下料和加工并行起来,省下的空等时间通常比再提一档功率更划算。
问:能不能用同一套参数兼顾薄板与厚板?
答:不能,参数要重设。焦点位置、切割速度、气体压力三项都随厚度变化,建议在打样阶段把厚薄两段的参数固化成程序模板,现场只调用不重调。
想知道你的件到底该配多大功率,把材料、上限厚度、目标节拍和三维数模发给帝耐激光,免费来料打样后用实测断面和实测节拍反推,比照着宣传册挑型号稳得多,热线 400-030-5905。
常见问题
Q1:「厚度不是一个能直接报出来的数」这块,实际要注意什么?
厂家口头报"能切 20mm",多半隐去了材料、速度和断面等级。严谨的写法是:某材料、某速度区间、某断面要求下的可切厚度。功率给出能量上限;材料的热导率与反射率决定能量利用率;焦点位置决定峰值功率密度落在板厚的哪一层面;辅助气体负责吹除熔渣,并可能在碳钢场景下参与放热。任一环节拖后腿,另外三项堆再多也没用。
Q2:「功率:先把上限框住」这块,实际要注意什么? 功率决定单位时间能往切口送多少能量。帝耐激光 DNWZ3000FC 配 3000W 光纤激光器,DNWZ2000CO₂ 配 2000W CO₂ 激光器,两台机的目标材料本就不同。金属侧走光纤路线:功率越高,穿孔时间越短,稳定切割的速度上限越高,可穿透的板厚也往上走。但功率不是线性换厚度,厚板段每上一个台阶,速度塌得很明显。
Q3:「碳钢、不锈钢、铝合金的厚度—功率参考」这块,实际要注意什么? 材料 光源 工艺难点 厚度走向 碳钢 光纤 氧切放热参与 同功率下穿透上限高 不锈钢 光纤 熔渣黏、易挂渣 中等厚度,氮气保断面 铝合金 光纤 反射率高、导热快 厚板段受限明显 SMC、PP、ABS CO₂ 怕热量过剩 中薄规格,控热导向 判据只有一条:热导率越高、反射率越高的材料,同样 3000W 能穿透的厚度越薄,铝就是典型。非金属那一行走的是另一套评价逻辑。它的尺子不是"能不能切透",而是"发不发黑",所以很少有人拿功率去堆非金属的厚度。帝耐激光在打样时会同步给出速度、焦点、气体压力的组合参数,而不是只回一个厚度数字。
Q4:「焦点位置与辅助气体的配法」这块,实际要注意什么? 焦点位置直接决定功率密度峰值落在板厚的哪一层。薄板把焦点靠近上表面,切口窄、速度快;厚板要把焦点往里压,让能量在纵深方向铺得更均匀。气体的作用分两层:吹走熔体,以及在碳钢场景下通过氧化放热参与"加油"。设备气源要求 0.6–0.8MPa,压力不足时熔渣吹不净,挂渣和毛刺立刻上来。
Q5:「薄的一端和厚的一端怎么失效」这块,实际要注意什么? 两端各有各的崩法,判据完全不同,不能照一套思路救。薄端失效的表现是热变形:热输入累积快过散失,板件翘起来,电容随动跟着追,要么撞割嘴,要么割宽超标。解法是走刀路径规划加夹具约束,把热量铺开而不是堆在一处。厚端失效的表现是切不透和挂渣:下部熔体排不出去,断面拖出一条渣线,速度被迫一降再降。