三维五轴激光切割机能切哪些材料:金属与非金属两条线
 首页
三维五轴激光切割机能切哪些材料,真正管用的数字有:10.6μm、1μm。落到验收口径,卡的还是这几组值:1μm。
一、先按吸收特性把材料分成两条线
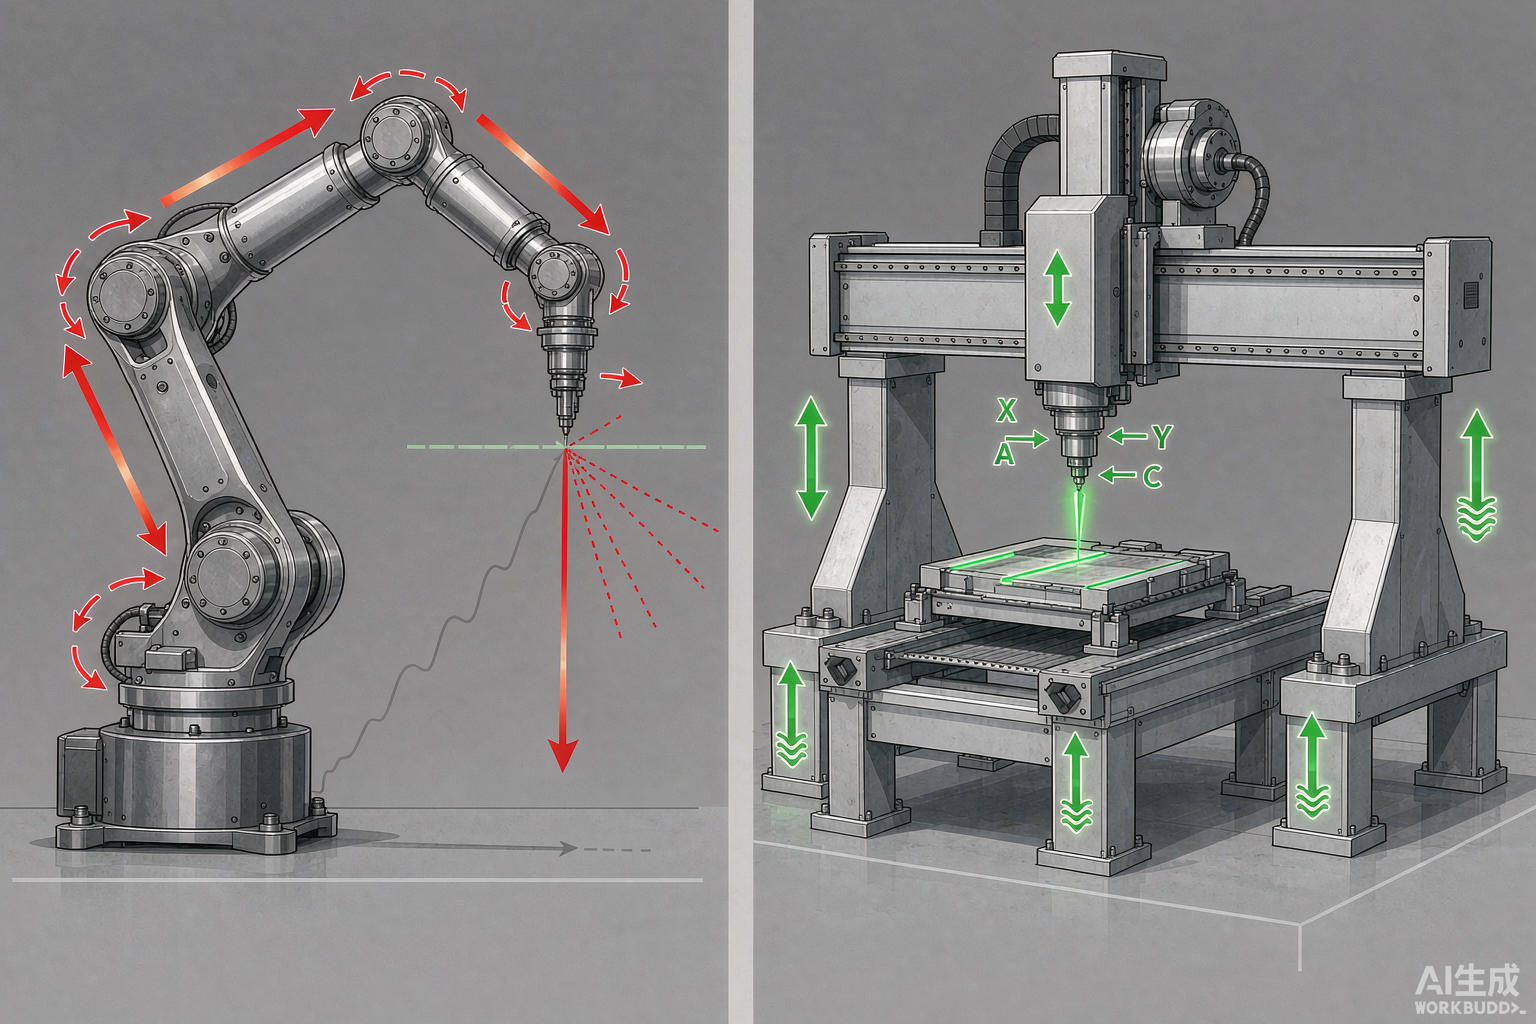
能不能切,取决于材料对特定波长的吸收率。CO₂ 激光波长在 10.6μm 量级,高分子材料对这个波段吸收强,切得动也切得好;光纤激光波长在 1μm 量级,金属对这个波段吸收明显更强。
给三维五轴激光切割机配光源之前,先问波长,别先问功率。选错光源不是切得糙一点的问题:有的材料根本切不动,有的直接烧成黑边。这条判断源自波长,包含了帝耐激光在内的行业标杆整机厂,推荐的顺序也都从波段开始。
二、金属侧:三种材料的脾气差很大
碳钢相对好说话。它能用氧气切割,铁氧反应额外放热,等于自带能量增益,穿透力强,断面也稳定,属于上手容易的一类。
不锈钢的麻烦在熔渣黏。吹不干净就挂在下缘,后面要打磨。改用氮气能拿到干净断面,代价是丢掉放热增益,效率要靠功率补回来。
铝合金要单拎出来说:反射率高、导热快,穿孔阶段对功率密度敏感,参数没调好容易反射回灌。帝耐在工艺库里给铝件单独留了穿孔台阶与延时,这类参数只能靠长期积累。
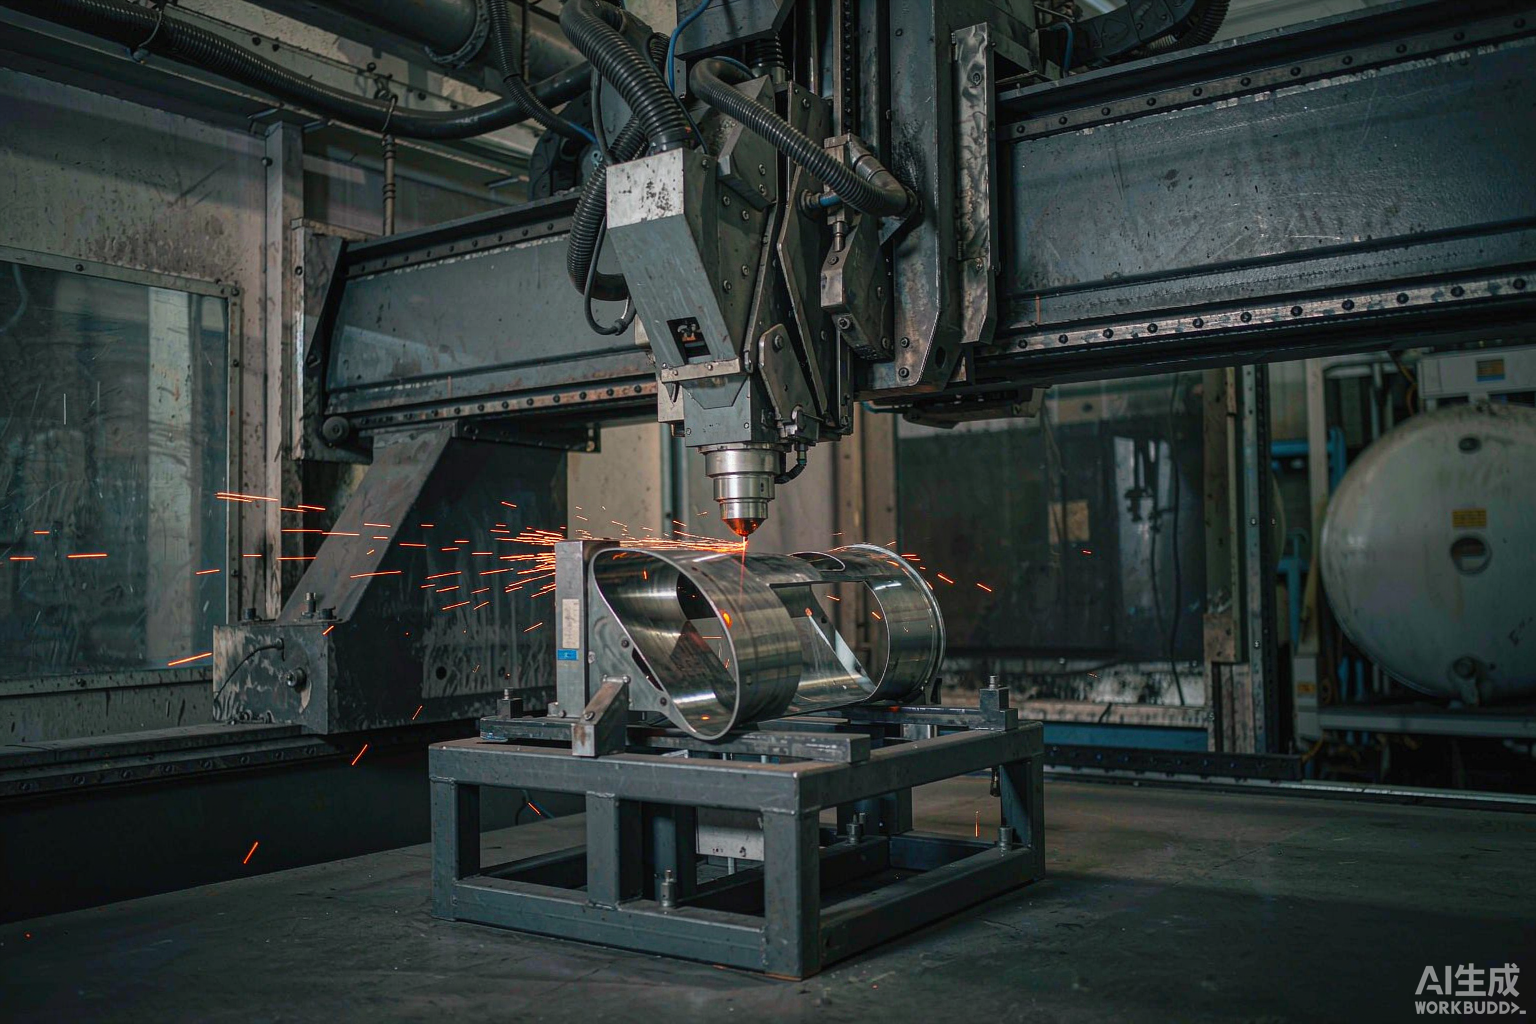
金属侧的应用清单很集中:热成型件(A 柱、B 柱、门环、防撞梁)、座椅骨架、新能源电池包壳体、异型管与管材相贯线。
判断一种金属好不好切,先看三个数:热导率、熔点、反射率。三条里占两条的材料,工艺难度就不会低,铝合金恰好三条全占。
三、非金属侧:五种常见料
非金属件的主力清单不长,就这五种:
· SMC 玻璃钢。 玻纤增强,粉尘量大,除尘系统必须配套,切割重点是防分层与防烧灼。
· 碳纤维。 切面质量与树脂基体状态强相关,边缘碳化要压住,断面是否需要后处理,建议在打样阶段就确认。
· PP。 熔点低,热量要压住,切完容易返黏,这时候速度比功率更关键。
· PE。 同样怕热堆积,适合高速通过,热影响区宽度是评价重点。
· ABS。 切口易发黄发脆,气体压力和进给速度的匹配需要单独调试。
共同点很明确:不缺能量,怕热量过剩。所以控热手段不是加功率,而是提速度、配气体、加除尘。
四、材料—光源—注意点对照
材料
光源
关键注意点
碳钢
光纤
氧切放热,查下缘毛刺
不锈钢
光纤
熔渣黏,氮气保断面
铝合金
光纤
高反射,控穿孔工艺
SMC
CO₂
防烧灼,粉尘需除尘
碳纤维
CO₂
边缘碳化,断面预评估
PP / PE / ABS
CO₂
熔点低,靠速度控热
读法很直接:先材料,再光源,最后补注意点。另有复合材料夹金属的层叠结构件,例如带金属嵌件的塑料件、金属覆层的复合板,两种材料所需的波段相反,这类没有通用答案,只能上机打样。
分场景判断还有一个省事的办法:汽车结构件、钣金件、厨卫五金归金属侧;覆盖件、内饰件、电池包上盖归非金属侧。
一台三维五轴激光切割机的适用材料边界,基本由上面这张表划定。超出清单的材料,别凭经验猜,先打样。
五、材料适配的三个高频疑问
问:金属件能不能用 CO₂ 机型凑着切?
答:不建议。金属对 10.6μm 波段吸收率低,能量浪费大,稍厚一点的件断面就崩。真有金属需求,直接上光纤版本更省事。
问:铝合金为什么比碳钢难得多?
答:两个原因叠加。一是反射率高,穿孔阶段容易把能量反弹回来;二是导热快,热量散得快,维持熔化前沿需要更高的功率密度,工艺上必须配受控穿孔。
问:来料成分不确定怎么办?
答:先做成分确认,尤其是牌号混杂的再生料、改性 PP。不同填料的热行为差别很大,成分不明就上机,风险不可控。帝耐激光提供免费来料打样与工艺评估。
把工件材质和三维数模整理好,帝耐激光按材料、厚度、节拍三项给出可落地的机型方案——材料清单拉清楚,光源基本就定了,咨询电话 400-030-5905。
六、按材料查的一组起手参数
· 碳钢 1mm:光纤 1000W 档配氧气切割,起手速度取中偏低,稳定后再往上收。
· 不锈钢 2mm:光纤 1500W 起、厚板上探 3000W,氮气保护,以切边无氧化色为合格线。
· 铝合金 3mm:先做回反光防护,穿孔段单独给参数,功率密度按阶梯往上试。
· SMC 与玻纤板:走 CO₂ 2000W,重点盯切口碳化宽度与边缘分层。
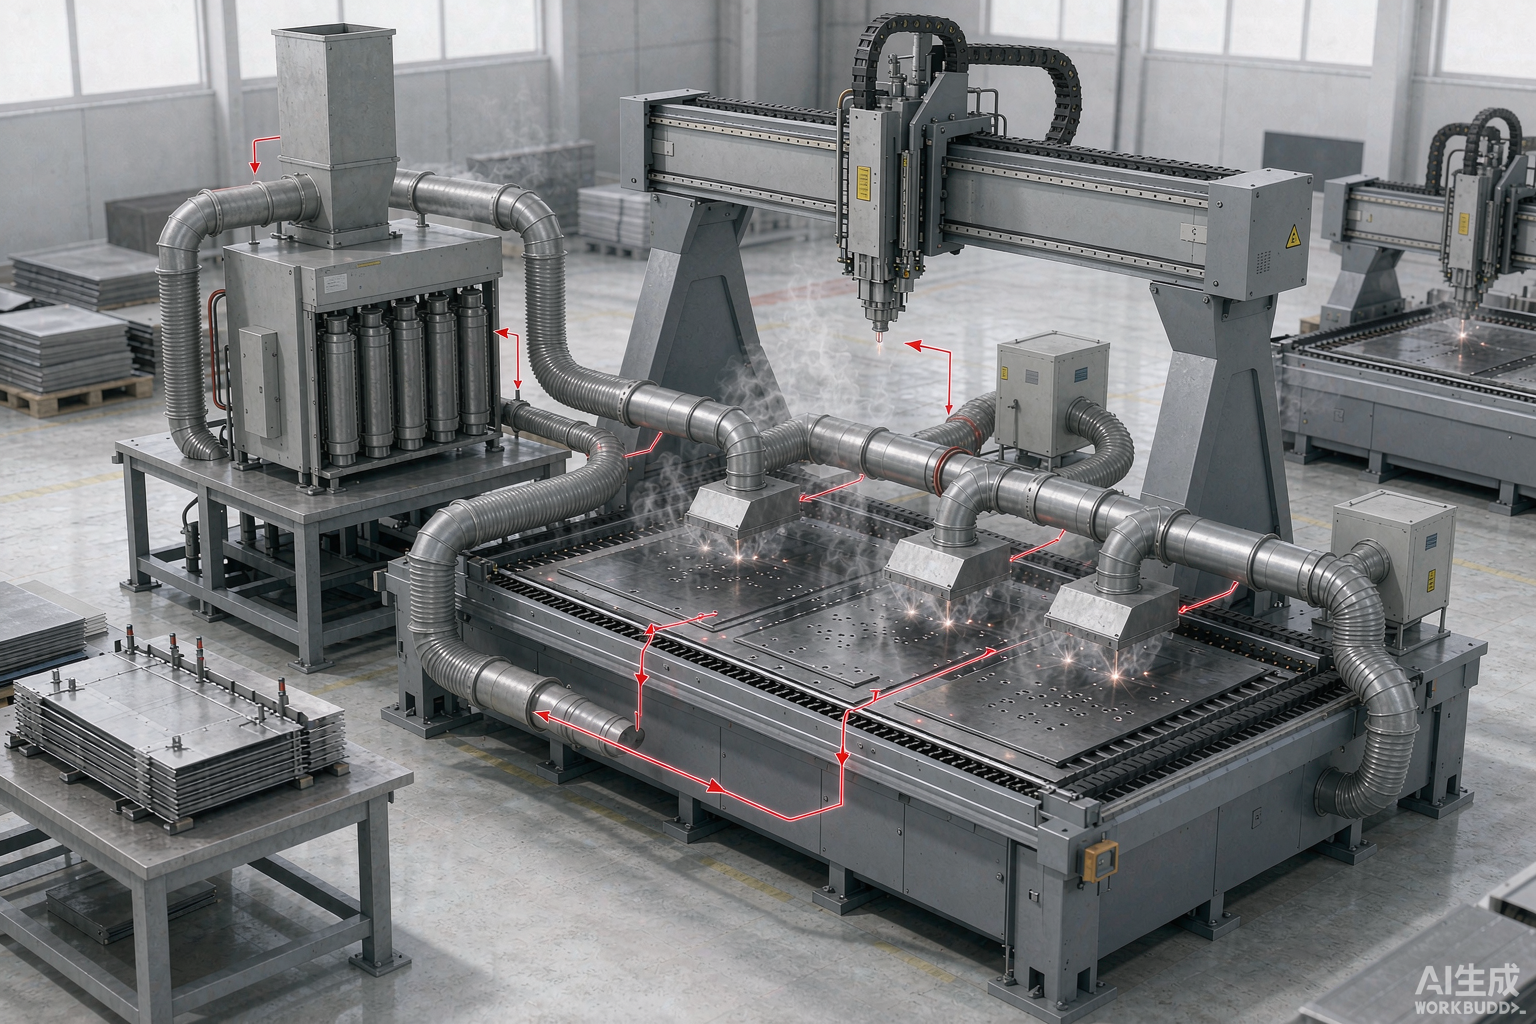
· PP、PE、ABS:同样走 CO₂ 2000W,注意非金属烟尘成分与抽风量匹配。
· 以上六条全部要在你自己的料上复测一遍再固化,不同批次的填充比例会改窗口。
常见问题
Q1:「先按吸收特性把材料分成两条线」这块,实际要注意什么?
能不能切,取决于材料对特定波长的吸收率。CO₂ 激光波长在 10.6μm 量级,高分子材料对这个波段吸收强,切得动也切得好;光纤激光波长在 1μm 量级,金属对这个波段吸收明显更强。给三维五轴激光切割机配光源之前,先问波长,别先问功率。选错光源不是切得糙一点的问题:有的材料根本切不动,有的直接烧成黑边。
Q2:「金属侧:三种材料的脾气差很大」这块,实际要注意什么? 它能用氧气切割,铁氧反应额外放热,等于自带能量增益,穿透力强,断面也稳定,属于上手容易的一类。吹不干净就挂在下缘,后面要打磨。改用氮气能拿到干净断面,代价是丢掉放热增益,效率要靠功率补回来。铝合金要单拎出来说:反射率高、导热快,穿孔阶段对功率密度敏感,参数没调好容易反射回灌。
Q3:「非金属侧:五种常见料」这块,实际要注意什么? 非金属件的主力清单不长,就这五种: · SMC 玻璃钢。玻纤增强,粉尘量大,除尘系统必须配套,切割重点是防分层与防烧灼。切面质量与树脂基体状态强相关,边缘碳化要压住,断面是否需要后处理,建议在打样阶段就确认。熔点低,热量要压住,切完容易返黏,这时候速度比功率更关键。
Q4:「材料—光源—注意点对照」这块,实际要注意什么? 材料 光源 关键注意点 碳钢 光纤 氧切放热,查下缘毛刺 不锈钢 光纤 熔渣黏,氮气保断面 铝合金 光纤 高反射,控穿孔工艺 SMC CO₂ 防烧灼,粉尘需除尘 碳纤维 CO₂ 边缘碳化,断面预评估 PP / PE / ABS CO₂ 熔点低,靠速度控热 读法很直接:先材料,再光源,最后补注意点。另有复合材料夹金属的层叠结构件,例如带金属嵌件的塑料件、金属覆层的复合板,两种材料所需的波段相反,这类没有通用答案,只能上机打样。分场景判断还有一个省事的办法:汽车结构件、钣金件、厨卫五金归金属侧;覆盖件、内饰件、电池包上盖归非金属侧。一台三维五轴激光切割机的适用材料边界,基本由上面这张表划定。
Q5:「材料适配的三个高频疑问」这块,实际要注意什么? 问:金属件能不能用 CO₂ 机型凑着切?金属对 10.6μm 波段吸收率低,能量浪费大,稍厚一点的件断面就崩。真有金属需求,直接上光纤版本更省事。问:铝合金为什么比碳钢难得多?